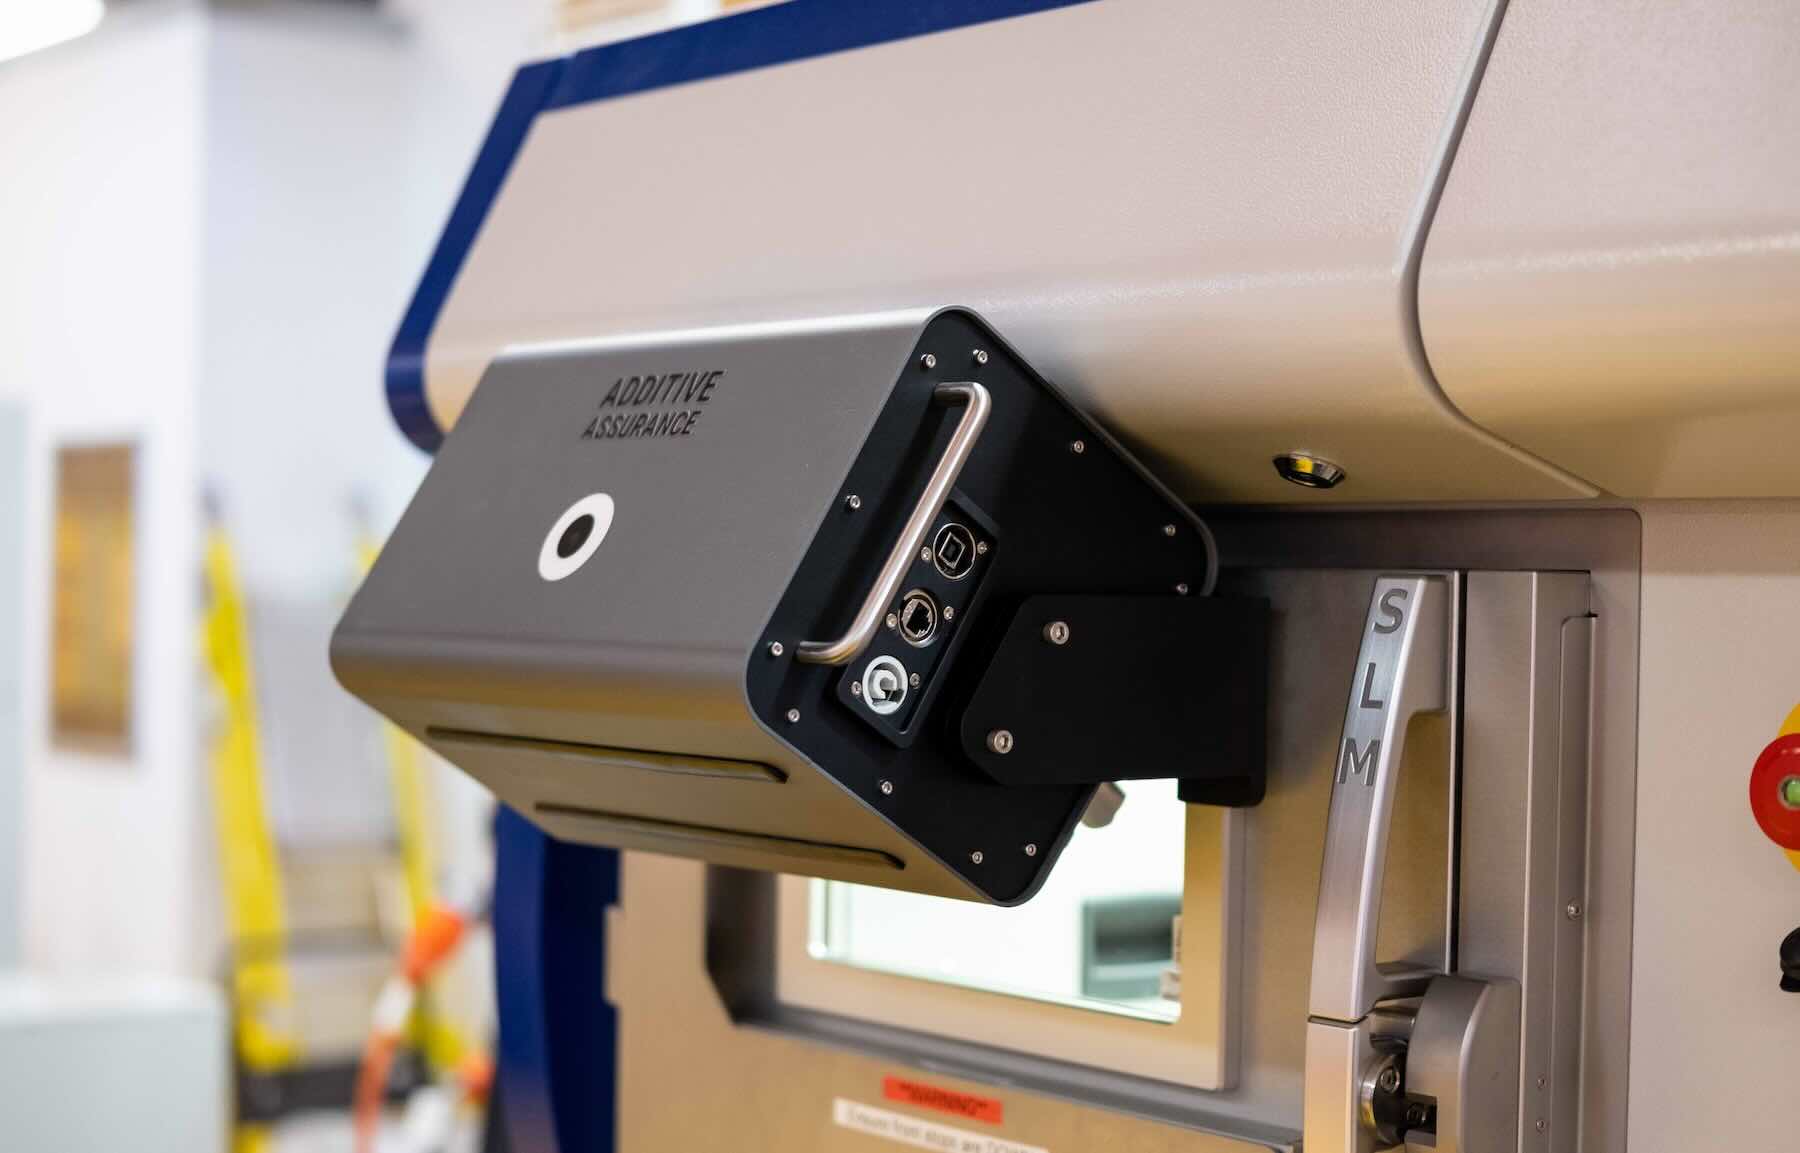
AMiRIS osserva la stampa 3D metallica strato per strato: dal melt pool alla qualità del componente
Additive Assurance porterà alla ASTM International Conference on Advanced Manufacturing, ICAM 2026, in programma a Orlando dal 28 settembre al 2 ottobre, la propria piattaforma AMiRIS per il monitoraggio in situ della Laser Powder Bed Fusion. Il sistema utilizza una serie di sensori nel vicino infrarosso per registrare ciò che avviene durante la fusione della polvere metallica, ricostruendo strato dopo strato il comportamento termico e geometrico della build e utilizzando algoritmi di computer vision e machine learning per individuare anomalie potenzialmente associate a porosità, lack of fusion, spatter, distorsioni, problemi del recoater e altre deviazioni di processo. L’obiettivo è spostare una parte del controllo qualità da una logica esclusivamente post-process — CT, metallografia, prove distruttive e NDT eseguiti quando la costruzione è già terminata — verso una forma di quality assurance che nasce contemporaneamente alla parte.
AMiRIS non è una piattaforma che debutta nel 2026. Additive Assurance dichiara di avere realizzato il primo rilascio commerciale nel 2021, di avere introdotto AMiRIS-LF per macchine di grande formato nel 2023 e AMiRIS Inside per l’integrazione OEM nel 2025. ICAM 2026 è quindi una vetrina per una tecnologia già commercializzata e progressivamente estesa, non il lancio iniziale del prodotto.
Il problema che AMiRIS cerca di risolvere nasce dalla natura stessa della LPBF
Nella Laser Powder Bed Fusion un componente viene costruito attraverso migliaia di cicli successivi: il recoater deposita un sottile strato di polvere, uno o più laser percorrono le aree definite dal toolpath, il metallo fonde e solidifica, quindi il processo riparte pochi micrometri più in alto. Una parte alta 100 mm con layer da 40 µm richiede circa 2.500 strati. Una deviazione che compare al layer 300 può quindi rimanere sepolta da altre migliaia di layer prima che il componente venga estratto dalla macchina.
Fra le possibili anomalie troviamo:
- lack of fusion;
- keyholing e porosità;
- eccesso o carenza di energia;
- spatter;
- contaminazione locale del powder bed;
- deformazione della parte;
- problemi dei supporti;
- interferenze con il recoater;
- short feed o distribuzione non uniforme della polvere.
Non tutte queste anomalie diventano necessariamente difetti finali. Una piccola irregolarità può essere rifusa e “guarita” nei layer successivi, mentre un’altra può propagarsi attraverso la build e produrre una discontinuità importante. È proprio questa distinzione fra evento anomalo e difetto reale uno dei problemi più complessi dell’in-process monitoring.
AMiRIS utilizza otto sensori NIR anziché osservare soltanto il punto laser
L’architettura standard dichiarata da Additive Assurance utilizza otto sensori ad alta risoluzione nel vicino infrarosso, organizzati in coppie e installati esternamente alla camera di costruzione. Il range spettrale è compreso indicativamente fra 720 e 850 nm.
A differenza di molti sistemi coaxial melt-pool monitoring, nei quali il sensore osserva il melt pool attraverso la stessa catena ottica del laser, AMiRIS utilizza una configurazione globale off-axis. L’array osserva l’intera area di costruzione e utilizza esposizioni relativamente lunghe per creare immagini ad alta risoluzione delle emissioni generate durante la scansione.
| Specifica AMiRIS Standard | Valore dichiarato |
|---|---|
| Sensori | 8 sensori NIR ad alta risoluzione |
| Banda spettrale | 720–850 nm |
| Risoluzione spaziale | circa 30–40 µm |
| Frequenza di acquisizione | circa 0,25–2 Hz |
| Copertura build plate | 100% |
| Dati generati | circa 30 MB/cm³ di volume costruito |
| Classe macchine | circa 200–300 mm |
| Installazione | retrofit esterno |
| Analisi | layer-by-layer, completata in pochi secondi |
Il termine “real-time” deve quindi essere interpretato correttamente. Non si tratta necessariamente di una telecamera che registra ogni microsecondo di esistenza del melt pool come un sistema scientifico ad altissima velocità. Additive Assurance utilizza una tecnica di long exposure che integra l’emissione lungo le traiettorie laser e, terminato il layer, esegue l’analisi automatica in pochi secondi. È più preciso descriverlo come near-real-time layerwise assurance.
30–40 µm è la risoluzione del sistema di misura, non la dimensione minima del difetto garantito
Anche qui conviene fare una distinzione terminologica. Una spatial resolution di 30–40 µm non significa che AMiRIS garantisca di individuare qualsiasi poro di 30 µm all’interno del componente.
Il sistema osserva la firma del processo sulla superficie durante la costruzione, non esegue una tomografia X-ray del volume solidificato.
Un poro interno può derivare da una condizione termica anomala sufficientemente evidente da essere rilevata, ma la relazione non è uno-a-uno:
segnale termico anomalo ≠ automaticamente poro
e
assenza di segnale anomalo ≠ prova assoluta dell’assenza di ogni difetto interno.
Questo è uno dei motivi per cui Additive Assurance permette di importare e allineare anche dati CT all’interno della piattaforma: le misure post-process possono essere utilizzate per costruire e validare la correlazione fra ciò che il sistema aveva osservato durante la build e ciò che esiste realmente nel componente finito.
Emissione, morfologia e topologia: AMiRIS cerca tre tipi di informazione
Additive Assurance descrive tre modalità complementari di osservazione.
| Informazione | Cosa osserva | Cosa può suggerire |
|---|---|---|
| Melt-pool emissions | Intensità dell’emissione NIR | variazioni termiche, energia anomala |
| Melt-pool morphology | forma, larghezza e continuità delle tracce | lack of fusion, keyholing, deriva del processo |
| 3D topology | struttura superficiale ricostruita layer-by-layer | distorsione, recoater interaction, anomalie geometriche |
L’emissione misura essenzialmente quanto e come una regione emette energia nella banda osservata. Una zona persistentemente più calda o più fredda rispetto alla baseline può indicare una variazione nel processo.
La morfologia considera invece forma e distribuzione della traccia di fusione. Il software può cercare discontinuità, modifiche della larghezza o pattern incompatibili con il comportamento precedentemente qualificato.
La topologia aggiunge una componente geometrica: attraverso le texture ad alta risoluzione il sistema cerca deformazioni o interazioni fra parte e recoater.
Un recoater strike può essere più facile da interpretare di un poro
Questo mostra perché parlare genericamente di “defect detection” può essere fuorviante. Alcune anomalie hanno una relazione molto diretta con l’evento fisico. Se una parte si solleva e il recoater la colpisce, il segnale può essere evidente.
La porosità è più difficile.
Un poro può nascere da:
- energia insufficiente;
- energia eccessiva e keyhole;
- gas intrappolato;
- contaminazione;
- instabilità locale del melt pool.
Il sensore non guarda direttamente dentro il metallo solidificato. Deve quindi dedurre il rischio dalle condizioni che hanno preceduto la formazione del difetto.
Un grande cliente aerospace citato nel luglio 2026 durante una valutazione di AMiRIS ha sottolineato proprio questa distinzione: nella maggior parte dei casi il sistema identifica process anomalies that may cause defects, e la correlazione con CT, destructive sectioning o altri NDT rimane il passaggio fondamentale prima che il monitoraggio possa assumere valore di quality assurance definitivo.
Il sistema osserva anche cosa succede all’anomalia nei layer successivi
Una delle parti più interessanti dell’analytics AMiRIS è l’uso del contesto tridimensionale. Il software non considera necessariamente un singolo pixel luminoso in un singolo layer come un difetto.
La sequenza concettuale è:
layer N → anomalia individuata
layer N+1 → persiste?
layer N+2 → aumenta?
layer N+3 → viene rifusa e scompare?
Se l’anomalia compare una sola volta e viene completamente rielaborata dai layer successivi, potrebbe non avere conseguenze rilevanti. Se rimane nello stesso volume e cresce lungo Z, diventa molto più interessante dal punto di vista della qualità.
Il sistema costruisce quindi una sorta di mappa tridimensionale della storia del processo, anziché limitarsi a una serie indipendente di fotografie 2D.
La piattaforma usa deep learning, ma non è una “AI che certifica automaticamente la parte”
Additive Assurance afferma che il motore di analytics utilizza semantic segmentation e modelli deep-learning addestrati su milioni di data point reali per classificare signature note.
Le categorie dichiarate comprendono:
- porosity / lack of fusion;
- delamination;
- thermal anomalies;
- spatter generation;
- spatter inclusions;
- distortion;
- recoater defects;
- definizioni personalizzate.
Il linguaggio del produttore utilizza anche l’espressione “porosity detection”. Tecnicamente è più prudente parlare di rilevazione o previsione di signature associate alla porosità, perché il dato ottico rimane indiretto rispetto a un vero volume void misurato da CT o metallografia.
L’AI consente soprattutto di filtrare quantità di dati che nessun operatore potrebbe analizzare manualmente layer per layer.
Il problema industriale è infatti la quantità di dati
Additive Assurance dichiara circa 30 MB di dati per centimetro cubo di volume costruito.
Questo significa, come ordine di grandezza:
| Volume monitorato | Dati indicativi |
|---|---|
| 10 cm³ | ~300 MB |
| 100 cm³ | ~3 GB |
| 1.000 cm³ / 1 litro | ~30 GB |
| 10 litri | ~300 GB |
Sono valori indicativi perché la quantità effettiva dipende dalla configurazione, ma mostrano bene il problema.
Una fabbrica con molte macchine e build quotidiane può generare rapidamente decine di terabyte. Non basta quindi avere una telecamera: bisogna sapere quali dati conservare, come associarli al serial number della parte, come interpretarli e come trasformarli in documentazione utilizzabile durante audit e qualification.
AMiRIS cerca di trasformare il dato in una decisione
È su questo punto che Additive Assurance insiste maggiormente nel 2026. David Menzies, Chief Commercial Officer, sintetizza la questione dicendo che il problema non è “quanti dati riesco a raccogliere?”, ma “quale decisione questo dato mi permette di prendere?”.
La piattaforma può generare:
- alert;
- mappe 2D e 3D;
- report per build;
- report per singola parte;
- defect overlay;
- statistiche layer-wise;
- confronti fra componenti;
- location heatmaps;
- build certificate;
- sistemi di grading configurabili.
L’utente può definire propri threshold per tipo, dimensione e persistenza delle anomalie. Questo è importante perché il significato di un determinato evento dipende dall’applicazione. Un difetto accettabile in un bracket non critico può essere inaccettabile in un componente aeronautico sottoposto a fatica.
Il “Go/No-Go” non deve diventare una scatola nera
AMiRIS include un similarity module capace di confrontare la parte con un riferimento e produrre un quantitative similarity score. È uno strumento potenzialmente molto utile per lo screening industriale, ma un numero unico non può sostituire da solo la definizione di criteri di accettazione.
Un sistema robusto richiede almeno:
- build di riferimento qualificate;
- correlazione fra signature AMiRIS e risultati NDT;
- definizione delle soglie;
- gestione delle false positive e false negative;
- change control quando cambiano macchina, polvere o parametri.
Soltanto dopo questo processo un punteggio può assumere valore reale all’interno di una quality plan.
ASTM distingue chiaramente monitoring e accettazione della parte
Questa cautela non è soltanto teorica. Lo standard ASTM E3353-22, dedicato all’in-process monitoring ottico e termico nella LPBF, specifica che queste tecnologie possono essere integrate nelle strategie di process qualification e product verification, ma non definisce criteri di accept/reject per l’approvazione in servizio dei componenti.
La stessa guida distingue inoltre il monitoring dal vero process control. Un sensore può osservare ciò che accade; un sistema di controllo deve anche modificare automaticamente il processo in risposta al segnale.
Sono due livelli molto diversi.
AMiRIS standard è principalmente monitoring e assurance, non closed-loop control
La comunicazione di Additive Assurance utilizza talvolta termini come “intervene” o “feedback”, ma per la versione retrofit il workflow più tipico è:
sensore → analytics → alert → decisione dell’operatore.
Non risulta che AMiRIS Standard modifichi autonomamente laser power o scan speed layer per layer su qualsiasi stampante supportata.
La versione AMiRIS Inside, sviluppata per OEM, aggiunge invece integrazione diretta con il machine control system, RESTful API e una struttura dichiarata “feedback ready”. Additive Assurance parla di potential for real-time feedback control.
“Potential” è la parola importante.
| Livello | Funzione | Stato tipico |
|---|---|---|
| Monitoring | osserva il processo | commerciale |
| Anomaly detection | segnala deviazioni | commerciale |
| Quality grading | confronta con soglie | commerciale |
| Operator intervention | operatore decide se intervenire | commerciale |
| Automated feedback | software modifica automaticamente il processo | dipende dall’integrazione OEM/applicazione |
ASTM E3353 sottolinea ancora che i sistemi real-time feed-forward e feedback control nella LPBF rimangono in gran parte un’area di ricerca e sviluppo e non una funzione generalizzata dei sistemi industriali.
Il lavoro DED presentato a ICAM non è una funzione standard di AMiRIS
Il co-fondatore Andrey Molotnikov presenterà il 29 settembre il lavoro “Intelligent Process Control in Laser-Based Direct Energy Deposition Additive Manufacturing using a Recurrent Neural Network Driven Approach”.
È importante non mescolare le due cose.
AMiRIS è commercializzato principalmente per Laser Powder Bed Fusion.
Il lavoro presentato da Molotnikov riguarda invece laser-based Directed Energy Deposition, DED, e studia un approccio di controllo basato su recurrent neural network.
È attività di ricerca sul closed-loop/intelligent process control, non la prova che l’attuale AMiRIS retrofit controlli automaticamente un processo LPBF.
AMiRIS ha il vantaggio di essere machine-agnostic
Uno dei punti commercialmente più interessanti è la possibilità di utilizzare una piattaforma comune su stampanti di produttori differenti.
AMiRIS Standard dichiara compatibilità con sistemi come:
- EOS M270/M280/M290;
- Nikon SLM Solutions SLM 280HL e alcune configurazioni SLM 500;
- Renishaw AM250, AM400 e RENAM 500;
- 3D Systems ProX DMP320/DMP350;
- Trumpf TruPrint 3000;
- Colibrium M2;
- Sisma MYSINT 300.
AMiRIS-LF estende il concetto a piattaforme nell’ordine dei 400–600 mm, comprese EOS M400/AMCM e macchine Additive Industries MetalFAB.
Il valore non consiste soltanto nella compatibilità meccanica. Un grande OEM aerospace può avere EOS in uno stabilimento, Nikon SLM presso un supplier e Renishaw presso un altro. Utilizzare software di monitoring completamente differenti significa dover creare correlazioni, procedure e soglie separate.
Una piattaforma indipendente può invece offrire un common analysis layer.
Un OEM aerospace sta già valutando esattamente questo modello
Nel luglio 2026 Additive Assurance ha discusso pubblicamente un progetto con un grande gruppo aerospace & defence non identificato. L’OEM sta valutando AMiRIS proprio perché qualifica parti attraverso più machine family e più fornitori.
Il vantaggio dichiarato è evitare di dipendere esclusivamente dagli algoritmi proprietari di ogni produttore macchina.
La valutazione non è però ancora conclusa. Lo stesso cliente afferma che una implementazione più ampia dipenderà dalla possibilità di dimostrare una correlazione robusta fra anomalie osservate e risultati CT/NDT reali.
È un atteggiamento tecnicamente corretto: machine-agnostic sensor ≠ machine-agnostic qualification automatica.
Ogni combinazione macchina-materiale-parametro può produrre signature leggermente differenti.
La calibrazione spaziale è una parte fondamentale del sistema
Le telecamere sono montate fuori dalla camera e osservano la build plate con una geometria ottica differente dal sistema laser. Il software deve quindi sapere con precisione a quale punto fisico corrisponde ogni pixel.
AMiRIS utilizza una procedura automatizzata di calibrazione per trasformare l’immagine nel coordinate system della macchina.
In questo modo un’anomalia osservata in una determinata regione può essere associata a:
- specifica parte;
- layer;
- coordinata XYZ;
- eventuale feature geometrica.
Senza questa registration il dato sarebbe molto meno utile: sapere che “qualcosa è successo nella parte destra dell’immagine” non basta per confrontarlo con un poro individuato successivamente dalla CT.
La registration dei dati è diventata anche un tema di standardizzazione
ASTM ha lavorato proprio su questo problema. Lo standard ISO/ASTM 52953:2025 definisce requisiti per la registrazione dei dati ottenuti dal process monitoring e dal quality control in additive manufacturing.
ASTM F3605-23 definisce invece una struttura per convertire i dati di in-process monitoring della Powder Bed Fusion in formati utilizzabili per quality evaluation.
Questi standard sono importanti perché il futuro della qualification non dipende soltanto dall’avere molti sensori, ma dal poter allineare:
melt-pool image
layer image
machine log
CAD
CT
inspection result
nello stesso sistema di coordinate e con la stessa identità della parte.
Monitorare tutta la build plate è sempre più difficile con macchine multi-laser
L’evoluzione delle macchine LPBF rende il problema ancora più complesso. Le piattaforme di nuova generazione utilizzano 4, 8, 12 o più laser, con zone di sovrapposizione e percorsi ottici differenti.
Ogni laser può presentare:
- calibrazione diversa;
- power drift;
- differenze nella spot size;
- differente optical path;
- comportamento diverso nelle overlap zones.
La qualità non dipende quindi più soltanto dal parametro nominale utilizzato nel file.
Nikon SLM ha scelto AMiRIS Inside per la piattaforma NXG
Nel novembre 2025 Nikon SLM Solutions e Additive Assurance hanno annunciato l’integrazione di AMiRIS Inside nella piattaforma NXG, con l’obiettivo di osservare contemporaneamente tutti i 12 laser attraverso il sistema NIR.
Le aziende l’hanno definita la prima applicazione di una near-infrared optical tomography capace di monitorare tutti i dodici laser contemporaneamente in un sistema production-scale.
Qui il valore dell’approccio globale diventa evidente: invece di avere un singolo sensore coaxial associato a ogni laser, l’array osserva l’intera piattaforma.
Multi-laser aumenta throughput, ma anche le possibilità di variazione
Un sistema a dodici laser non produce necessariamente dodici volte i problemi, ma introduce dodici contributori differenti alla storia termica.
Due regioni della stessa parte possono essere lavorate da laser differenti.
Una overlap region può avere una storia energetica diversa.
Un laser può lentamente deviare dagli altri.
Per una produzione seriale è quindi utile poter confrontare:
laser A vs B
parte A vs parte B
build di oggi vs build qualificata
macchina 1 vs macchina 2.
È esattamente il tipo di analisi per cui una piattaforma comune può essere più utile di semplici immagini archiviate nel controller della macchina.
AMiRIS-LF nasce perché l’ispezione dei componenti grandi diventa sempre più difficile
Nel large-format LPBF il costo di una build fallita può essere enorme. Non si perde soltanto la polvere fusa: si perdono giorni di machine time, post-processing pianificato, lead time e capacità produttiva.
Inoltre la CT di un componente molto grande può essere:
- estremamente costosa;
- lenta;
- limitata dalla dimensione;
- limitata dallo spessore e dalla densità della lega.
AMiRIS-LF utilizza più sensori NIR per coprire build plate fino a circa 600 × 600 mm, con una risoluzione dichiarata intorno a 30–50 µm.
Il sistema è oggi mostrato su macchine come EOS M400 e Additive Industries MetalFAB.
In-process monitoring non elimina automaticamente la CT
Questo è uno dei punti che devono essere mantenuti più chiaramente.
Un sistema come AMiRIS può essere utilizzato in almeno tre modi progressivi:
- aggiunta di informazione, mantenendo integralmente il piano NDT esistente;
- targeted inspection, usando il monitoring per indicare zone sospette su cui concentrare CT o altre analisi;
- riduzione del post-process inspection, dopo avere accumulato dati sufficienti per dimostrare che determinate signature costituiscono una prova affidabile.
Passare direttamente dal punto 1 al punto 3 senza validation sarebbe rischioso.
L’obiettivo industriale è ridurre l’onere della verifica, non eliminarla per decreto.
La CT rimane fondamentale proprio per insegnare al sistema cosa significa il segnale
Paradossalmente, nelle prime fasi di qualification potrebbe servire molta CT.
Per costruire una relazione affidabile occorre stampare parti con:
- comportamento nominale;
- difetti intenzionalmente introdotti;
- variazioni di parametri;
- anomalie osservate.
Poi si confrontano i dati AMiRIS con CT, sezioni metallografiche e prove meccaniche.
Soltanto in questo modo è possibile stabilire, per esempio, se una certa signature termica abbia una probabilità sufficientemente alta di corrispondere a lack of fusion.
Il sistema può quindi ridurre la CT dopo che la CT ha contribuito a validarlo.
Additive Assurance è nata proprio da ricerca sul monitoring del melt pool
La società australiana è stata costituita nel 2019 con l’obiettivo di trasformare attività di ricerca in un sistema industrialmente utilizzabile. I fondatori comprendono ricercatori provenienti dal mondo universitario australiano, fra cui Andrey Molotnikov.
Il primo AMiRIS commerciale è arrivato nel 2021.
L’evoluzione successiva è stata:
2021 — AMiRIS commerciale
2023 — AMiRIS-LF
2024 — prima partnership OEM
2025 — AMiRIS Inside
2026 — espansione internazionale e piattaforma di assurance sempre più orientata alla qualification.
Questa cronologia è importante perché mostra che la presentazione ICAM 2026 rappresenta una fase di maturazione e distribuzione, non una tecnologia appena uscita dal laboratorio.
Nel 2025 AMiRIS ha ottenuto anche una validazione competitiva esterna
Additive Assurance è stata il top vote-getter dell’Actionable In-Situ Awareness Challenge organizzato da ASTRO America insieme ad ASTM International Additive Manufacturing Center of Excellence e Florida State University InSPIRE.
Cinque società — Additive Assurance, Addiguru, Jentek Sensors, Phase3D e Applied Optimization — hanno installato le proprie tecnologie su stampanti metalliche industriali e le hanno dimostrate davanti a un gruppo di valutatori provenienti, fra gli altri, da:
- Air Force Research Laboratory;
- Boeing;
- GE Aerospace;
- Lockheed Martin;
- Northrop Grumman;
- RTX;
- ASTM International.
Additive Assurance e Addiguru sono risultate le due realtà con le valutazioni più elevate, con AMiRIS primo per numero di voti.
Non è una certificazione metrologica del sistema, ma rappresenta una validazione più indipendente delle sole dichiarazioni commerciali del produttore.
Il NIR permette di montare i sensori fuori dalla camera
L’utilizzo della banda 720–850 nm offre un vantaggio pratico. Le emissioni termiche del melt pool sono rilevabili, mentre i sensori possono rimanere fuori dall’ambiente ostile della build chamber.
Una telecamera interna deve convivere con:
- spatter;
- particelle;
- alte temperature;
- atmosfera inerte;
- necessità di pulizia delle ottiche.
Montando il sistema esternamente, Additive Assurance può realizzare retrofit senza modificare in maniera significativa la macchina.
Il produttore dichiara installazioni del sistema standard realizzabili anche nell’ordine di 45 minuti, a seconda della configurazione.
Questo spiega la compatibilità con macchine già installate
Molte aziende possiedono flotte LPBF acquistate anni prima dell’introduzione dei moderni sistemi di monitoring. Sostituire tutte le macchine per avere una nuova telecamera sarebbe economicamente poco sensato.
Un retrofit esterno permette invece di aggiungere una piattaforma di assurance a:
EOS + Renishaw + SLM + 3D Systems + Trumpf + Colibrium + Sisma
senza intervenire profondamente sull’architettura della macchina.
Questo è probabilmente uno dei vantaggi commerciali più importanti di AMiRIS.
Retrofit e embedded monitoring hanno comunque vantaggi differenti
Il retrofit è semplice e indipendente dal produttore.
L’integrazione OEM può invece accedere più profondamente a:
- machine log;
- laser commands;
- recoater state;
- controller;
- process parameters.
Per questo AMiRIS Inside è particolarmente interessante: la sensorica può essere combinata con dati nativi macchina e, in prospettiva, utilizzata per feedback control.
Il futuro probabilmente non sarà quindi “retrofit contro sensore OEM”, ma fusione di più sorgenti informative.
Un singolo sensore non può descrivere tutta la fisica LPBF
Il processo contiene variabili che una telecamera NIR non vede direttamente.
Per esempio:
- ossigeno nella camera;
- composizione della polvere;
- umidità;
- granulometria;
- pressione gas;
- posizione reale del recoater;
- potenza laser calibrata.
Una buona strategia di assurance deve quindi mettere insieme dati ottici e machine log.
ASTM sta lavorando anche alla standardizzazione proprio dei log macchina PBF-LB/M, separandoli dai dati addizionali provenienti da sistemi di melt-pool monitoring o thermography.
Machine monitoring e part monitoring non sono la stessa cosa
Una deviazione può nascere da una macchina oppure da una parte specifica.
Se la stessa anomalia compare sempre nella stessa coordinata della build plate su componenti differenti, può indicare:
- problema ottico;
- gas flow;
- recoater;
- calibrazione locale.
Se invece segue sempre una determinata geometria indipendentemente dalla posizione, il problema può essere il design o il toolpath.
AMiRIS genera anche location-based heat maps proprio per cercare queste tendenze attraverso build multiple.
Questo tipo di analisi può trasformare il monitoring da semplice “detector di parti difettose” a strumento di process troubleshooting.
Il vero valore potrebbe quindi emergere prima ancora della produzione seriale
Durante lo sviluppo parametri il ricercatore deve normalmente produrre coupon, sezionarli, eseguire metallografia e poi modificare la finestra di processo.
Con il monitoring può vedere immediatamente come cambiano:
- emission intensity;
- melt-track morphology;
- thermal accumulation.
Non sostituisce la metallografia, ma può ridurre il numero di iterazioni necessarie e aiutare a spiegare perché un parametro produce una certa microstruttura.
È particolarmente utile nello sviluppo di nuove leghe, dove i parametri non sono ancora consolidati.
La certificazione richiede soprattutto evidence management
Nel settore aerospace un auditor non vuole soltanto vedere un’immagine colorata del melt pool.
Deve sapere:
- quale parte;
- quale serial number;
- quale macchina;
- quale materiale;
- quale powder lot;
- quale parameter set;
- quale versione software;
- quale build;
- quale anomalia;
- quale decisione è stata presa.
La piattaforma AMiRIS permette di produrre report e build certificate proprio per trasformare il dato grezzo in un archivio tracciabile.
È una componente meno spettacolare dell’AI defect detection ma probabilmente molto più importante per la produzione reale.
La standardizzazione internazionale sta andando nella stessa direzione
ISO/ASTM 52953:2025 definisce requisiti minimi per la registrazione dei dati di process monitoring e quality control.
ASTM F3605 definisce procedure per trasformare i dati di monitoring PBF in un file standardizzato destinato alla quality evaluation.
ASTM E3353 descrive invece sensori ottici e termici, configurazioni e utilizzi del monitoring.
Il fatto che esistano ormai standard specifici mostra quanto il settore sia cambiato. Dieci anni fa in-process monitoring era prevalentemente attività accademica; oggi il problema è come utilizzare quei dati in sistemi di produzione regolamentati.
Resta però il problema delle false positive
Un sistema estremamente sensibile può rilevare migliaia di piccoli eventi.
Se ogni alert obbliga l’operatore a fermare la build, il monitoring può peggiorare la produttività invece di migliorarla.
Gli algoritmi devono quindi distinguere:
evento normale
anomalia temporanea
anomalia che verrà rifusa
evento con alta probabilità di difetto permanente.
È proprio per questo che Additive Assurance utilizza multi-layer context e soglie configurabili.
Il valore di un sistema industriale non si misura soltanto da quanti difetti individua, ma anche da quanti falsi allarmi evita.
False negative e false positive hanno costi molto differenti
Una false positive può causare:
- verifica aggiuntiva;
- build fermata inutilmente;
- perdita di produttività.
Una false negative può causare:
- componente difettoso accettato;
- failure in service;
- conseguenze di sicurezza.
Nell’aerospace la soglia viene quindi probabilmente impostata in maniera molto conservativa.
In un’applicazione meno critica può essere accettato un rischio differente.
Non esiste una threshold universale valida per ogni componente.
Il quality monitoring deve essere qualificato insieme alla parte
Questo punto è spesso trascurato nel marketing.
Installare AMiRIS su una EOS M290 non significa che qualsiasi parte prodotta su quella macchina sia improvvisamente “certificata”.
Occorre validare il monitoring per:
- lega;
- geometria;
- parameter set;
- macchina;
- criterio di accettazione.
Una parte in Ti-6Al-4V può generare emissioni e dinamiche differenti da Inconel 718 o AlSi10Mg.
Persino powder lot differenti possono modificare comportamento e intensità.
Il machine-learning model deve quindi convivere con la physics
Additive Assurance sottolinea che il proprio team comprende materials scientist e che il sistema non si basa esclusivamente sull’apprendimento statistico.
È un approccio importante.
Un modello puramente correlativo può funzionare bene all’interno della distribuzione dei dati di training e diventare meno affidabile quando cambiano macchina o materiale.
Integrare conoscenze fisiche su melt pool, energia, keyholing e solidificazione può aiutare a evitare interpretazioni prive di significato fisico.
Il monitoring non misura direttamente le proprietà meccaniche
Anche se una build mostra comportamento perfettamente stabile, non sappiamo automaticamente:
- tensile strength;
- fatigue life;
- fracture toughness;
- elongation;
- residual stress.
Queste proprietà dipendono da microstruttura, trattamento termico, HIP e post-processing.
Il monitoring può diventare una prova che il processo è rimasto dentro una finestra qualificata, ma non sostituisce automaticamente il materiale database che collega quella finestra alle proprietà finali.
Process signature ≠ mechanical property
È probabilmente la distinzione più importante per evitare di attribuire troppo valore al sistema.
Se una relazione è stata validata, la process signature può diventare una evidenza molto potente.
Senza validation rimane una misura del processo.
AMiRIS potrebbe rendere la qualità più selettiva invece che semplicemente più intensa
Oggi molte parti critiche vengono sottoposte a una quantità molto elevata di controlli perché il produttore non sa esattamente dove potrebbe trovarsi un problema.
Un monitoring spazialmente registrato potrebbe consentire in futuro di concentrare le verifiche in regioni specifiche:
“layer 1.430–1.460, coordinate X/Y, possibile thermal anomaly persistente”.
La CT potrebbe quindi essere utilizzata in modo più mirato.
È forse più realistico aspettarsi inizialmente questa combinazione che una sostituzione completa del NDT.
Il beneficio cresce con il costo della parte
Su una piccola staffa economica, una CT può costare più della parte stessa e quindi semplicemente non essere utilizzata.
Su una parte aerospaziale da decine di migliaia di euro il costo dell’inspection può essere accettabile.
Su un componente large-format che richiede giorni di build e post-processing costoso, scoprire il difetto alla fine diventa invece particolarmente doloroso.
È per questo che Additive Assurance insiste molto su AMiRIS-LF: aumentando il valore del singolo job aumenta anche il valore dell’informazione ottenuta prima che il job sia terminato.
AMiRIS non rende comunque economico fermare qualsiasi build al primo alert
Supponiamo che una build da tre giorni mostri una piccola anomalia al secondo giorno. Fermarla elimina un giorno di machine time, ma distrugge comunque due giorni di lavoro già investiti.
La decisione dipende dalla probabilità che l’anomalia renda davvero inutilizzabile la parte.
L’obiettivo non è quindi “fermare prima”, ma decidere meglio se continuare o fermarsi.
Da qui deriva l’insistenza di Additive Assurance sul concetto di “decision-ready data”.
La presentazione di ICAM 2026 arriva in una fase importante per la società
Additive Assurance sta contemporaneamente ampliando la distribuzione internazionale. Nel giugno 2026 ha firmato un accordo con NTT DATA XAM Technologies per la distribuzione, installazione e assistenza AMiRIS in Giappone.
XAM lavora già con sistemi EOS e AMCM, quindi il mercato giapponese rappresenta un ulteriore esempio del valore di una soluzione indipendente dal singolo OEM.
Nel 2026 Additive Assurance è stata inoltre finalista ai Governor of Victoria Export Awards, riflettendo una progressiva trasformazione da spin-off tecnologico australiano a fornitore internazionale.
AMiRIS non è quindi soltanto una telecamera sopra una stampante
La piattaforma è composta da tre elementi strettamente collegati:
sensor hardware → analytics → quality workflow.
La sensorica da sola genera immagini.
Gli algoritmi trasformano quelle immagini in anomalie.
Il software deve infine trasformare l’anomalia in:
- alert;
- localizzazione;
- report;
- grade;
- decisione;
- evidenza archiviabile.
È proprio l’ultimo passaggio a distinguere sempre più l’in-process quality assurance dal semplice process monitoring accademico.
La sfida decisiva rimane dimostrare la correlazione con il componente reale
Tutto torna quindi alla stessa domanda formulata dall’OEM aerospace che sta valutando AMiRIS:
che cosa significa realmente questa firma termica per la parte finita?
Se la risposta può essere dimostrata statisticamente attraverso CT, metallografia, mechanical testing e ripetizione di build, l’in-process monitoring può diventare uno degli strumenti più importanti per portare LPBF nella produzione seriale regolamentata.
Se la correlazione rimane debole, il risultato sarà soltanto un’altra grande quantità di dati.
AMiRIS è interessante proprio perché Additive Assurance sta cercando di affrontare il problema non soltanto dal lato sensore ma da quello della evidence chain: osservare il processo, associare il segnale alla posizione fisica, seguirlo attraverso i layer, confrontarlo con risultati post-process e trasformarlo in una documentazione che Quality possa effettivamente utilizzare.
La tecnologia è già abbastanza matura da essere commercializzata su numerose piattaforme, testata da grandi operatori aerospace, selezionata per l’integrazione sulle Nikon SLM NXG e riconosciuta nell’Actionable In-Situ Awareness Challenge. Ma non siamo ancora al punto in cui una telecamera NIR possa semplicemente dichiarare un componente “buono” sostituendo CT, NDT e qualification.
Il passaggio realmente importante è più graduale: da ispezionare una parte soltanto dopo averla costruita a conoscere, layer dopo layer, la storia con cui quella parte è stata costruita. Se quella storia può essere correlata in modo sufficientemente robusto alla qualità finale, l’LPBF potrà passare da un modello basato sulla verifica a posteriori a uno nel quale una parte porta con sé una sorta di dossier digitale della propria fabbricazione.
Ed è probabilmente questa, più della semplice capacità di rilevare una macchia calda sul powder bed, la vera ambizione di AMiRIS.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).