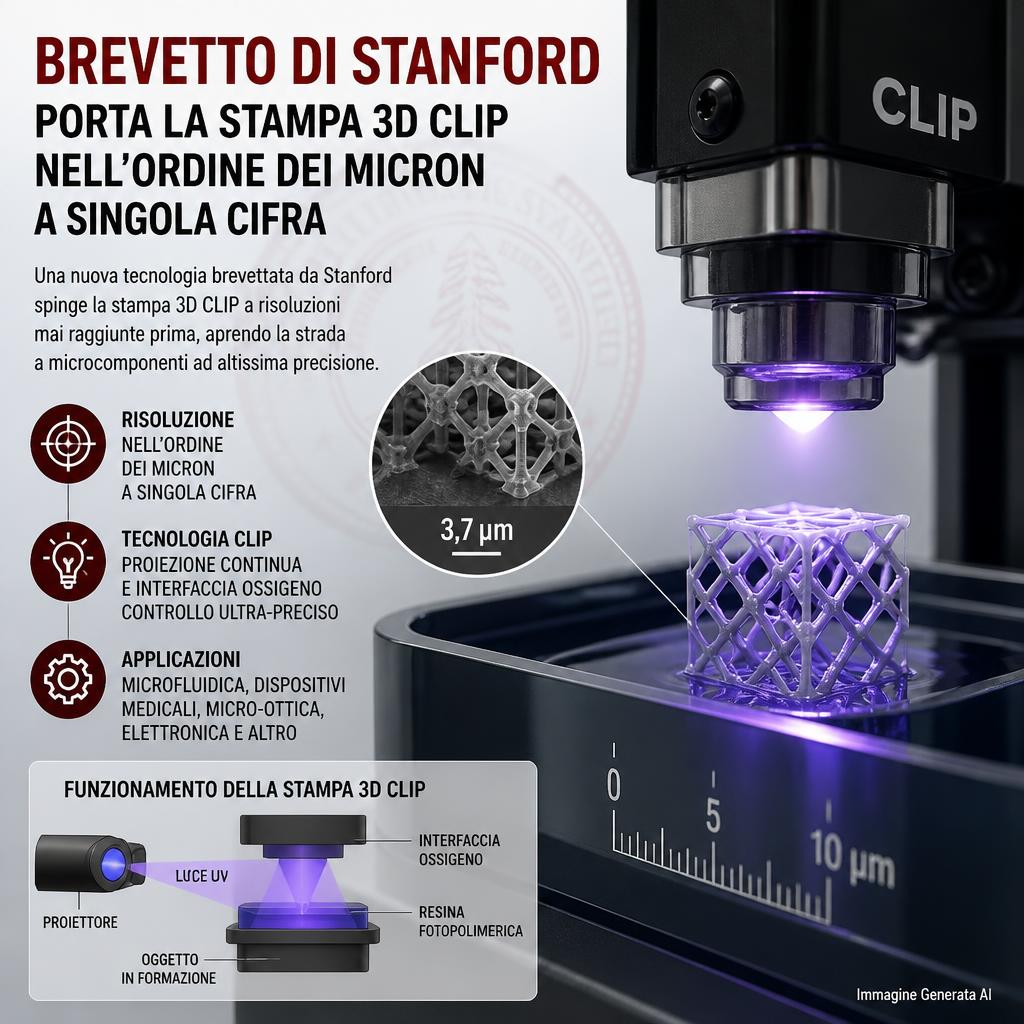
Un gruppo di ricercatori collegati alla Stanford University e alla University of North Carolina ha descritto in una domanda di brevetto un sistema di stampa 3D fotopolimerica ad alta risoluzione che combina i principi della tecnologia CLIP con una configurazione ottica di riduzione, controllo del fuoco e analisi del flusso di resina. L’invenzione, ripresa da Fabbaloo il 14 ottobre 2026, mira alla produzione di strutture micrometriche e, in particolare, di microneedle, piccoli elementi aghiformi destinati a possibili applicazioni biomedicali.
La pubblicazione della domanda brevettuale risale al 1° ottobre 2026. È quindi una divulgazione tecnica recente, non la conferma che un nuovo sistema commerciale sia già disponibile. Il progetto offre comunque un’occasione per esaminare quali limiti emergano quando si cerca di ottenere geometrie molto piccole attraverso un processo di fotopolimerizzazione continuo.
Dalla stereolitografia alla polimerizzazione continua
Nella stereolitografia la luce solidifica selettivamente una resina fotosensibile, costruendo l’oggetto attraverso una sequenza di strati. Nelle varianti basate su proiezione, un’immagine luminosa definisce contemporaneamente il profilo di un intero livello. Le prestazioni dipendono dall’ottica, dalla chimica della resina e dalla capacità di gestire le forze che si sviluppano vicino alla finestra di stampa.
La tecnologia CLIP, acronimo di Continuous Liquid Interface Production, impiega una zona in cui il materiale resta liquido vicino alla finestra, favorendo la crescita progressiva dell’oggetto. Il controllo di quella zona è decisivo: la resina deve poter raggiungere continuamente la regione in cui avviene la solidificazione, senza che il pezzo aderisca in modo incontrollato alla superficie ottica.
Ridurre le dimensioni delle geometrie fino alla scala micrometrica rende più complessi problemi che sono già presenti nelle stampanti tradizionali. L’apertura di un canale, lo spessore di una parete e la distanza fra due elementi diventano confrontabili con la risoluzione effettiva del sistema, non soltanto con il passo nominale dei pixel.
Ottica di riduzione e risoluzione del sistema
Il progetto descritto utilizza elementi ottici capaci di ridurre l’immagine proiettata nella zona di lavoro. La documentazione segnala una dimensione di pixel proiettato dell’ordine di 1,5 micrometri. I ricercatori riferiscono di aver realizzato elementi con linee di circa 6 micrometri e aperture di circa 18 micrometri.
Questi valori non sono intercambiabili. Il pixel proiettato indica una caratteristica del sistema ottico; la dimensione minima ottenibile nel materiale dipende anche da diffusione della luce, reazione della resina, esposizione e condizioni di fabbricazione. Dire che una stampante presenta pixel da 1,5 micrometri non significa che possa riprodurre con fedeltà qualunque dettaglio di quelle dimensioni.
La scelta delle ottiche riduce inoltre il campo utile: si ottiene una maggiore capacità di dettaglio sacrificando la superficie illuminabile nella singola proiezione. Il rapporto fra risoluzione, volume disponibile e produttività resta quindi un elemento centrale della progettazione.
La messa a fuoco diventa una variabile di processo
Con strutture molto piccole, anche minime variazioni nella posizione del piano di lavoro possono compromettere la precisione. La domanda descrive un sistema di regolazione e monitoraggio ottico per controllare il fuoco durante la stampa.
Vengono impiegati elementi come la separazione dei fasci e un sistema di osservazione che permette di seguire la posizione della regione di costruzione. È un approccio differente da quello di una macchina resin standard regolata una volta prima di avviare il lavoro: qui il controllo della posizione ottica assume un ruolo direttamente legato alla ripetibilità delle geometrie fini.
La profondità di fuoco diventa particolarmente critica perché i margini utili possono essere dell’ordine di pochi micrometri. Il sistema deve quindi gestire sia la precisione della proiezione sia l’eventuale variazione della posizione reale dell’interfaccia liquida.
Resina e microcanali: il limite non è soltanto la luce
Un’altra questione riguarda l’alimentazione della resina. Quando le geometrie formano canali e reticoli molto sottili, il liquido deve riuscire a scorrere attraverso spazi estremamente piccoli. La viscosità e la pressione necessaria al ricambio del materiale possono limitare la velocità anche quando il sistema ottico sarebbe capace di esporre più rapidamente la struttura.
Gli autori hanno sviluppato modelli del comportamento del flusso per definire condizioni di lavoro coerenti con la geometria. È un aspetto importante perché una tecnologia additiva non può essere scalata semplicemente riducendo le dimensioni dei pixel. Il trasporto del materiale, la rimozione del calore e il controllo delle reazioni chimiche cambiano rilevanza quando cambiano le dimensioni caratteristiche.
In termini pratici, un dettaglio correttamente proiettato potrebbe non formarsi come previsto se la regione non viene rifornita adeguatamente di resina o se il polimero solidifica in posizioni indesiderate.
Un reticolo alto 20 millimetri prodotto in circa 90 minuti
La documentazione riporta la fabbricazione di una struttura reticolare alta circa 20 millimetri in un tempo vicino a 90 minuti. Il dato è interessante perché mostra la possibilità di combinare dettagli fini e una dimensione complessiva superiore a quella dei tipici microelementi isolati.
Per contestualizzare il risultato viene citata anche la polimerizzazione a due fotoni, che può raggiungere dettagli molto piccoli ma che, per alcune geometrie, comporta tempi di fabbricazione elevati. Gli esempi confrontati sono però diversi per materiale, architettura e dimensione, perciò non si può ricavare un rapporto universale di produttività fra le due tecnologie.
La valutazione industriale richiederebbe provini confrontabili, informazioni sulla precisione finale, percentuali di riuscita e condizioni di post-processing. Il tempo di una singola dimostrazione è un punto di partenza, non una misura completa del costo per componente.
Microneedle per interfacciarsi con i tessuti
Le strutture aghiformi di scala micrometrica costituiscono una possibile applicazione. In ambito di ricerca, microneedle e sistemi analoghi vengono studiati per somministrazione localizzata di sostanze, prelievo di piccole quantità di fluido e altre interazioni controllate con la pelle.
La stampa 3D potrebbe permettere architetture interne non facilmente ottenibili con stampi tradizionali, per esempio reticoli a densità variabile o elementi con geometrie diverse lungo l’asse dell’ago. Il fatto di poter produrre una struttura non significa però che il materiale sia biocompatibile o che il dispositivo abbia dimostrato sicurezza ed efficacia nell’uomo.
Prima di un impiego clinico sarebbero necessari controlli sulla resina, eventuali residui di fotoiniziatori, sterilizzazione, proprietà meccaniche, resistenza alla frattura e comportamento durante il contatto con i tessuti. Le dimensioni molto piccole aumentano anche la difficoltà di ispezionare ogni singolo elemento.
Che cosa tutela, e che cosa non tutela, una domanda di brevetto
Il documento comprende rivendicazioni riferite alla configurazione del sistema, ai controlli e alle modalità di produzione. Questo non significa che gli autori abbiano brevettato l’intero principio CLIP, sviluppato in precedenza da altri soggetti. Inoltre la domanda del 2026 non equivale a una concessione definitiva di tutte le rivendicazioni presentate.
L’interesse della ricerca è soprattutto tecnologico: una piattaforma di fotopolimerizzazione già nota viene adattata a una scala differente, affrontando congiuntamente ottica, flusso del materiale e controllo del processo. Il risultato apre prospettive per microstrutture complesse, ma richiede ancora verifiche su produttività, materiali e applicazioni finali prima di poter essere considerato un metodo industriale consolidato.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).