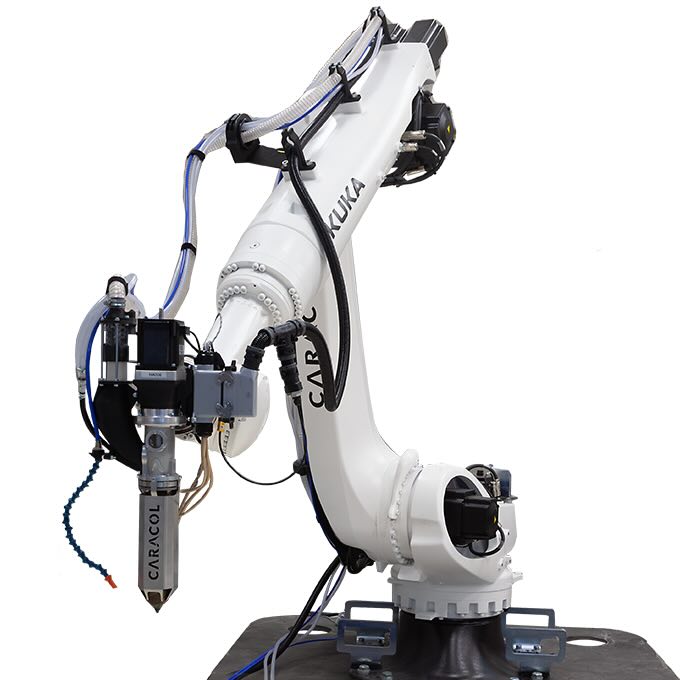
La prospettiva di installare una stampante 3D industriale di grande formato in Groenlandia pone una questione che va oltre le dimensioni della macchina: quanto può diventare locale la produzione in un territorio dove trasporto, rifornimenti e manutenzione sono costosi? Greenland Arctic Development Corp (GADC) ha acquistato un sistema robotico Heron 400 di Caracol per avviare una capacità produttiva nel territorio artico. Il progetto è stato annunciato il 29 settembre 2026 e ripreso da diverse testate il 21 ottobre: è quindi un recupero editoriale, non un ordine firmato oggi.
Il comunicato chiarisce anche lo stato operativo. Prima del trasferimento in Groenlandia, l’impianto sarà installato e collaudato a Chicago. L’obiettivo successivo è costituire un’attività manifatturiera gestita localmente, con il coinvolgimento e la formazione di un imprenditore groenlandese. Al momento dell’annuncio non si può dunque parlare di stabilimento artico già entrato in produzione.
Heron 400: un braccio robotico anziché un portale cartesiano
La macchina utilizza un braccio robotico a sei o più assi installato su una rotaia di lunghezza configurabile. Caracol indica una portata dell’ordine di quattro metri e uno spostamento lungo l’asse della rotaia superiore a dieci metri. L’estrusore è alimentato con termoplastici preparati e asciugati mediante un sistema dedicato. L’architettura appartiene al segmento Large Format Additive Manufacturing (LFAM), nel quale grandi cordoni di polimero vengono depositati lungo percorsi pianificati.
Non esiste un volume utile descrivibile soltanto con una terna di numeri come in una stampante da scrivania. La raggiungibilità reale dipende dalla cinematica del braccio, dalle collisioni, dall’orientamento dell’utensile e dalla geometria del componente. In alcuni casi il percorso può sfruttare l’inclinazione della testa per depositare materiale su superfici non perfettamente piane; ciò non significa che qualsiasi sbalzo sia stampabile senza supporti.
Perché i percorsi non planari possono essere utili
Una delle debolezze dei componenti estrusi è la differenza di resistenza tra direzione dei filamenti e direzione perpendicolare agli strati. L’orientamento dei cordoni, l’interfaccia termica e la geometria influenzano la capacità di trasferire i carichi. Con più assi è possibile studiare strategie che seguono alcune superfici o orientano la deposizione rispetto agli sforzi previsti, nel tentativo di ridurre certi limiti della stratificazione tradizionale.
Tuttavia una traiettoria complessa non elimina automaticamente l’anisotropia. Il componente deve essere progettato per il processo, fabbricato con parametri controllati e sottoposto alle verifiche necessarie. I vantaggi effettivi su peso, rigidezza o consumo di materiale richiedono confronti a parità di geometria funzionale e di condizioni di prova.
Materiali termoplastici e rinforzi
Caracol indica la possibilità di lavorare diversi termoplastici e compositi rinforzati con fibre. Nei sistemi industriali di questo genere il materiale può essere alimentato in granuli e deve mantenere condizioni di essiccazione adeguate, soprattutto quando è igroscopico. Temperatura di estrusione, adesione tra passate, ritiro e raffreddamento hanno un peso determinante sulla stabilità di grandi componenti.
L’impiego di fibre migliora alcune caratteristiche meccaniche e dimensionali, ma può introdurre abrasione dell’estrusore, orientamento preferenziale del rinforzo e nuove esigenze di collaudo. Non ogni composito è automaticamente adatto a temperature artiche. Per un prodotto utilizzato all’esterno occorrerebbe verificare fragilità a freddo, esposizione UV, cicli di gelo-disgelo, umidità e possibili danneggiamenti dovuti agli urti.
Quali componenti avrebbe senso produrre sul posto
GADC e Caracol prospettano mobili, parti marine, ricambi per imbarcazioni, ATV e motoslitte, attrezzature, elementi costruttivi e componenti industriali. È una lista di applicazioni potenziali, non il portafoglio di prodotti già validati nello stabilimento groenlandese. Alcuni oggetti di grandi dimensioni ma limitato valore unitario possono beneficiare del risparmio nei trasporti; altri potrebbero risultare più economici importandoli già finiti.
La manifattura locale ha un vantaggio soprattutto quando il costo di attesa di un ricambio è alto. Si pensi a una sagoma di lavorazione, a un carter non critico o a un componente accessorio per un’imbarcazione che rimarrebbe ferma in attesa del trasporto. L’analisi economica corretta deve comprendere anche la disponibilità della materia prima, la competenza del personale e il tempo di post-lavorazione, non solo il tempo di stampa.
La filiera digitale che serve a rendere utilizzabile la macchina
Ricevere un disegno via rete non equivale ad avere un ricambio sicuro. Occorrono dati geometrici corretti, informazioni sul materiale originale, tolleranze, criteri di accettazione e una responsabilità chiara per la progettazione. Se manca il file CAD, possono servire rilievi dimensionali e reverse engineering. La riproduzione della forma non dimostra di per sé l’equivalenza delle prestazioni.
Un impianto LFAM locale può essere una risorsa se affiancato da capacità di progettazione e verifica. Scanner, utensili di finitura, strumenti dimensionali, procedure di tracciabilità e ricambi macchina sono parte dello stesso investimento. In particolare una grande parte stampata può richiedere fresatura delle superfici funzionali: la catena produttiva reale è spesso additiva più sottrattiva.
Progettare la manutenzione per una regione remota
In Groenlandia la disponibilità di manutentori specializzati e il tempo di consegna di sottogruppi possono incidere fortemente sul funzionamento degli impianti. Il sistema robotico richiede attenzione a estrusore, resistenze, sensori, materiali, essiccazione e calibrazione. È essenziale conoscere quali componenti possano essere sostituiti localmente e quali richiedano interventi del costruttore.
C’è poi il tema energetico. Un sistema di grandi dimensioni consuma energia durante riscaldamento, estrusione, movimento e mantenimento delle condizioni di processo. L’eventuale convenienza rispetto all’importazione non è calcolabile senza consumi, ore di utilizzo e costi dell’energia. Sulle applicazioni in esterno occorre valutare anche temperature di stoccaggio e montaggio.
Un modello imprenditoriale, non soltanto una dimostrazione tecnica
Il comunicato insiste sulla formazione di un operatore locale e sulla creazione di un’attività con capacità di servire imprese e comunità. Questa impostazione è rilevante: un impianto industriale comprato per un progetto dimostrativo può rimanere sottoutilizzato se non esiste una rete di commesse. Un’impresa locale può invece aggregare richieste eterogenee, purché disponga di competenze sufficienti a valutarne fattibilità e responsabilità.
La variabilità della domanda artica potrebbe favorire una produzione flessibile rispetto a una linea dedicata, ma il prezzo di ogni pezzo resta sensibile al numero di ore di stampa, al costo di progettazione e alle operazioni manuali. Sarà interessante capire se l’impianto riuscirà a servire clienti di settori diversi senza introdurre lunghi tempi di cambio materiale o processo.
Che cosa bisognerà verificare dopo il collaudo
Le prossime tappe concrete saranno il completamento dei test a Chicago, il trasferimento dell’Heron 400, la formazione del personale groenlandese, l’avvio dell’eventuale joint venture e le prime applicazioni vendute. Sarebbero particolarmente utili dati su temperatura ambientale di utilizzo dei prodotti, materiali qualificati, precisione di pezzi grandi e costi totali rispetto ai trasporti convenzionali.
Se il modello funzionerà, dimostrerà la possibilità di spostare una parte della capacità manifatturiera vicino a comunità normalmente lontane dai grandi poli industriali. Per ora la notizia conferma un acquisto e un piano di implementazione: l’industrializzazione artica resta il risultato da verificare.
Non tutti i pezzi possono essere stampati localmente
Un approccio industriale prudente dovrebbe classificare le richieste per livello di rischio. Attrezzature non strutturali, prototipi e rivestimenti possono avere criteri di accettazione relativamente semplici; componenti soggetti a pressione, funzioni di sicurezza o carichi dinamici richiedono invece verifiche più impegnative. Nel settore marino, per esempio, un pannello di allestimento e una parte primaria dell’apparato propulsivo non sono intercambiabili dal punto di vista della responsabilità del produttore.
Inoltre la geometria massima raggiungibile dal braccio non equivale alla dimensione massima di un componente funzionalmente valido. Ritiri differenziali, comportamento del materiale e necessità di lavorazione possono richiedere la suddivisione della parte in più moduli. In alcuni casi il collegamento fra elementi stampati, con inserti o fissaggi convenzionali, può offrire prestazioni più controllabili di un’unica deposizione continua.
Come misurare il successo della manifattura distribuita
Per un progetto territoriale di questo tipo sarebbero molto più informativi i tempi medi di approvvigionamento evitati, i costi totali di un pezzo sostitutivo e il numero di clienti serviti rispetto al semplice conteggio delle ore di stampa. Andrebbero registrati anche scarti, consumo di materiale per tentativo, percentuale di ordini che richiedono reverse engineering e capacità dell’operatore di intervenire sulla macchina senza assistenza dall’estero.
Sarebbe utile un confronto fra un campione di parti prodotte localmente e gli equivalenti importati, normalizzando resistenza, durata e livello di servizio. Senza queste misure la localizzazione resta una strategia plausibile, ma non una dimostrazione quantitativa di risparmio o maggiore sostenibilità.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).