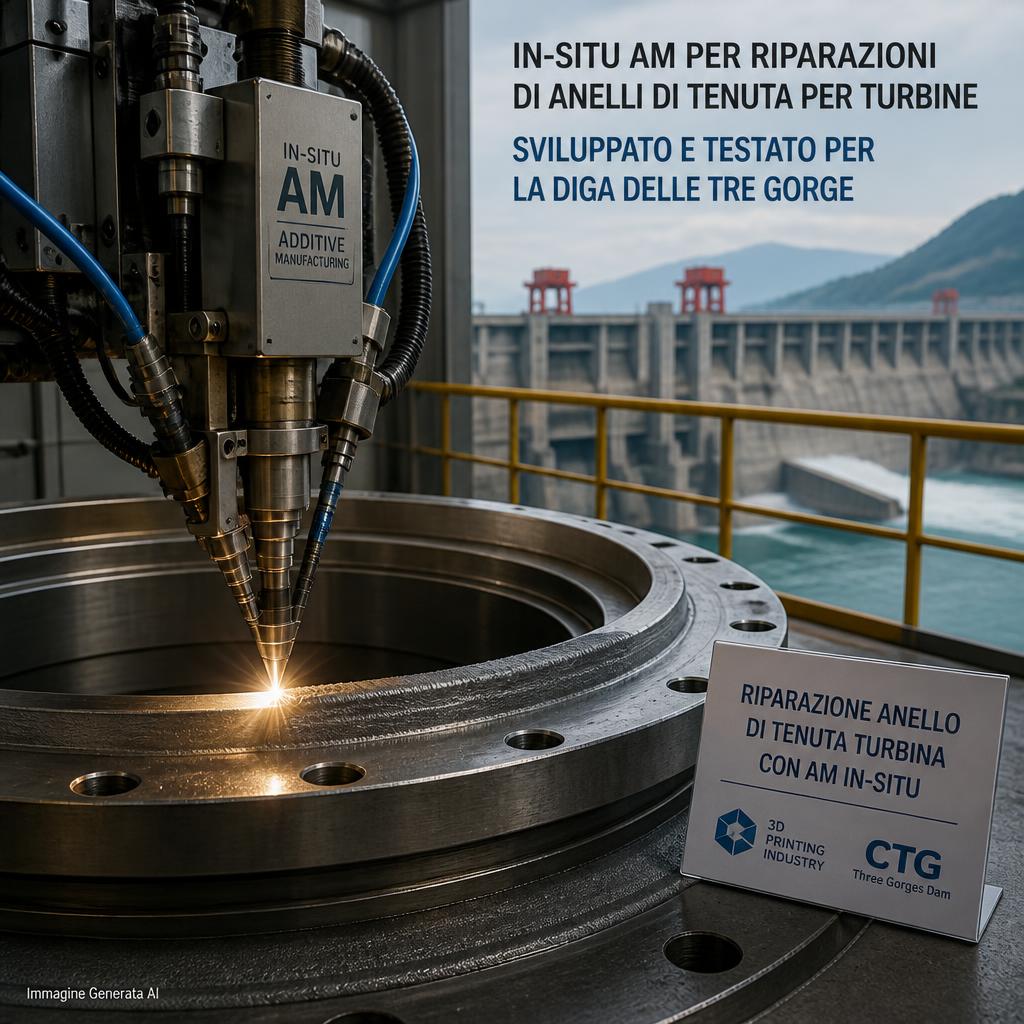
La diga cinese delle Tre Gole diventa un caso di ricerca per la riparazione additiva di componenti idroelettrici di grandissime dimensioni. Un progetto affidato a Dongfang Electric Machinery riguarda lo sviluppo e la verifica di attrezzature per intervenire in situ sugli anelli di tenuta dei rotori delle turbine, con diametri nell’ordine di 8,4–10,9 metri. Il programma è nella seconda fase, ha un importo aggiudicato di 15,8 milioni di yuan e non rappresenta la prova che le riparazioni siano già state effettuate con successo nell’impianto. Il dato più interessante è il tentativo di applicare la deposizione metallica a una manutenzione che normalmente richiede complesse lavorazioni e lunghi arresti.
Il problema delle grandi turbine idroelettriche
Una turbina di grande taglia lavora in condizioni difficili: l’acqua può trasportare particelle abrasive, le superfici sono soggette a erosione, vibrazioni e carichi dinamici, mentre le interfacce di tenuta devono mantenere giochi appropriati. Quando una zona dell’anello si deteriora, non è detto che sia necessario sostituire l’intero elemento, ma qualunque riparazione deve rispettare geometria, integrità del metallo e comportamento del sistema in rotazione. Le dimensioni delle macchine rendono oneroso smontare, trasportare e riposizionare componenti. L’idea di intervenire direttamente sul posto è dunque industrialmente comprensibile.
Che cosa dice la documentazione della gara
L’avviso di aggiudicazione pubblicato in ottobre 2026 indica Dongfang Electric Machinery come vincitrice e riporta il valore economico di 15.800.000 yuan. Una precedente comunicazione sui candidati mostra anche le offerte di concorrenti, fra cui un centro di innovazione della progettazione e manifattura digitale di Wuhan e la Huazhong University of Science and Technology. Sono dati amministrativi verificabili, ma non equivalgono a una scheda di qualifica del processo. La descrizione pubblica parla di ricerca sulla tecnologia di manifattura additiva in situ e sviluppo dell’equipaggiamento: la funzione specifica, i materiali d’apporto e i risultati delle prove non sono ancora documentati con il livello necessario per un giudizio prestazionale.
Perché i diametri cambiano il problema
Lavorare su un anello vicino ai dieci metri non significa semplicemente ingrandire una stampante 3D. Occorre definire un sistema di riferimento che segua una circonferenza molto estesa, controllare gli scostamenti della superficie esistente e mantenere una posizione affidabile dell’utensile durante la deposizione. La geometria deformata dall’usura e dai cicli termici può differire dal disegno originario. Per questo la scansione tridimensionale e la metrologia entrano nella preparazione del lavoro. Una traiettoria calcolata su un modello teorico, se non viene adattata al componente reale, può produrre uno spessore irregolare o interferire con parti vicine.
Deposizione, finitura e accettazione
La riparazione additiva di un anello metallico richiederebbe in generale la preparazione della superficie, la deposizione controllata del materiale, la finitura e la verifica. La scelta concreta del processo va ricavata dai documenti tecnici del progetto, non presunta dall’esistenza della parola «stampa 3D» nell’annuncio. Le tecnologie DED sono spesso considerate per ripristinare geometrie grandi, ma la loro idoneità dipende da lega, accessibilità e requisiti. La parte aggiunta deve legarsi correttamente al substrato; un difetto di adesione, una cricca o una deformazione possono compromettere la tenuta anche quando la quota esterna appare corretta.
La gestione dell’apporto termico
Una deposizione metallica localizzata produce calore e può modificare tensioni residue e microstruttura nelle zone adiacenti. Su una struttura di grande dimensione la dissipazione non è uniforme: lo spessore della massa metallica, le nervature e le condizioni ambientali cambiano il raffreddamento. Sarebbe necessario controllare l’evoluzione termica, la sequenza dei passaggi e la compatibilità con i requisiti del materiale originario. Non sono stati diffusi dati sufficienti su pre-riscaldo, trattamenti post-intervento o strumenti di monitoraggio adottati nella specifica gara. Descriverli come già implementati sarebbe scorretto.
Un programma più ampio di digitalizzazione della manutenzione
La società collegata alla gestione della diga ha pubblicato anche documentazione relativa a scansione tridimensionale ad alta precisione e ricostruzione di rotori durante campagne di manutenzione 2026–2027. Un altro avviso menziona il supporto operativo a robot speciali, compresi sistemi dedicati alla stampa metallica. Non è possibile concludere da questi documenti che ogni attività appartenga allo stesso contratto, ma il loro insieme mostra un orientamento verso robotizzazione, rilievo digitale e manutenzione più documentata. Il collegamento fra rilevamento della geometria, scelta dell’intervento e controllo finale è fondamentale per rendere ripetibile una riparazione additiva in campo.
Quali risultati servirebbero per giudicare il progetto
La dimostrazione tecnica dovrebbe documentare almeno accuratezza del sistema su grandi diametri, proprietà della zona ripristinata, tasso di difetti, tempo di intervento e qualità dopo finitura. Per un componente rotante contano anche resistenza a erosione e fatica, e stabilità nel tempo. Un confronto corretto dovrebbe prendere in esame la riparazione convenzionale e l’eventuale sostituzione, includendo l’interruzione di produzione elettrica. Non basta mostrare una fotografia di un cordone depositato. L’obiettivo economico può essere rilevante, ma le cifre della gara descrivono il costo del programma di ricerca e attrezzatura, non il risparmio unitario per una riparazione completata.
Il ruolo del rilievo 3D prima della riparazione
Per una geometria circolare molto grande è probabile che la misura iniziale richieda più riferimenti e una correzione degli errori accumulati. Gli strumenti di scansione restituiscono nuvole di punti dense, ma il dato va distinto dalla superficie progettuale di riferimento. Usura, depositi, deformazioni e riflessi possono influire sulla ricostruzione. Un protocollo metrologico deve definire punti di controllo, tolleranze e modalità di gestione delle zone non acquisite. La digitalizzazione è quindi un mezzo per preparare la riparazione e valutarla in seguito, non una garanzia automatica della qualità del deposito. È significativo che la filiera energetica cinese stia investendo parallelamente in iniziative di scansione e reverse engineering delle grandi turbine.
Perché la ripetibilità conta più della prima dimostrazione
Un deposito riuscito su un campione non basta a stabilire l’efficacia di una riparazione su decine di metri di circonferenza. Il processo deve sopportare interruzioni, posizioni differenti della testina, cambiamenti di accessibilità e variazioni locali del materiale esistente. Sarà importante valutare se i parametri vengono adattati automaticamente sulla base di sensori o corretti manualmente dagli operatori, e come siano documentate queste correzioni. Anche un eventuale ciclo di finitura deve essere riferito alla geometria reale del rotore, non soltanto al percorso di deposito. La capacità di replicare l’intervento in campagne di manutenzione successive è ciò che trasformerebbe la ricerca in una tecnologia industriale.
Il tempo di fermo come variabile economica
Un progetto da 15,8 milioni di yuan può sembrare elevato se confrontato al costo di una comune attrezzatura, ma l’analisi economica di una grande centrale deve considerare anche accesso all’impianto, smontaggio, movimentazione e perdita di produzione durante l’arresto. Non abbiamo tuttavia un prospetto pubblico che consenta di quantificare il risparmio atteso nel caso specifico. Sarebbe scorretto convertire l’importo del contratto in un beneficio per turbina. Per valutarlo servirebbero almeno durata dell’intervento convenzionale, frequenza dei ripristini, capacità di riparare senza disassemblaggi maggiori e qualità prevista del componente recuperato. Il vantaggio più importante potrebbe essere operativo, ma deve ancora essere dimostrato.
Il progetto offre anche un banco di prova per la collaborazione fra costruttori di macchine, gestori energetici e istituti di ricerca. Per interventi destinati a una turbina in esercizio, chi sviluppa l’attrezzatura non può limitarsi a fornire una testa di deposito: servono procedure di accesso, strumenti di misura, protocolli di emergenza, requisiti di pulizia e criteri condivisi di accettazione. Questa integrazione organizzativa può pesare più della scelta di un singolo laser o di un robot. Nel tempo sarà decisivo capire se le competenze create rimarranno dentro l’impianto e potranno essere riutilizzate sulle altre unità.
Dalla Cina un caso di manifattura additiva sul campo
La storia delle Tre Gole è interessante perché porta l’additive manufacturing fuori dall’ambiente controllato di fabbrica e lo colloca in un impianto energetico in esercizio. È un salto applicativo che può essere significativo per centrali, cantieri navali e impianti con grandi superfici metalliche da recuperare. Proprio per questo richiede grande prudenza: un annuncio di sviluppo non va confuso con una tecnologia ormai adottata per la manutenzione ordinaria. La notizia da seguire nei prossimi mesi sarà l’esito delle prove, la qualifica del processo e la sua effettiva integrazione nelle procedure della centrale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).