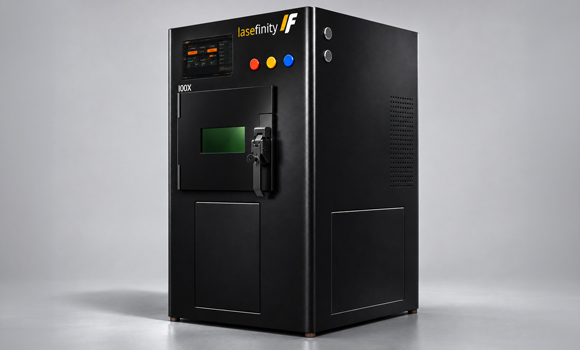
Lasefinity, marchio della britannica Manufacturing Made Easy Ltd con sede a Sheffield, propone la 100X come sistema compatto di fusione laser su letto di polvere metallica. Il suo volume di costruzione è di 100 × 100 × 100 mm e l’ingombro dichiarato dell’unità è di circa 460 × 460 × 720 mm. La massa è indicata nell’ordine di 100 kg. La novità di maggiore interesse non riguarda soltanto le dimensioni: il progetto riunisce in un unico corpo macchina raffreddamento, filtrazione e generazione di azoto, con l’obiettivo di ridurre la quantità di infrastrutture normalmente necessarie intorno a un impianto LPBF.
Per capire il valore di questa proposta bisogna osservare il costo operativo di una stampante metallica, non limitarsi al prezzo dell’hardware. Una macchina da laboratorio può richiedere fornitura di gas, filtrazione, gestione della polvere, chiller, aspirazione, sicurezza e procedure di manutenzione. La somma di questi elementi condiziona l’accessibilità per università, piccoli centri di ricerca e officine che producono pochi campioni. Integrare parte dell’impianto ausiliario rende l’installazione potenzialmente più semplice, ma non trasforma il processo in una tecnologia priva di vincoli di sicurezza.
Il sistema produttivo e la dimensione del volume
Il volume di un decimetro cubo permette di realizzare provini, piccoli componenti, geometrie dimostrative e campioni per sviluppare parametri di materiale. Può essere adatto a progetti di ricerca in cui la quantità di polvere utilizzata deve rimanere contenuta. Non è invece indicato per pezzi molto grandi o per lotti che richiedono numerose unità di dimensioni importanti. La superficie relativamente piccola può agevolare certe attività sperimentali, ma la produttività resta legata all’altezza del pezzo, agli strati, alle velocità e al ciclo completo di raffreddamento e recupero.
Il sistema utilizza una sorgente laser a fibra e una testa di scansione galvanometrica, con diametro del fascio regolabile nell’intervallo indicato di 70-150 micrometri. La possibilità di modificare lo spot può essere utile per sperimentare relazioni fra densità energetica, stabilità del bagno fuso e qualità della traccia. Uno spot piccolo consente una distribuzione più concentrata ma può ridurre la velocità con cui si riempiono grandi superfici; uno più grande può facilitare alcune strategie di esposizione senza garantire automaticamente una migliore precisione.
Una discrepanza documentale sulla potenza laser
La documentazione consultata contiene una differenza che non deve essere nascosta. Una ripresa tecnica del 12 novembre descrive la 100X con una sorgente da 300 W; la pagina commerciale ufficiale della gamma X-Series indica invece 500 W sia per la 100X sia per la 150X. Non è possibile stabilire soltanto da queste due pagine se si tratti di configurazioni differenti, di una revisione del prodotto o di un dato non aggiornato. Perciò la potenza nominale va confermata direttamente con il produttore prima di usarla in una scheda comparativa definitiva.
Non si tratta di una differenza trascurabile. Cambiare la potenza disponibile può influenzare le finestre di processo, ma la potenza massima non permette da sola di dedurre densità, rugosità o velocità. Un impianto con sorgente più potente può comunque operare a livelli inferiori durante la costruzione di dettagli o materiali sensibili. La qualità dipende dalla combinazione fra potenza, velocità di scansione, spaziatura delle tracce, spessore dello strato, distribuzione della polvere e strategia termica.
Generatore di azoto integrato: vantaggi e limiti
La produzione interna di azoto mira a semplificare l’alimentazione di gas inerte per i materiali che possono essere processati in quell’atmosfera. In un laboratorio l’eliminazione di una fornitura esterna separata può facilitare la gestione logistica e ridurre alcuni ingombri. È però essenziale non estendere questa compatibilità a ogni lega metallica. Titanio e altri materiali reattivi possono richiedere atmosfere di argon e specifici limiti di ossigeno. Lasefinity prevede infatti la possibilità di collegare argon esterno quando necessario.
Il gas non viene scelto esclusivamente per comodità. Atmosfera e qualità della polvere interagiscono con il bagno fuso e possono modificare composizione, difetti e proprietà finali. Bisogna considerare purezza, portata, ricambio, monitoraggio dell’ossigeno e gestione dei filtri. La presenza di un generatore integrato rende più compatta l’infrastruttura, ma non costituisce di per sé prova di compatibilità materiale o qualifica metallurgica.
Parametri aperti e sviluppo di leghe
Lasefinity sottolinea la possibilità di accedere ai parametri e di utilizzare polveri selezionate dall’utente. È un’impostazione interessante per i laboratori che intendono studiare acciai, leghe di nichel, alluminio o materiali sperimentali. Una macchina chiusa con un numero limitato di profili validati può risultare più semplice da gestire, mentre una piattaforma aperta consente un lavoro approfondito sul processo. I due modelli rispondono a esigenze diverse: l’accesso ai parametri aumenta la libertà, ma trasferisce all’utilizzatore parte della responsabilità di sviluppare un processo affidabile.
Chi sperimenta una nuova lega deve controllare distribuzione granulometrica, umidità, ossigeno, fluidità della polvere, stabilità della fusione, microstruttura e comportamento dopo i trattamenti. Non basta stampare un campione senza cedimenti visibili. Servono densità, porosità, provini meccanici e ripetibilità fra costruzioni. L’accessibilità di una macchina compatta può ridurre il costo di ingresso in questi studi, ma non sostituisce le procedure e gli strumenti di un laboratorio metallurgico attrezzato.
Dalla 100X alla 150X
La stessa gamma comprende la 150X, dichiarata con volume utile di 150 × 150 × 150 mm e dimensioni esterne maggiori. Il produttore presenta i due sistemi come piattaforme con architettura ottica simile, così da facilitare il trasferimento di parametri sviluppati sul modello piccolo. Il concetto è plausibile, ma trasferire un processo da un volume all’altro non significa mantenere automaticamente identico il campo termico. Geometrie più grandi possono accumulare calore diversamente e richiedere strategie di supporto e compensazione specifiche.
Una piattaforma comune può essere utile per test iniziali di materiale e successivo passaggio a componenti più estesi, purché i risultati vengano validati nuovamente. Anche nel caso di macchine simili, l’orientamento, la posizione nel volume e l’occupazione del letto possono influire sulle proprietà. Il messaggio corretto è che il produttore mira a ridurre la distanza fra sviluppo e applicazione, non che l’equivalenza metallurgica sia già dimostrata per tutte le leghe.
La sicurezza non scompare su una macchina da banco
Le dimensioni compatte possono far sembrare il sistema simile a una normale apparecchiatura da laboratorio. La lavorazione di polveri metalliche fini continua invece a richiedere attenzione per esposizione dell’operatore, dispersione del materiale, cariche elettrostatiche, rischio di incendio e procedure di recupero. La configurazione dei dispositivi di protezione dipende dalla lega e dai regolamenti applicabili. La filtrazione integrata è un elemento positivo ma deve essere accompagnata da istruzioni documentate per manutenzione, sostituzione dei filtri e gestione degli scarti.
Per valutare una 100X servirebbero inoltre informazioni su precisione dimensionale, rugosità, uniformità del campo ottico, stabilità dell’atmosfera e durata del ciclo completo. In assenza di prove indipendenti comparabili non sarebbe corretto definirla più economica o più semplice da gestire di ogni alternativa. Il prezzo commerciale non è dichiarato pubblicamente nella pagina della gamma, che invita a richiedere un preventivo.
Cosa rende interessante il progetto
Il mercato della stampa metallica si sta differenziando fra grandi impianti produttivi e macchine orientate alla ricerca, alla formazione e a piccole parti specialistiche. Lasefinity si colloca esplicitamente nella seconda area, tentando di integrare funzioni di supporto spesso distribuite in apparecchiature separate. La potenza laser va chiarita, e le prestazioni devono essere misurate, ma la direzione tecnica è precisa: ridurre le barriere fisiche e organizzative che rendono difficile usare l’LPBF in ambienti di dimensioni limitate.
La 100X non promette di eliminare le competenze metallurgiche necessarie per produrre componenti qualificati. Può invece offrire un ambiente compatto nel quale studiare parametri e realizzare piccoli elementi senza un impianto di grande capacità. La verifica più significativa sarà capire quanto bene la macchina mantenga atmosfera, tracciabilità e qualità del processo in condizioni operative quotidiane. È su questi aspetti, più che sull’ingombro o sul valore massimo della sorgente laser, che si misurerà il suo reale posizionamento industriale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).