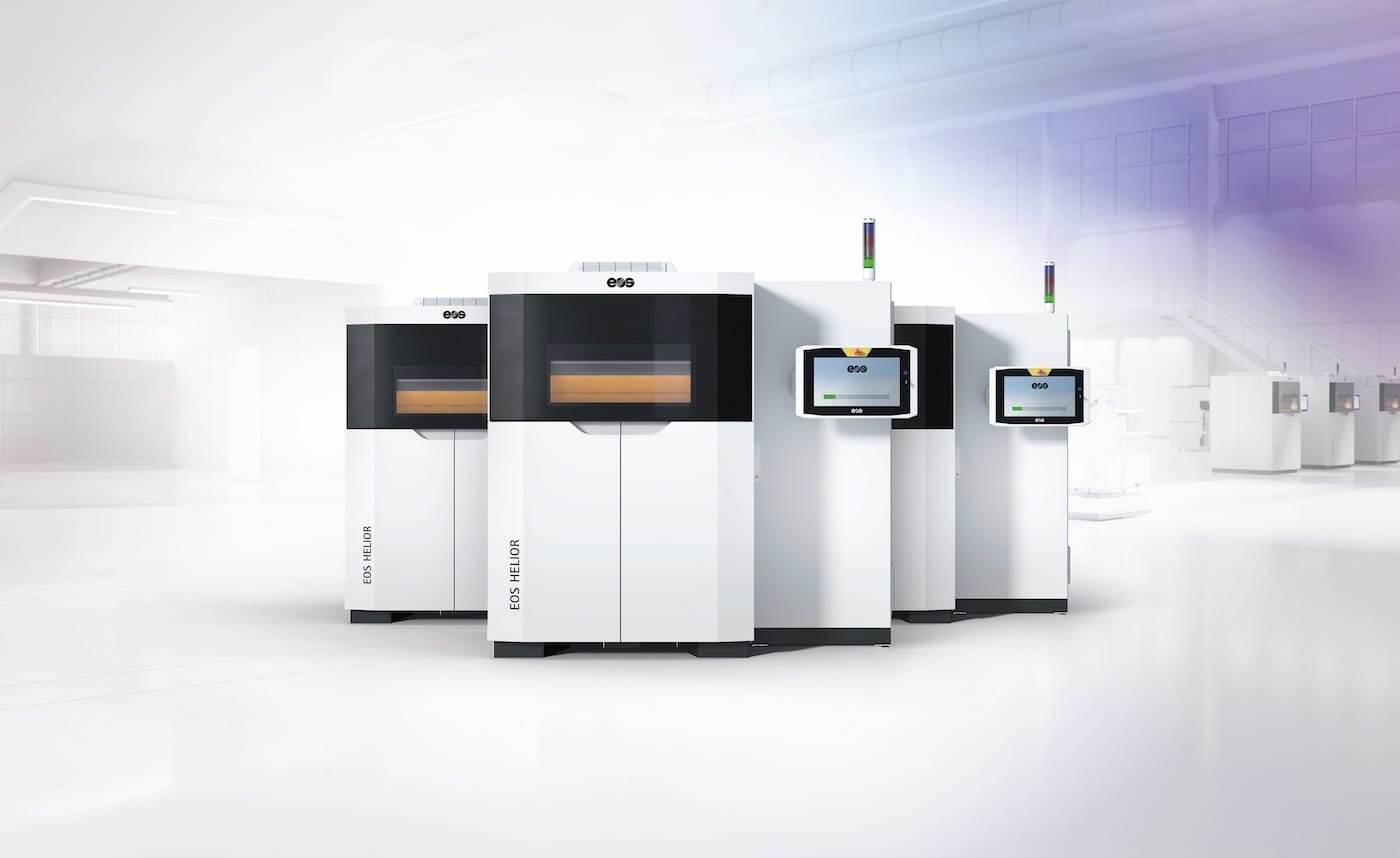
EOS ha presentato HELIOR come nuova piattaforma di sinterizzazione laser selettiva dedicata alla produzione polimerica. Il sistema dispone di un volume geometrico di 700 × 380 × 580 mm, equivalente a circa 154 litri, e utilizza tre laser da 70 W. Il lancio si colloca in una fase in cui la competitività della SLS industriale non dipende più soltanto dalla capacità di realizzare geometrie complesse, ma soprattutto dalla resa ripetibile delle costruzioni e dall’economia della produzione in lotti. EOS indica la disponibilità commerciale a partire da dicembre 2026 e cita fra i primi utilizzatori o partner per la valutazione FKM Additive, Prototal Group, Materialise, Shapeways e Formrise. La presenza di questi soggetti nella fase iniziale non significa che qualsiasi materiale o applicazione abbia già completato una qualifica di produzione universale.
Specifiche tecniche in breve
| Parametro | Dato e condizioni |
|---|---|
| Tecnologia | SLS polimerica |
| Volume geometrico | 700 × 380 × 580 mm (circa 154,3 l) |
| Sorgenti | 3 laser da 70 W |
| Elemento di stesura | Rullo regolabile |
| Disponibilità annunciata | Dicembre 2026 |
Tre laser non significano automaticamente velocità tripla
In un processo SLS, ciascun laser fornisce energia a zone selezionate del letto di polvere. Aumentare il numero di sorgenti può ridurre il tempo di esposizione complessivo, ma pone problemi di uniformità termica, allineamento, sincronizzazione e gestione delle zone di sovrapposizione. La piattaforma HELIOR abbina tre laser da 70 W a un sistema di distribuzione della polvere con rullo regolabile. EOS presenta inoltre strumenti software per la preparazione e il bilanciamento dinamico delle lavorazioni, con l’obiettivo di sfruttare le sorgenti disponibili evitando che un laser resti inattivo mentre gli altri accumulano lavoro. Questi accorgimenti sono rilevanti per componenti grandi e per build densamente annidate, ma la velocità finale continua a dipendere anche dalla stesura degli strati e dalla storia termica del letto.
Il dato dei 154 litri e il significato della densità di riempimento
Un passaggio che richiede precisione è il riferimento ai 154 litri associati a condizioni di riempimento del 10%. Il prodotto 700 × 380 × 580 mm porta infatti a circa 154,3 litri di volume geometrico totale. Non sarebbe corretto interpretare quella cifra come 154 litri di materiale solido già prodotto in 24 ore: con un packing density del 10% il volume nominale occupato dai componenti sarebbe dell’ordine di 15,4 litri, prima di considerare tolleranze, scarti e vuoti interni. Le metriche commerciali devono quindi essere lette indicando se misurano volume della camera, volume delle parti, numero di pezzi, tempo della macchina oppure output netto per turno. EOS dichiara miglioramenti potenziali di produttività fino all’80% rispetto ai riferimenti scelti dal produttore, ma per un confronto robusto servono pezzi campione, condizioni di nesting e intero ciclo operativo.
Materiali, ritiro e post-processing
La piattaforma è associata ai polimeri della famiglia PA, inclusi i gradi EOS PA 2200 e PA 2220 HighReuse per i quali il produttore sviluppa parametri specifici. Il poliammide sinterizzato richiede controllo della temperatura, del raffreddamento e del rapporto tra polvere nuova e recuperata; l’invecchiamento termico del materiale non fuso può influire su scorrimento, fusione e proprietà finali. Dopo la costruzione si passa a raffreddamento, depowdering, finitura superficiale ed eventuali trattamenti secondari. EOS afferma di poter ridurre significativamente il lavoro di post-processing in determinati flussi, con valori pubblicizzati fino all’80%: sono condizioni da verificare sul processo complessivo e non un risultato fisico intrinseco del laser.
Il caso industriale: mix produttivo e qualificazione
HELIOR sembra pensata per stabilimenti che producono molti codici differenti nella stessa finestra temporale. È qui che il mix di geometrie, il software di nesting, la tracciabilità delle polveri e il sistema di movimentazione della costruzione possono pesare più della potenza nominale dei laser. Le imprese dovrebbero chiedere dati di ripetibilità dimensionale, distribuzione delle proprietà nelle diverse zone del volume, controllo dei lotti e costo per parte finita. La qualifica di una macchina o di un parametro non certifica automaticamente qualsiasi componente. Il lancio è significativo perché combina capacità geometrica, più sorgenti e gestione software; la comparazione economica definitiva richiederà casi di produzione con metriche condivise.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).