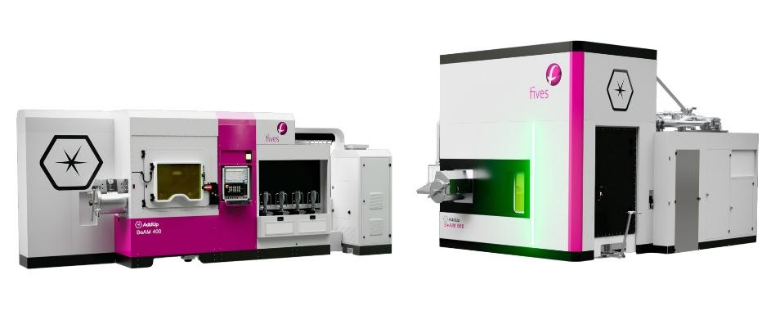
AddUp e ADAXIS hanno annunciato l’integrazione del software AdaOne con le piattaforme BeAM 400 e BeAM 800, sistemi dedicati alla deposizione di metallo mediante energia diretta, DED. L’obiettivo è rendere più coerente la catena fra modello digitale, pianificazione delle traiettorie multiasse e comando effettivo dell’impianto. Per la DED a polvere, soprattutto quando serve costruire su un componente esistente o riparare superfici, la preparazione del percorso conta quanto la sorgente laser. Una traiettoria geometricamente valida può infatti risultare inutilizzabile se l’orientamento della testa crea collisioni, se la polvere non raggiunge correttamente il bagno di fusione o se il componente accumula troppo calore.
DED e Powder Bed Fusion: due logiche diverse
La deposizione diretta utilizza una sorgente energetica per creare un bagno di fusione mentre materiale, spesso in polvere, viene aggiunto localmente al punto di lavoro. Non serve consolidare un intero letto di polvere, ma occorre coordinare precisamente percorso, distanza di lavoro, potenza, velocità e portata del materiale. Nei sistemi BeAM la testa può seguire strategie multiasse per costruire volumi o aggiungere materiale su basi esistenti. Ciò rende la tecnologia interessante per riparazione, ricostruzione, rivestimenti e componenti di medio-grande dimensione. Il rovescio della medaglia è la complessità del CAM: occorre definire non solo la superficie della parte, ma il modo in cui ogni cordone viene realmente depositato.
Il ruolo di AdaOne nella preparazione
AdaOne è progettato per tradurre la geometria e gli obiettivi produttivi in traiettorie compatibili con la macchina. L’integrazione con BeAM 400 e 800 punta a semplificare la configurazione e a offrire simulazioni con cui verificare movimenti e possibili collisioni prima dell’esecuzione. Il software può aiutare a definire passate, sovrapposizioni e sequenze, ma non garantisce automaticamente spessore uniforme o assenza di difetti metallurgici: i parametri vanno verificati sulla combinazione lega, substrato e geometria. Nei rivestimenti è inoltre essenziale valutare la diluizione, ossia la proporzione di metallo del substrato che entra nel cordone, perché può modificare composizione e proprietà della zona depositata.
Riparazione e fabbricazione ibrida
Una delle applicazioni più concrete della DED è il ripristino di parti costose, quando il materiale può essere ricostruito e successivamente portato a misura con lavorazioni sottrattive. In questo scenario contano acquisizione della geometria usurata, riferimento del componente sulla macchina, tolleranze di lavorazione e verifica finale mediante controlli dimensionali e non distruttivi. In una fabbricazione ibrida è possibile alternare deposizione e fresatura, ma il software CAM deve conoscere utensili e accessibilità delle superfici. L’integrazione annunciata riduce un ostacolo di preparazione, non elimina la responsabilità di qualificare il processo di riparazione per ogni famiglia di pezzi.
Qualificazione e valore industriale
La notizia riguarda una compatibilità software-hardware e non una nuova certificazione dei componenti prodotti. La valutazione operativa dovrebbe verificare tempi di programmazione, facilità di portare un file dal modello al robot, capacità di simulare assetti difficili e gestione dei parametri qualificati. È importante anche la tracciabilità degli aggiornamenti software: una versione nuova del post-processor può modificare movimenti o sequenze e richiedere una validazione. L’accordo AddUp–ADAXIS è significativo perché considera il workflow come parte integrante della prestazione di una macchina DED, soprattutto in applicazioni industriali che richiedono ripetibilità e controllo documentale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).