Un ricambio industriale come caso concreto
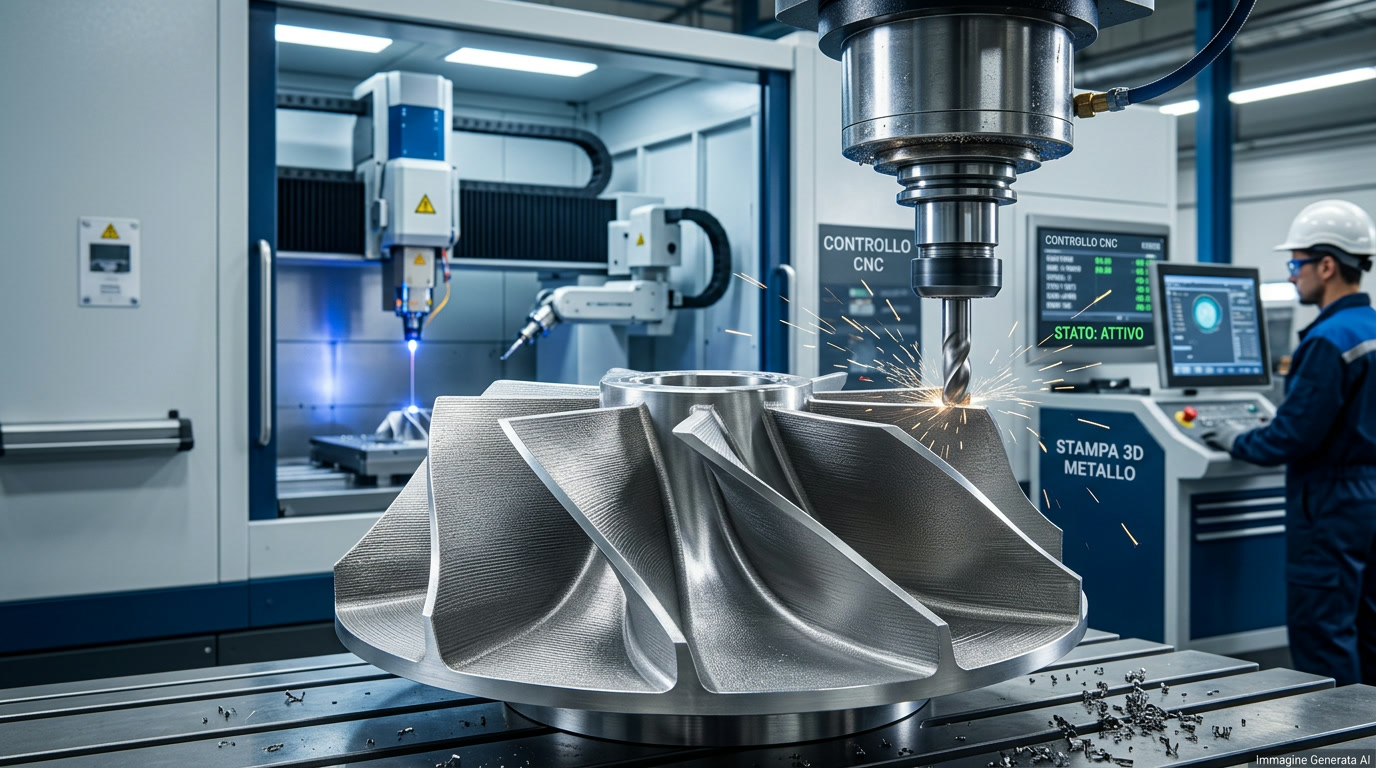
TNB Remaco ha descritto un progetto pilota per produrre una girante aperta di pompa in acciaio inossidabile 316L attraverso deposizione laser di filo metallico Meltio, seguita da lavorazioni CNC. La scelta deriva da un problema frequente negli impianti energetici: la disponibilità dei ricambi per macchinari complessi, specialmente quando i tempi di fornitura sono lunghi o il componente originale è difficile da reperire. L’additive manufacturing non sostituisce automaticamente le verifiche prestazionali del pezzo; offre invece una diversa strada per produrre una preforma metallica vicino alla geometria finale. In questo caso il ruolo della lavorazione sottrattiva è essenziale, perché superfici idrauliche, sedi di montaggio e quote critiche devono essere finite e misurate.
Perché un sistema a filo laser può essere adatto
La deposizione a filo con laser concentra l’energia in una zona limitata e alimenta direttamente il materiale, evitando l’impiego di un letto di polvere. Per parti relativamente massicce permette di sviluppare forme che saranno poi tornite e fresate. Il 316L è una lega austenitica molto utilizzata per la sua resistenza alla corrosione in numerosi ambienti, ma una girante di pompa richiede anche valutazioni su cavitazione, erosione, bilanciamento dinamico e resistenza a fatica. La denominazione 316L identifica una famiglia di composizioni: la risposta reale della parte stampata dipende da materiale di apporto, orientamento, geometria del bagno fuso e trattamenti successivi.
Il vantaggio sui tempi non è ancora una regola universale
Nella documentazione del caso l’azienda indica che la catena convenzionale per il componente in esame richiedeva circa un mese di approvvigionamento del materiale e un ulteriore mese di lavorazione. Questo dato racconta una situazione specifica: non dimostra che ogni girante tradizionale richieda due mesi, né che qualunque ricambio additivo sia automaticamente più veloce. Il confronto corretto deve includere rilievo delle quote, ricostruzione del modello, preparazione di un percorso di deposizione, stampa, trattamenti, fresatura, prove e rilascio in esercizio. Per ricambi di sicurezza il tempo di qualificazione può incidere quanto quello di fabbricazione.
Dalla cella robotica alla riparazione
TNB Remaco sta inoltre sviluppando l’impiego di una Meltio Robot Cell per ampliare flessibilità e, potenzialmente, operazioni di ripristino e rivestimento. Riparare una parte usurata non equivale a produrne una nuova: occorre conoscere il metallo di base, preparare la superficie, controllare la zona termicamente alterata e valutare il comportamento del legame metallurgico. Il caso dimostra soprattutto come additive e CNC possano convivere in una filiera di manutenzione. Per definire l’effettivo vantaggio industriale occorreranno dati misurati su ripetibilità, scarti, tempi complessivi e prestazioni della girante dopo installazione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).