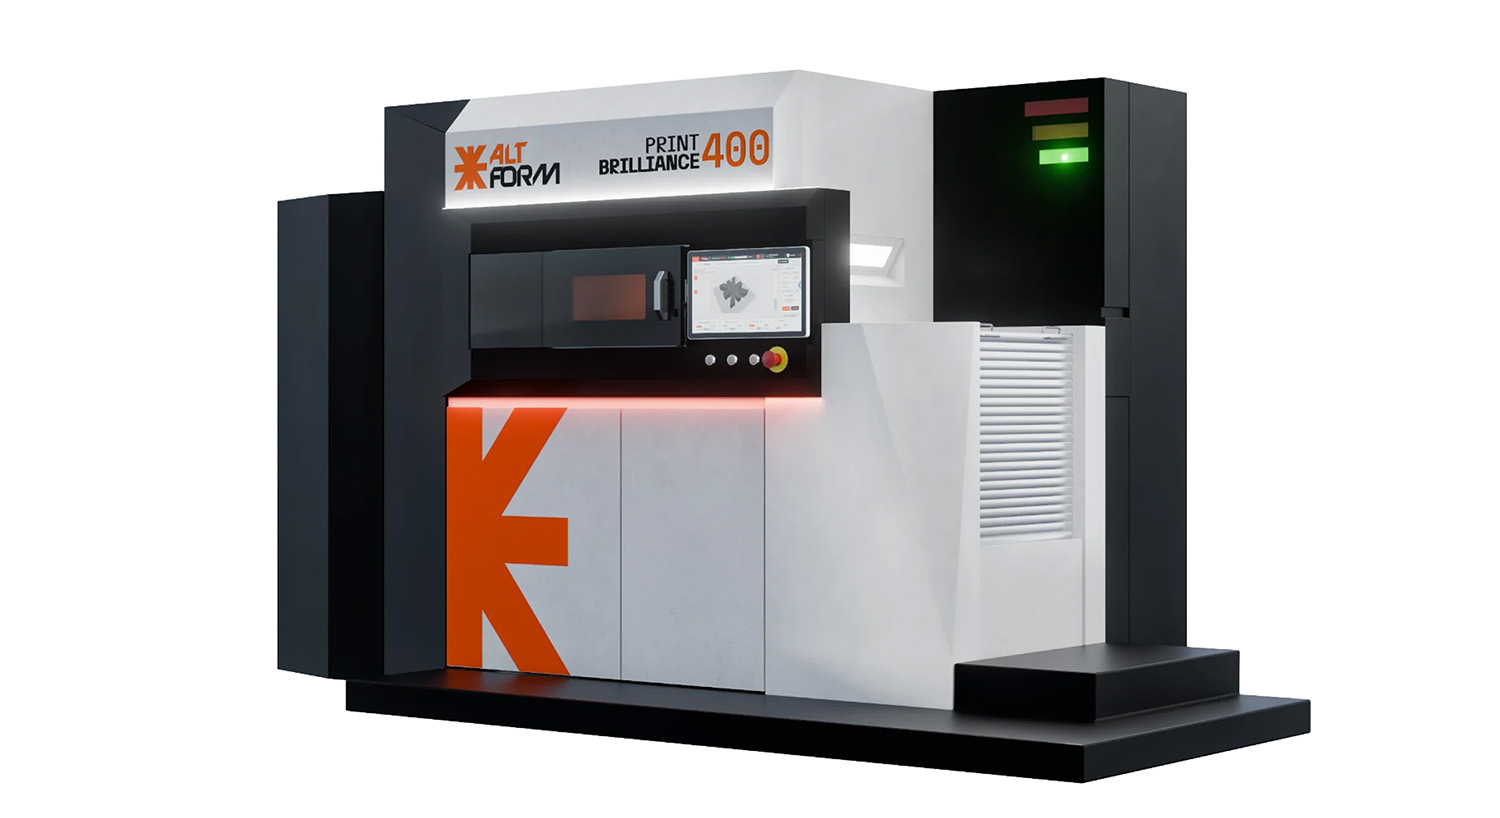
AltForm porta a IMTS 2026 la Print Brilliance 400: quattro laser full-overlap per la produzione metallica in serie
AltForm porta a IMTS 2026 la Print Brilliance 400, una piattaforma Laser Powder Bed Fusion a quattro laser sviluppata per la produzione industriale di componenti metallici medio-grandi e progettata attorno a un’architettura nella quale tutti e quattro i laser possono raggiungere l’intera area di costruzione. La macchina sarà esposta dal 14 al 19 settembre al McCormick Place di Chicago nello stand di Sodick Inc., Booth 338640, South Building, Level 3. Per l’azienda italiana si tratta di una presenza particolarmente significativa: AltForm è il nuovo nome di Prima Additive, diventata parte del gruppo giapponese Sodick dopo l’acquisizione della quota di maggioranza completata nel maggio 2025. IMTS rappresenta quindi anche una delle prime grandi occasioni per presentare sul mercato nordamericano la nuova identità industriale dell’azienda, accompagnata dalla rete commerciale, applicativa e di assistenza di Sodick.
La Print Brilliance 400 è la configurazione quad-laser della famiglia Print 400. La documentazione tecnica AltForm indica un volume di lavoro utile di 420 × 420 × 450 mm, estendibile fino a 420 × 420 × 1.000 mm nella versione XL, quattro laser IR single-mode configurabili da 500, 700 o 1.000 W ciascuno, spot nominale di circa 80 µm e spessori layer compresi fra 20 e 120 µm. AltForm dichiara una produttività massima fino a 4 × 100 cm³/h. È però necessario interpretare correttamente questo dato: 400 cm³/h rappresenta la somma teorica delle capacità massime dei quattro canali laser nelle condizioni appropriate, non significa che qualsiasi componente venga automaticamente costruito a 400 cm³/h. Materiale, layer thickness, geometria, densità delle parti sulla piattaforma, strategia di scansione e parametri qualificati determinano la produttività effettiva.
La caratteristica centrale è il full overlap dei quattro laser
Molti sistemi LPBF multi-laser dividono il piano di lavoro in aree principalmente assegnate a ciascuno scanner, con zone di sovrapposizione utilizzate per gestire parti che attraversano i confini.
AltForm adotta una filosofia differente: sulla Print Brilliance 400 ciascuno dei quattro laser può accedere all’intera piattaforma.
Questo è il significato del termine 100% overlap utilizzato dall’azienda.
In una macchina con aree laser rigidamente suddivise, il software deve tenere conto di dove si trovano i confini tra i campi di scansione. Una parte grande può attraversarne più di uno, rendendo particolarmente importanti le strategie di stitching e la calibrazione.
Con il full overlap, invece, la schedulazione può teoricamente distribuire il lavoro tra i laser in funzione della geometria realmente presente nel layer.
La differenza può essere riassunta così:
| Architettura multi-laser | Con campi prevalentemente separati | Full overlap AltForm |
|---|---|---|
| Area raggiungibile da ogni laser | Porzione della piattaforma | Intera piattaforma |
| Gestione parti grandi | Può attraversare più campi | Ogni laser può intervenire |
| Libertà di scheduling | Più vincolata | Maggiore |
| Bilanciamento del carico | Dipende dal nesting | Più flessibile |
| Stitching tra scanner | Critico ai confini | Resta da controllare ma con strategie più libere |
| Obiettivo | Parallelizzazione per zone | Parallelizzazione dinamica |
Il full overlap non elimina naturalmente i problemi di calibrazione. Al contrario, se quattro sistemi ottici possono lavorare sullo stesso punto, la coerenza tra scanner diventa ancora più importante.
Posizione del fascio, potenza effettiva, diametro dello spot e risposta termica devono essere mantenuti entro tolleranze molto strette per evitare che la parte presenti proprietà diverse a seconda del laser utilizzato.
Quattro laser non significano automaticamente quattro volte la velocità
È una distinzione fondamentale quando si parla di sistemi LPBF multi-laser.
Immaginiamo un layer nel quale quasi tutto il materiale da fondere sia concentrato in un’unica piccola regione. Avere quattro laser disponibili non significa necessariamente poterli utilizzare tutti contemporaneamente nello stesso punto: i percorsi devono essere pianificati evitando interazioni termiche indesiderate e collisioni operative tra le strategie di scansione.
Il guadagno aumenta quando il layer contiene abbastanza area da consentire una buona parallelizzazione.
Per questo la produttività reale dipende da:
- numero di pezzi;
- nesting;
- superficie esposta per layer;
- materiale;
- potenza laser;
- hatch distance;
- velocità di scansione;
- layer thickness;
- strategie termiche.
Il dato “fino a 4 × 100 cm³/h” va quindi considerato come capacità massima dichiarata dell’architettura, non come una velocità garantita per qualsiasi build.
La Print Brilliance 400 può arrivare teoricamente a 4 kW complessivi
La scheda tecnica della famiglia Print 400 prevede sorgenti IR single-mode da:
500 W;
700 W;
1.000 W.
Nella configurazione massima quad-laser, la potenza nominale installata può quindi arrivare a 4 × 1 kW, cioè 4 kW complessivi.
Non significa che i quattro laser vengano necessariamente utilizzati continuamente alla massima potenza né che 4 kW vengano concentrati simultaneamente sulla stessa regione.
La possibilità di scegliere potenze differenti consente ad AltForm di adattare la piattaforma al tipo di applicazione e al materiale.
| Print Brilliance 400 | Dato tecnico AltForm |
|---|---|
| Tecnologia | Laser Powder Bed Fusion |
| Laser | 4 |
| Sorgenti | IR single-mode |
| Potenza disponibile | 500 / 700 / 1.000 W ciascuno |
| Overlap | 100% |
| Diametro fascio a fuoco | circa 80 µm |
| Layer thickness | 20-120 µm |
| Build rate dichiarato | fino a 4 × 100 cm³/h |
| Working volume standard | 420 × 420 × 450 mm |
| Working volume XL | 420 × 420 × 1.000 mm |
| Atmosfera | Argon o azoto |
| O₂ monitorato | sotto 100 ppm secondo datasheet |
| Peso standard | circa 6.000 kg |
| Peso XL | circa 8.000 kg |
430 o 420 mm? La documentazione AltForm utilizza due valori differenti
Un dettaglio merita attenzione.
Nel comunicato dedicato a IMTS, AltForm indica per la Print Brilliance 400 un build volume di:
430 × 430 × 450 mm.
La pagina tecnica e il datasheet della Print 400 Series riportano invece:
420 × 420 × 450 mm.
Anche 3Druck riprende il valore di 430 mm dal comunicato IMTS.
Non è pubblicata, nelle fonti consultate, una spiegazione esplicita della differenza. Potrebbe dipendere dalla distinzione tra dimensione nominale della camera e area di lavoro qualificata, ma senza una dichiarazione del produttore non è corretto assumerlo.
Per le specifiche tecniche operative è quindi più prudente utilizzare il 420 × 420 × 450 mm riportato nel datasheet, segnalando che la comunicazione fieristica utilizza 430 × 430 mm.
È un dettaglio relativamente piccolo, ma importante quando si confrontano macchine industriali che spesso vengono selezionate proprio in funzione della massima geometria realizzabile.
La versione XL porta l’asse Z a un metro
La Print 400 non punta soltanto sull’area XY.
AltForm offre anche una configurazione XL da 420 × 420 × 1.000 mm.
Questo sposta la macchina verso componenti molto lunghi che possono essere difficili da produrre nei sistemi LPBF convenzionali.
Un volume di un metro in Z può essere interessante per:
- componenti aerospaziali;
- strutture energetiche;
- oil & gas;
- manifolds;
- parti difesa;
- elementi di macchinari.
Ma costruire un componente alto un metro in LPBF introduce sfide specifiche.
La prima è semplicemente il tempo.
Con layer da 60 µm:
1.000 mm / 0,06 mm ≈ 16.667 layer.
Anche con produttività elevata, una parte densa può richiedere un build molto lungo.
A questo si aggiungono:
- tensioni residue;
- accumulo termico;
- rischio di deformazione;
- durata dei filtri;
- disponibilità polvere;
- affidabilità del recoater.
Una versione XL ha quindi senso soprattutto se tutto il sistema è progettato per build che possono continuare per giorni.
La camera di lavoro rimovibile punta proprio a ridurre i tempi improduttivi
Uno degli elementi industriali più interessanti della Print 400 è la removable working chamber.
In una macchina LPBF tradizionale il termine del build non coincide con l’inizio immediato di quello successivo.
Bisogna:
- raffreddare;
- recuperare la polvere;
- estrarre il componente;
- pulire;
- preparare il nuovo job.
Se queste attività vengono svolte all’interno della macchina, una piattaforma molto costosa rimane occupata senza fondere materiale.
AltForm permette invece di estrarre automaticamente la camera di lavoro e trasferire la parte alla fase di depowdering esterna.
L’obiettivo è liberare il sistema produttivo più rapidamente.
Il principio è simile a quello utilizzato nelle linee industriali modulari di altri produttori: separare il tempo laser dal tempo di handling.
La metrica importante diventa l’OEE, non soltanto il build rate
Per una macchina destinata alla produzione seriale, il parametro decisivo non è semplicemente:
“quanti centimetri cubi fonde in un’ora?”
Bisogna considerare:
OEE – Overall Equipment Effectiveness.
Una macchina da 400 cm³/h teorici che rimane inattiva per molte ore tra due build può produrre meno parti alla settimana di una macchina nominalmente più lenta con cambio rapido.
Il ciclo reale comprende:
preparazione → inertizzazione → build → cooling → extraction → depowdering → setup successivo.
Ridurre i tempi non produttivi può quindi avere un effetto economico paragonabile all’aumento della potenza laser.
È proprio questo il passaggio che distingue la prototipazione AM dalla produzione seriale.
AltForm offre differenti livelli di powder handling
La famiglia Print 400 può essere configurata con soluzioni che vanno dal caricamento relativamente manuale fino alla gestione automatizzata a circuito chiuso della polvere.
È un elemento particolarmente importante lavorando con:
- titanio;
- alluminio;
- superleghe di nichel;
- polveri reattive.
La gestione delle polveri metalliche fini richiede attenzione per:
- esposizione dell’operatore;
- rischio di incendio;
- contaminazione;
- umidità;
- ossidazione;
- cross-contamination tra materiali.
Una linea produttiva automatizzata tende quindi a ridurre il più possibile il contatto diretto dell’operatore.
La filtrazione diventa critica quando quattro laser lavorano ad alta potenza
Durante la fusione laser si formano:
- fumi;
- condensati;
- particelle;
- spatter.
Questi prodotti possono interferire con il fascio o depositarsi nel sistema.
La Print 400 integra un sistema di filtrazione gas-tight con backflushing automatico e passivazione dei residui reattivi.
AltForm dichiara che l’architettura è progettata per diminuire il consumo di gas e prolungare la vita dei filtri.
Il datasheet specifica un monitoraggio dell’ossigeno fino a valori inferiori a 100 ppm, pari allo 0,01%, utilizzando argon o azoto come shielding gas in funzione del materiale.
Nel titanio, per esempio, un controllo rigoroso dell’ossigeno è essenziale perché la contaminazione può influire sulle proprietà meccaniche.
Il beam shaping opzionale suggerisce che AltForm non considera fisso neppure lo spot laser
Il diametro nominale indicato è circa 80 µm a fuoco.
La società offre però anche beam shaping su richiesta.
È un’area di sviluppo molto importante nel metal AM.
Un fascio laser convenzionale presenta normalmente una distribuzione energetica simile a una gaussiana.
Modificando la forma del fascio è possibile influenzare:
- melt pool;
- stabilità;
- penetrazione;
- spatter;
- produttività.
Un beam più largo può favorire strategie ad alta produttività; uno più concentrato può essere preferibile per dettagli fini.
Non significa che una singola macchina possa cambiare arbitrariamente il profilo durante qualunque build senza qualificazione: ogni configurazione deve essere associata a parametri di processo validati.
Ma mostra quanto il moderno LPBF stia diventando un problema di engineering del fascio, non soltanto di potenza nominale.
L’azienda può integrare anche laser verdi e blu
Il portfolio AltForm prevede configurazioni personalizzabili con:
- IR ad alta potenza;
- green laser;
- blue laser;
- sistemi ibridi.
L’interesse principale riguarda i materiali riflettenti, soprattutto rame e leghe di rame.
Il rame assorbe relativamente male le lunghezze d’onda infrarosse tipiche di molti sistemi LPBF. Laser verdi e blu possono aumentare l’assorbimento e quindi la stabilità del processo.
Questo è particolarmente interessante per:
- heat exchanger;
- elettronica;
- motori elettrici;
- induttori;
- componenti termici.
La Print Brilliance 400 mostrata a IMTS viene descritta come piattaforma quad-laser IR, mentre le configurazioni speciali fanno parte delle capacità più ampie offerte da AltForm.
Il portfolio materiali è volutamente esteso
AltForm indica compatibilità della piattaforma con:
- leghe di acciaio;
- alluminio;
- nichel;
- titanio;
- cromo-cobalto;
- rame.
È importante distinguere tra famiglia di materiali compatibile con la macchina e parametro qualificato per una specifica lega.
In LPBF non basta versare una nuova polvere nella macchina.
Per ogni materiale vanno definiti almeno:
- potenza;
- scan speed;
- hatch;
- layer;
- strategia contour;
- preheating;
- gas flow.
Successivamente devono essere verificate:
- densità;
- microstruttura;
- proprietà meccaniche;
- ripetibilità.
Per applicazioni aerospace o medicali il lavoro di qualifica può essere molto più importante della macchina stessa.
Il software CAM rimane relativamente aperto
AltForm indica compatibilità con Materialise Magics e altri software CAM.
È una scelta significativa.
Alcuni ecosistemi AM tendono a chiudere fortemente il workflow attorno a software proprietari.
Una piattaforma industriale che accetta strumenti già utilizzati nei reparti AM riduce la necessità di modificare completamente:
- nesting;
- support generation;
- build preparation.
Naturalmente il file finale deve ancora essere tradotto nelle strategie laser e nei parametri supportati dal sistema.
La nuova HMI introduce anche funzioni AI e predictive maintenance
La documentazione più recente della Print 400 descrive una Human-Machine Interface supportata da funzionalità AI.
Le capacità indicate comprendono:
- ottimizzazione in tempo reale;
- predictive maintenance;
- accesso remoto;
- fleet management.
È importante mantenere prudenza sul significato del termine AI.
AltForm non dichiara che un modello di intelligenza artificiale modifichi liberamente i parametri metallurgici durante una build qualificata.
Nel contesto di una macchina industriale, funzioni di questo tipo possono essere utilizzate soprattutto per:
- analisi dello stato macchina;
- assistenza operatore;
- previsione della manutenzione;
- identificazione di anomalie.
In settori regolamentati qualsiasi intervento sui parametri di processo deve restare compatibile con la procedura qualificata.
AltForm cita anche blockchain per la tracciabilità
La Print 400 include, secondo la documentazione aziendale, funzioni di blockchain certification per la tracciabilità del processo.
Anche qui il termine rischia facilmente di attirare più attenzione del suo significato industriale.
Il problema reale è semplice: un componente aerospace deve poter essere collegato a:
- macchina;
- lotto polvere;
- parametri;
- operatore;
- build;
- log;
- controlli.
Una struttura dati immutabile può aiutare nella certificazione e nella gestione della catena documentale.
Ma la blockchain non rende automaticamente qualificato il componente.
La qualità deriva comunque da:
processo controllato + dati affidabili + ispezione + procedure certificate.
Il confronto con EOS M 400-4 aiuta a capire dove si colloca AltForm
Senza trasformare il confronto in una classifica, può essere utile guardare a un sistema industriale consolidato della stessa fascia dimensionale: EOS M 400-4.
| Parametro | AltForm Print Brilliance 400 | EOS M 400-4 |
|---|---|---|
| Build area nominale | 420 × 420 mm nel datasheet | 400 × 400 mm |
| Altezza | 450 mm | 400 mm |
| Versione XL | 1.000 mm Z | — |
| Laser | 4 | 4 |
| Potenza laser | 500/700/1.000 W | 400 W |
| Overlap | 100% intera area dichiarato | campi 250 × 250 mm con 50 mm overlap |
| Spot | circa 80 µm | circa 90 µm |
| Layer | 20-120 µm | dipende dal processo materiale |
| Peso | circa 6.000 kg | circa 4.900 kg |
| Orientamento | Serial production | Serial production |
Il confronto evidenzia la caratteristica più distintiva di AltForm: non semplicemente “quattro laser”, ma quattro laser full-overlap ad alta potenza.
EOS ha però un ecosistema maturo di materiali, processi qualificati e una base installata molto ampia.
Il successo industriale di AltForm dipenderà quindi non soltanto dalle specifiche hardware, ma dalla capacità di offrire:
- parametri materiali;
- service;
- affidabilità;
- certificazione;
- supporto applicativo.
Ed è proprio qui che l’ingresso nel gruppo Sodick può diventare strategico.
AltForm è l’evoluzione di Prima Additive
La Print Brilliance 400 non nasce da una società completamente nuova.
L’attività iniziò nel 2015 all’interno di Prima Industrie, nell’ambito anche del progetto europeo Borealis.
Prima Additive venne lanciata come brand nel 2018.
Nel 2022 l’azienda completò la fusione con la startup italiana 3D New Technologies – 3D-NT, rafforzando proprio le competenze Powder Bed Fusion.
Nel marzo 2024 Sodick entrò nel capitale con una quota iniziale del 9,5% e venne creata una business alliance.
Nel marzo 2025 Sodick esercitò l’opzione per aumentare la propria partecipazione e il 9 maggio 2025 venne completata l’acquisizione della maggioranza.
La società operò successivamente come Prima Additive by Sodick.
A fine 2025 venne introdotto il nuovo marchio AltForm – Advanced Laser Technologies for Manufacturing.
La documentazione societaria Sodick registra il cambio legale del nome in AltForm S.r.l. il 5 dicembre 2025.
Il nuovo nome indica che l’azienda non vuole più essere soltanto un produttore di stampanti 3D
Questo è forse il cambiamento strategico più importante.
Prima Additive era immediatamente associabile alla manifattura additiva.
AltForm espande il perimetro a:
- Laser Powder Bed Fusion;
- Direct Energy Deposition;
- laser welding;
- laser hardening;
- high-speed coating;
- automazione.
La società vuole quindi proporsi come integratore di processi laser industriali, non soltanto come OEM di stampanti metalliche.
È una trasformazione abbastanza naturale quando si osservano le esigenze reali delle fabbriche.
Un produttore automotive non acquista necessariamente “stampa 3D”.
Può avere bisogno di:
- riparazione DED;
- coating;
- saldatura;
- produzione PBF.
Utilizzare competenze comuni su:
- laser;
- ottiche;
- robotica;
- powder handling;
- controllo processo
permette di coprire più applicazioni.
Sodick porta soprattutto presenza internazionale e una cultura di macchina utensile
Sodick è un gruppo industriale giapponese fondato nel 1976 e noto soprattutto per:
- EDM;
- machine tools di precisione;
- sistemi di produzione;
- tecnologie metal AM e ibride.
Per AltForm, la partnership può offrire due vantaggi che una società italiana relativamente piccola fatica a costruire rapidamente:
rete commerciale globale;
infrastruttura service internazionale.
Negli Stati Uniti, Sodick Inc. dispone già di una struttura operativa e di uno showroom a Schaumburg, Illinois, dove AltForm indica che i clienti possono vedere sistemi e ricevere supporto applicativo.
La presenza condivisa a IMTS ha quindi un significato più ampio della singola esposizione.
Il mercato nordamericano è particolarmente importante per questa classe di macchina
Le applicazioni indicate da AltForm sono:
- aerospace;
- automotive;
- defence;
- industrial machinery.
Negli Stati Uniti, tre di questi settori stanno investendo pesantemente nella capacità domestica di manifattura avanzata.
Difesa e spazio, in particolare, stanno cercando di aumentare la produzione di:
- motori;
- razzi;
- droni;
- sistemi energetici;
- componenti ad alta temperatura.
Il metal AM trova spazio soprattutto quando le parti combinano:
- geometria complessa;
- valore elevato;
- basso/medio volume;
- difficoltà di supply chain.
Non è quindi casuale che la Print Brilliance 400 venga mostrata a Chicago insieme a Sodick proprio mentre AltForm cerca di espandersi in Nord America.
Il target dichiarato è la produzione seriale, ma il termine deve essere interpretato correttamente
“Serial production” nel metal additive manufacturing non significa necessariamente milioni di pezzi.
Può significare:
- decine;
- centinaia;
- migliaia
di componenti ad alto valore.
La produttività deve essere confrontata con la filiera che viene sostituita.
Un componente aerospaziale che richiede:
forgiato → lavorazioni CNC → saldature → assemblaggio
può essere economicamente competitivo in AM anche su quantità relativamente limitate.
Un semplice bracket in acciaio prodotto a milioni attraverso stampaggio rimarrà quasi certamente più conveniente con processi tradizionali.
La Print Brilliance 400 non elimina questa logica economica.
Cerca di ampliare il numero delle applicazioni nelle quali il costo per parte LPBF diventa sostenibile.
Aumentare il build rate serve soprattutto ad abbassare il costo macchina incorporato nel componente
Una macchina metal AM industriale rappresenta un investimento significativo.
Ogni ora ha quindi un costo.
Se una parte richiede dieci ore invece di venti, il vantaggio non è soltanto consegnarla prima.
Diminuisce il numero di ore macchina che devono essere attribuite a quel componente.
Il costo può essere semplificato come:
materiale + tempo macchina + post-processing + qualità + overhead.
Aumentare la produttività agisce direttamente sul secondo termine.
È questo il motivo per cui:
- più laser;
- maggiore potenza;
- layer più spessi;
- cambio camera rapido
sono tutti elementi della stessa strategia economica.
Layer da 120 µm possono aumentare la velocità, ma non sono adatti automaticamente a ogni parte
La Print Brilliance 400 offre layer da 20 a 120 µm.
Passare da 40 a 120 µm significa teoricamente ridurre di due terzi il numero degli strati necessari per raggiungere la stessa altezza.
Una parte alta 120 mm richiede:
3.000 layer da 40 µm;
contro
1.000 layer da 120 µm.
Ma layer più spesso può influenzare:
- superficie;
- dettaglio;
- melt pool;
- porosità;
- staircase effect.
Ogni materiale deve avere un processo qualificato per quello spessore.
I 120 µm sono quindi una possibilità per strategie ad alta produttività, non un’impostazione universalmente migliore.
All’estremo opposto, 20 µm privilegiano dettaglio e superficie
Un layer da 20 µm può essere interessante per componenti:
- medicali;
- con feature fini;
- con canali piccoli;
- dove la qualità as-built è importante.
Il prezzo è il tempo.
Su una costruzione alta 100 mm significa circa 5.000 layer.
La grande finestra 20-120 µm rende la macchina versatile, ma il vero valore dipende dall’esistenza di parametri qualificati lungo questa finestra.
La produzione LPBF non finisce quando il laser termina l’ultimo layer
Un componente Print Brilliance 400 può ancora richiedere:
- depowdering;
- rimozione dal plate;
- eliminazione supporti;
- stress relief;
- HIP;
- machining;
- shot peening;
- surface finishing;
- controllo dimensionale;
- CT o NDT.
In alcuni casi il post-processing può rappresentare una quota sostanziale del costo totale.
È quindi importante non confondere build rate e throughput finale di parti certificate.
La removable chamber risolve una parte del problema produttivo perché permette alla stampante di iniziare prima il job successivo, ma non elimina le lavorazioni necessarie alla parte precedente.
L’automazione ha senso proprio perché sposta questi processi fuori dalla macchina principale
La strategia AltForm prevede che Print 400 possa essere collegata a:
- robot;
- powder management centralizzato;
- stazioni esterne.
Questo permette teoricamente di costruire una cella nella quale diverse attività avvengono contemporaneamente.
Mentre una camera viene depolverata:
un’altra può essere in build.
Mentre un lotto viene preparato:
la macchina può completare quello precedente.
È la stessa logica delle Flexible Manufacturing Systems nelle lavorazioni CNC.
La maturità dell’AM industriale sta portando sempre più il settore verso questo tipo di organizzazione.
La Print Brilliance 400 è quindi meno interessante come “stampante più grande” che come nodo di una linea
È facile concentrarsi sui quattro laser.
Ma una fabbrica valuta un investimento attraverso:
- uptime;
- changeover;
- qualità;
- tracciabilità;
- service.
La macchina deve inserirsi in:
material flow + data flow + quality flow.
AltForm sta cercando di costruire proprio questo posizionamento.
Il powder management automatizzabile, la camera rimovibile, la tracciabilità e il fleet management vanno tutti nella stessa direzione.
Il rapporto prezzo-prestazioni viene rivendicato da AltForm ma non è ancora verificabile pubblicamente
Nella comunicazione IMTS la società descrive la Print Brilliance 400 come una soluzione con uno dei migliori price-performance ratio sul mercato.
Non viene però pubblicato il prezzo della macchina.
Senza conoscere:
- configurazione laser;
- automazione;
- powder handling;
- service;
- materiali;
- costo delle opzioni
non è possibile verificare indipendentemente questa affermazione.
È quindi corretto presentarla come posizionamento commerciale di AltForm, non come conclusione oggettiva di un benchmark.
Il valore economico reale dovrà essere valutato applicazione per applicazione attraverso:
costo per parte qualificata.
IMTS permetterà ai clienti americani di osservare fisicamente la macchina
Questo è particolarmente importante per una piattaforma di sei tonnellate.
Un sistema LPBF industriale non viene acquistato soltanto sulla base di una scheda tecnica.
L’utilizzatore deve valutare:
- accessibilità;
- manutenzione;
- powder handling;
- ergonomia;
- workflow;
- software.
IMTS 2026 si svolge dal 14 al 19 settembre, quindi la macchina è in esposizione proprio in questi giorni.
AltForm la presenta presso lo stand Sodick Inc., rafforzando contemporaneamente:
prodotto italiano + infrastruttura industriale giapponese + mercato nordamericano.
È probabilmente questa combinazione a rendere l’esposizione più significativa rispetto alla semplice presentazione di un’altra piattaforma quad-laser.
La Print Brilliance 400 mostra anche quanto sia cambiato il metal PBF
La prima generazione di sistemi LPBF industriali utilizzava generalmente:
- un laser;
- aree relativamente ridotte;
- molta movimentazione manuale.
Le piattaforme moderne stanno evolvendo verso:
- più laser;
- potenze superiori;
- aree 400-600 mm;
- camere rimovibili;
- powder handling chiuso;
- monitoraggio digitale;
- automazione.
Il problema non è più soltanto dimostrare che si può fondere una lega metallica layer dopo layer.
È farlo a un costo e con un’affidabilità compatibili con la produzione.
AltForm tenta di differenziarsi attraverso la combinazione di full overlap, potenza e automazione
Se si guarda soltanto al numero dei laser, la Print Brilliance 400 entra in un mercato già molto competitivo.
La differenziazione proposta dall’azienda combina invece:
quattro laser con 100% overlap;
fino a 1 kW per sorgente;
volume utile superiore ai 400 mm XY;
Z fino a un metro;
camera rimovibile;
powder handling automatizzabile;
integrazione industriale.
Questa architettura è particolarmente interessante per aziende che devono produrre contemporaneamente:
- parti grandi;
- batch di parti più piccole;
- geometrie che cambiano frequentemente.
Il full overlap consente teoricamente al sistema di adattare l’allocazione dei laser al job invece di obbligare il job ad adattarsi alle zone degli scanner.
Ma la vera prova arriverà dalla ripetibilità tra i quattro laser
Nel metal AM, una macchina può essere estremamente veloce e allo stesso tempo poco utile se la qualità cambia in funzione della posizione sul plate.
La domanda tecnica più importante sarà quindi:
una parte prodotta nell’angolo anteriore sinistro possiede le stesse caratteristiche di una prodotta al centro o nell’angolo opposto?
E ancora:
una zona fusa dal laser 1 è equivalente a una fusa dal laser 4?
Rispondere richiede:
- calibration;
- coupon testing;
- metallografia;
- tensile testing;
- process monitoring.
È su questo tipo di validazione che i clienti aerospace e defence giudicheranno realmente la piattaforma.
L’appartenenza a Sodick può essere decisiva proprio dopo la vendita
Nel mercato delle macchine industriali, una piattaforma può rimanere installata per dieci o quindici anni.
L’utente vuole quindi sapere:
- chi la assisterà;
- quanto velocemente arriverà un ricambio;
- chi supporterà il processo;
- quale rete internazionale esiste.
Prima Additive era una realtà tecnologicamente interessante ma di dimensioni relativamente limitate.
AltForm mantiene il team italiano e le attività principali a Torino, ma può ora appoggiarsi a un gruppo giapponese già presente in numerosi mercati.
Sodick dispone inoltre di esperienza diretta nella manifattura additiva e nelle macchine ibride, quindi la relazione non è puramente finanziaria.
La nuova sede torinese prevista nel 2026 completa questa strategia di scala
AltForm ha annunciato il trasferimento in una sede più grande nell’area di Torino.
Il nuovo sito dovrebbe aumentare:
- capacità produttiva;
- Application Center;
- spazi per automazione;
- system integration.
È coerente con l’obiettivo dichiarato di passare dalla fornitura di singole macchine a linee integrate.
La Print Brilliance 400 è probabilmente uno dei prodotti nei quali questo passaggio è più evidente.
La macchina mostrata a Chicago non rappresenta quindi un semplice rebranding di Prima Additive
La continuità tecnologica esiste ed è importante.
Ma nel giro di circa due anni sono cambiati:
- azionariato;
- rete distributiva;
- nome;
- posizionamento;
- gamma di processi.
Il passaggio Prima Additive → Prima Additive by Sodick → AltForm rappresenta l’evoluzione da divisione italiana specializzata nel metal AM verso un’azienda che vuole presidiare un insieme più ampio di processi laser avanzati con una struttura internazionale.
La Print Brilliance 400 diventa così quasi il prodotto simbolo di questo passaggio.
Il suo successo dipenderà meno dal record di build rate che dal costo reale per parte
I dati tecnici sono competitivi:
quattro laser;
full overlap;
fino a 4 × 1 kW;
420 × 420 × 450 mm;
versione XL da un metro;
build rate dichiarato fino a 400 cm³/h.
Ma nessuna di queste specifiche, isolatamente, determina la convenienza industriale.
Il cliente dovrà considerare:
capex → utilizzo → costo polvere → yield → post-processing → manutenzione → qualifica → costo finale.
È proprio il passaggio sul quale il metal additive sta maturando.
Una volta la domanda era:
“riesci a stampare questa parte?”
Ora è:
“riesci a produrne cento o mille all’anno con costo, qualità e disponibilità prevedibili?”
La Print Brilliance 400 viene progettata precisamente per questa seconda domanda.
La presenza a IMTS 2026 consentirà ad AltForm di misurarsi direttamente con uno dei mercati più competitivi al mondo per il metal additive manufacturing. Il vantaggio tecnico dichiarato dell’architettura full-overlap è concreto: quattro laser liberi di lavorare sull’intera piattaforma offrono al software maggiore libertà di distribuire l’esposizione e riducono alcuni vincoli tipici dei sistemi multi-laser suddivisi in quadranti. Ma trasformare questa libertà in un vero vantaggio economico richiede una calibrazione estremamente stabile, parametri qualificati e un workflow nel quale cambio job, polvere e post-processing non annullino il tempo guadagnato durante la fusione.
È proprio per questo che gli aspetti meno spettacolari della Print 400 — camera rimovibile, filtrazione, gestione polvere, tracciabilità e integrazione automatizzata — potrebbero essere altrettanto importanti dei quattro laser.
AltForm non sta semplicemente cercando di costruire una stampante metallica più veloce. Con Print Brilliance 400 e il supporto industriale di Sodick sta cercando di dimostrare che una piattaforma LPBF italiana può diventare un vero sistema di produzione seriale internazionale, ed è su questo terreno che IMTS 2026 rappresenta il test più importante.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).