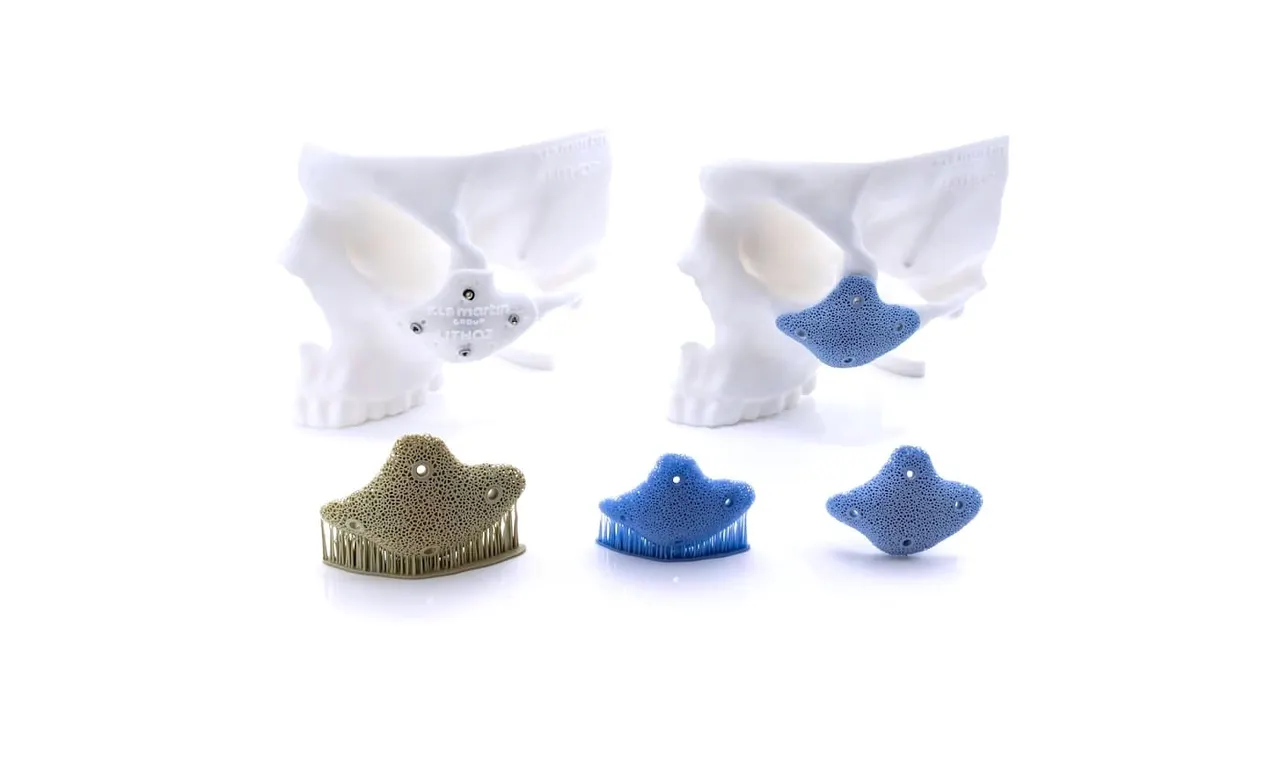
KLS Martin verso il 500° impianto bioceramico stampato in 3D: il β-TCP entra nel workflow clinico IPS
KLS Martin si prepara a consegnare entro la fine del terzo trimestre 2026 il 500° impianto bioceramico realizzato tramite Lithography-based Ceramic Manufacturing, LCM, la tecnologia di stampa 3D ceramica sviluppata dall’austriaca Lithoz. Il traguardo è significativo soprattutto perché arriva insieme all’inserimento degli impianti personalizzati in LithaBone TCP, basati su beta-tricalcio fosfato, direttamente nella piattaforma IPS Gate utilizzata dai chirurghi per progettare e ordinare le Individual Patient Solutions di KLS Martin. In pratica il materiale passa da una tecnologia impiegata in programmi clinici e casi individuali a una soluzione maggiormente integrata nel normale workflow digitale dell’azienda. È però importante interpretare correttamente il numero: KLS Martin e Lithoz parlano del 500° impianto bioceramico prodotto con tecnologia LCM, mentre la novità commerciale specifica del settembre 2026 è la disponibilità estesa degli impianti β-TCP attraverso IPS Gate. Le fonti pubbliche non consentono di concludere con certezza che tutti i 500 impianti siano esclusivamente in LithaBone TCP 300, perché KLS Martin e Lithoz lavorano da anni anche con bioceramiche a base di idrossiapatite.
Non è un normale impianto permanente: il β-TCP è progettato per essere sostituito dal nuovo osso
La differenza fondamentale rispetto a un impianto in titanio o PEEK è che il beta-tricalcio fosfato, β-TCP, viene utilizzato come materiale osteoconduttivo e bioassorbibile. Il componente stampato svolge la funzione di scaffold tridimensionale: occupa il difetto osseo, fornisce una struttura attraverso la quale possono penetrare tessuto e vascolarizzazione e viene progressivamente degradato mentre si forma nuovo osso. L’obiettivo non è quindi integrare permanentemente una struttura artificiale nel paziente, ma fornire una geometria temporanea che venga progressivamente sostituita dal tessuto biologico. LithaBone TCP 300 utilizza polvere di β-TCP conforme alla specifica ASTM F1088 per materiali destinati agli impianti, con purezza dichiarata almeno del 95%; Lithoz indica inoltre non citotossicità secondo ISO 10993-5. Questo non significa che il materiale “si trasformi automaticamente in osso” in ogni paziente: velocità e successo della rigenerazione dipendono da geometria del difetto, vascolarizzazione, qualità dei tessuti, stabilità, paziente e decorso postoperatorio.
La stampa 3D serve soprattutto a controllare forma esterna e porosità interna
La libertà geometrica della LCM permette di realizzare contemporaneamente una superficie esterna adattata all’anatomia individuale e una rete interna di pori interconnessi. Questa distinzione è particolarmente importante. La scheda tecnica di LithaBone TCP 300 indica che la ceramica completamente sinterizzata può raggiungere una densità relativa fino al 98%, corrispondente a una porosità residua intrinseca molto bassa. Questo dato non contraddice la presenza di impianti fortemente porosi: la macroporosità dello scaffold viene progettata geometricamente nel CAD, attraverso canali, lattice e celle interconnesse, mentre il materiale che forma le pareti può essere densificato quasi completamente. Confondere il 2% di porosità del materiale ceramico sinterizzato con la porosità totale dello scaffold sarebbe quindi un errore. Proprio la capacità di separare densità della ceramica e architettura macroscopica permette di progettare strutture con pori differenti in funzione della regione anatomica e del comportamento biologico desiderato.
LCM è più vicina alla fotopolimerizzazione che alla stampa a filamento
La Lithography-based Ceramic Manufacturing di Lithoz utilizza una sospensione composta da polvere ceramica dispersa in una matrice organica fotoreattiva. Un’immagine luminosa polimerizza selettivamente ogni strato e costruisce progressivamente un green body, cioè una parte ancora composta da particelle ceramiche tenute insieme dal binder polimerico. Dopo la stampa il componente viene rimosso, pulito e sottoposto a un ciclo termico di debinding, durante il quale la componente organica viene eliminata, seguito dalla sinterizzazione, che consolida e densifica la ceramica. In studi pubblicati con LithaBone TCP 300 sono state utilizzate risoluzioni nell’ordine di 25 µm sull’asse Z e 50 µm nel piano XY e temperature di sinterizzazione nell’intervallo di circa 1.000–1.200 °C. Sono parametri di specifici studi e non devono essere considerati automaticamente il recipe produttivo di ogni impianto KLS Martin, ma rendono bene l’idea del processo: non viene impiantata nel paziente una resina caricata di ceramica, bensì la ceramica rimasta dopo eliminazione del binder e sinterizzazione.
Da CT a impianto: IPS Gate rende la personalizzazione parte del processo clinico
Il workflow KLS Martin parte dai dati tomografici del paziente. Il caso viene creato su IPS Gate, dove il chirurgo carica imaging e informazioni cliniche; segue una fase di pianificazione con gli IPS Designer, durante la quale vengono definiti geometria dell’impianto, posizionamento, eventuali guide e sistemi di fissazione. La documentazione del caso viene quindi inviata al chirurgo per l’approvazione digitale e solo dopo il rilascio viene avviata la produzione. Nel caso degli impianti β-TCP, la geometria esterna può seguire il difetto osseo mentre le strutture interne vengono adattate al tipo di ricostruzione. Il significato dell’integrazione di LithaBone TCP in IPS Gate è soprattutto operativo: il chirurgo non deve più gestire il biomateriale come un progetto separato, ma può selezionare una soluzione bioceramica all’interno dello stesso ambiente già impiegato per altri impianti patient-specific.
“Disponibile come prodotto” non significa però impianto standard con marcatura CE uguale per tutti
Qui emerge una distinzione regolatoria molto importante. Le istruzioni d’uso KLS Martin per IPS Implants Resorb Ceramics β-TCP specificano che ogni dispositivo viene realizzato secondo una prescrizione scritta per un paziente identificato ed è quindi classificato come custom-made device secondo la normativa europea applicabile. Proprio per questa ragione il documento afferma esplicitamente che il prodotto non reca marcatura CE, pur dovendo rispettare i requisiti essenziali di sicurezza e prestazione previsti per i dispositivi medici. L’espressione “official product on IPS Gate” non deve quindi essere interpretata come se KLS Martin avesse trasformato il β-TCP in un impianto seriale standard CE-marked identico per tutti. Il workflow rimane individuale: prescrizione, progettazione, approvazione scritta e fabbricazione per il singolo paziente.
Anche ISO 13485 non è una certificazione clinica del singolo impianto
TCT Magazine sottolinea che le stampanti e il relativo ecosistema lavorano all’interno di un sistema qualità certificato ISO 13485. Lithoz ha ottenuto nel 2025 la certificazione ISO 13485 del proprio quality management system per il settore medicale. È un elemento importante perché riguarda tracciabilità, controllo della produzione, gestione dei materiali, documentazione e procedure. Ma ISO 13485 non equivale all’approvazione clinica di ogni geometria stampata e non significa che una CeraFab sia automaticamente “certificata come impianto”. È il sistema di qualità entro cui processi e materiali vengono gestiti. Nel caso KLS Martin, ogni impianto rimane collegato a documentazione specifica di caso e deve essere approvato prima della produzione.
Le indicazioni pubbliche sono soprattutto craniomaxillofacciali
Le istruzioni d’uso KLS Martin definiscono gli impianti β-TCP come dispositivi monouso destinati all’augmentation e alla ricostruzione di tessuto osseo e indicano principalmente augmentations nell’area craniomaxillofacciale, per esempio il riempimento di un gap derivante da osteotomia o di un difetto, oltre ad applicazioni di chirurgia estetica nella stessa regione. Fra le controindicazioni sono elencate infezione manifesta nell’area da trattare, sensibilità ai materiali, qualità insufficiente dei tessuti duri o molli, pazienti incapaci o non disposti a seguire le indicazioni durante il trattamento e impiego fuori dalle aree definite nella pianificazione individuale. Le istruzioni ricordano inoltre esplicitamente il rischio di rottura, loosening, dislocazione e problemi di guarigione. Questo è importante perché impedisce di presentare il β-TCP come sostituto universale del titanio: la ceramica bioassorbibile viene utilizzata soprattutto per creare volume osseo rigenerativo, non come struttura metallica permanente destinata a sopportare indefinitamente carichi elevati.
Il materiale è sufficientemente robusto da essere manipolato chirurgicamente, ma non è il nuovo titanio
Lithoz chiarisce che gli impianti LithaBone possiedono proprietà meccaniche adeguate alla manipolazione chirurgica, ma normalmente non vengono utilizzati da soli come dispositivi portanti. Questo deriva anche dalla natura della ceramica: elevata rigidezza ma maggiore fragilità rispetto a un metallo duttile. KLS Martin richiede infatti particolare attenzione durante il serraggio di viti e SonicPins per evitare danneggiamento o rottura dello scaffold. In molti casi la funzione del β-TCP è guidare la rigenerazione mentre altre strutture stabilizzano meccanicamente la regione. È quindi più preciso parlare di bone-regenerating scaffold patient-specific che di sostituto diretto di placche e impianti strutturali in titanio.
La fissazione può essere metallica oppure completamente riassorbibile
Il sistema può essere fissato mediante normali viti di osteosintesi in titanio, ma uno degli aspetti più interessanti è la compatibilità con SonicWeld Rx, tecnologia KLS Martin che utilizza pin polimerici bioassorbibili inseriti tramite energia ultrasonica. Il SonicPin viene inserito in un foro pre-perforato; la vibrazione ultrasonica ne ammorbidisce localmente la superficie e permette al materiale polimerico di adattarsi alle microcavità dell’osso. KLS Martin utilizza polimeri come PDLLA e copolimeri PLLA-PGA e indica che mantengono gran parte della resistenza iniziale per circa 8–10 settimane, degradandosi successivamente per idrolisi. Accoppiando uno scaffold β-TCP riassorbibile a un sistema di fissazione polimerico riassorbibile si può quindi realizzare una ricostruzione nella quale non rimane necessariamente hardware metallico permanente. Il vantaggio potenziale è evitare un secondo intervento finalizzato esclusivamente alla rimozione dell’impianto; non significa però che nessun paziente possa mai necessitare di una seconda chirurgia per altre complicazioni.
Il traguardo dei 500 casi arriva dopo oltre dieci anni di collaborazione
Lithoz afferma che la collaborazione con KLS Martin è iniziata circa 12 anni fa. Documentazione Lithoz precedente indicava già nel 2015 l’installazione presso KLS Martin di una CeraFab 7500 destinata alla produzione di impianti craniomaxillofacciali. Il passaggio verso 500 impianti nel 2026 deve quindi essere letto come il risultato di una maturazione lenta, molto diversa dai cicli di adozione tipici della stampa 3D consumer. Nel medicale non basta dimostrare che una geometria sia stampabile: occorrono materiali controllati, cleaning, debinding, sinterizzazione, biocompatibilità, sterilizzazione, documentazione, tracciabilità e soprattutto risultati clinici a lungo termine.
Esistono ormai risultati clinici a cinque anni, ma il campione resta piccolo
La prova clinica più interessante pubblicata riguarda 14 pazienti sottoposti fra luglio 2017 e luglio 2018 a bilateral sagittal split osteotomy, BSSO. In ciascun paziente vennero utilizzati due impianti β-TCP personalizzati per riempire i gap prodotti dall’avanzamento mandibolare, per un totale di 28 siti. Il follow-up clinico arrivò a cinque anni. Gli autori riportano assenza di complicazioni precoci nella fase di posizionamento, giudizio “very good” o “good” sul contorno mandibolare nell’82,1% dei lati e due complicazioni minori a lungo termine, ottenendo un grafting success rate complessivo del 92,9%. È un risultato incoraggiante, ma deve essere contestualizzato: 92,9% deriva da 26 siti riusciti su 28 in un gruppo di appena 14 pazienti e in una indicazione specifica. Non significa “92,9% di successo per qualsiasi impianto LithaBone” e non può essere estrapolato automaticamente a cranioplastica, ricostruzioni orbitarie o altri distretti.
La seconda parte dello studio ha mostrato la progressiva sostituzione con osso
Una pubblicazione successiva ha analizzato quantitativamente 12 dei pazienti con follow-up radiologico medio di circa 45,7 mesi. Le immagini CBCT sono state utilizzate per valutare posizione dell’impianto, densità e rimodellamento nel tempo. Gli autori hanno osservato una progressiva riduzione del β-TCP accompagnata dalla sostituzione con tessuto osseo fino al bordo inferiore mandibolare. È un dato particolarmente rilevante perché conferma che il risultato finale desiderato non è semplicemente mantenere integro lo scaffold, ma perderlo in modo controllato mentre il difetto viene colonizzato dal nuovo osso. Anche in questo caso il campione è limitato e alcuni autori hanno rapporti professionali con KLS Martin, circostanza che va considerata quando si interpreta l’evidenza.
Uno studio 2026 sulla genioplastica conferma buona accuratezza, non ancora efficacia clinica definitiva
Un ulteriore pilot study pubblicato nel 2026 ha analizzato 10 pazienti trattati con β-TCP gap implants durante osteotomie del mento. La deviazione media della posizione del segmento osseo, della placca patient-specific e dello scaffold β-TCP è risultata inferiore a 0,5 mm nei tre assi lineari; gli errori rotazionali sono rimasti generalmente sotto 1°, con un’eccezione di circa 1,7° sul pitch dello scaffold. È un dato interessante sulla capacità del workflow digitale di trasferire il piano chirurgico in sala operatoria, ma gli stessi autori chiedono campioni più grandi e follow-up più lunghi per valutare integrazione e outcome clinici. Accuratezza di posizionamento ≠ guarigione ossea a lungo termine.
Esistono anche case report sulla rigenerazione della cresta alveolare
Nel 2024 è stato pubblicato un caso di ricostruzione patient-specific di una cresta alveolare mandibolare con scaffold β-TCP KLS Martin. La geometria è stata progettata sulla base di CBCT e scansione intraorale, approvata attraverso IPS Gate e fissata con due pin riassorbibili SonicWeld Rx. Il caso è importante perché mostra come la stessa tecnologia possa essere utilizzata non soltanto per riempire il gap di una osteotomia ortognatica ma per ricostruire un volume osseo destinato successivamente all’implantologia dentale. Rimane però un case report singolo, quindi non fornisce evidenza comparativa sufficiente per stabilire superiorità rispetto ad autograft, xenograft o altre tecniche di rigenerazione.
La porosità è contemporaneamente il vantaggio e il problema di progetto
Uno scaffold ideale deve lasciare abbastanza spazio alla crescita di vasi e cellule, ma mantenere sufficiente materiale per non rompersi durante handling e guarigione. Aumentare la porosità riduce massa e facilita interconnessione dei pori, ma diminuisce generalmente la resistenza meccanica. Ridurre la porosità aumenta la quantità di materiale ma può ostacolare penetrazione tissutale e cambiare il tempo di riassorbimento. Proprio qui la produzione additiva offre un vantaggio importante rispetto a un blocco ceramico tradizionale: pori e canali possono essere progettati, non soltanto generati casualmente dal processo. Studi sperimentali KLS Martin/Lithoz hanno confrontato architetture con pori nell’ordine di 500 e 1.000 µm e strutture come lattice, gyroid e altre geometrie. Questo permette di studiare separatamente effetto della chimica del β-TCP e effetto dell’architettura tridimensionale.
La velocità di riassorbimento può essere progettata solo entro certi limiti
TCT e Lithoz sottolineano che la porosità può influenzare la degradazione dello scaffold. È corretto, ma non va interpretato come se il chirurgo potesse selezionare con precisione “questo impianto scomparirà in nove mesi”. La velocità reale dipende sia dalla superficie disponibile e dalla geometria sia dalla risposta biologica individuale. KLS Martin specifica nelle istruzioni d’uso che devono essere previste differenze nei tempi di assorbimento fra pazienti. La personalizzazione offre quindi la possibilità di modulare il comportamento, non di programmarlo con la precisione di un timer.
La sterilizzazione arriva dopo un processo che ha già raggiunto temperature elevate
La sinterizzazione avviene a temperature sufficientemente alte da eliminare materiale organico e microrganismi, ma questo non rende automaticamente il prodotto pronto per essere trasferito direttamente dalla fornace alla sala operatoria. Dopo sinterizzazione i pezzi vengono infatti manipolati, controllati e confezionati. KLS Martin consegna gli impianti β-TCP sterili e le istruzioni d’uso indicano sterilizzazione gamma. Lithoz documenta inoltre l’impiego di gamma irradiation in applicazioni cliniche e cita anche altri metodi studiati per le proprie bioceramiche. È un altro esempio della differenza fra “parte tecnicamente stampabile” e “medical device consegnabile”: la produzione comprende molto più della fase di stampa.
Patient-specific non significa che il chirurgo riceva direttamente un file da stampare in ospedale
Il workflow rimane centralizzato e controllato. Il medico fornisce dati e prescrizione, collabora alla pianificazione, approva il design e KLS Martin produce il dispositivo all’interno del proprio processo certificato. Non si tratta quindi di distribuire un STL in ospedale e lasciare che ogni struttura lo stampi sulla propria macchina. Questo approccio permette di mantenere controllo su materiale, parametri LCM, debinding, sinterizzazione, sterilizzazione e documentazione. La personalizzazione avviene sulla geometria, non sulla libertà di cambiare arbitrariamente il processo produttivo.
Il numero 500 è relativamente piccolo per un dispositivo medicale, ma grande per un impianto ceramico completamente personalizzato
Cinquecento impianti non rappresentano produzione di massa. Per una vite ortopedica standard sarebbe un volume modesto. Per un dispositivo ceramico individuale, progettato a partire da imaging del singolo paziente, prodotto con vat photopolymerization, debinding e sintering e gestito attraverso un workflow regolato, il dato ha un significato differente. Mostra soprattutto che il processo è uscito dalla fase dei pochi casi sperimentali ed è diventato una attività clinica ripetuta, pur rimanendo in una nicchia specialistica.
Il confronto corretto non è semplicemente β-TCP contro titanio
Titanio e β-TCP svolgono spesso funzioni differenti. Il titanio è indicato quando serve stabilità meccanica permanente, per esempio placche, mesh, strutture load-bearing o componenti che devono mantenere forma e resistenza. Il β-TCP è invece interessante quando l’obiettivo principale è ricostruire volume osseo e lasciare che il materiale venga progressivamente sostituito dal tessuto del paziente. In alcuni casi le due tecnologie possono essere complementari: scaffold β-TCP per la rigenerazione e hardware metallico per la stabilizzazione. Anche KLS Martin propone entrambi all’interno della famiglia IPS. Non è quindi corretto presentare la nuova soluzione come “ceramica che sostituisce gli impianti metallici” in senso generale.
Il vantaggio potenziale maggiore è eliminare la necessità di prelevare grandi quantità di osso autologo
Uno dei motivi per cui i bone substitute sono studiati intensamente è evitare o ridurre il prelievo di osso dallo stesso paziente, che richiede un secondo sito chirurgico e può causare morbilità. Uno scaffold patient-specific permette inoltre di predefinire la forma invece di adattare manualmente un blocco durante l’intervento. Questo può semplificare il trasferimento del piano chirurgico e ridurre lavorazioni intraoperatorie. Ma l’osso autologo conserva proprietà biologiche particolari, comprese cellule e fattori osteogenici, che una ceramica osteoconduttiva non replica automaticamente. Il confronto dipende quindi fortemente dal difetto e dall’indicazione.
Il vero salto del 2026 è commerciale e di workflow più che tecnologico
KLS Martin produce impianti LCM da molti anni, e la tecnologia LithaBone TCP non nasce nel 2026. La novità è che il β-TCP entra ora in maniera strutturata nell’ecosistema IPS Gate e che contemporaneamente il numero complessivo di impianti bioceramici prodotti si avvicina a 500. È un passaggio importante perché nei medical device la diffusione non dipende soltanto dalla qualità della stampante. Servono software, procedure per prescrizione e approvazione, materiale validato, manufacturing sotto quality management, sterilizzazione e follow-up clinico. LCM sta quindi diventando un elemento di una catena clinica digitalizzata, non una tecnologia dimostrativa separata dal normale lavoro del chirurgo.
Il dato dei 500 impianti non dimostra però da solo “ampia accettazione clinica”
Johannes Homa di Lithoz interpreta il risultato come segnale della crescente accettazione globale delle bioceramiche AM. È una lettura comprensibile dal punto di vista del produttore e il numero rappresenta certamente una crescita rispetto alla fase sperimentale. Ma “broad clinical acceptance” resta una valutazione aziendale. Cinquecento impianti distribuiti nell’arco di molti anni e concentrati in indicazioni specialistiche non possono da soli dimostrare che la tecnologia sia ormai standard of care nella chirurgia ricostruttiva. Serviranno coorti più ampie, studi multicentrici, confronti con tecniche alternative e dati di lungo periodo su più indicazioni.
La ricerca clinica disponibile è promettente, ma presenta anche conflitti di interesse dichiarati
Nel principale studio BSSO, Gwen Swennen dichiara di operare come clinical developer in collaborazione con KLS Martin; fra gli autori compaiono inoltre personale direttamente affiliato all’azienda in alcune pubblicazioni successive. Il paper dichiara che gli scaffold furono forniti da KLS Martin. Questo non invalida i risultati, che sono pubblicati e accompagnati da follow-up pluriennale, ma è corretto considerarlo quando si valuta la forza dell’evidenza. Studi indipendenti e multicentrici aumenterebbero la robustezza delle conclusioni.
Un vantaggio poco visibile è la tracciabilità completa del singolo impianto
Le istruzioni d’uso mostrano quanto il processo sia legato al singolo caso. Ogni pianificazione riceve un case number univoco, la documentazione deve corrispondere alla confezione consegnata e l’utilizzatore deve registrare i dati specifici nel fascicolo del paziente. La produzione può partire solo dopo ricezione della “Written Prescription and Design Approval”. Questa infrastruttura digitale è fondamentale quando ogni dispositivo è diverso: una linea produttiva seriale controlla part number e lotto; il patient-specific manufacturing deve controllare contemporaneamente paziente, versione del design, materiale, processo e documentazione clinica.
LCM mostra dove la stampa 3D può offrire qualcosa che la lavorazione convenzionale fatica a ottenere
Una geometria esterna personalizzata potrebbe essere ricavata anche lavorando un blocco di materiale. Molto più complesso sarebbe produrre contemporaneamente una rete interna di pori interconnessi, modificabile da caso a caso e controllata digitalmente. È qui che la stampa 3D ceramica diventa realmente abilitante. La geometria non serve soltanto a “far entrare meglio l’impianto”, ma può diventare uno strumento per influenzare superficie disponibile, permeabilità, ingrowth e degradazione. È il passaggio dal semplice custom shape al custom scaffold architecture.
Il 500° impianto rappresenta quindi più la maturazione di una filiera che un record di produzione
Il valore della notizia non è il numero in sé. È il fatto che intorno alla stampa 3D ceramica sia ormai disponibile una sequenza coerente: CT del paziente → pianificazione IPS → approvazione del chirurgo → geometria patient-specific → LCM → cleaning → debinding → sinterizzazione → controllo → sterilizzazione → consegna → follow-up clinico. Dodici anni fa KLS Martin e Lithoz stavano sperimentando una tecnologia. Nel 2026 un chirurgo può selezionare un impianto β-TCP all’interno della stessa piattaforma digitale usata per altre Individual Patient Solutions.
Questo non rende il β-TCP la soluzione universale per i difetti ossei e non sostituisce automaticamente titanio, PEEK o innesti biologici. I dati clinici pubblicati sono ancora basati su coorti relativamente piccole e le applicazioni regolatorie rimangono specifiche. Ma il passaggio verso 500 dispositivi indica qualcosa di concreto: la stampa 3D delle bioceramiche sta superando la fase nella quale il risultato più importante era semplicemente dimostrare che una struttura porosa complessa poteva essere fabbricata. La questione oggi è se la stessa struttura possa essere pianificata, prodotta, tracciata, sterilizzata e utilizzata con risultati clinici ripetibili. È precisamente su questo terreno che KLS Martin e Lithoz stanno costruendo il loro vantaggio.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).