
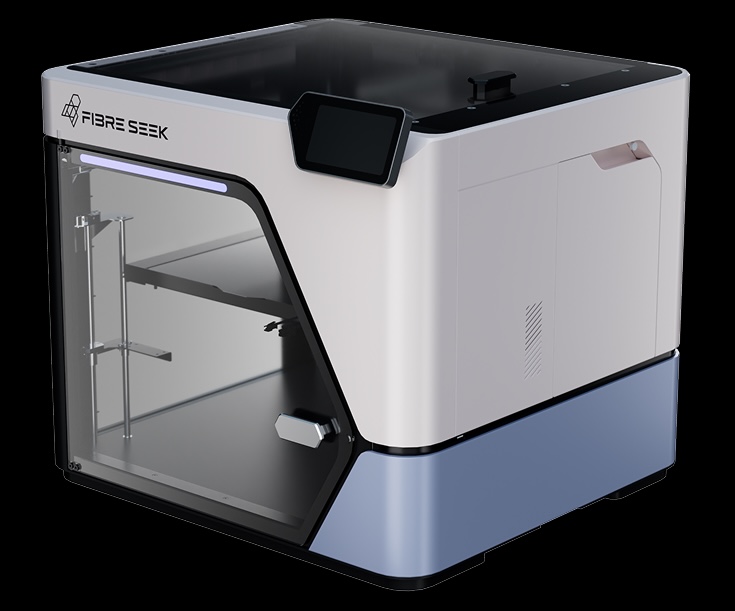
FibreSeeker 3 apre la prevendita: fibra di carbonio continua su desktop, ma i 900 MPa vanno letti correttamente
FibreSeek ha aperto la prevendita internazionale della FibreSeeker 3, stampante 3D desktop che combina normale estrusione FFF con deposizione di fibra continua di carbonio o vetro attraverso il processo Composite Fibre Co-Extrusion, CFC. La prima tranche commerciale è limitata a 500 unità e arriva dopo una campagna Kickstarter conclusa il 1° gennaio 2026 con 4.698.825 dollari raccolti da 1.539 sostenitori, risultato molto superiore all’obiettivo iniziale di 50.000 dollari. La macchina dispone di volume di costruzione di 300 × 300 × 245 mm, doppio sistema di estrusione, camera riscaldata fino a 65 °C, piano fino a 110 °C, hotend fino a 350 °C, taglierina per la fibra continua e tre modalità di produzione che vanno dalla normale FFF al rinforzo composito ad alta densità. Il dato che riceve inevitabilmente maggiore attenzione è la resistenza a trazione dichiarata fino a 900 MPa, superiore a quella di molte leghe di alluminio. Ma proprio questo numero richiede la principale precisazione tecnica: non significa che qualsiasi oggetto prodotto dalla FibreSeeker 3 abbia una resistenza isotropa di 900 MPa, né che una parte stampata possa automaticamente sostituire una parte metallica lavorata CNC. I valori derivano da provini con fibre continue orientate nella direzione del carico secondo ASTM D3039; nella parte reale geometria, orientamento delle fibre, quantità di rinforzo, matrice, adesione interlayer e direzione del carico determinano il risultato.
Fibra continua e “filamento carbon” sono due tecnologie molto diverse
La distinzione fondamentale riguarda il significato di carbon fiber nella stampa FFF. Filamenti come PA-CF, PET-CF o PETG-CF contengono normalmente fibre corte tritate disperse nella matrice polimerica. Migliorano soprattutto rigidezza, stabilità dimensionale e comportamento termico rispetto al polimero non caricato, ma le fibre sono corte e non possono trasferire un carico lungo l’intera lunghezza della parte. FibreSeeker 3 utilizza invece un tow continuo, X-CCF, che attraversa il componente lungo traiettorie definite dal software. Se la fibra segue la direzione della tensione principale, la forza viene trasferita per distanze molto maggiori. Il principio è più vicino ai laminati in carbonio tradizionali che a un normale filamento CF. La conseguenza è però la stessa dei compositi convenzionali: le proprietà diventano fortemente anisotrope. Il componente può essere estremamente resistente lungo la fibra e molto meno performante nella direzione trasversale, attraverso gli strati o nelle zone prive di rinforzo.
Il processo CFC deriva direttamente dalla tecnologia sviluppata da Anisoprint
FibreSeek non parte da zero. La struttura societaria collegata alla nuova marca deriva dall’esperienza di Anisoprint, che commercializza da anni sistemi desktop e industriali per la stampa a fibra continua. La Composite Fiber Co-Extrusion era già descritta nei manuali Anisoprint molto prima della FibreSeeker 3. Nel processo, il rinforzo continuo e la matrice termoplastica vengono alimentati separatamente verso la testa CFC: la fibra passa nel canale centrale e viene ricoperta dal polimero fuso prima della deposizione. Il vantaggio rispetto a un filamento composito convenzionale è poter gestire separatamente fibra e plastica e collocare il rinforzo soltanto dove serve. Anisoprint utilizzava già lo stesso principio per realizzare strutture lattice e isogrid nelle quali il carbonio forma il percorso portante e il normale polimero completa pareti, superfici e geometrie secondarie. FibreSeeker 3 porta questo concetto in una macchina più moderna, veloce e orientata a una fascia di prezzo più bassa.
“La prima stampante consumer a fibra continua” è soprattutto una definizione commerciale
FibreSeek presenta FibreSeeker 3 come la prima stampante consumer a fibra continua. La formulazione va interpretata in modo stretto. Stampanti desktop capaci di depositare fibra continua esistono da anni: Anisoprint Composer A4/A3 è esplicitamente una soluzione desktop CFC e sistemi Markforged come Mark Two utilizzano rinforzo continuo in una macchina da banco. La novità FibreSeeker riguarda soprattutto il tentativo di spostare prezzo, automazione e user experience verso il mercato prosumer/engineering desktop. Non è quindi corretto affermare che prima della FibreSeeker 3 la fibra continua fosse disponibile esclusivamente su macchine industriali di grandi dimensioni.
Due estrusori e tre modalità di stampa
La macchina utilizza un ugello FFF da 0,4 mm e un ugello CFC da 0,7 mm con taglierina integrata. FibreSeek distingue tre modalità: High Speed, che utilizza la normale FFF per parti o regioni che non richiedono rinforzo; High Strength, che combina FFF e fibra continua; Hyper Strength, che aumenta l’impiego del rinforzo CFC per massimizzare le proprietà strutturali. Questa distinzione è importante perché una parte composita efficiente non dovrebbe essere completamente riempita di carbonio. La fibra continua ha senso soprattutto lungo le traiettorie che trasferiscono i carichi. Pareti esterne, supporti, superfici estetiche e zone scarsamente sollecitate possono rimanere termoplastiche. In termini strutturali il vantaggio deriva quindi dalla possibilità di mettere il materiale costoso e resistente soltanto dove contribuisce realmente alla rigidezza e alla resistenza.
I 500 mm/s riguardano la FFF, non la deposizione della fibra continua
Il valore di velocità massima di 500 mm/s compare quasi sempre nella comunicazione della macchina, ma deve essere separato dalla velocità del processo composito. Le specifiche commerciali indicano per la CFC una produttività massima di circa 20 cm³/h. La deposizione della fibra continua è quindi molto più lenta della normale FFF. È inevitabile: il sistema deve alimentare il tow senza romperlo, impregnarlo o rivestirlo correttamente, posizionarlo nella traiettoria e tagliarlo quando necessario. FibreSeeker 3 può dunque essere una stampante FFF molto veloce quando lavora senza rinforzo; una parte fortemente rinforzata sarà invece limitata dal processo CFC. Usare “500 mm/s” come tempo rappresentativo per un pezzo Hyper Strength sarebbe fuorviante.
Il dato di 900 MPa nasce da test reali su coupon, ma è direzionale
Un distributore statunitense autorizzato pubblica i dati del Technical Data Sheet del produttore per il rinforzo X-CCF 1K. Nei test ASTM D3039 vengono riportati:
| Matrice con X-CCF | Resistenza a trazione | Modulo a trazione |
|---|---|---|
| CFC PLA | 883 ± 156 MPa | 84 ± 3,6 GPa |
| CFC PETG | 859 ± 71 MPa | 82 ± 11,7 GPa |
| CFC PA | 865 ± 38 MPa | 81 ± 4,7 GPa |
Questi numeri spiegano l’origine del claim “up to 900 MPa”. Sono coerenti con l’ordine di grandezza pubblicizzato, ma sono proprietà di provini con fibre continue correttamente orientate lungo il percorso di stampa e il carico. Non descrivono una proprietà isotropa del componente. Per confronto, una lega 6061 di alluminio può avere una resistenza a trazione nell’ordine dei 290–310 MPa a seconda dello stato metallurgico: un coupon CFC correttamente orientato può quindi superarla nettamente in tensile strength specifica. Ma questo non rende i due materiali intercambiabili.
In compressione e flessione il quadro cambia già sensibilmente
Gli stessi dati X-CCF mostrano perché non si possa giudicare un materiale dalla sola trazione. Con matrice PLA vengono dichiarati circa 287 MPa in compressione e 494 MPa in flessione; con PETG circa 203 MPa in compressione e 294 MPa in flessione; con PA circa 141 MPa in compressione e 319 MPa in flessione. I relativi moduli cambiano anch’essi sensibilmente in funzione della matrice. Sono valori ancora interessanti, ma mostrano chiaramente che il composito non possiede “900 MPa in ogni condizione”. Nei compositi la resistenza a trazione lungo fibra è spesso la proprietà più spettacolare; compressione, shear, comportamento fuori asse e interlaminare possono diventare i veri criteri di progetto.
La deviazione standard di ±156 MPa merita attenzione
Per PLA + X-CCF il TDS riporta 883 MPa con una dispersione di circa ±156 MPa, molto maggiore rispetto al valore ±38 MPa riportato con PA. Il dato non invalida il materiale, ma è importante per un’applicazione ingegneristica: non si dimensiona un componente strutturale utilizzando semplicemente il valore medio o il claim commerciale di 900 MPa. Servono allowables, fattori di sicurezza e una caratterizzazione rappresentativa della combinazione reale di materiale, macchina, traiettoria e ambiente. Per parti safety-critical servirebbero inoltre controllo di processo e qualifica ben più estesi rispetto a un normale TDS commerciale.
Il carbonio continuo non rende automaticamente forte un progetto debole
Il progettista deve orientare il rinforzo lungo i load paths. Se una staffa è sottoposta a trazione longitudinale, fibre parallele al carico possono essere estremamente efficaci. Se lo stesso carico attraversa la parte in Z, la resistenza può essere dominata dalle interfacce fra layer e dalla matrice. Curve troppo strette possono inoltre rendere difficile posizionare correttamente il tow; fori, raccordi e cambi di sezione modificano il percorso delle tensioni. La progettazione di una parte CFC richiede quindi una logica diversa dalla normale FFF: più fibra non equivale automaticamente a parte migliore. Una struttura intelligente utilizza fibre dove possono lavorare in trazione e limita materiale e massa altrove.
Il lattice in fibra continua è una delle caratteristiche più interessanti
FibreSeek promuove un sistema di composite lattice infill che deriva direttamente dall’approccio Anisoprint. Un reticolo può concentrare il rinforzo lungo elementi strutturali invece di riempire completamente il volume. Questo può generare ottimi rapporti rigidezza/peso, ma il risultato dipende dalla geometria del lattice, dalla continuità della fibra nei nodi e dal collegamento fra struttura interna e pareti esterne. Non è corretto confrontare semplicemente un “30% composite lattice” con un “30% gyroid FFF”: nel primo caso il materiale interno possiede una direzionalità strutturale completamente diversa.
Carbonio e vetro continuo permettono due famiglie di applicazioni differenti
FibreSeeker 3 supporta X-CCF, fibra di carbonio continua, e X-CGF, fibra di vetro continua. Il vetro è meno rigido del carbonio ma può essere interessante quando servono isolamento elettrico, maggiore tolleranza all’impatto o trasparenza alle radiofrequenze. Il TDS pubblicato per X-CGF indica con matrice PLA una resistenza a trazione media di circa 714 MPa e modulo di circa 31 GPa; con PETG circa 625 MPa e 25 GPa. Il carbonio rimane quindi l’opzione per massimizzare rigidezza e specific strength, mentre il vetro può essere preferibile per supporti elettricamente isolanti, componenti RF, utensili e altre applicazioni nelle quali la conducibilità del carbonio sarebbe indesiderata.
I materiali base comprendono PLA, PETG, PC, PA e polimeri caricati
Le specifiche commerciali indicano compatibilità FFF con PLA, PETG, PC, PA, PACF e PETGF. La testa raggiunge 350 °C e la camera 65 °C. Questo permette di utilizzare diversi engineering thermoplastics, ma la camera da 65 °C non trasforma la FibreSeeker 3 in una piattaforma high-temperature per PEEK, PEKK o PEI. Per confronto, Anisoprint utilizza nella propria linea industriale ProM IS 500 una camera fino a circa 160 °C e temperature di lavorazione fino a circa 410 °C proprio per matrici ad alte prestazioni. FibreSeeker 3 rimane quindi una macchina desktop per termoplastici a temperatura moderata.
Questo limita anche il significato di “sostituire il metallo”
Una parte PLA-X-CCF può possedere una tensile strength eccezionale lungo fibra, ma la temperatura di servizio rimane vincolata anche dalla matrice polimerica. Il PETG utilizzato normalmente ha una temperatura di transizione vetrosa intorno agli 80 °C e HDT nell’ordine dei 70 °C a seconda delle condizioni. Rinforzare il polimero aumenta enormemente rigidezza e resistenza, ma non trasforma la matrice in metallo. Per un bracket che lavora a temperatura ambiente il confronto può essere molto favorevole; vicino a un motore, a un forno o in un ambiente aerospace caldo le condizioni cambiano completamente.
“Flight-ready” è un claim del produttore, non una qualifica aeronautica
Il CEO Ryan Liu afferma che utenti australiani possono produrre “flight-ready functional parts” direttamente sulla scrivania. È una formulazione commerciale che richiede particolare cautela. Una parte capace di sopportare un carico su un drone sperimentale non è automaticamente airworthy secondo standard aeronautici. Per installazione su aeromobili certificati entrano in gioco qualificazione di materiali e processo, tracciabilità, allowables, repeatability, inspection e approvazione dell’autorità o dell’OEM. FibreSeek non ha pubblicato, insieme alla prevendita, una qualifica aerospace generale che renda qualsiasi parte FibreSeeker automaticamente idonea al volo.
La vera applicazione iniziale è probabilmente tooling, robotica e UAV non certificati
In questi settori il compromesso è molto più interessante. Una pinza robotica, un jig, una fixture o il braccio di un piccolo drone possono beneficiare fortemente della riduzione di massa. Il progettista può stampare una nuova versione senza stampi e ottenere proprietà molto più elevate della normale FFF. Per piccole serie o componenti personalizzati, un confronto con CNC o laminazione tradizionale può diventare economicamente favorevole proprio perché non richiede attrezzature dedicate.
FibreSeek confronta un proprio componente da 150 g con 260 g di alluminio, ma è un esempio aziendale
Il sito FibreSeek propone un confronto fra una parte in alluminio 6061 lavorata CNC, con forza indicata a 290–310 MPa, peso intorno a 260 g e costo circa 130 dollari, e un equivalente CCF con resistenza fino a 900 MPa, peso di circa 150 g e costo dichiarato intorno a 9 dollari. È un confronto utile per illustrare il potenziale, ma non rappresenta un benchmark industriale indipendente. Non vengono pubblicati insieme alla tabella geometria completa, requisiti di carico, costo macchina, manodopera, ammortamento, post-processing e prove equivalenti del componente finito. Non va quindi trasformato nella regola “FibreSeeker costa quattordici volte meno del CNC”.
La macchina dichiara una precisione di ±0,2 mm
È un dato importante perché ricorda che resistenza e precisione sono proprietà diverse. Una parte può essere molto resistente e contemporaneamente non possedere tolleranze adeguate per un accoppiamento meccanico di precisione. Il dato ±0,2 mm colloca la macchina nella normale area della fabbricazione desktop/professionale, non della metrologia o della lavorazione CNC fine. Sedi, cuscinetti, superfici di tenuta e fori di precisione possono richiedere ripresa meccanica o progettazione di tolleranze appropriate.
Il volume di 300 × 300 × 245 mm è generoso, ma il carbonio continuo impone vincoli geometrici
Una normale FFF può creare percorsi molto corti, ritrazioni frequenti e geometrie intricate. Una fibra continua non può essere trattata come un liquido: deve mantenere una traiettoria fisicamente possibile. Curve strette, piccole isole, improvvisi cambi di direzione e regioni sottili possono essere incompatibili con la deposizione. Per questo FibreSeeker utilizza una testa con fibre cutter integrato. La fibra viene interrotta quando non è possibile proseguire il percorso e riavviata in un’altra regione. Ogni interruzione riduce però la continuità strutturale che costituisce il principale vantaggio del processo.
Il software è quindi quasi importante quanto l’hardware
FibreSeek utilizza il proprio slicer, indicato nelle fonti più aggiornate come Rocket/Rocket Slicer, per gestire contemporaneamente termoplastico e rinforzo. Il software deve decidere non solo infill, pareti e supporti ma anche posizione e traiettoria della fibra. Sono supportati formati STL, STEP/STP e 3MF. Alcune schede di rivenditori europei continuano a indicare Aura, nome del software storico Anisoprint; le pagine FibreSeek e la comunicazione della nuova prevendita parlano invece di Rocket. La documentazione commerciale non è quindi ancora completamente uniforme e, per una macchina in fase di lancio, conviene verificare la versione software effettivamente consegnata.
La “AI camera” è descritta molto meno dettagliatamente rispetto al resto della macchina
FibreSeek cita una camera integrata con funzioni AI, mentre le specifiche più dettagliate parlano di videocamera 1280 × 720 per live monitoring. Non risultano pubblicati benchmark indipendenti che descrivano con precisione quali classi di errore vengano identificate automaticamente, accuratezza di detection o capacità di interrompere/correggere la stampa. È quindi più prudente descriverla come sistema di monitoraggio con funzioni AI dichiarate dal produttore, senza attribuirle capacità di quality control che non risultano quantificate.
Anche l’automazione riguarda il processo, non la progettazione strutturale completa
FibreSeek descrive Rocket come capace di ottimizzare template, print mode, lattice e densità. Non significa che l’utente possa importare qualsiasi STEP e ottenere automaticamente un componente certificato ottimizzato per i carichi. Una vera ottimizzazione strutturale richiede condizioni al contorno, load cases, criteri di failure e spesso simulazione FEA. Il software può rendere molto più semplice il reinforcement planning, ma resta necessaria competenza di composite design nelle applicazioni critiche.
Il preordine arriva dopo un Kickstarter insolitamente grande
La campagna Kickstarter si è svolta dal 17 novembre 2025 al 1° gennaio 2026. I 1.539 sostenitori hanno impegnato 4,698 milioni di dollari, circa 94 volte l’obiettivo iniziale. È un risultato notevole per una stampante composita e mostra l’interesse verso la fibra continua a un prezzo più accessibile. Ma, come sempre nel crowdfunding hardware, fondi raccolti e numero di backer non equivalgono a macchine consegnate e validate sul campo. La nuova fase commerciale è quindi importante proprio perché sposta FibreSeeker dal crowdfunding verso ordini, produzione e assistenza ordinaria.
La prevendita globale è limitata a 500 macchine
In Australia la campagna è partita il 10 settembre 2026 a 4.699 AUD, contro un prezzo indicato di 4.999 AUD. Negli Stati Uniti il preordine è stato aperto il 15 settembre. Il negozio FibreSeek statunitense mostra al momento una headline di 3.199 dollari contro 3.499 dollari regolari, ma nella stessa pagina il testo relativo al deposito da 199 dollari contiene un saldo residuo di 4.500 dollari, matematicamente incompatibile con il prezzo visualizzato. È evidentemente presente una discrepanza nella pagina commerciale e quindi non è prudente utilizzare il prezzo USA come riferimento definitivo senza conferma. Un rivenditore autorizzato statunitense propone invece un pacchetto Machine Basics a 4.249 dollari, comprensivo di spedizione, 500 m di carbonio X-CCF, 500 m di vetro X-CGF e due bobine PETG. Anche in Europa i prezzi dei rivenditori risultano variabili. La macchina va quindi descritta come appartenente alla fascia di alcune migliaia di euro/dollari, non associata a un prezzo mondiale unico.
La fibra proprietaria rappresenta una parte importante del costo operativo
Il sistema utilizza X-CCF e X-CGF dedicati. Un rivenditore USA propone attualmente spool X-CCF 1K a circa 160 dollari e X-CGF a circa 150 dollari. Il costo per parte dipende quindi fortemente da quanto rinforzo viene depositato. Questa è un’altra ragione per cui il lattice strutturale è importante: riempire tutto il componente con carbonio continuo aumenterebbe tempi e costi senza necessariamente migliorare in modo proporzionale le prestazioni.
Il consumabile X-CCF non è semplicemente carbonio secco
La documentazione descrive il rinforzo come un tow 1K pre-impregnato con una matrice termoindurente, successivamente combinato durante la CFC con la matrice termoplastica. È un concetto già utilizzato da Anisoprint: il rinforzo possiede una pre-impregnazione che stabilizza il fascio e riduce porosità, mentre il termoplastico introdotto dalla testa di stampa lega il rinforzo al resto del componente. Il risultato è quindi un composito a più matrici, non semplicemente fili di carbonio immersi casualmente nel PETG.
Una parte rinforzata rimane un composito: l’interfaccia fibra-matrice è decisiva
Le fibre di carbonio possono possedere proprietà meccaniche eccezionali, ma non sono utili se il carico non viene trasferito dalla matrice al rinforzo. Impregnazione, vuoti, adesione, temperatura di deposizione e pressione locale determinano quanta parte della resistenza teorica venga realmente sfruttata. È uno dei motivi per cui i produttori continuous-fiber sviluppano matrici CFC dedicate con viscosità adatta. Un utente può tecnicamente avere libertà su numerosi polimeri, ma “stampabile” non significa “caratterizzato con le stesse proprietà del TDS”.
PLA, PETG e PA producono valori tensile simili ma comportamento complessivo molto diverso
I coupon X-CCF mostrano circa 850–880 MPa in trazione con tutte e tre le matrici perché il carbonio domina il carico longitudinale. In compressione, invece, le differenze diventano molto maggiori: 287 MPa con PLA contro 141 MPa con PA nel TDS pubblicato. Anche temperatura, tenacità, assorbimento d’acqua e comportamento all’impatto cambiano. Scegliere la matrice soltanto sulla base del valore tensile sarebbe quindi un errore.
La fibra continua non elimina il problema degli strati
Quando il carico agisce lungo il piano rinforzato, il carbonio può dominare. Se agisce tra due layer, la parte può continuare a fallire nella matrice o nell’interfaccia. Un oggetto con fibre perfettamente orientate in XY non diventa automaticamente resistente in Z. Questo limita la possibilità di confrontare una parte CFC con un pezzo metallico isotropo semplicemente usando un unico numero di resistenza. Anche le zone nelle quali la fibra deve essere tagliata possono diventare discontinuità.
La densità ridotta resta però un vantaggio reale dei compositi
La ragione per cui carbonio e polimeri sono interessanti in robotica e UAV non è soltanto la tensile strength assoluta, ma il rapporto fra resistenza e massa. Ridurre la massa di un end-effector aumenta il payload disponibile di un robot; ridurre quella di un drone aumenta autonomia o capacità di trasporto; alleggerire una fixture rende più semplice la manipolazione. In questi casi anche un componente che non sostituisce completamente un metallo dal punto di vista termico può essere molto vantaggioso.
L’uso nel mining australiano indicato dall’azienda è plausibile soprattutto per ricambi e tooling, ma non ancora documentato con casi pubblici estesi
FibreSeek cita interesse proveniente dal settore minerario australiano. Il manufacturing locale può essere attraente in siti remoti nei quali un piccolo ricambio richiede giorni di logistica. La resistenza specifica dei compositi può inoltre essere utile per tooling, cover, supporti, sensori e parti di robotica. Non risultano però, insieme alla prevendita, programmi qualificati o dataset pubblici che dimostrino sostituzioni seriali di componenti mining con FibreSeeker 3. È quindi un mercato target, non ancora una validazione industriale su larga scala.
Il confronto con Markforged e Anisoprint è inevitabile
Markforged ha reso relativamente accessibile la continuous fiber reinforcement molto prima della FibreSeeker e utilizza un proprio ecosistema di materiali e software. Anisoprint propone da anni un approccio più aperto, basato su CFC e libertà nella scelta di matrice e reinforcement path. FibreSeeker 3 deriva culturalmente e tecnologicamente da quest’ultima filosofia ma cerca di portare caratteristiche ormai comuni nelle migliori FFF moderne — camera riscaldata, velocità elevate, autoleveling, camera, sensori, interfaccia più semplice — dentro il continuous-fiber printing. Il suo vero elemento competitivo non è quindi aver inventato la fibra continua desktop, ma ridurre la barriera economica e operativa di una tecnologia precedentemente molto più specialistica.
C’è però una controversia brevettuale aperta negli Stati Uniti
Un elemento che l’articolo di prevendita di 3Druck non approfondisce, ma che nel settembre 2026 è rilevante per valutare il quadro commerciale, è la causa avviata da Continuous Composites, Inc. contro Anisoprint S.A.R.L., Anisoprint 3D Printing Technology (Suzhou) Limited, operante con il marchio FibreSeek, e Shenzhen Fibreseek Technology. La causa è stata depositata il 7 agosto 2026 presso la U.S. District Court for the District of Delaware, caso 1:26-cv-01002. Continuous Composites sostiene che FibreSeeker 3 e altri prodotti violino dieci brevetti statunitensi relativi alla produzione additiva con rinforzi continui. Al momento non esiste una decisione del tribunale che abbia stabilito l’esistenza di una violazione. Le affermazioni sono quelle del ricorrente e devono essere trattate come tali. Il contenzioso non significa automaticamente che la vendita della macchina verrà bloccata, ma rappresenta un rischio commerciale e legale da considerare, soprattutto sul mercato statunitense.
La causa riguarda rivendicazioni brevettuali, non una prova che la tecnologia FibreSeek sia copiata
Continuous Composites sostiene di aver tentato per circa tre anni di raggiungere un accordo di licenza prima di rivolgersi al tribunale. Il fascicolo indica dieci brevetti specifici, ma il merito delle rivendicazioni dovrà essere valutato nel procedimento. Al momento non è corretto scrivere né che FibreSeek “viola i brevetti” né che la causa sia infondata. La formulazione rigorosa è: CCI ha presentato accuse di infringement che non sono ancora state giudicate.
Il passaggio da Kickstarter alle prime 500 unità sarà quindi il vero banco di prova
La FibreSeeker 3 è tecnicamente molto interessante sulla carta. I dati dei coupon dimostrano che la tecnologia CFC può effettivamente produrre compositi con resistenza longitudinale di un ordine di grandezza molto superiore alla normale FFF. La macchina aggiunge un volume ampio, una camera attiva e un workflow più vicino alle moderne piattaforme desktop. Ma il successo commerciale dipenderà ora da elementi meno facili da mostrare in un video: affidabilità del fibre feeding, durata della testa CFC, ripetibilità fra macchine, qualità del software, disponibilità dei consumabili, calibrazione, assistenza e gestione delle tolleranze.
I 900 MPa sono quindi il dato meno importante per decidere se la FibreSeeker 3 sia davvero rivoluzionaria
Il valore è reale come ordine di grandezza dei coupon dichiarati ed è una dimostrazione potente della differenza fra short carbon fibre e continuous carbon fibre. Ma una stampante per engineering viene giudicata sulla capacità di produrre ripetutamente una parte che soddisfa un requisito, non sul valore massimo ottenuto in un provino ideale. Per sostituire un bracket in alluminio occorre valutare almeno carichi reali, orientamento, compressione, shear, temperatura, fatica, tolleranze e modalità di failure. In molti casi FibreSeeker 3 potrà probabilmente produrre un componente molto più leggero del metallo; in altri il materiale metallico continuerà a essere la scelta più semplice e sicura.
La novità più significativa è quindi economica e di accessibilità. La continuous-fiber additive manufacturing esiste da tempo, ma FibreSeek tenta di inserirla nel tipo di ecosistema desktop che negli ultimi anni ha reso molto più accessibili velocità, camere chiuse e automazione della FFF. Se la produzione delle prime centinaia di macchine confermerà le prestazioni dei prototipi e il workflow diventerà abbastanza semplice da essere utilizzato da progettisti che non sono specialisti di compositi, FibreSeeker 3 potrebbe allargare sensibilmente il numero di aziende capaci di sperimentare con strutture termoplastiche rinforzate lungo percorsi di carico reali. È questa, più del claim dei 900 MPa, la parte da osservare nei prossimi mesi.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).
