Creality brevetta un hotend FFF a induzione: riscaldamento più rapido, ma l’idea non nasce nel 2026
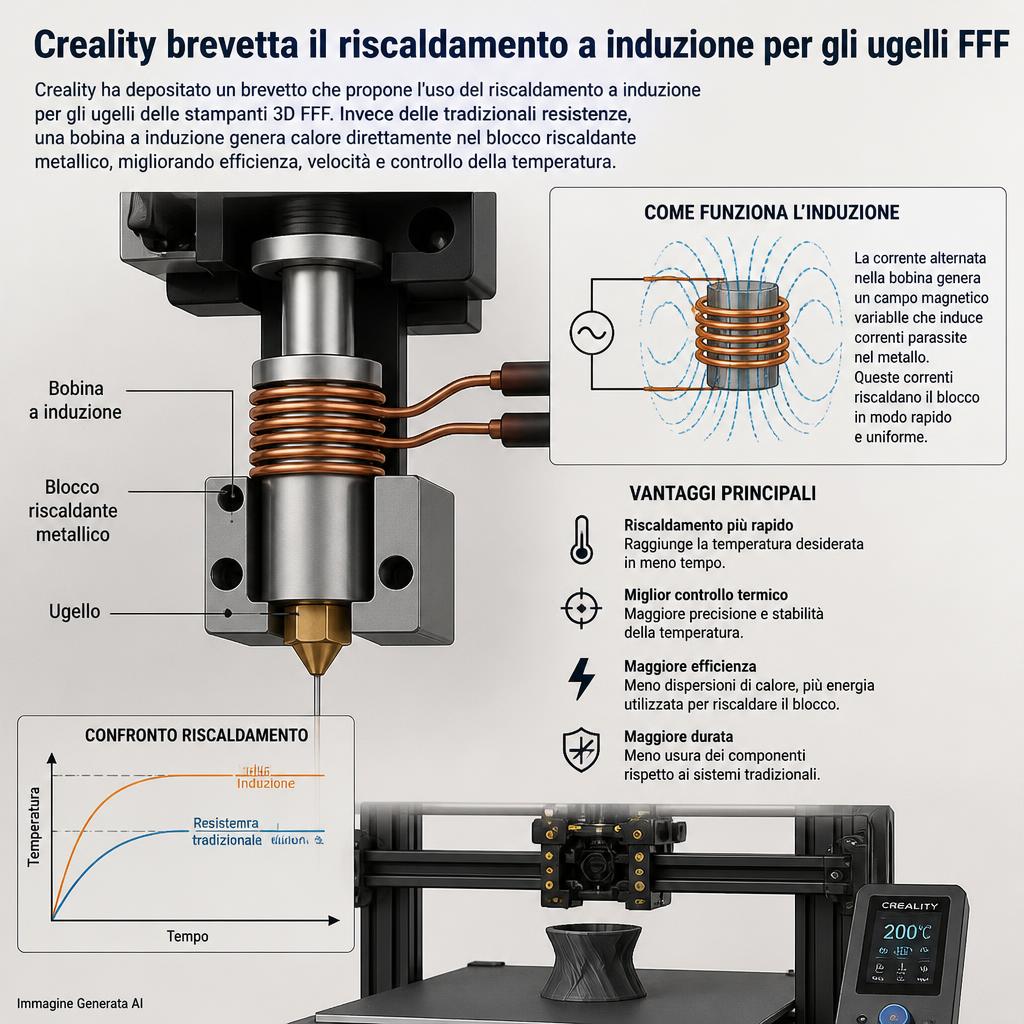
Creality sta esplorando un sistema di riscaldamento per hotend FFF nel quale ugello e zona di fusione non vengono portati in temperatura soltanto attraverso il classico heater resistivo, ma tramite induzione elettromagnetica, eventualmente combinata con il riscaldamento resistivo della stessa bobina. Il concetto compare nella domanda cinese CN122719659A, pubblicata l’8 settembre 2026 e intestata a Shenzhen Creality 3D Technology Co., Ltd., ma appartiene in realtà a una famiglia brevettuale più vecchia: la domanda internazionale PCT/CN2024/088868 era stata depositata il 19 aprile 2024 e pubblicata come WO2025217916A1 il 23 ottobre 2025. Gli inventori indicati sono Lin Zunxian e Tang Jingke. È quindi più corretto parlare di una nuova pubblicazione cinese di una tecnologia brevettuale sviluppata almeno dal 2024, non di un’invenzione presentata per la prima volta nel settembre 2026.
Il brevetto descrive una bobina posta intorno o accanto all’assemblaggio dell’ugello. Una corrente elettrica genera un campo magnetico variabile; se gola e/o ugello sono realizzati con materiale magneticamente adatto, nel metallo vengono indotte correnti parassite, o eddy currents, che dissipano energia direttamente sotto forma di calore. Creality sostiene che questa architettura possa abbreviare il preheating, aumentare l’efficienza del trasferimento termico e ridurre il consumo energetico. Sono però, per ora, vantaggi rivendicati nella domanda di brevetto: il documento non pubblica wattaggi, curve temperatura-tempo, misure di rendimento, portate massime di estrusione o confronti sperimentali con un hotend Creality convenzionale. Non esiste inoltre alcuna conferma che questa soluzione sia destinata a una stampante commerciale già annunciata.
Come funziona realmente il riscaldamento a induzione
Un hotend FFF convenzionale utilizza normalmente una cartuccia riscaldante, un heater ceramico o un’altra resistenza elettrica che converte corrente in calore per effetto Joule. Il calore passa quindi per conduzione al blocco, alla gola e all’ugello e infine al filamento.
Nel sistema Creality una parte di questo passaggio viene modificata. Il brevetto prevede una heating assembly comprendente una bobina collegata a un’alimentazione. Il campo magnetico prodotto dalla bobina induce correnti nel componente metallico che costituisce gola e/o ugello. È quindi lo stesso corpo metallico che deve scaldarsi.
Il principio è simile a quello utilizzato nei piani cottura a induzione, anche se dimensioni, frequenze, potenze e geometrie sono completamente differenti. L’obiettivo non è riscaldare il polimero direttamente con il campo magnetico: viene riscaldato il corpo metallico dell’hotend, che trasferisce poi energia termica al filamento.
Creality prevede due modalità: induzione pura oppure induzione più riscaldamento resistivo
La parte più interessante del brevetto è che la bobina non deve necessariamente svolgere una sola funzione. In una variante può essere realizzata in rame, quindi con resistenza elettrica relativamente bassa: il suo compito principale è produrre il campo magnetico e indurre il riscaldamento nel nozzle assembly.
In una seconda configurazione Creality propone invece una bobina in lega nichel-cromo, NiCr. In questo caso il conduttore possiede una resistenza maggiore e si riscalda anche direttamente quando viene attraversato dalla corrente. L’hotend riceve quindi calore attraverso due fenomeni contemporanei: induzione elettromagnetica nel corpo metallico + riscaldamento resistivo della bobina, con successivo trasferimento termico per conduzione.
È questo ciò che il brevetto definisce in modo un po’ ambiguo “electromagnetic induction and self-heating”. Non significa che l’ugello produca energia autonomamente: significa che la stessa heating assembly può generare il campo magnetico e contemporaneamente riscaldarsi per effetto Joule.
Gola e ugello possono essere riscaldati insieme o separatamente
Il brevetto suddivide il nozzle assembly in due elementi principali: throat portion, cioè la gola attraverso la quale passa il filamento prima della fusione completa, e nozzle portion, la parte terminale dalla quale viene estruso il materiale.
Creality descrive diverse configurazioni. Può essere magneticamente attiva soltanto la gola, soltanto l’ugello oppure entrambe le sezioni. Nella versione più articolata vengono utilizzate due heating assembly indipendenti: una dedicata alla gola e una dedicata all’ugello. Le due zone possono ricevere potenze differenti oppure persino utilizzare principi di riscaldamento diversi.
Dal punto di vista termico è una possibilità interessante perché consentirebbe, almeno teoricamente, di controllare meglio il profilo di temperatura lungo il percorso del filamento. Per le FFF ad alta portata non conta soltanto raggiungere 250 o 300 °C sulla punta dell’ugello: occorre trasferire abbastanza energia al materiale durante il breve tempo in cui attraversa la melt zone.
L’obiettivo potrebbe quindi essere anche aumentare la portata, non soltanto aspettare meno all’avvio
Il brevetto afferma esplicitamente che riscaldando sia la throat portion sia il nozzle è possibile allungare il percorso termicamente attivo del filamento e quindi aumentare la quantità di materiale estrudibile per unità di tempo.
Questa è probabilmente una conseguenza più interessante del semplice preheating. Le moderne stampanti CoreXY e bedslinger possono muovere il toolhead a centinaia di millimetri al secondo, ma la velocità reale è spesso limitata dal volumetric flow rate dell’hotend. Quando il polimero attraversa la zona calda troppo rapidamente, il centro del filamento può non raggiungere la temperatura necessaria e la pressione nell’ugello aumenta.
Un sistema capace di mettere energia termica direttamente in più zone del corpo metallico potrebbe teoricamente rispondere più rapidamente alle variazioni di portata. Il brevetto, tuttavia, non pubblica valori di mm³/s, quindi al momento non è possibile dimostrare che l’architettura Creality superi gli hotend high-flow già presenti sul mercato.
Più rapido non significa automaticamente più efficiente
Fabbaloo osserva correttamente che una massa riscaldata più piccola e un trasferimento energetico più diretto possono ridurre il tempo necessario per raggiungere la temperatura. Ma bisogna distinguere potenza, velocità di riscaldamento ed efficienza energetica.
Un hotend da 100 W può raggiungere la temperatura più velocemente di uno da 40 W semplicemente perché assorbe molta più potenza. Per dimostrare una reale riduzione dell’energia consumata sarebbe necessario misurare i joule necessari per portare il sistema alla temperatura stabilita e quelli richiesti per mantenerlo durante l’estrusione.
La domanda Creality sostiene una riduzione dei consumi, ma non contiene un confronto sperimentale di questo tipo. Finché non verranno pubblicati dati di laboratorio, la formulazione corretta rimane quindi: Creality rivendica maggiore efficienza e minore consumo, non “il nuovo hotend consuma meno” come fatto già dimostrato.
La scelta del materiale dell’ugello diventa molto più importante
Un heater resistivo convenzionale può trasferire calore a numerosi materiali purché abbiano sufficiente conducibilità termica e resistenza alle temperature operative. Nell’induzione entrano invece in gioco anche conducibilità elettrica, permeabilità magnetica e frequenza del campo.
Creality cita esplicitamente come esempio il ferro per gola e/o ugello, perché può interagire efficacemente con il campo magnetico e sviluppare correnti indotte. Il brevetto lascia aperta la possibilità di utilizzare altri materiali magneticamente adatti.
Questo può complicare un ecosistema nel quale oggi gli utenti scelgono nozzle in ottone, rame placcato, acciaio temprato, tungsteno o altre combinazioni a seconda del materiale stampato. Non tutti reagiscono allo stesso modo all’induzione. Un nozzle progettato per questa architettura potrebbe quindi dover rispettare caratteristiche magnetiche precise, riducendo la possibilità di montare qualsiasi ugello aftermarket.
L’ottone tradizionale sarebbe problematico se si volesse scaldarlo direttamente nello stesso modo
L’ottone possiede ottima lavorabilità e discreta conducibilità termica, motivo per cui viene utilizzato da decenni negli hotend FFF. Non è però un materiale ferromagnetico. Può essere riscaldato tramite induzione in determinate condizioni grazie alle correnti indotte, ma l’accoppiamento è molto differente rispetto a ferro o altri materiali ferromagnetici.
Il brevetto Creality risolve concettualmente il problema prevedendo proprio componenti in materiali “magnetic conductive”. Significa però che il nozzle diventa parte integrante del circuito elettromagnetico, non soltanto un componente meccanico intercambiabile.
Creality aggiunge una massa di rame per uniformare la temperatura
Fra heating assembly e nozzle assembly il brevetto può inserire una heat conduction assembly, indicata come preferibilmente realizzata in rame. Il suo compito è distribuire il calore in maniera più uniforme attorno alla gola e all’ugello.
È una scelta apparentemente paradossale: uno dei vantaggi dell’induzione dovrebbe essere ridurre la necessità di un grande heat block, ma il sistema reintroduce comunque una struttura termicamente conduttiva attorno all’hotend. Il motivo è semplice: scaldare molto rapidamente un’area non significa necessariamente ottenere una temperatura uniforme. In una melt zone, hotspot e gradienti troppo marcati possono peggiorare la stabilità dell’estrusione.
Il progetto cerca quindi un compromesso fra risposta rapida e uniformità termica.
La bobina può essere laterale oppure cilindrica attorno all’hotend
Il brevetto descrive almeno due disposizioni meccaniche principali. In una, la heating assembly è montata lateralmente rispetto al nozzle assembly. Questa soluzione offre un vantaggio di manutenzione perché l’elemento riscaldante può essere rimosso senza necessariamente smontare completamente l’ugello.
Nell’altra configurazione la bobina è sostanzialmente coassiale: forma una struttura cilindrica che avvolge la gola o il nozzle. Questa geometria offre un accoppiamento più simmetrico con il componente da riscaldare ed è concettualmente più vicina al classico induttore cilindrico.
Creality prevede inoltre bobine a uno o più strati. Nelle configurazioni multilayer i campi devono essere orientati nella stessa direzione affinché si sommino e aumentino l’intensità magnetica.
Un campo magnetico più forte non significa che basti semplicemente aumentare le spire
Il funzionamento reale di un riscaldatore a induzione dipende da frequenza, geometria dell’induttore, distanza dal target, materiale, spessore e skin depth, cioè la profondità entro la quale si concentra gran parte della corrente indotta. Aumentare indiscriminatamente numero di spire e corrente può aumentare perdite, riscaldamento della bobina e problemi elettromagnetici.
Il brevetto Creality rimane volutamente ampio e non pubblica frequenza operativa, corrente alternata, circuito inverter o strategia di matching. Sono invece proprio questi dettagli che determinerebbero gran parte dell’efficienza di un prodotto commerciale.
Manca completamente il dato forse più interessante: quanto tempo serve per arrivare a 200, 300 o 350 °C
La domanda parla ripetutamente di shortening preheating time, ma non fornisce curve di riscaldamento. Non sappiamo quindi se la soluzione possa passare da temperatura ambiente a 220 °C in cinque secondi, quindici secondi o trenta.
Non conosciamo neppure la massa termica del prototipo, la temperatura massima, la stabilità in regime o l’overshoot. Senza questi dati è impossibile confrontarla seriamente con moderni heater ceramici o hotend ad alta potenza, che hanno già ridotto moltissimo i tempi di avvio rispetto alle tradizionali cartucce da 30–40 W.
L’induzione non è affatto una novità assoluta nella stampa 3D
Questo è il punto più importante da correggere rispetto a qualsiasi lettura del brevetto come invenzione radicalmente nuova. Ultimaker B.V. depositò già nel 2015–2016 una famiglia brevettuale per un’Inductive nozzle heating assembly. Il brevetto europeo EP3148293B1 è stato concesso nel 2018 ed è tuttora indicato come attivo.
Il sistema Ultimaker prevedeva un nozzle body elettricamente conduttivo riscaldato attraverso una bobina senza contatto e introduceva persino l’uso di materiali con una determinata temperatura di Curie per ottenere una forma di autoregolazione passiva della temperatura. Quando il materiale raggiungeva la temperatura di Curie, le sue proprietà magnetiche cambiavano drasticamente, riducendo l’accoppiamento e quindi il riscaldamento.
Ancora prima, la documentazione Ultimaker citava ulteriori brevetti relativi al riscaldamento induttivo di materiali estrudibili. Creality non ha quindi inventato nel 2024 l’idea generale di “riscaldare un nozzle FFF con induzione”.
Esistono inoltre brevetti dedicati alla FFF di feedstock metallici con nozzle a induzione
Un’altra famiglia importante è WO2019079756A1, relativa a sistemi di induzione per FFF di materiali contenenti metallo. Qui l’esigenza era ancora più marcata: feedstock metallici o altamente conduttivi possono richiedere elevata potenza termica e forti variazioni di carico durante l’estrusione.
Il brevetto affrontava esplicitamente frequenza di induzione, skin depth, materiali del nozzle e stray magnetic fields. Questo precedente è utile perché mette in evidenza problemi che la relativamente breve descrizione Creality tratta meno nel dettaglio: l’induzione offre vantaggi importanti, ma costruire un piccolo sistema stabile vicino a elettronica, sensori, piatto e parti metalliche mobili non è banale.
Un brevetto non significa che Creality abbia libertà assoluta di utilizzare qualsiasi implementazione
La presenza di prior art non rende automaticamente invalida la domanda Creality. I brevetti vengono concessi su rivendicazioni specifiche, non su concetti generici. Creality rivendica una particolare combinazione fra nozzle assembly, heating assembly, materiali, configurazioni delle bobine, doppie zone e possibile riscaldamento ibrido.
Allo stesso modo, la pubblicazione di una domanda non prova automaticamente che tutte le rivendicazioni verranno concesse nella forma richiesta né garantisce la freedom to operate rispetto ai diritti altrui.
Il documento cinese CN122719659A è una domanda pendente, non un brevetto concesso. La lettera A identifica infatti la pubblicazione della domanda. Sarebbe quindi improprio scrivere che “Creality ha ottenuto il brevetto” per questa specifica pubblicazione cinese.
La famiglia internazionale era già pubblica dal 23 ottobre 2025
Questo dettaglio modifica anche la cronologia della notizia. Fabbaloo parte correttamente dalla nuova pubblicazione CN122719659A dell’8 settembre 2026, ma il contenuto era già disponibile attraverso la domanda PCT WO2025217916A1, pubblicata quasi undici mesi prima.
Il filing PCT risale invece al 19 aprile 2024. La tecnologia descritta è quindi almeno due anni e mezzo più vecchia rispetto all’articolo di settembre 2026.
Questo non diminuisce l’interesse della domanda cinese, ma evita di scambiare la data di pubblicazione nazionale con la data in cui Creality ha concepito la soluzione.
Gli inventori sono Lin Zunxian e Tang Jingke
Entrambi i nomi ricorrono anche in altri brevetti Creality relativi alla gestione del filamento e ai sistemi multicolore. Tang Jingke, in particolare, compare in diverse famiglie dedicate a switching device, printing module e printhead.
Questo rende interessante osservare il brevetto a induzione nel contesto della più ampia attività Creality sui toolhead di nuova generazione. Ma da qui non si può automaticamente dedurre che il sistema verrà montato su KliTek o sulla nuova K3.
Il collegamento con KliTek è tecnicamente interessante, ma al momento resta una possibilità
Nel 2026 Creality ha mostrato KliTek, sistema multicolore basato sulla sostituzione rapida degli hotend/nozzle invece che sul continuo purge dello stesso melt path. Un sistema di heating contactless o molto rapido sarebbe concettualmente interessante proprio in un’architettura di questo genere: una testina che entra in servizio dovrebbe poter raggiungere la temperatura velocemente.
Inoltre il precedente brevetto Ultimaker sull’induzione era stato pensato anche per facilitare lo scambio rapido di nozzle senza collegamenti resistivi diretti.
Tuttavia il brevetto Creality CN122719659A non nomina KliTek e non esiste al momento una conferma pubblica che le due tecnologie facciano parte dello stesso prodotto. Qualsiasi collegamento diretto deve quindi essere trattato come ipotesi tecnica, non come roadmap ufficiale.
Nel multimateriale il tempo di riscaldamento può diventare più importante che in una stampante tradizionale
Su un normale printer single-nozzle il preheating avviene una volta all’inizio del job e il risparmio di pochi secondi ha un impatto relativamente limitato sulla durata complessiva di una stampa di molte ore.
In un sistema che attiva e disattiva più nozzle, invece, la situazione cambia. Se gli hotend inattivi vengono mantenuti sempre alla piena temperatura, consumano energia e possono degradare il polimero rimasto all’interno. Se vengono raffreddati, ogni cambio richiede tempo per riportarli alla temperatura operativa.
Un hotend con bassa inerzia termica e forte capacità di riscaldamento potrebbe quindi migliorare drasticamente il comportamento di un sistema multi-tool. È uno dei motivi per cui il brevetto Creality è più interessante nel contesto delle architetture multinozzle del 2026 che in quello delle vecchie bedslinger single-extruder.
Raffreddare rapidamente rimane però un problema diverso
L’induzione può aumentare la velocità con cui viene introdotta energia, ma non rimuove automaticamente il calore quando l’ugello deve raffreddarsi. La fase di discesa da 280 a 150 °C può rimanere vincolata a massa termica, ventilazione e superficie disponibile.
Un hotend più piccolo e leggero aiuta anche in raffreddamento, ma il brevetto non descrive un sistema attivo particolarmente innovativo per sottrarre energia. Per un toolchanger che alterna continuamente hotend caldi e freddi, il thermal cycling completo è quindi più importante del solo tempo di warm-up.
Il controllo della temperatura potrebbe essere più complesso
Gli hotend convenzionali utilizzano thermistor, RTD o termocoppie con controllo PID. Nel sistema a induzione la potenza termica dipende non soltanto dalla corrente applicata alla bobina, ma anche dall’accoppiamento magnetico e dalle proprietà del nozzle, che a loro volta cambiano con temperatura e materiale.
Questo può richiedere una caratterizzazione diversa del controllo. Il brevetto non pubblica la sensoristica specifica né mostra dati su overshoot, settling time o uniformità termica.
Il rischio è che una piattaforma capace di salire molto rapidamente di temperatura diventi anche più difficile da controllare vicino al setpoint. Negli hotend ad alta potenza un errore di controllo può generare overshoot in pochi secondi.
La sicurezza termica rimane quindi indispensabile
Un moderno printer deve riconoscere thermistor scollegati, runaway termico, errori heater e temperature incompatibili con il materiale. Un sistema a induzione richiede le stesse protezioni e potenzialmente ne aggiunge altre legate alla sezione di potenza ad alta frequenza.
Il brevetto Creality non presenta l’induzione come sostituto dei sistemi di sicurezza. Al contrario, qualunque implementazione commerciale dovrebbe integrare monitoraggio termico e shutdown indipendente esattamente come un hotend tradizionale.
Esistono anche rischi di stray magnetic fields
Un campo alternato non rimane perfettamente confinato all’interno della bobina. Le linee di flusso possono interagire con altre parti conduttive o ferromagnetiche nelle vicinanze.
Il precedente brevetto WO2019079756A1 identifica esplicitamente questo problema: componenti come piano di stampa, feedstock o altre parti della macchina potrebbero assorbire energia indesiderata e riscaldarsi se sufficientemente vicini alla bobina.
In un toolhead desktop moderno si trovano motori, sensori magnetici, PCB, viti, guide, ventole ed eventualmente magneti. Shielding, geometria del campo e distanza diventano quindi elementi reali del design.
Un hotend più leggero potrebbe comunque avere un secondo vantaggio: ridurre la massa in movimento
Il brevetto Ultimaker sottolineava proprio questa possibilità. Eliminando parte del blocco heater e dei collegamenti tradizionali si può teoricamente ridurre massa e volume della zona calda.
Su stampanti ad accelerazioni elevate la massa del toolhead influenza ringing, vibration compensation e carico sulla cinematica. Anche pochi grammi possono avere valore.
Nel progetto Creality non sono però pubblicate masse comparative, quindi non sappiamo se inverter, bobina, encapsulation e heat conduction assembly producano alla fine un toolhead effettivamente più leggero di un heater ceramico moderno.
La manutenzione può migliorare oppure peggiorare a seconda della configurazione
La variante con heating assembly laterale è progettata esplicitamente per poter essere rimossa senza smontare completamente il nozzle assembly. Questo potrebbe semplificare la sostituzione del riscaldatore.
La versione cilindrica, invece, avvolge il corpo dell’hotend e potrebbe richiedere componenti più specifici. La compatibilità con nozzle aftermarket, sock in silicone, heatbreak e blocchi di terze parti potrebbe diventare limitata.
Il vantaggio quindi dipenderà dalla standardizzazione. Un sistema proprietario molto rapido da riscaldare ma costoso da sostituire potrebbe essere meno interessante per l’utente consumer di un normale hotend modulare.
Il brevetto non specifica quale filamento sarebbe destinato al sistema
PLA, PETG, ABS, PA, PC e compositi richiedono temperature differenti, ma la domanda parla genericamente di consumable/filament. Non viene definita una classe di polimeri né una temperatura massima.
Questo suggerisce che Creality stia cercando una protezione abbastanza ampia sull’architettura piuttosto che descrivere un prodotto già ottimizzato per una specifica famiglia di materiali.
Non sappiamo quindi se l’obiettivo sia un hotend consumer da 300 °C, un sistema engineering da 350–400 °C o qualcosa di ancora differente.
Non esiste neppure un prototipo commerciale pubblico associato direttamente alla domanda
Il brevetto contiene schemi e diverse embodiment, ma non fotografie di una macchina commerciale, benchmark su migliaia di ore o un piano di lancio.
È un punto fondamentale quando si parla di brevetti delle grandi aziende hardware. Molte domande servono a proteggere possibili direzioni progettuali e non vengono mai trasformate in prodotti. Altre vengono utilizzate soltanto anni dopo o confluiscono in sistemi molto diversi da quelli disegnati originariamente.
CN122719659A dimostra quindi che Creality sta lavorando o ha lavorato seriamente sull’induzione; non dimostra che la prossima Ender, K-series o KliTek userà necessariamente questa tecnologia.
Il vero confronto dovrà essere con gli heater ceramici moderni, non con gli hotend di dieci anni fa
Il brevetto descrive gli heater resistivi tradizionali come relativamente inefficienti e lenti. È vero soprattutto se il riferimento sono grandi heater block con cartucce convenzionali.
Negli ultimi anni però molti produttori hanno adottato ceramic heaters ad alta potenza integrati attorno alla melt zone, riducendo drasticamente massa e tempi di warm-up. Un sistema a induzione del 2026 deve quindi dimostrare un vantaggio rispetto a questi hotend moderni, non soltanto rispetto alla vecchia cartuccia da 40 W inserita in un blocco di alluminio.
Senza benchmark Creality, non possiamo ancora sapere se il guadagno valga la maggiore complessità elettronica.
Il vantaggio potrebbe emergere soprattutto quando serve molta potenza in uno spazio molto piccolo
L’induzione diventa interessante quando è necessario mettere molta energia direttamente in una massa metallica ridotta. La potenza può essere localizzata senza infilare fisicamente una cartuccia heater all’interno del blocco.
Questo potrebbe consentire un nozzle con geometria più compatta o una melt zone distribuita lungo il percorso del filamento. In un high-flow hotend, dove il limite è trasferire energia rapidamente al polimero, la soluzione potrebbe essere tecnicamente interessante.
Il brevetto Creality dedica infatti particolare attenzione alla possibilità di riscaldare throat e nozzle separatamente, un dettaglio che va oltre il semplice desiderio di far partire la stampante qualche secondo prima.
L’idea più interessante è quindi il controllo spaziale del calore
Con due heating assemblies indipendenti si potrebbe teoricamente impostare un profilo lungo il percorso del materiale: preriscaldamento nella gola e temperatura finale nella zona terminale.
Un profilo del genere potrebbe permettere di aumentare la melt length senza estendere eccessivamente un unico blocco caldo. Potrebbe inoltre essere adattato a materiali con viscosità e conducibilità differenti.
Ma ancora una volta il brevetto descrive possibilità architetturali, non risultati sperimentali. Non vengono mostrate mappe termiche né misure della temperatura interna del filamento.
Creality sta brevettando soprattutto un’architettura, non una prestazione
Questo è il modo più corretto di leggere CN122719659A. Le rivendicazioni riguardano:
- nozzle assembly e heating assembly esterna;
- riscaldamento per induzione oppure induzione + self-heating;
- throat e/o nozzle in materiale magneticamente attivo;
- possibilità di due heating assemblies;
- bobine in rame o nickel-cromo;
- configurazioni single-layer o multi-layer;
- bobina laterale oppure coassiale;
- eventuale heat conduction assembly.
Non vengono invece rivendicati “5 secondi per arrivare a 300 °C”, “30% di consumo in meno” o “50 mm³/s di flow”, perché questi valori non vengono pubblicati.
Il brevetto è quindi più interessante per ciò che suggerisce sulla direzione degli hotend Creality che per i numeri, che ancora non esistono
Le stampanti FFF stanno aumentando velocità, accelerazione e complessità multimateriale molto più rapidamente di quanto sia cambiata la fisica di fusione del filamento. Una delle prossime aree competitive sarà inevitabilmente il controllo termico: hotend capaci di scaldarsi rapidamente, trasferire grandi quantità di energia al polimero e ridurre i tempi morti dei sistemi multi-tool.
Il progetto Creality è perfettamente coerente con questa evoluzione. L’induzione potrebbe ridurre inerzia, permettere heating zones indipendenti e rendere interessante una generazione di nozzle rapidamente attivabili. Ma la tecnologia porta con sé nuovi vincoli: materiali magneticamente compatibili, elettronica ad alta frequenza, gestione del campo, controllo termico e probabilmente un ecosistema di nozzle più proprietario.
Soprattutto, Creality non ha inventato l’hotend a induzione. Ultimaker aveva già brevettato una soluzione per additive manufacturing oltre dieci anni fa e altre famiglie brevettuali hanno esplorato sistemi analoghi, anche per FFF metallica. La vera domanda non è quindi se l’induzione sia tecnicamente possibile, ma se Creality sia riuscita a renderla più economica, compatta, affidabile e vantaggiosa rispetto agli heater ceramici moderni.
Per rispondere servono dati che CN122719659A non contiene ancora: tempo reale di warm-up, potenza, flow rate, stabilità del setpoint, consumo energetico, vita utile e costi di sostituzione. Fino ad allora il documento rimane una domanda brevettuale tecnicamente interessante, non l’annuncio di un nuovo hotend commerciale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).