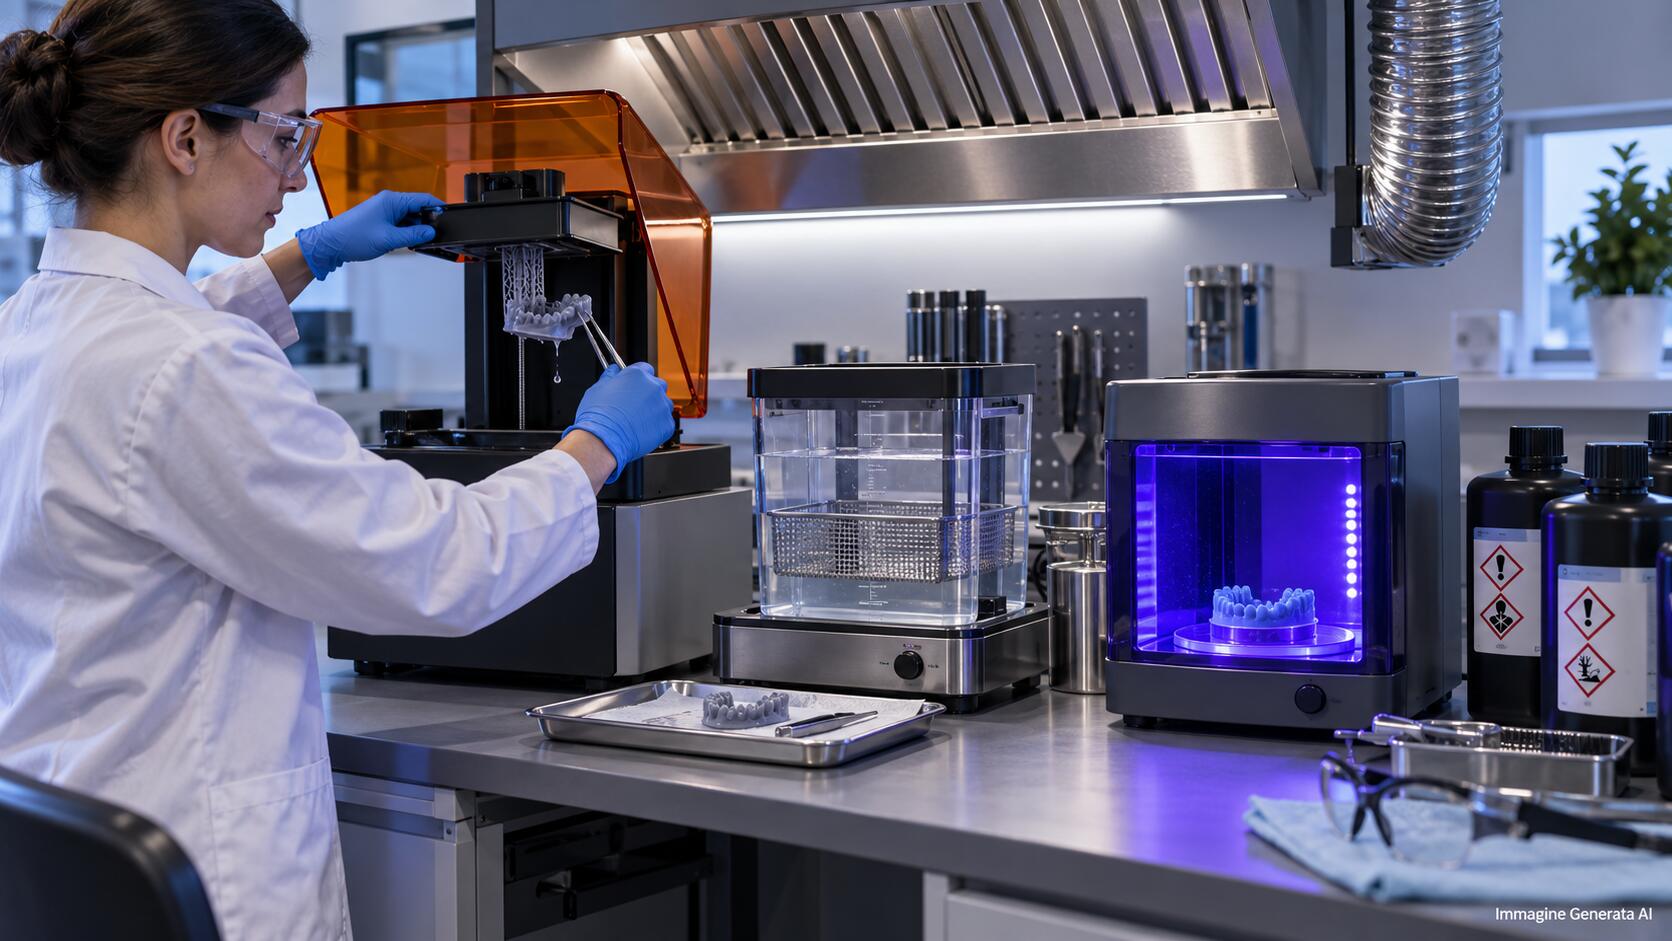
Il problema della qualità dell’aria nella stampa 3D a resina non può essere ridotto alla domanda “quanto emette la stampante mentre lavora?”. Una nuova scoping review dedicata all’esposizione professionale alle emissioni della vat photopolymerization richiama l’attenzione sull’intero processo: preparazione della resina, stampa, apertura della macchina, rimozione della piattaforma, lavaggio, asciugatura, post-curing, rimozione dei supporti e pulizia. È un cambiamento di prospettiva importante perché la fase apparentemente più controllata — la stampa con coperchio chiuso — può non coincidere affatto con il momento di maggiore esposizione dell’operatore. Studi sperimentali precedenti hanno infatti mostrato che alcune delle concentrazioni più elevate di composti organici volatili, VOC, possono comparire durante il lavaggio con isopropanolo, mentre altri picchi possono verificarsi quando la piattaforma emerge dalla vasca o durante la fase di curing. Per dental lab, service bureau, scuole, ospedali e piccole aziende che utilizzano più sistemi SLA, DLP o MSLA, la conseguenza è abbastanza chiara: la sicurezza dovrebbe essere progettata attorno alla postazione di lavoro completa e non soltanto attorno all’involucro della stampante.
L’articolo pubblicato da Fabbaloo il 16 settembre 2026 prende spunto dalla review Occupational Exposure to Airborne Emissions from Resin Based Three Dimensional Printing: A Scoping Review. Una scoping review non ha lo scopo di stabilire un unico limite di sicurezza o certificare una determinata macchina. Serve soprattutto a raccogliere ciò che la letteratura ha misurato, confrontare approcci sperimentali e individuare le aree nelle quali le informazioni sono ancora insufficienti. Nel caso della stampa 3D a resina questo è particolarmente utile, perché il settore si è sviluppato molto rapidamente: sistemi che una decina di anni fa erano confinati a laboratori industriali sono oggi disponibili per poche centinaia di euro e vengono utilizzati in ambienti che non sono necessariamente progettati come laboratori chimici.
La resina non è soltanto “plastica liquida”
Le resine per vat photopolymerization sono formulazioni chimiche complesse. Possono contenere oligomeri, monomeri acrilati o metacrilati, fotoiniziatori, pigmenti, stabilizzanti e additivi destinati a modificare viscosità, flessibilità, resistenza, temperatura di transizione, comportamento alla combustione o caratteristiche ottiche.
La formulazione esatta è spesso proprietaria e questo rende difficile prevedere le emissioni partendo soltanto dal nome commerciale del materiale.
Due resine definite entrambe “tough”, “ABS-like” o “dental” possono avere composizioni e profili emissivi molto differenti.
Quando questi materiali vengono manipolati, irradiati, riscaldati o miscelati con solventi possono liberare composti organici volatili e, in determinate condizioni, particelle o aerosol. Alcuni composti identificati nella letteratura appartengono a classi associate a irritazione, sensibilizzazione cutanea o respiratoria e altri effetti tossicologici. Questo non significa che qualsiasi utilizzo di una stampante SLA generi automaticamente concentrazioni pericolose; significa che il rischio dipende da composto, concentrazione, durata dell’esposizione, ventilazione e frequenza del lavoro.
È precisamente per questo che il semplice odore non è un buon strumento di valutazione. Una sostanza può essere percepibile olfattivamente a concentrazioni molto basse, mentre altre possono avere scarso odore o essere presenti insieme ad altre sostanze che ne mascherano la percezione.
Il workflow completo contiene più potenziali punti di esposizione
| Fase | Principale fonte potenziale di esposizione | Perché è importante |
|---|---|---|
| Preparazione | Resina liquida aperta, travaso, gocce | Possibile contatto cutaneo e VOC |
| Stampa | Vasca, resina irradiata, atmosfera interna | VOC e particelle possono accumularsi nell’enclosure |
| Apertura macchina | Rilascio dell’aria interna | Possibile picco vicino al volto dell’operatore |
| Rimozione pezzo | Parte ancora ricoperta di resina | Grande superficie bagnata esposta all’aria |
| Lavaggio | IPA o altri solventi + residui di resina | In alcuni studi è la fase con TVOC più elevati |
| Asciugatura | Evaporazione del solvente | Emissioni possono continuare anche dopo il lavaggio |
| Post-curing | UV + calore | Possibile emissione di gas e particelle residue |
| Rimozione supporti / levigatura | Polvere e frammenti | Possibile esposizione a materiale polimerizzato e residui |
| Pulizia vasca e utensili | Resina + solvente | Contatto diretto e operazioni manuali frequenti |
Il punto centrale è che la stampa non termina quando il display indica 100%.
In molti workflow consumer la sequenza è più o meno questa: si apre il coperchio, si rimuove una piattaforma ricoperta di resina, si stacca il pezzo, lo si trasferisce nel solvente, si agita o si esegue un ciclo automatico, si lascia asciugare, si rimuovono supporti e infine si esegue il curing UV.
Durante tutto questo tempo il materiale passa da un ambiente chiuso a uno aperto.
Una stampante con filtro interno può quindi ridurre alcune emissioni durante il job ma non controlla automaticamente ciò che avviene sulla scrivania accanto.
Il lavaggio con IPA può essere più critico della stampa stessa
Uno degli studi più significativi in questo campo è stato condotto dal NIOSH statunitense su sistemi SLA e DLP, misurando separatamente le diverse attività.
Il risultato è controintuitivo.
Le concentrazioni di TVOC durante versamento della resina, stampa e recupero del materiale erano relativamente basse nel setup sperimentale, arrivando fino a circa 0,1 mg/m³. Durante il curing salivano fino a circa 3 mg/m³. Le operazioni di risciacquo, immersione ed essiccazione con isopropyl alcohol arrivavano invece fino a circa 36,8 mg/m³.
Questo non significa che “la stampa SLA è sicura e l’IPA è sempre il problema”. I valori dipendono da apparecchiatura, resina, volume del locale, ventilazione e protocollo di misura.
Dimostrano però molto chiaramente perché una valutazione che monitori soltanto la stampante mentre funziona può perdere una porzione importante dell’esposizione reale.
Per un tecnico che lava decine di parti ogni giorno, la wash station può meritare almeno la stessa attenzione della printer enclosure.
Anche il momento in cui la stampa termina può generare un picco
Uno studio pubblicato fra la fine del 2025 e il 2026 dalla University of Leicester e collaboratori ha analizzato una Formlabs Form 2 con quattro differenti resine: Clear, White, Tough ed Elastic.
Fra i composti maggiormente rilevati comparivano 2-hydroxypropyl methacrylate, 3-hydroxypropyl methacrylate e 2-hydroxyethyl methacrylate, ma il profilo variava sensibilmente fra le diverse formulazioni.
Un risultato particolarmente interessante era temporale: le emissioni VOC raggiungevano il massimo alla fine del ciclo di stampa, quando la piattaforma emergeva dalla vasca contenente resina.
È un dato intuitivamente plausibile. Durante la stampa gran parte della superficie del componente rimane all’interno della macchina. Al termine, improvvisamente, una parte bagnata e una build platform vengono esposte all’atmosfera dell’enclosure e successivamente all’ambiente.
Aprire immediatamente il coperchio portando il volto sopra la macchina può quindi rappresentare una condizione molto diversa dal lasciare che l’aria venga filtrata o estratta prima dell’intervento.
In una camera chiusa i valori possono diventare molto elevati
Lo stesso studio ha confrontato diverse condizioni ambientali.
In uno scenario sperimentale chiuso, concepito come una situazione sfavorevole con scarsa dispersione, le concentrazioni TVOC hanno superato 128.000 µg/m³, cioè oltre 128 mg/m³.
In condizioni più simili a un normale ambiente ventilato, misurate a circa mezzo metro dalla macchina, i livelli erano invece nell’ordine di 45–116 µg/m³ e tornavano verso il background entro circa due ore dal termine della stampa.
La differenza è enorme e mostra perché un numero preso da uno studio non possa essere trasferito automaticamente a qualsiasi laboratorio.
La concentrazione nell’aria non dipende soltanto da quanto viene emesso, ma anche da quanto rapidamente quella sostanza viene diluita e rimossa.
Una stampante in un locale tecnico da 100 m³ con ricambio d’aria meccanico non genera necessariamente la stessa esposizione della stessa macchina in un piccolo ripostiglio chiuso.
Ventilazione ed estrazione locale possono cambiare drasticamente il risultato
Nello stesso lavoro, aumentando la distanza fra operatore e sorgente da 0,5 a 2 metri oppure utilizzando una cappa di estrazione con filtrazione a carbone per i VOC e HEPA per le particelle, le concentrazioni misurate diminuivano del 71–84%.
È una riduzione molto significativa.
Ma anche qui il messaggio non dovrebbe diventare “basta stare due metri lontani”.
In un laboratorio produttivo il tecnico deve necessariamente avvicinarsi per sostituire vasche, staccare piattaforme e trasferire le parti.
La misura più robusta è quindi intervenire sulla sorgente e sul workflow attraverso engineering controls: enclosure realmente controllate, estrazione localizzata, wash station chiuse e una organizzazione degli spazi che eviti di disperdere vapori nel locale.
HEPA e carbone attivo risolvono problemi differenti
Nel marketing delle stampanti a resina compaiono spesso “air purifier” o piccoli filtri integrati. È importante capire cosa possano realmente fare.
Un filtro HEPA è progettato principalmente per rimuovere particelle. Non è un filtro universale per i VOC.
Per molti composti gassosi viene utilizzato carbone attivo o altro materiale adsorbente. Anche il carbone, però, non possiede capacità infinita: una volta saturato deve essere sostituito e l’efficienza varia in funzione della sostanza, della quantità di adsorbente e del tempo di contatto.
Una piccola cartuccia interna può quindi ridurre odore e alcune emissioni, ma non deve essere automaticamente interpretata come equivalente a un sistema di local exhaust ventilation con scarico controllato.
La review richiamata da Fabbaloo pone proprio questa domanda: quanto delle indicazioni di sicurezza fornite dal produttore riguarda l’intero processo e quanto riguarda soltanto la macchina chiusa durante il ciclo?
Il NIOSH tratta la vat photopolymerization come un processo completo
Nel 2025 il NIOSH ha pubblicato una guida specifica per la stampa desktop a fotopolimerizzazione che divide esplicitamente il rischio per attività.
Per il resin dispensing raccomanda di ridurre versamenti e contatti, preferendo sistemi automatizzati quando disponibili. Per la fase di stampa ricorda che particelle e gas possono non essere completamente contenuti dal coperchio. Suggerisce anche, dopo il lavoro, di lasciare aerare la macchina per alcuni minuti prima dell’apertura quando appropriato.
Per il lavaggio, sottolinea i rischi associati all’isopropanolo e raccomanda contenitori chiusi quando possibile.
Per il curing, ricorda che UV e calore possono generare ulteriori emissioni e raccomanda ventilazione.
Per la levigatura, infine, richiama il problema della polvere che può contenere materiale polimerizzato e residui non completamente reagiti.
In altre parole, l’approccio ufficiale è già molto vicino alla conclusione della nuova review: non esiste un singolo momento della stampa che rappresenti da solo l’intero profilo di esposizione.
Le resine diverse producono emissioni diverse
Un altro elemento che complica la situazione è la formulazione.
Lo studio del 2026 sulla Form 2 ha mostrato che le quattro resine analizzate non generavano lo stesso mix di sostanze.
La Elastic Resin produceva una maggiore varietà di composti, compreso isobornyl acrylate, mentre la Tough Resin mostrava concentrazioni più elevate di alcune molecole cross-linking più piccole.
Questo significa che una valutazione effettuata con una resina standard grigia non descrive necessariamente una formulazione castable, elastomerica, flame-retardant o dental.
In termini di sicurezza occupazionale, printer + resin + processo dovrebbero essere considerati un unico sistema.
È lo stesso principio che l’industria ha già imparato con altri processi additive: non esiste “la sicurezza della stampa 3D” in astratto. Esiste la sicurezza di una determinata combinazione di tecnologia, materiale e condizioni operative.
“Biocompatibile” non significa automaticamente innocua da maneggiare allo stato liquido
È una distinzione particolarmente importante per dental e medicale.
Una resina può produrre, dopo corretta stampa, lavaggio e post-curing, un dispositivo che soddisfa determinati requisiti di biocompatibilità per lo specifico utilizzo previsto.
Questo non significa che la resina liquida possa essere toccata senza protezioni o che non produca VOC durante la lavorazione.
La certificazione o validazione riguarda il componente finale preparato secondo una procedura definita, non necessariamente il materiale reattivo prima della completa polimerizzazione.
Lo stesso vale per definizioni commerciali come “plant-based”, “eco” o “low odor”. Un odore ridotto non dimostra automaticamente minore tossicità.
Il post-curing stesso è una reazione chimica ancora in corso
Una parte appena estratta dalla stampante non è necessariamente completamente polimerizzata.
La fase UV finale serve proprio a completare ulteriormente la conversione del fotopolimero e portare il materiale verso le proprietà meccaniche previste.
Questo significa che durante il curing esistono ancora specie reattive, mentre la sorgente UV e, in molti sistemi, il calore accelerano ulteriormente le reazioni.
I dati NIOSH che mostrano valori intermedi di TVOC durante il curing sono quindi coerenti con la chimica del processo.
Mettere una curing station sulla scrivania accanto all’operatore senza considerare ventilazione solo perché “la stampa ormai è finita” può quindi essere una falsa distinzione.
Anche la rimozione dei supporti può essere rilevante
Quando i supporti vengono rimossi prima del completo post-curing, la superficie può contenere ancora materiale reattivo.
Quando vengono rimossi dopo il curing mediante tronchesi o levigatura, può essere generato particolato.
Il rischio cambia quindi forma ma non necessariamente scompare.
In una produzione occasionale il contributo può essere piccolo. In un dental lab che rifinisce decine o centinaia di parti al giorno, una singola operazione ripetuta molte volte diventa una esposizione professionale molto diversa.
È un punto spesso trascurato dal mercato consumer, che tende a considerare il workflow una sequenza di pochi minuti eseguita una volta alla settimana.
Una farm di stampanti non è semplicemente dieci stampanti desktop nella stessa stanza
Il passaggio dal maker alla produzione è uno dei punti evidenziati da Fabbaloo.
Una singola macchina utilizzata saltuariamente e dieci macchine attive per tre turni non rappresentano la stessa situazione.
Aumentano:
- quantità di resina manipolata;
- numero di aperture;
- numero di wash cycle;
- solvente utilizzato;
- curing;
- operazioni di pulizia;
- potenziali sversamenti;
- rifiuti contaminati;
- tempo trascorso dagli operatori nella zona.
È quindi rischioso applicare semplicemente le stesse contromisure di una scrivania consumer moltiplicandole per il numero di macchine.
Una produzione professionale dovrebbe essere trattata come un processo chimico organizzato, con valutazione di ventilazione, stoccaggio, flussi operatore, rifiuti, emergenze e DPI.
La scheda SDS è necessaria, ma non sempre racconta l’intera storia emissiva
Le Safety Data Sheet rimangono fondamentali per conoscere classificazioni di pericolo, ingredienti dichiarati, protezione individuale e procedure di emergenza.
Non sono però necessariamente una fotografia completa di ciò che viene emesso nell’aria durante ogni fase.
La formulazione può contenere componenti sotto soglie che non richiedono divulgazione completa oppure elementi proprietari. Inoltre alcune sostanze misurate nell’aria possono derivare da reazioni, contaminazioni o degradazione durante il processo.
Per valutare le emissioni servono quindi studi specifici sul sistema operativo, non soltanto la lettura della SDS.
È proprio uno dei motivi per cui la review invoca dati più uniformi e comparabili.
Il problema della letteratura è che non tutti misurano nello stesso modo
Gli studi disponibili utilizzano camere di volume differente, tassi di ricambio differenti, strumenti diversi, punti di campionamento differenti e resin/printer combination non omogenee.
Alcuni utilizzano sensori PID per i TVOC; altri campionamento analitico seguito da gascromatografia e spettrometria di massa.
Questo rende difficile confrontare direttamente due valori.
Una concentrazione di 100 µg/m³ in un laboratorio ben ventilato non è immediatamente paragonabile a una misura ottenuta in una camera sperimentale chiusa.
La stessa letteratura ACS sottolinea che ventilazione, metodologia e sensibilità dello strumento possono cambiare radicalmente i risultati.
Servirebbero quindi protocolli standardizzati che descrivano non soltanto la fase di stampa ma l’intero workflow.
UL 2904 ha già introdotto un approccio standardizzato alle emissioni delle stampanti
Esiste già un riferimento importante: UL 2904, metodo standardizzato per testare e valutare particelle ed emissioni chimiche delle stampanti 3D in camere ambientali controllate.
Lo standard è stato sviluppato inizialmente soprattutto per apparecchiature desktop utilizzate in scuole, uffici, biblioteche, abitazioni e altri ambienti indoor non industriali.
Il valore di un protocollo simile è permettere di confrontare emissioni misurate con condizioni definite, anziché affidarsi a misure ottenute con configurazioni completamente diverse.
La questione sollevata dalla nuova review è però ancora più ampia: anche un ottimo test della stampante può non descrivere l’esposizione reale dell’operatore durante lavaggio, curing e manipolazione.
Il passo successivo potrebbe quindi essere standardizzare più esplicitamente la caratterizzazione dell’intera cella di lavoro.
Un valore TVOC totale non dice necessariamente quali sostanze siano presenti
Anche la metrica TVOC ha limiti.
Due ambienti possono mostrare la stessa concentrazione totale di composti organici volatili ma avere composizioni completamente differenti.
Un TVOC di 500 µg/m³ costituito prevalentemente da una sostanza a bassa tossicità non rappresenta necessariamente lo stesso rischio di 500 µg/m³ contenenti un composto sensibilizzante o con un limite occupazionale molto più basso.
Per questo gli studi più approfonditi utilizzano analisi capaci di identificare le singole molecole.
Nella letteratura sulla vat photopolymerization sono stati identificati, fra gli altri, acrilati, metacrilati, aldeidi, alcoli, chetoni, aromatici e idrocarburi.
Alcune sostanze dispongono di limiti professionali consolidati; per altre le informazioni tossicologiche sono incomplete.
Lo studio del 2026 sottolinea proprio che numerosi composti identificati non dispongono ancora di linee guida specifiche sufficienti per una valutazione completa del rischio cronico.
Il fatto che una concentrazione sia sotto un limite non significa automaticamente rischio zero
I limiti di esposizione occupazionale vengono normalmente sviluppati per singole sostanze.
Una persona che lavora con una stampante a resina può però essere esposta contemporaneamente a una miscela di decine di composti e al solvente utilizzato per il lavaggio.
La tossicologia delle miscele è molto più difficile da valutare.
Inoltre alcuni acrilati possono comportarsi da sensibilizzanti: dopo che una persona ha sviluppato una sensibilizzazione, esposizioni successive anche relativamente basse possono provocare una risposta.
Questo è uno dei motivi per cui l’approccio più robusto della sicurezza industriale non consiste nel cercare semplicemente di rimanere appena sotto un limite, ma nell’applicare la gerarchia dei controlli e ridurre l’esposizione quando ragionevolmente possibile.
La prima protezione dovrebbe essere l’ingegneria, non il respiratore
Per ambienti professionali, la soluzione preferibile non è affidare tutta la sicurezza ai DPI.
La gerarchia dei controlli privilegia l’eliminazione o sostituzione del pericolo quando possibile, seguita da controlli ingegneristici, organizzativi e infine protezione individuale.
Nella pratica della resin printing questo può significare:
wash station chiusa, coperchi mantenuti chiusi, estrazione alla sorgente, area separata, ricambio d’aria adeguato, sistemi automatici di dispensing e gestione ordinata di rifiuti e materiali contaminati.
Guanti, occhiali e altri DPI rimangono importanti, ma sono l’ultima barriera fra operatore e sostanza.
Un guanto non riduce i VOC presenti nell’aria della stanza.
I guanti devono essere compatibili con resina e solvente
Anche l’indicazione generica “indossare guanti” merita attenzione.
Il materiale del guanto deve essere adatto ai prodotti manipolati e va sostituito se contaminato.
Il NIOSH raccomanda espressamente guanti che offrano protezione contro acrilati e isopropanolo e ricorda di sostituire i DPI entrati in contatto con resina non polimerizzata o solventi.
Utilizzare guanti contaminati per toccare maniglie, mouse, telefono e utensili crea infatti una seconda via di esposizione e contamina l’intera postazione.
La gestione della resin printing deve quindi includere anche una chiara distinzione fra zona sporca e zona pulita.
Il solvente stesso richiede gestione separata
L’isopropanolo è molto utilizzato perché dissolve efficacemente i residui di numerose resine, ma è un liquido volatile e infiammabile.
In una wash station chiusa l’evaporazione può essere molto più controllata rispetto a una vasca aperta.
Lasciare invece contenitori aperti fra una stampa e la successiva può trasformare il solvente in una fonte continua di VOC, completamente indipendente dall’attività della stampante.
Il problema cresce con il volume.
Una piccola vasca da mezzo litro e un sistema professionale contenente molti litri di solvente hanno potenziali emissivi e requisiti di sicurezza differenti.
Cambiare il solvente non elimina automaticamente il problema
Sul mercato esistono anche resine “water washable”.
Il nome potrebbe far pensare che il workflow sia intrinsecamente sicuro perché non richiede IPA.
Ma water washable non significa che la resina non polimerizzata possa essere scaricata nel lavandino né che l’acqua contaminata sia innocua.
Il liquido di lavaggio contiene infatti residui di fotopolimero e deve essere gestito secondo le indicazioni del produttore e le regole applicabili.
Si elimina o riduce una fonte di solvente volatile, ma rimane la necessità di gestire il materiale reattivo.
Per scuole e laboratori piccoli il messaggio è particolarmente rilevante
L’accessibilità economica delle stampanti MSLA ha portato questi sistemi in luoghi che raramente dispongono di una infrastruttura simile a quella di un laboratorio chimico.
Una stampante chiusa può sembrare poco diversa da una laser printer o da una FFF enclosure.
Il workflow reale è invece molto differente: bottiglie di resina, vasche aperte, liquidi contaminati, solventi, UV e operazioni manuali.
Per una scuola o un makerspace, la domanda preliminare dovrebbe quindi essere “dove eseguiremo tutte le operazioni?”, non soltanto “dove mettiamo la stampante?”.
Un piccolo locale senza ricambio d’aria nel quale vengono concentrate printer, wash station e curing unit può essere una soluzione logistica comoda ma non necessariamente una buona soluzione dal punto di vista dell’esposizione.
Una macchina “low emission” non rende automaticamente low emission l’intera cella
Questo è probabilmente il messaggio più importante della nuova review.
Un produttore può progettare un’ottima enclosure con tenute, carbone attivo e filtrazione.
Ma quando il coperchio viene aperto, il pezzo viene trasferito e il solvente viene utilizzato, il controllo cambia completamente.
La sicurezza reale è determinata dal punto più debole del workflow.
È lo stesso principio osservato in molte altre tecnologie industriali: migliorare la macchina senza analizzare loading, unloading e finishing può semplicemente spostare il rischio da una fase all’altra.
Servono dati comparabili per resina, macchina e post-processo
Oggi i datasheet delle resine sono molto ricchi dal punto di vista delle prestazioni: tensile strength, elongation, HDT, modulus, color, viscosity e parametri di post-curing.
Molto meno frequentemente il cliente riceve dati standardizzati sulle emissioni durante:
- stampa;
- apertura della macchina;
- lavaggio;
- curing;
- manipolazione.
La review suggerisce implicitamente che questo squilibrio dovrà essere corretto se la vat photopolymerization continuerà a entrare in ambienti professionali.
Un dental lab potrebbe infatti voler scegliere fra due materiali non soltanto in base a precisione e resistenza, ma anche in base alla quantità e alla tipologia di emissioni prodotte nel proprio workflow.
La conclusione non è evitare la stampa a resina
Sarebbe una lettura eccessiva dei dati.
La vat photopolymerization rimane una delle tecnologie additive più importanti quando servono alta risoluzione, superfici di qualità, piccole feature e materiali specializzati.
Il punto è utilizzare questi sistemi come processi di trasformazione chimica controllati, non come semplici elettrodomestici.
Gli studi disponibili mostrano che ventilazione, distanza e local exhaust possono ridurre significativamente le concentrazioni, mentre sistemi chiusi per lavaggio e manipolazione possono ridurre ulteriormente l’esposizione.
Il NIOSH fornisce già indicazioni pratiche molto chiare: ventilazione, filtrazione adeguata, contenitori chiusi, DPI compatibili, pulizia immediata degli sversamenti e attenzione a tutte le fasi del processo.
La vera unità da valutare è la workstation completa
Per un utilizzatore occasionale può essere sufficiente pensare alla stampante come a un singolo apparecchio.
Per un ambiente professionale, invece, una workstation resin dovrebbe essere considerata composta almeno da:
stoccaggio materiale + printer + area di dripping + part removal + wash station + drying + curing + finishing + gestione rifiuti.
A quel punto diventa evidente perché filtrare soltanto il volume interno della stampante sia una risposta parziale.
È anche il motivo per cui le prossime generazioni di sistemi professionali potrebbero essere valutate sempre più come workflow chiusi, nei quali il componente passa dalla vasca al lavaggio e al curing con un minimo di manipolazione aperta.
Automatizzare queste fasi non aumenterebbe soltanto produttività e ripetibilità: potrebbe ridurre direttamente l’esposizione dell’operatore.
La stampa 3D a resina ha bisogno di una cultura di processo più simile a quella di un laboratorio
La democratizzazione delle stampanti resin è stata straordinariamente rapida. Macchine oggi disponibili per maker producono dettagli che pochi anni fa richiedevano apparecchiature professionali molto più costose.
La cultura della sicurezza non sempre è cresciuta alla stessa velocità.
Il coperchio arancione, un piccolo filtro e un paio di guanti possono creare l’impressione che il problema sia completamente contenuto. Gli studi sulle emissioni suggeriscono qualcosa di più complesso: alcune delle fasi più rilevanti iniziano proprio quando il coperchio viene aperto.
Il lavaggio può produrre livelli di VOC superiori alla stampa. Il curing genera ulteriori emissioni. Una parte appena terminata continua a essere ricoperta di materiale non polimerizzato. E la composizione delle emissioni cambia con la formulazione della resina.
Per questo la conclusione della review è particolarmente utile: non serve individuare “la stampante sicura” in astratto, ma costruire un processo nel quale ogni fase sia controllata.
In un piccolo laboratorio potrebbe significare una buona ventilazione generale, wash station chiusa e procedure corrette. In una produzione con molte macchine potrebbe richiedere estrazione localizzata, separazione degli ambienti, monitoring e valutazione professionale dell’esposizione.
La stampa a resina non termina quando il pezzo smette di muoversi sulla piattaforma. Dal punto di vista della sicurezza, è proprio da quel momento che inizia una parte significativa del lavoro.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).