
Massivit porta RapidWings negli Stati Uniti: tooling composito in giorni con Cast-In-Motion e il nuovo hub Artek
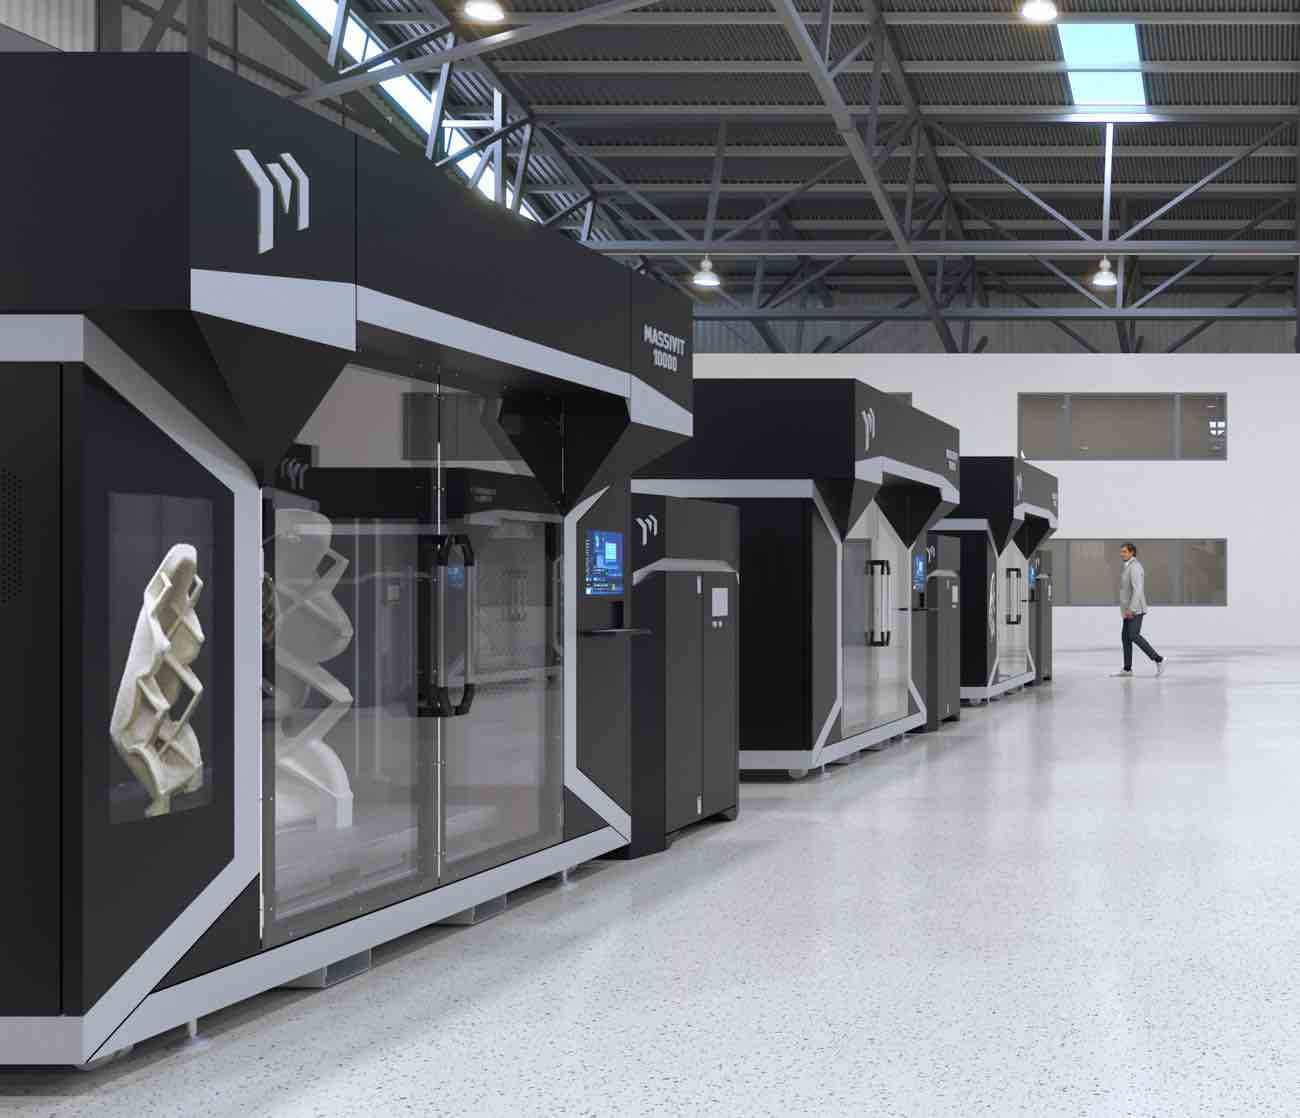
Massivit sta portando RapidWings nel mercato nordamericano attraverso una collaborazione con Artek, società di progettazione e produzione con sede a Portland, Oregon. Il nuovo punto operativo offrirà a clienti aerospace e defence servizi on-demand per stampi e attrezzature composite di grande formato, master, mandrini, jig, fixture, prototipi full-scale e dimostrazioni produttive, senza obbligare necessariamente il cliente ad acquistare una macchina Massivit. È probabilmente questo l’aspetto più interessante dell’annuncio del 16 settembre 2026: RapidWings non è semplicemente una nuova stampante 3D, ma il tentativo di trasformare la tecnologia Cast-In-Motion sviluppata per la serie Massivit 10000 in una rete produttiva distribuita, nella quale un costruttore aeronautico o defence invia il progetto e riceve il tooling finito prodotto localmente. Massivit dichiara riduzioni dei lead time fino al 90%, passando in alcuni casi da mesi a pochi giorni, mentre i primi programmi RapidWings hanno mostrato secondo l’azienda riduzioni del costo degli utensili comprese fra il 40 e il 70% rispetto a tooling metallici o realizzati con machinable board. Sono risultati comunicati dal produttore e dai propri partner, quindi non vanno considerati benchmark universali, ma spiegano perché Massivit stia progressivamente spostando il proprio modello di business dalla sola vendita di sistemi large-format verso servizi produttivi destinati soprattutto alla crescente domanda aerospace e defence.
La collaborazione con Artek completa una struttura geografica che Massivit ha costruito molto rapidamente durante il 2026. RapidWings è stata lanciata ufficialmente il 24 giugno, partendo da un’attività già operativa in Israele attraverso una Joint Manufacturing Alliance con Comparts. Il 7 luglio è stato aperto a Barcellona il primo RapidWings Service Center europeo. Due mesi dopo arriva Portland. La strategia è quindi chiaramente quella di creare punti produttivi regionali vicini ai clienti invece di accentrare la costruzione degli utensili in Israele o limitarsi a vendere le proprie macchine. Massivit definisce questo modello una rete di capacità produttive locali e “sovrane”, terminologia particolarmente significativa nel defence, dove dipendenza da fornitori esteri, lunghezza delle supply chain e disponibilità immediata di tooling sono diventati temi industriali sensibili.
Il vero collo di bottiglia non è sempre il composito: spesso è lo stampo
Un’ala, una fusoliera, una struttura UAV o un componente aeronautico in fibra di carbonio possono possedere eccellenti proprietà meccaniche, ma prima che il componente venga prodotto occorre quasi sempre realizzare un’attrezzatura che ne definisca la forma durante il lay-up e la polimerizzazione. È qui che nascono molti dei tempi morti della produzione composita. Il workflow tradizionale può partire da un master o plug realizzato in schiuma o tooling board, proseguire con lavorazioni CNC, finitura, sealing e release agent, quindi con lay-up del materiale destinato allo stampo, vacuum bagging, curing, separazione dal master, trimming, realizzazione della struttura di supporto e preparazione finale della superficie. Massivit ha storicamente rappresentato questo processo come una catena che può arrivare a 19 operazioni distinte.
Un tooling di grandi dimensioni può quindi richiedere settimane anche quando il pezzo composito finale viene successivamente prodotto in un tempo relativamente breve. Inoltre il valore dello stampo può diventare particolarmente pesante nei programmi defence caratterizzati da nuovi veicoli, aggiornamenti frequenti e volumi non sempre sufficientemente elevati da ammortizzare facilmente utensili metallici tradizionali.
RapidWings interviene precisamente su questo punto. Non cerca necessariamente di stampare additivamente l’ala, il drone o l’airframe finale. Accelera la produzione di ciò che serve per fabbricarli.
| Elemento | RapidWings / Cast-In-Motion |
|---|---|
| Applicazioni | Stampi, master, mandrini, jig, fixture, prototype tooling |
| Mercati prioritari | Aerospace e defence |
| Nuovo hub nordamericano | Artek, Portland, Oregon |
| Tecnologia | Cast-In-Motion (CIM) |
| Struttura prodotta | Tooling termoidurente isotropo |
| Materiale sacrificabile | Guscio fotopolimerico water-breakable |
| Materiale utensile | Sistemi bicomponenti termoindurenti, inclusi materiali sviluppati con Sika |
| Processo sintetico | Print / cast → cure → water release → finishing |
| Riduzione lead time dichiarata | fino a 90% in specifici programmi |
| Riduzione costi già riportata da RapidWings | 40–70% rispetto a tooling convenzionale in alcuni casi |
| Durata utensile dichiarata | fino a centinaia di cicli, a seconda del materiale/processo |
Cast-In-Motion non stampa semplicemente uno stampo in plastica
Il punto tecnico più importante è capire che RapidWings non utilizza il classico approccio LFAM nel quale un grande utensile viene estruso direttamente in termoplastico rinforzato. Cast-In-Motion è un processo ibrido fra additive manufacturing e colata di materiale termoindurente.
La macchina crea innanzitutto un guscio sottile e sacrificabile mediante la tecnologia di deposizione gel di Massivit. Il materiale è un fotopolimero che solidifica rapidamente durante la deposizione e viene formulato in modo da poter essere successivamente disgregato in acqua. Mentre questa geometria cresce, un secondo sistema deposita o cola all’interno del guscio un materiale bicomponente destinato a costituire il vero stampo.
Alla fine della produzione non rimane quindi necessariamente una struttura termoplastica stratificata utilizzata direttamente come tool. Rimane un corpo in materiale termoindurente colato, mentre la pelle additiva è principalmente uno stampo sacrificabile generato digitalmente.
Dopo la costruzione, il componente può essere sottoposto a post-cure termico. Il guscio esterno viene poi immerso in acqua e si rompe, lasciando libero il tooling. Seguono lavorazioni di finitura, sanding o machining dove richiesti.
Massivit sintetizza questo passaggio come riduzione da 19 operazioni a quattro macrofasi: print, cure, soak e finish.
Perché l’isotropia è uno dei vantaggi più importanti
La parola “isotropo” ricorre continuamente nella comunicazione RapidWings e non è soltanto marketing. Un grande utensile ottenuto per estrusione additiva termoplastica possiede normalmente una struttura costruita layer-by-layer. Le proprietà lungo il piano degli strati possono differire da quelle nella direzione Z e, soprattutto durante cicli termici ripetuti, questa anisotropia può complicare la stabilità dimensionale.
Nel Cast-In-Motion, invece, la maggior parte della massa funzionale dello stampo viene generata dalla colata del materiale termoindurente all’interno della cavità sacrificabile. La struttura non deriva quindi da una pila di cordoni estrusi che costituiscono direttamente il tool.
Il vantaggio diventa particolarmente importante per i tooling aerospace che devono entrare in forno o autoclave. Non basta che lo stampo sopravviva alla temperatura: deve espandersi e contrarsi in maniera controllata, mantenere la forma e consentire di ottenere componenti con tolleranze prevedibili anche dopo numerosi cicli.
La stabilità termica è uno dei motivi per cui tooling metallici tradizionali rimangono così diffusi nonostante costi e lead time.
Massivit sta cercando di offrire un’alternativa digitale senza rinunciare completamente alle caratteristiche tipiche di un materiale da colata industriale.
Sika ha ampliato molto la finestra termica disponibile
La capacità della piattaforma non dipende soltanto dall’hardware. Massivit ha sviluppato insieme a Sika differenti sistemi di casting destinati a condizioni di produzione diverse. La gamma della serie Massivit 10000 comprende materiali per tooling a temperatura ambiente e formulazioni destinate a condizioni termiche molto più severe.
Fra i materiali pubblicamente indicati compaiono SikaBiresin CIM 80, destinato prevalentemente ad applicazioni a temperatura ambiente, CIM 120 per temperature elevate, CIM 220 per condizioni ancora più spinte e il materiale epossidico CIM 500, sviluppato per combinare elevata resistenza termica e basso coefficiente di espansione.
La presenza di differenti resine è importante perché non tutti gli stampi aerospace affrontano lo stesso ciclo.
Uno strumento per wet lay-up a temperatura ambiente ha esigenze molto differenti da un tool che deve sostenere ripetuti cicli di curing ad alta temperatura.
RapidWings può quindi selezionare il sistema di casting in funzione dell’applicazione invece di utilizzare un unico polimero per qualsiasi parte.
“Autoclave-ready” non significa che ogni formulazione possa affrontare qualsiasi ciclo
Massivit descrive i tooling RapidWings come autoclave-ready, ma la formulazione deve essere interpretata nel contesto del materiale utilizzato. Temperature, pressione, durata del ciclo, dimensioni dello stampo e materiale del componente influenzano le condizioni operative.
Non esiste un generico “autoclave” identico per tutti i processi.
Uno stampo destinato a un certo prepreg deve essere progettato e qualificato per il relativo ciclo termico. La disponibilità di materiali ad alta temperatura consente a RapidWings di entrare in questa classe di applicazioni, ma non trasforma automaticamente ogni stampo CIM in uno strumento universale.
Lo stesso vale per la dichiarazione relativa a “centinaia di cicli”: è tecnicamente molto interessante, perché distingue questi strumenti dai prototipi sacrificabili o da tooling a vita molto breve, ma la durata effettiva dipenderà dalla formulazione, dal ciclo termico, dalla geometria, dalla manutenzione e dalle condizioni operative.
Il vantaggio rispetto alla semplice stampa 3D termoplastica è il comportamento termomeccanico
Il large-format additive manufacturing viene già utilizzato da anni per produrre stampi e master. Estrudere pellet rinforzati con fibra di carbonio permette di realizzare geometrie molto grandi in tempi relativamente brevi e successivamente lavorarle CNC.
È una tecnologia efficace, ma presenta alcuni compromessi.
Più il contenuto di fibra aumenta, più possono crescere anisotropia e complessità superficiale. I termoplastici inoltre possiedono coefficienti di espansione e temperature operative che devono essere valutati attentamente.
Cast-In-Motion affronta il problema in modo differente: la stampa costruisce la geometria sacrificabile; la colata costruisce le proprietà dell’utensile.
Si separano in parte le due funzioni.
La testa additiva deve essere veloce e libera geometricamente.
Il materiale colato deve garantire comportamento termico, precisione e durabilità.
È probabilmente questo l’elemento che rende CIM più interessante per Massivit del semplice aumento della velocità di estrusione.
Il nuovo centro Artek non sarà soltanto una showroom
Secondo l’annuncio, la struttura di Portland offrirà servizi produttivi on-demand, non semplicemente dimostrazioni commerciali della macchina. L’offerta comprende design e digital tooling, produzione, finishing, prototipi a scala reale e attività dimostrative.
Questo significa che un OEM statunitense potrà teoricamente affidare il progetto senza avere internamente né una Massivit 10000 né necessariamente esperienza specifica in CIM.
Artek diventa quindi un nodo produttivo della rete RapidWings.
Per Massivit è un modello industrialmente interessante perché riduce una delle barriere all’adozione delle tecnologie large-format: il capitale necessario per installare una macchina destinata magari a un utilizzo discontinuo.
Un produttore che ha bisogno di tre grandi stampi quest’anno e nessuno il successivo può acquistare direttamente il servizio.
RapidWings sta trasformando Massivit da costruttore di stampanti a fornitore di capacità produttiva
Il cambiamento strategico è stato dichiarato esplicitamente dalla stessa Massivit al lancio di giugno.
L’azienda, nata come produttore di sistemi large-format, parla ora di un “manufacturing platform”.
Nel modello tradizionale il fatturato dipende in gran parte dalla vendita della macchina, dai materiali e dall’assistenza.
RapidWings aggiunge un secondo modello:
cliente → ordine di tooling → partner regionale → produzione con processo Massivit → consegna.
È molto più vicino a una rete di manufacturing services.
Per aerospace e defence il modello può essere particolarmente efficace perché permette di creare capacità regionali senza trasferire fisicamente il tooling su lunghe distanze e senza richiedere che ogni OEM sviluppi autonomamente il processo.
La rete è partita in Israele, poi Barcellona e ora Portland
Il primo nodo RapidWings è nato attraverso Comparts, produttore composito israeliano già operativo su programmi defence. Massivit descrive quella Joint Manufacturing Alliance come pienamente operativa e afferma che i programmi completati hanno dimostrato riduzioni dei tempi da mesi a giorni.
Successivamente è arrivata Barcellona, con il primo Service Center controllato direttamente dalla struttura europea Massivit.
Portland rappresenta il passo successivo e, soprattutto, l’accesso a uno dei mercati aerospace e defence più grandi al mondo.
Questo mostra che RapidWings non è pensato come un singolo centro produttivo, ma come una rete.
L’azienda sta infatti cercando ulteriori produttori compositi qualificati da integrare come partner.
Il modello JMA permette al partner di mantenere i propri clienti
Nel modello denominato Joint Manufacturing Alliance, il partner non diventa semplicemente una filiale Massivit.
L’azienda composita continua a mantenere il controllo della propria attività e delle relazioni con i clienti, aggiungendo la capacità CIM alla propria offerta.
Dal punto di vista industriale è una strategia intelligente perché Massivit non deve costruire da zero una enorme rete globale di stabilimenti.
Può invece appoggiarsi a realtà che possiedono già:
- personale compositi;
- machining;
- finishing;
- quality assurance;
- relazioni con OEM;
- infrastrutture produttive.
Massivit inserisce soprattutto la tecnologia digitale di tooling.
Nel caso nordamericano la partnership con Artek segue questa logica, anche se la comunicazione parla più genericamente di collaborazione e di RapidWings Service Center presso il sito di Portland.
Il target immediato sono UAV, airframe e strutture composite ad alta domanda
Massivit collega esplicitamente l’espansione RapidWings alla crescita della produzione di droni, airframe e strutture composite defence.
È importante interpretare correttamente il ruolo della tecnologia.
RapidWings non è una piattaforma che stampa necessariamente il drone finito.
Può produrre gli stampi utilizzati per realizzarne ali, fusoliera, cover, fairing e altri componenti compositi.
Quando il volume cresce, ogni stampo diventa un moltiplicatore di produzione: un tool può generare molte parti.
È quindi possibile aumentare indirettamente l’output di componenti compositi accelerando la disponibilità del tooling.
Questo è il motivo per cui Massivit sottolinea la possibilità che un singolo stampo venga utilizzato per centinaia di cicli.
Per una serie media, uno stampo durevole conta più di un prototipo velocissimo
Esistono già tecnologie additive capaci di realizzare rapidamente un master o uno stampo destinato a poche parti.
Nel defence, però, il problema attuale non è soltanto produrre prototipi.
Se un UAV entra in produzione in volumi significativi, il tooling deve resistere a numerose ripetizioni.
Un tool che costa poco e viene prodotto in due giorni ma fallisce dopo dieci parti può diventare meno interessante di uno più costoso capace di sostenere centinaia di cicli.
Massivit vuole quindi collocare RapidWings fra rapid tooling e production tooling.
È un posizionamento ambizioso e la reale vita utile dovrà essere valutata applicazione per applicazione, ma la direzione è industrialmente più interessante del solo prototyping.
Il riferimento ai “cinque giorni” deve essere interpretato con cautela
Al lancio di RapidWings, Massivit ha indicato la possibilità di un turnaround di cinque giorni dal design al componente composito finale.
È un obiettivo impressionante ma non deve essere inteso come SLA universale valido per qualsiasi componente aerospace.
Un piccolo tooling semplice e già progettato è molto diverso da un enorme stampo autoclave che richiede validazione, machining, finitura e specifici controlli.
Il dato deve quindi essere letto come dimostrazione della velocità potenzialmente raggiungibile in configurazioni compatibili, non come promessa che ogni progetto RapidWings venga completato in cinque giorni.
Più robusta appare la formulazione “months to days”, ripetuta dall’azienda sulla base dei programmi già realizzati.
Le riduzioni di costo dal 40 al 70% sono interessanti, ma provengono dalla rete RapidWings
Massivit dichiara che i primi programmi hanno ottenuto riduzioni di costo del 40–70% rispetto a metallo e tooling board tradizionali.
È un range molto ampio, come è logico aspettarsi.
Il costo di un tool dipende da dimensione, materiale, machining, superficie, numero di pezzi previsto e disponibilità di manodopera.
La tecnologia può essere particolarmente competitiva per attrezzature molto grandi e complesse, dove fresare un blocco o realizzare un master tradizionale richiede grandi quantità di materiale e molte ore macchina.
Su utensili piccoli e semplici il vantaggio potrebbe ridursi.
Non è quindi corretto trasformare il 70% in una caratteristica intrinseca di ogni stampo CIM.
Il risparmio di materiale può essere altrettanto importante del tempo
Una lavorazione sottrattiva di grande formato parte frequentemente da un blocco significativamente più grande della geometria finale.
La maggior parte può essere rimossa come truciolo o polvere.
CIM costruisce invece direttamente la cavità necessaria alla colata.
Anche se il processo impiega un guscio sacrificabile, il volume di materiale ad alte prestazioni può essere molto più vicino a quello realmente necessario per il tooling.
Questo è particolarmente importante perché tooling board, resine ad alta temperatura e metalli di grandi dimensioni hanno costi elevati.
La geometria può inoltre essere alleggerita o progettata per utilizzare materiale dove serve.
La libertà geometrica può cambiare anche il modo di progettare il tooling
Un processo CNC convenzionale deve garantire accesso dell’utensile alle superfici.
Un processo di colata all’interno di una shell generata additivamente non possiede esattamente gli stessi limiti.
Ciò permette di realizzare:
- curvature complesse;
- cavità;
- forme profonde;
- mandrini;
- geometrie concave;
- strutture personalizzate.
Per l’aerospace, dove le superfici possono essere grandi e aerodinamicamente complesse, la riduzione delle restrizioni di manufacturability può diventare significativa.
Naturalmente rimangono vincoli di casting, ritiro, finitura e uso finale.
Additive freedom non significa assenza di regole di progettazione.
I mandrini sono un’applicazione particolarmente interessante
RapidWings include esplicitamente i mandrels for hollow composites.
Produrre un componente composito cavo può richiedere un’anima attorno alla quale il materiale viene laminato e che successivamente deve essere rimossa.
Creare un mandrino grande e geometricamente complesso con tooling tradizionale può essere costoso.
Le tecnologie Massivit basate su materiale water-breakable permettono invece di concepire geometrie sacrificabili rimovibili attraverso acqua o demolizione controllata.
È una delle applicazioni in cui la combinazione di grande formato, geometria digitale e materiale sacrificabile può avere un vantaggio particolarmente evidente.
Massivit 10000-G rimane la base tecnologica, ma RapidWings vende il risultato
La serie Massivit 10000 / 10000-G resta il cuore hardware dell’ecosistema Cast-In-Motion.
La 10000-G unisce CIM e Gel Dispensing Printing, consentendo allo stesso sistema di produrre sia tooling sia grandi prototipi e parti funzionali in materiali Dimengel.
Questo spiega perché il centro Artek possa offrire non soltanto stampi ma anche full-scale prototypes e demonstrations.
RapidWings, però, cambia il punto di vista.
Il cliente non deve interessarsi necessariamente a quale macchina venga utilizzata.
Quello che acquista è:
tooling disponibile rapidamente e localmente.
È un passaggio simile a quello osservato in altri segmenti dell’AM quando la tecnologia smette di essere venduta principalmente come macchina e viene proposta come capacità produttiva.
Portland riduce anche un problema logistico
Un grande tooling aerospace può avere dimensioni di diversi metri.
Produrlo oltreoceano significa quindi affrontare spedizione, imballaggio, assicurazione, dogana e rischio di danneggiamento.
Creare un punto produttivo negli Stati Uniti riduce questa dipendenza.
Inoltre, in programmi defence, una supply chain nazionale o almeno regionale può avere valore strategico indipendentemente dal costo puro.
Massivit insiste infatti molto sul concetto di production at the point of need.
Non significa necessariamente stampare l’utensile dentro una base militare; significa costruire capacità geograficamente vicina alla domanda e replicabile attraverso una rete.
Artek porta infrastruttura e competenze locali, non soltanto uno spazio per la macchina
Artek è una realtà di progettazione e manufacturing con sede a Portland. Il CEO Sam Reiser ha sottolineato che la possibilità di produrre tooling isotropo in maniera additiva consente un percorso più rapido ed efficiente.
Per RapidWings la scelta di un partner produttivo è importante perché il lavoro non termina quando il tooling esce dalla fase CIM.
Servono finishing, eventuale machining, controllo delle superfici e integrazione con la produzione composita.
Una rete di partner con competenze manifatturiere già esistenti permette quindi di offrire un vero servizio end-to-end, invece di consegnare semplicemente un semilavorato.
La grande scommessa di Massivit è che il tooling sia il modo più rapido per aumentare la capacità defence
Nel dibattito sull’additive manufacturing defence l’attenzione finisce spesso sui componenti finali: razzi, motori, droni o strutture metalliche stampate.
RapidWings affronta il problema in maniera diversa.
Molte strutture aerospace continueranno a essere realizzate in materiali compositi attraverso processi consolidati perché offrono ottimi rapporti peso/resistenza e supply chain già qualificate.
Se il collo di bottiglia è la disponibilità degli stampi, non è necessario cambiare il processo del componente finale.
È sufficiente accelerare la parte che lo blocca.
Questo può essere molto meno disruptive dal punto di vista della qualificazione rispetto alla sostituzione completa del materiale o della tecnologia produttiva del componente.
Uno stampo digitale può essere replicato anche in un’altra regione
La rete RapidWings introduce inoltre una prospettiva interessante in termini di resilienza.
Una volta qualificato il progetto digitale, lo stesso tooling potrebbe teoricamente essere prodotto da più nodi dotati di tecnologia, materiali e procedure equivalenti.
Questo non significa che basti inviare un file e ottenere automaticamente un tool certificato ovunque.
Occorre controllare:
- macchina;
- materiale;
- batch;
- curing;
- finishing;
- metrologia;
- quality process.
Ma una infrastruttura standardizzata rende molto più plausibile la duplicazione geografica della capacità rispetto a un modello nel quale ogni stampo viene prodotto artigianalmente da un fornitore differente.
La vera competizione non è necessariamente con altre stampanti 3D
Dal punto di vista commerciale, RapidWings compete soprattutto con:
- tooling metallico;
- tooling board lavorato CNC;
- master tradizionali;
- stampi compositi costruiti manualmente;
- lunghe supply chain esterne.
Il cliente defence potrebbe non essere particolarmente interessato al fatto che parte del processo sia “3D printed”.
Gli interessano soprattutto:
lead time, costo, precisione, temperatura, numero di cicli e disponibilità locale.
È un segnale di maturità dell’additive manufacturing quando la tecnologia scompare progressivamente dietro il risultato produttivo.
Rimangono informazioni che Massivit non ha ancora reso pubbliche
L’annuncio della partnership non specifica:
- quante macchine saranno operative presso Artek;
- la capacità annua del centro;
- l’investimento economico;
- il numero di dipendenti dedicati;
- quali clienti defence statunitensi abbiano già ordinato tooling;
- quali specifici programmi saranno serviti;
- quali dimensioni massime verranno offerte dal sito;
- quali materiali Sika/CIM verranno mantenuti stabilmente disponibili.
Non viene inoltre pubblicata una campagna di test indipendente che confronti sistematicamente vita del tooling RapidWings con strumenti Invar, alluminio o carbon tooling nelle stesse condizioni.
Le dichiarazioni relative a riduzioni del 90%, centinaia di cicli e risparmi del 40–70% vanno quindi considerate prestazioni riportate da Massivit sulla base dei propri programmi, non limiti tecnici garantiti in ogni applicazione.
Ma il passaggio industriale è già più concreto di un semplice annuncio tecnologico
RapidWings non parte da una tecnologia appena uscita dal laboratorio.
Massivit ha commercializzato la piattaforma 10000 da diversi anni, ha progressivamente ampliato i materiali insieme a Sika e ha già utilizzato Cast-In-Motion in settori che vanno dai compositi industriali al thermoforming.
La novità del 2026 è soprattutto organizzativa.
Invece di chiedere a centinaia di aziende di acquistare una macchina e imparare autonomamente a utilizzarla, Massivit sta costruendo una rete capace di vendere direttamente tooling prodotto con quella tecnologia.
Israele fornisce il primo caso operativo.
Barcellona copre l’Europa.
Portland apre il Nord America.
Ed è probabile che la rete si estenda ulteriormente se l’azienda riuscirà a dimostrare che tooling realizzati in giorni possono realmente sostenere le esigenze di produzione seriale richieste da aerospace e defence.
La collaborazione con Artek va quindi letta meno come “Massivit installa un’altra stampante negli Stati Uniti” e più come un cambiamento nel modello di industrializzazione dell’azienda. RapidWings vuole rendere il Cast-In-Motion una capacità accessibile come servizio locale, riducendo il tempo necessario per trasformare un CAD in uno stampo qualificabile per la produzione composita.
La tecnologia utilizza ancora additive manufacturing, ma non per sostituire indiscriminatamente tutti i processi tradizionali. Utilizza una shell stampata, una resina termoindurente colata, curing e finishing per intervenire esattamente dove molti produttori aerospace continuano ad accumulare settimane di attesa: il tooling.
Se i dati dichiarati da Massivit — mesi trasformati in giorni, fino al 90% di riduzione dei tempi e decine o centinaia di cicli per stampo — verranno confermati su un numero crescente di programmi, l’impatto potrebbe essere significativo. Non perché un’intera ala verrà necessariamente stampata in 3D, ma perché la fabbrica potrà iniziare a produrla molto prima.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).
