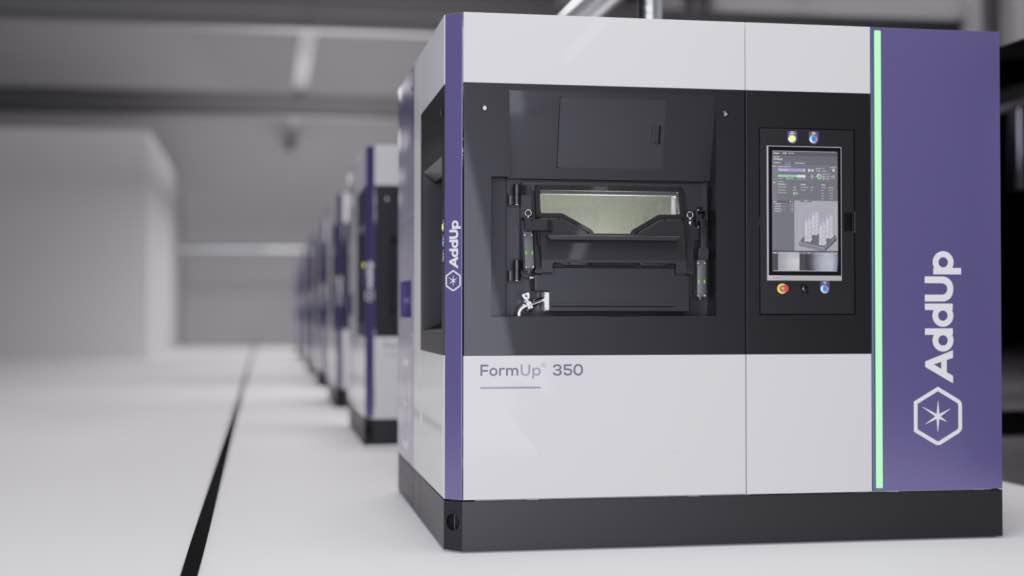
Fives AddUp intende avviare negli Stati Uniti la produzione della FormUp 750, sistema di fabbricazione additiva metallica basato sulla fusione laser a letto di polvere e sviluppato per componenti di grandi dimensioni. L’annuncio è stato pubblicato il 15 settembre 2026 e prevede l’inizio delle attività di industrializzazione nel 2027 presso lo stabilimento esistente di Fives Machining Systems Inc. a Hebron, in Ohio. È però importante definire correttamente lo stato del progetto: AddUp ha annunciato un piano di industrializzazione, non l’avvio immediato della produzione in serie. Al 17 settembre 2026 la macchina è ancora indicata sul sito del produttore come “Coming Soon”; prezzo, capacità produttiva annuale, data delle prime consegne commerciali e configurazioni effettivamente disponibili non sono stati comunicati.
Una piattaforma progettata in Francia e regionalizzata per il mercato nordamericano
La FormUp 750 continuerà a essere progettata e sviluppata dai team di ingegneria di Fives AddUp in Francia. Secondo il piano presentato dall’azienda, gli esemplari destinati al mercato europeo saranno fabbricati e assemblati in Francia, mentre la futura produzione statunitense servirà prevalentemente il Nord America. La strategia non corrisponde quindi a un trasferimento completo della piattaforma tecnologica dalla Francia agli Stati Uniti, ma alla creazione di due poli produttivi regionali basati su una stessa architettura. La scelta di Hebron permette ad AddUp di utilizzare le competenze industriali già presenti nel gruppo Fives, evitando almeno in parte la costruzione da zero di una nuova fabbrica. Il sito produttivo non va confuso con l’AddUp Solution Center di Cincinnati, anch’esso in Ohio: quest’ultimo occupa circa 20.000 piedi quadrati, equivalenti a circa 1.860 metri quadrati, ed è dedicato soprattutto allo sviluppo delle applicazioni, alla messa a punto dei processi, all’automazione, alla formazione e all’assistenza tecnica. L’attività manifatturiera prevista a Hebron dovrebbe completare questa presenza, avvicinando produzione delle macchine, supporto applicativo e clienti nordamericani.
Che cos’è la FormUp 750
La FormUp 750 è una macchina Laser Powder Bed Fusion, o L-PBF, con un volume nominale di costruzione di 750 × 750 × 1.000 millimetri, pari a 562,5 litri. Il processo distribuisce sul piano di lavoro strati sottili di polvere metallica e fonde selettivamente le sezioni del componente mediante laser a fibra. Terminata una sezione, la piattaforma si abbassa, viene depositato un nuovo strato di polvere e il ciclo viene ripetuto fino al completamento della parte. AddUp dichiara spessori di strato compresi tra 20 e 120 micrometri, ma il valore realmente utilizzabile dipende dal materiale, dalla granulometria, dalla geometria, dalla qualità richiesta e dai parametri di esposizione.
La macchina deriva dal programma francese MASSIF, acronimo di “Metal Additive System, Sustainable, Industrial, Eco-Friendly”, condotto da AddUp insieme a Cailabs, CETIM, Dassault Systèmes, ISP Systems e Vistory nell’ambito dell’iniziativa France 2030 dedicata ai robot e alle macchine intelligenti. La FormUp 750 rappresenta la prima concretizzazione industriale del programma, che guarda anche a sistemi L-PBF di dimensioni superiori. Nel progetto originario AddUp aveva infatti indicato come prospettiva futura volumi fino a 1,5 × 1,5 × 2 metri, dimensioni che non corrispondono però alla FormUp 750 annunciata commercialmente.
| Caratteristica | Dato pubblicato da AddUp | Interpretazione tecnica |
|---|---|---|
| Volume di costruzione | 750 × 750 × 1.000 mm | Volume geometrico nominale di 562,5 litri |
| Sorgenti laser | Fino a 12 laser a fibra da 500 o 1.000 W | Potenza ottica installata teorica fino a 12 kW; non equivale automaticamente a produttività proporzionale |
| Lunghezza d’onda | 1.070 nm | Valore tipico dei laser a fibra all’itterbio per L-PBF metallica |
| Diametro dello spot | 70 ± 5 µm | Non deve essere confuso con la risoluzione o con la tolleranza della parte |
| Velocità di scansione | Fino a 10 m/s | Velocità del fascio; non rappresenta la velocità complessiva di produzione |
| Accuratezza della catena ottica | 35 µm | Dato riferito dal produttore al sistema ottico, non all’accuratezza dimensionale del pezzo |
| Precisione dichiarata delle parti | Fino a 0,1 mm | Claim condizionato da geometria, materiale, orientamento e parametri; non è pubblicato un protocollo completo di misura |
| Densità dichiarata | Fino al 99,99% | Valore massimo dichiarato, non garantito per ogni lega o geometria |
| Riscaldamento piattaforma | Fino a 200 °C | Utile per la gestione termica, ma non elimina tensioni residue e deformazioni |
| Atmosfera di processo | Argon o azoto; ossigeno indicato a 500 ppm | Il gas utilizzabile e il limite effettivo di ossigeno devono essere definiti per ciascun materiale |
| Sistema di ricopertura | Raschietto bidirezionale; rullo opzionale | Il rullo può migliorare la densità del letto con determinate granulometrie |
| Capacità principale della polvere | 850 litri | Richiede un’infrastruttura rilevante per stoccaggio, sicurezza, recupero e tracciabilità |
| Gestione digitale | AddUp Manager o NTwin, NCore, AddUp Dashboards e monitoraggi opzionali | Il monitoraggio genera dati di processo, ma non certifica automaticamente la conformità della parte |
Un volume oltre tredici volte quello nominale della FormUp 350
AddUp descrive la FormUp 750 come evoluzione della FormUp 350. Il confronto dimensionale mostra però una crescita più articolata rispetto al semplice passaggio da 350 a 750 millimetri. Il volume nominale della FormUp 350 è 350 × 350 × 350 millimetri, ossia circa 42,9 litri, mentre quello della FormUp 750 raggiunge 562,5 litri: il rapporto geometrico è quindi di circa 13,1 a uno. Nel comunicato del progetto MASSIF del 2024 AddUp parlava di un volume dodici volte maggiore. La differenza può essere spiegata, almeno in parte, confrontando la nuova macchina con l’altezza massima opzionale di 370 millimetri dichiarata per la FormUp 350, che porta il rapporto a circa 12,4; rimane comunque un valore arrotondato e non una misura di produttività.
Il passaggio da quattro a dodici laser dovrebbe ridurre i tempi di esposizione, ma il numero delle sorgenti non consente da solo di calcolare la velocità della macchina. La produttività dipende dalla percentuale di area assegnabile contemporaneamente ai diversi laser, dalla strategia di scansione, dall’energia richiesta dal materiale, dallo spessore dello strato, dai tempi di ricopertura, dal raffreddamento e dalle eventuali limitazioni termiche. Dodici laser da 1.000 watt forniscono una potenza installata considerevole, ma non possono necessariamente operare sempre alla massima potenza o sulla stessa zona senza modificare il comportamento termico del processo.
Il problema delle zone di sovrapposizione tra i laser
Nei sistemi multi-laser, il piano di lavoro viene suddiviso in campi di scansione. Le aree nelle quali due campi si incontrano, spesso definite overlap o stitching zones, sono tecnicamente critiche: piccoli errori di allineamento, differenze di potenza, variazioni dello spot o ritardi temporali possono produrre discontinuità termiche e microstrutturali. AddUp dichiara una gestione avanzata delle sovrapposizioni e scanner con movimento sui due assi del piano più regolazione della messa a fuoco. Il produttore non ha però pubblicato dati estesi sulla variazione delle proprietà meccaniche nelle zone di passaggio fra i dodici laser della FormUp 750.
Su un’area di 750 × 750 millimetri diventano particolarmente importanti la calibrazione della posizione dei fasci, la stabilità della potenza, la sincronizzazione, la compensazione delle distorsioni ottiche e l’uniformità dello spot. Il valore di 35 micrometri riportato nella sezione dedicata alla catena ottica non deve quindi essere presentato come tolleranza dimensionale garantita del componente. Analogamente, uno spot di 70 micrometri non significa che la macchina possa riprodurre automaticamente dettagli o pareti da 70 micrometri: la dimensione minima realizzabile dipende dalla larghezza effettiva della traccia fusa, dalla diffusione termica, dalla polvere e dall’orientamento della geometria.
Perché il grande formato L-PBF è tecnicamente complesso
L’aumento del volume di costruzione non rappresenta un semplice ingrandimento meccanico. Una parte alta un metro può richiedere migliaia o decine di migliaia di strati e cicli di lavoro molto lunghi. Più aumenta la durata della costruzione, maggiore diventa l’impatto economico di un’interruzione, di un errore di ricopertura o di una deviazione del processo. Una mancata fusione individuata vicino alla fine del ciclo può compromettere giorni di produzione, una grande quantità di polvere e un componente di valore elevato.
Anche la gestione termica diventa più difficile. Le ripetute fusioni generano gradienti di temperatura, tensioni residue e deformazioni che devono essere previste attraverso simulazione, orientamento, supporti e strategie di scansione. Il riscaldamento della piattaforma fino a 200 °C può contribuire alla stabilità del processo, ma non sostituisce l’analisi termo-meccanica e non elimina la necessità di trattamenti di distensione. Il flusso del gas di processo deve inoltre rimuovere in modo uniforme fumi, condensati e particelle espulse dal bagno di fusione su un’area molto ampia. Un flusso non omogeneo può sporcare le ottiche o alterare la qualità della fusione in determinate zone del piano.
AddUp dichiara un flusso laminare regolabile tra 0,5 e 3 metri al secondo, sistemi dedicati alla protezione delle lenti e un dispositivo di filtrazione con pulizia automatica. Sono caratteristiche necessarie per una macchina di queste dimensioni, ma la loro efficacia dovrà essere dimostrata attraverso costruzioni prolungate, differenti materiali e prove ripetute su tutta l’area utile.
Polvere, sicurezza e automazione del ciclo produttivo
La FormUp 750 prevede un modulo autonomo per la gestione della polvere con serbatoio principale da 850 litri, contenitore da 85 litri e serbatoi tampone da 15 litri. Secondo AddUp, il sistema può alimentare la macchina e ricevere nuova polvere durante la costruzione, mantenere il materiale in atmosfera inerte, rimuovere l’umidità, recuperare la polvere non fusa e sottoporla a vagliatura ultrasonica prima del riutilizzo. L’obiettivo dichiarato è limitare il contatto diretto degli operatori con le polveri.
La formulazione commerciale secondo cui il sistema accetterebbe tutte le polveri, reattive e non reattive, comprese quelle fini, non deve essere interpretata come una qualificazione universale. Ogni lega richiede parametri di fusione, distribuzione granulometrica, gestione dell’ossigeno, procedure di riciclo e misure di sicurezza specifiche. Titanio, leghe di alluminio e altre polveri reattive introducono rischi di incendio ed esplosione differenti da quelli degli acciai. La compatibilità fisica della macchina con una classe di polveri non equivale alla disponibilità di un processo qualificato per quella lega. AddUp non ha ancora pubblicato per la FormUp 750 un elenco completo di materiali validati, proprietà meccaniche, condizioni di trattamento termico e numero massimo di cicli di riciclo ammessi.
Il ruolo del software e del monitoraggio
La piattaforma software comprende AddUp Manager o NTwin per la preparazione delle lavorazioni, NCore per l’esecuzione e la tracciabilità, AddUp Dashboards per l’analisi dei dati e, come opzioni, il monitoraggio della ricopertura e del bagno di fusione. La macchina può inoltre essere integrata mediante OPC UA o MQTT. Il Recoating Monitoring utilizza immagini del letto di polvere per individuare accumuli, zone scoperte o anomalie dopo la deposizione dello strato; il Meltpool Monitoring acquisisce dati legati alla potenza, all’emissione infrarossa, alla posizione e allo stato dei laser.
Questi strumenti possono migliorare la tracciabilità e aiutare a intercettare derive di processo, ma non devono essere confusi con un controllo non distruttivo completo. Per utilizzare un segnale del bagno di fusione come prova della conformità di una parte è necessario dimostrare una correlazione statisticamente affidabile tra il segnale, la presenza del difetto e le proprietà finali. La ricerca del National Institute of Standards and Technology statunitense evidenzia proprio la necessità di calibrare potenza, posizione, sincronizzazione e strumenti ottici e di costruire metodi di misura tracciabili. La disponibilità di grandi quantità di dati non sostituisce quindi la qualificazione del processo, le prove sui provini, i controlli dimensionali e le ispezioni non distruttive previste dall’applicazione.
Post-processing: la parte non è finita quando esce dalla macchina
I componenti L-PBF richiedono normalmente diverse operazioni successive alla stampa: rimozione della polvere, distensione termica, separazione dalla piattaforma, eliminazione dei supporti, trattamento termico, eventuale pressatura isostatica a caldo, lavorazioni meccaniche delle superfici funzionali, finitura e controlli. La sequenza cambia in funzione della lega e dei requisiti. La densità dichiarata fino al 99,99% non rende automaticamente superflua la pressatura isostatica né garantisce l’assenza di porosità critica. Allo stesso modo, la possibilità di costruire un componente in un unico pezzo può eliminare saldature e giunzioni, ma può complicare la rimozione della polvere da canali interni, il trattamento termico, l’ispezione e la riparazione.
Nel grande formato, anche le attrezzature periferiche devono essere dimensionate correttamente. Forni, sistemi di depowdering, seghe o impianti a elettroerosione, centri di lavoro, dispositivi di sollevamento e strumenti metrologici devono poter gestire massa e ingombro del componente e della piattaforma. Per questo la FormUp 750 va valutata come elemento di una cella produttiva e non come macchina isolata. AddUp stessa la presenta come nucleo di un’officina automatizzata, ma non ha ancora comunicato una configurazione standard completa né il costo dell’intero ecosistema.
Qualificazione di macchina, processo e componente sono livelli differenti
La produzione di componenti per aerospazio, difesa, spazio, energia o settore navale richiede molto più dell’installazione della macchina. Devono essere qualificati il sito produttivo, il sistema, il materiale, i parametri, gli operatori, il post-processing, i metodi di controllo e la specifica geometria. La norma ISO/ASTM 52920:2023 definisce requisiti per la qualificazione dei processi industriali di fabbricazione additiva e dei relativi siti produttivi, ma la conformità organizzativa a una norma non certifica automaticamente ogni parte realizzata.
AddUp dichiara per la sede europea certificazioni ISO 9001, EN 9100 e ISO 14001 e indica per AddUp Inc. negli Stati Uniti requisiti legati a CMMC e ITAR. Si tratta di sistemi di gestione, sicurezza informatica o controllo delle esportazioni riferiti all’organizzazione e alle attività incluse nel relativo perimetro. Non rappresentano una certificazione automatica della FormUp 750 e non rendono conformi tutti i componenti prodotti con la macchina. Anche il trasferimento di un processo da una macchina francese a una statunitense potrebbe richiedere attività di equivalenza, calibrazione e riqualificazione, soprattutto per applicazioni critiche.
Produzione negli Stati Uniti non significa automaticamente conformità BAA o DFARS
La localizzazione a Hebron può rendere più semplice la logistica, migliorare la disponibilità dell’assistenza e rispondere alle politiche statunitensi di rafforzamento della base industriale. Tuttavia, il comunicato non specifica quale percentuale dei componenti della macchina sarà prodotta negli Stati Uniti, quali elementi verranno importati, dove saranno realizzate le catene ottiche e quale sarà il valore aggiunto locale. Non è quindi possibile concludere che la FormUp 750 sarà automaticamente un “domestic end product” secondo il Buy American Act.
Per le forniture federali statunitensi, la produzione sul territorio è soltanto una parte della verifica. Nel periodo 2024-2028 il FAR stabilisce in via generale, salvo eccezioni e regole specifiche, una soglia del 65% per il costo dei componenti domestici dei prodotti manifatturieri. I contratti del Dipartimento della Difesa possono inoltre applicare clausole DFARS su metalli speciali, provenienza, tracciabilità, cybersecurity e gestione dei dati tecnici. Tali requisiti dipendono dal contratto e dalla catena di fornitura. “Prodotta” o “assemblata negli Stati Uniti” non significa quindi automaticamente BAA compliant, DFARS compliant o autorizzata per qualsiasi programma della difesa.
Le dichiarazioni di produttività e sostenibilità richiedono un riferimento misurabile
Nel 2024, presentando il programma MASSIF, AddUp aveva attribuito alla futura piattaforma un incremento di produttività del 300%, una riduzione del costo per parte compresa tra il 50 e il 70%, meno del 10% di spreco di polvere e una riduzione del post-processing. Questi valori provengono dall’azienda e non erano accompagnati da un benchmark completo con materiale, geometria, macchina di confronto, spessore di strato, tasso di utilizzo dei laser e metodo di calcolo. Anche l’espressione “incremento del 300%” è ambigua: in senso matematico indica un risultato finale pari al 400% del valore iniziale, mentre nel linguaggio commerciale viene talvolta usata impropriamente per indicare una produttività tripla.
Il comunicato del settembre 2026 sulla produzione americana non ripete questi numeri. In assenza di prove indipendenti o di un caso produttivo documentato, devono quindi essere considerati obiettivi o claim del programma, non prestazioni già dimostrate in esercizio. Lo stesso vale per la sostenibilità: il riciclo della polvere e la riduzione delle lavorazioni possono diminuire gli scarti in alcune applicazioni, ma l’impatto complessivo dipende dall’origine dell’energia, dal tasso di riempimento, dalla durata delle costruzioni, dalla produzione della polvere, dai trattamenti termici, dagli scarti e dalla vita utile del componente. L’impiego di energia decarbonizzata dipende dal sito produttivo e dal contratto di fornitura elettrica, non da una caratteristica intrinseca della macchina.
Il posizionamento rispetto alle altre piattaforme di grande formato
La FormUp 750 entra in un segmento nel quale sono già presenti sistemi multi-laser di notevoli dimensioni. La Nikon SLM Solutions NXG 600E viene proposta con un volume di 600 × 600 × 1.500 millimetri e dodici laser da 1.000 watt; l’AMCM M 8K del gruppo EOS raggiunge 800 × 800 × 1.200 millimetri con otto laser da 1.200 watt; la Velo3D Sapphire XC 1MZ utilizza otto laser da 1.000 watt e offre una camera cilindrica da 600 millimetri di diametro e 1.000 millimetri di altezza. La FormUp 750 non è quindi semplicemente “la più grande” in termini assoluti: offre una base quadrata ampia, un volume nominale di 562,5 litri e fino a dodici sorgenti, collocandosi fra le principali piattaforme L-PBF di grande formato.
Il confronto non può essere ridotto alle dimensioni o alla potenza installata. Contano la disponibilità dei materiali, la qualità della sovrapposizione fra laser, la gestione delle deformazioni, il flusso del gas, l’affidabilità sulle costruzioni lunghe, la ripetibilità tra macchine, la facilità di depowdering, il software, il servizio e il costo complessivo per componente conforme. Su questi aspetti la FormUp 750 dovrà ancora produrre dati applicativi e casi industriali verificabili.
Un progetto industriale rilevante, ma ancora da dimostrare sul campo
L’avvio della produzione americana può rappresentare un passaggio importante per Fives AddUp, soprattutto nei mercati aerospaziale, della difesa e dello spazio, nei quali supporto locale, tutela dei dati e resilienza della catena di fornitura hanno un peso crescente. La scelta di utilizzare la rete industriale di Fives e di affiancarla al Solution Center di Cincinnati appare coerente con l’obiettivo di accompagnare i clienti dallo sviluppo applicativo alla produzione.
Rimangono tuttavia numerose informazioni da chiarire: configurazioni laser disponibili al lancio, materiali inizialmente qualificati, prestazioni sulle zone di sovrapposizione, consumi energetici, ingombro completo, massa, requisiti elettrici, prezzi, tempi di consegna, capacità annuale dello stabilimento statunitense e primi clienti. Anche la pagina tecnica pubblica riporta per l’ingombro la sola indicazione “11 × 5 × 5” senza specificare chiaramente l’unità di misura e utilizza asterischi per alcuni dati senza rendere visibili tutte le relative note. Fino alla pubblicazione di una scheda tecnica definitiva e di risultati qualificati, la FormUp 750 va dunque descritta come una piattaforma industriale in fase di commercializzazione e industrializzazione, non come una tecnologia già ampiamente validata nella produzione seriale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).