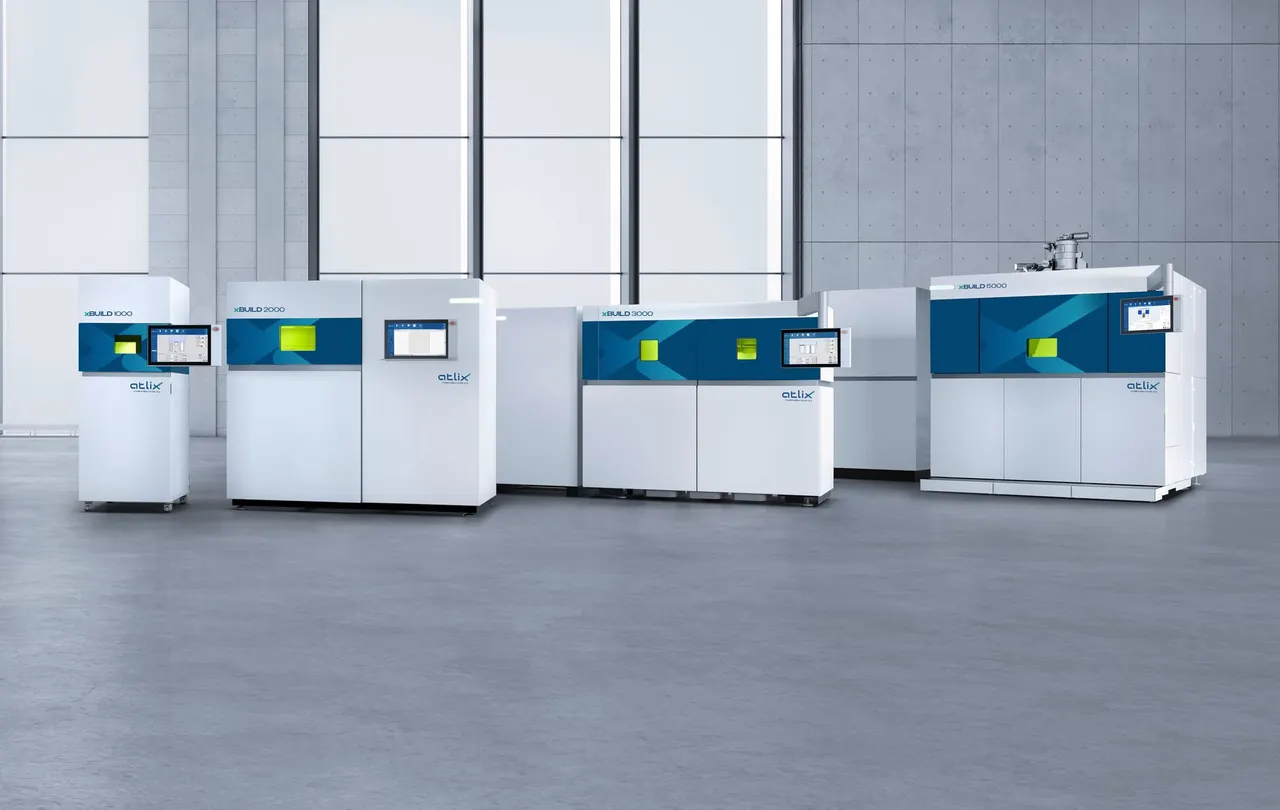
ATLIX e ACNIS Group, insieme alla controllata BCS specializzata nel settore dentale, hanno definito una catena di processo per la produzione additiva metallica nella quale macchina, polvere, parametri LPBF e trattamento termico vengono qualificati come un sistema coordinato. L’accordo riguarda due famiglie di materiali particolarmente importanti nel dentale e nel medicale: leghe cobalto-cromo fornite da BCS e Ti6Al4V fornito da ACNIS.
L’obiettivo è ridurre uno dei problemi meno visibili, ma più costosi, nell’introduzione della stampa 3D metallica in un laboratorio odontotecnico o in un centro produttivo medicale. Acquistare una macchina Laser Powder Bed Fusion non significa infatti possedere automaticamente un processo capace di produrre parti conformi e ripetibili. La qualità finale dipende dalla combinazione di macchina, polvere, parametri di fusione, atmosfera, orientamento, supporti, strategia di scansione, rimozione dalla piattaforma e trattamento termico.
Normalmente è l’utilizzatore a dover mettere insieme questi elementi e dimostrare che la combinazione scelta produce proprietà sufficientemente stabili.
ATLIX, ACNIS e BCS cercano invece di consegnare una parte significativa di questo lavoro già svolta.
La vera unità da qualificare non è la stampante
È probabilmente questo il concetto più importante dietro l’accordo.
Nel metal additive manufacturing è facile ragionare secondo una catena molto semplice:
macchina qualificata → pezzo qualificato.
In realtà il processo è molto più vicino a:
macchina + polvere + parametri + atmosfera + geometria + post-processing = proprietà del pezzo.
Cambiare uno di questi elementi può modificare il risultato.
Una polvere con la stessa denominazione commerciale ma distribuzione granulometrica differente può comportarsi diversamente durante:
- recoating;
- fusione;
- densificazione.
Un trattamento termico differente può modificare:
- tensioni residue;
- duttilità;
- microstruttura;
- resistenza.
Anche una macchina perfettamente ripetibile non può eliminare questi effetti.
Per questo ATLIX parla di Process Quality Certification e non semplicemente di certificazione della stampante.
La collaborazione cerca di trasformare una combinazione di fornitori in un unico processo
Un laboratorio dentale può oggi trovarsi in questa situazione:
- compra la macchina da un produttore;
- compra la polvere da un secondo;
- utilizza un forno di un terzo;
- sviluppa o adatta i parametri internamente.
Ciascun componente può essere di ottima qualità.
Il problema è dimostrare che funzionino correttamente insieme.
La fase di industrializzazione può richiedere:
- coupon;
- prove di densità;
- trazione;
- metallografia;
- controlli dimensionali;
- test ripetuti su build differenti.
Ogni iterazione costa:
- polvere;
- tempo macchina;
- laboratorio;
- personale.
Per una piccola struttura odontotecnica può diventare una barriera molto significativa.
Il modello ATLIX–ACNIS sposta quindi una parte del processo di sviluppo a monte.
CoCr per il dentale e Ti6Al4V per dentale e medicale
L’accordo copre due gruppi applicativi.
Il primo utilizza cobalto-cromo fornito da BCS, destinato principalmente alla produzione dentale.
Il secondo utilizza Ti6Al4V fornito da ACNIS, destinato sia al dentale sia a più ampie applicazioni medicali.
Nel settore odontotecnico, il cobalto-cromo viene impiegato da anni per:
- corone;
- ponti;
- strutture protesiche;
- protesi parziali rimovibili.
Il titanio è invece utilizzato anche in:
- abutment;
- strutture implantari;
- sottostrutture;
- dispositivi medicali.
Sono materiali molto conosciuti.
La novità non è quindi la lega.
È la definizione di una finestra produttiva coordinata.
CoCr rimane particolarmente interessante nel dentale
Le leghe cobalto-cromo combinano:
- elevata resistenza;
- rigidità;
- resistenza alla corrosione;
- comportamento compatibile con molte applicazioni protesiche.
La LPBF ha inoltre modificato radicalmente il modo di produrre strutture dentali in CoCr.
Invece di partire da:
disco pieno → fresatura → grande quantità di truciolo
si può partire da:
polvere → geometria quasi finale.
Questo è particolarmente vantaggioso per strutture sottili e geometricamente complesse.
La protesi parziale rimovibile è un buon esempio
Una RPD può includere:
- framework;
- clasp;
- appoggi;
- reticoli.
Con tecniche convenzionali il workflow può comprendere:
- modellazione;
- cera;
- investimento;
- fusione;
- rifinitura.
Con LPBF il modello digitale può essere trasformato direttamente in una struttura metallica.
Il processo non elimina però:
- separazione dalla piastra;
- rimozione supporti;
- trattamento termico;
- finitura.
La stampa è quindi una parte della catena.
Nel medicale il titanio pone requisiti ancora più severi
Ti6Al4V è una delle leghe di titanio più utilizzate nella produzione medicale.
Offre una combinazione interessante di:
- elevato rapporto resistenza/peso;
- resistenza alla corrosione;
- compatibilità biologica consolidata.
Per applicazioni implantari è particolarmente comune la variante ELI, Grade 23, nella quale gli elementi interstiziali vengono limitati maggiormente rispetto al Grade 5.
Ridurre soprattutto:
- ossigeno;
- ferro;
- carbonio;
contribuisce a migliorare alcune proprietà, fra cui la duttilità e il comportamento a fatica.
La documentazione ACNIS include Ti6Al4V Grade 5 e Ti6Al4V ELI Grade 23 fra le proprie leghe medicali disponibili anche come polvere per additive manufacturing.
Grade 5 e Grade 23 non vanno però trattati come sinonimi
Entrambi appartengono alla famiglia:
Ti-6Al-4V.
Ma ELI significa:
Extra Low Interstitials.
Nel Grade 23 vengono imposti limiti più stringenti ad alcuni elementi interstiziali.
Questo può essere rilevante in applicazioni nelle quali:
- tenacità;
- fatica;
- affidabilità a lungo termine
sono particolarmente importanti.
La comunicazione iniziale dell’accordo utilizza genericamente Ti6Al4V.
Per conoscere l’esatto grado, granulometria e specifica inclusa in ciascun processo sarà quindi necessario fare riferimento alla relativa documentazione di qualifica.
Una polvere conforme a uno standard non produce automaticamente una parte conforme allo stesso standard
Questa distinzione è essenziale.
Una polvere può rispettare:
- composizione chimica;
- distribuzione granulometrica;
- morfologia.
Ma durante LPBF intervengono:
- fusione;
- evaporazione selettiva;
- contaminazione;
- porosità;
- storia termica.
Il materiale risultante deve quindi essere verificato dopo la stampa.
È per questo che la comunicazione ATLIX cita esplicitamente:
verified material properties.
La qualifica non si ferma al certificato della polvere.
La polvere è soltanto il punto iniziale
Fra i parametri che possono influenzare la parte figurano:
- particle size distribution;
- apparent density;
- flowability;
- ossigeno;
- umidità;
- numero di cicli di riutilizzo.
In una produzione seriale bisogna inoltre gestire il powder lifecycle.
Dopo una build, la polvere non fusa può essere:
- recuperata;
- setacciata;
- miscelata;
- riutilizzata.
Ma ogni ciclo deve rimanere sotto controllo.
Nel titanio l’ossigeno è particolarmente importante
Il titanio ha elevata affinità con l’ossigeno alle alte temperature.
Un incremento del contenuto di ossigeno può aumentare la resistenza ma diminuire la duttilità.
Questo è particolarmente rilevante quando la polvere viene:
- movimentata;
- riciclata;
- esposta all’ambiente.
Per questo una catena qualificata non può limitarsi al laser.
Deve comprendere anche il modo in cui il materiale viene gestito.
BCS porta nell’accordo una specializzazione dentale che risale al 1987
BCS fa parte del gruppo ACNIS dal 2020.
La società sviluppa e commercializza leghe destinate all’odontotecnica in forme differenti, fra cui:
- dischi;
- lingotti;
- barre;
- polveri.
Il catalogo comprende leghe a base:
- titanio;
- cobalto-cromo;
- nichel-cromo.
L’integrazione con ACNIS permette quindi di combinare una specializzazione molto verticale sul dentale con la competenza del gruppo sui materiali metallici medicali e sulle polveri AM.
ACNIS lavora sulla qualifica della polvere, non soltanto sulla distribuzione
Il gruppo indica fra i propri servizi:
- powder characterization;
- powder qualification;
- ottimizzazione dei parametri LPBF;
- ottimizzazione del trattamento termico.
Questo è particolarmente significativo nel nuovo accordo.
Non si tratta quindi soltanto di:
ATLIX vende la stampante + ACNIS vende il materiale.
La collaborazione entra nel processo.
È proprio questo che differenzia una semplice compatibilità commerciale da una combinazione qualificata.
ATLIX porta una lunga esperienza LPBF derivata da TRUMPF
ATLIX nasce nel 2025 dal carve-out delle attività di additive manufacturing di TRUMPF.
La storia tecnologica che l’azienda rivendica risale però molto più indietro.
Il team di Schio aveva partecipato allo sviluppo delle piattaforme metal AM TRUMPF e Sisma e della successiva famiglia TruPrint.
ATLIX eredita quindi:
- macchine;
- know-how;
- installato;
- esperienza di processo.
Questo è particolarmente rilevante nel dentale, settore nel quale la precedente TruPrint 1000 aveva già trovato un’applicazione significativa.
La xBUILD 1000 è chiaramente orientata anche al dentale
La piattaforma più compatta dell’attuale gamma ATLIX ha un volume di lavoro:
Ø100 × 100 mm
con area effettiva di circa Ø98 mm.
Può essere configurata con:
- un laser da 200 W;
- opzionalmente due laser da 200 W.
Fra i materiali dichiarati figurano:
- cobalt-chromium;
- titanium alloys;
- stainless steels;
- tool steels;
- nickel alloys;
- aluminum.
ATLIX propone inoltre una funzione Dental Preform.
È un segnale molto chiaro della continuità dell’azienda nel settore odontotecnico.
Dental Preform è un esempio di produzione ibrida
La logica consiste nel non stampare necessariamente l’intero componente.
Si parte da una preforma metallica convenzionale e si aggiunge sopra soltanto la geometria personalizzata.
Per un abutment, per esempio, una parte dell’interfaccia può essere prodotta con un processo convenzionale molto preciso.
L’AM aggiunge la geometria patient-specific.
Il risultato può combinare:
precisione convenzionale + libertà geometrica additiva.
È spesso una strategia più efficiente rispetto a stampare l’intero volume.
Il dentale è uno dei migliori esempi di serial production con parti tutte differenti
Una build può contenere:
- decine;
- centinaia
di restauri.
Ma praticamente ogni pezzo può appartenere a un paziente differente.
È quindi:
serial production senza parti identiche.
Questa è una delle condizioni nelle quali AM offre il massimo vantaggio.
Il tooling non cambia fra:
- corona A;
- ponte B;
- framework C.
Cambia soltanto il file.
Il vero problema diventa la ripetibilità fra build
In una normale linea industriale, la validazione deve dimostrare che:
build 1 ≈ build 2 ≈ build 100.
Questo riguarda:
- densità;
- proprietà meccaniche;
- geometria;
- superficie.
Nel medicale e nel dentale non basta produrre una build eccellente durante il setup iniziale.
Serve una finestra di processo sufficientemente stabile da rimanere dentro le specifiche nel tempo.
È proprio qui che ha valore una combinazione qualificata di:
- hardware;
- feedstock;
- parametri;
- heat treatment.
Il trattamento termico è parte del processo, non una semplice finitura
Il comunicato ATLIX lo cita esplicitamente.
Durante la LPBF il materiale è sottoposto a cicli rapidissimi:
fusione → solidificazione → nuovo riscaldamento.
La storia termica genera:
- microstruttura specifica;
- tensioni residue.
Il trattamento termico può essere necessario per:
- stress relief;
- modifica microstrutturale;
- raggiungimento delle proprietà meccaniche desiderate.
Questo significa che non è corretto qualificare semplicemente:
machine + powder.
Bisogna qualificare:
machine + powder + parameters + thermal cycle.
Cambiare il forno o il ciclo può essere una modifica di processo
Se la qualifica richiede, per esempio:
- temperatura X;
- tempo Y;
- atmosfera Z;
un trattamento differente non può essere considerato automaticamente equivalente.
Anche fattori apparentemente secondari possono contare:
- velocità di riscaldamento;
- uniformità del forno;
- cooling rate.
Per questo l’accordo parla di trattamento termico optimized and coordinated.
La catena qualificata può ridurre notevolmente il lavoro iniziale del laboratorio
Il vantaggio pratico è intuitivo.
Scenario A:
macchina nuova + polvere scelta autonomamente + sviluppo parametri + test + nuovo trattamento termico + nuovo test.
Scenario B:
combinazione macchina-materiale con finestra di processo già verificata.
Nel secondo caso il cliente parte molto più avanti.
Può comunque essere necessario:
- verificare installazione;
- qualificare il proprio workflow;
- documentare le procedure interne.
Ma non deve necessariamente sviluppare da zero la metallurgia del processo.
“Ready-to-use” non significa “zero validation”
È una distinzione importante.
BCS descrive la partnership come una soluzione pronta all’uso per produzioni quali:
- crowns;
- bridges;
- RPD.
Il significato industriale è:
parametri e materiale già sviluppati e validati come combinazione.
Non significa che il laboratorio possa:
- installare la macchina;
- premere Start;
- dichiarare automaticamente qualsiasi prodotto conforme.
Il produttore del dispositivo conserva proprie responsabilità.
La qualifica del processo non è la certificazione del dispositivo finale
È probabilmente la precisazione più importante dell’intero articolo.
La comunicazione utilizza il termine:
AM Process Quality Certification.
Non risulta annunciato un nuovo certificato CE per tutti i dispositivi prodotti con ATLIX e ACNIS.
Non risulta neppure un’approvazione regolatoria generale che trasformi automaticamente ogni parte stampata in:
- dispositivo medico conforme;
- impianto certificato.
La qualifica fornisce evidenze di processo.
Il dispositivo finale rimane soggetto alle norme applicabili.
Nel medicale europeo entra in gioco il MDR
Il Regolamento europeo sui dispositivi medici richiede al fabbricante di garantire che il dispositivo sia:
- progettato;
- prodotto;
secondo i requisiti applicabili.
Il sistema di gestione della qualità deve comprendere anche la realizzazione del prodotto.
Quindi la produzione additiva è soltanto una parte della catena regolatoria.
Devono essere considerati anche:
- design;
- risk management;
- biocompatibilità;
- clinical evaluation;
- post-market surveillance.
Una qualifica AM può sostenere questa documentazione.
Non la sostituisce.
“Materiale biocompatibile” non significa automaticamente “parte biocompatibile”
Il principio è identico a quello già noto nella stampa 3D polimerica.
Una lega può avere lunga storia di utilizzo medicale.
Ma la biocompatibilità del dispositivo dipende anche da:
- contaminazione;
- superficie;
- post-processing;
- pulizia;
- sterilizzazione.
Una parte LPBF può presentare sulla superficie:
- polvere parzialmente fusa;
- elevata rugosità;
- residui.
Quindi:
lega medical grade ≠ dispositivo pronto per il paziente.
Nel dentale esistono anche requisiti specifici legati alla ceramizzazione
Corone e ponti metallici possono essere utilizzati come sottostruttura per ceramica.
Il materiale deve quindi mantenere un comportamento compatibile con:
- cicli termici;
- adesione;
- coefficiente di espansione.
La collaborazione con un produttore specializzato come BCS può essere importante anche perché la lega non viene valutata soltanto come metallo generico.
Deve funzionare nel workflow odontotecnico successivo.
Lo stesso vale per il titanio e le ceramiche dentali
ACNIS include tra i propri servizi anche protocolli relativi alla ceramizzazione di protesi in titanio.
Questo mostra bene perché una supply chain integrata possa essere più utile rispetto alla semplice vendita della polvere.
Il comportamento della parte deve essere coerente con ciò che accade dopo la stampa.
Le proprietà della parte possono dipendere dall’orientamento
In LPBF si costruisce per layer.
La microstruttura e la presenza di difetti possono quindi variare rispetto all’orientamento.
Una parte caricata lungo Z può comportarsi diversamente da una caricata in XY.
La qualifica dovrebbe quindi considerare, secondo il tipo di applicazione:
- orientamento coupon;
- orientamento parte.
Un singolo provino non rappresenta necessariamente l’intero spazio di produzione.
Anche la posizione sulla piastra può influire
Una macchina deve garantire uniformità attraverso il build area.
Possibili variabili includono:
- gas flow;
- optical calibration;
- recoating;
- thermal conditions.
Per un laboratorio dentale, una build può essere densamente riempita.
Una buona qualifica dovrebbe dimostrare che la qualità rimane coerente anche fra parti in zone differenti della piattaforma.
È uno dei motivi per cui la validazione della macchina completa è differente dalla semplice dimostrazione su un coupon centrale.
Il riutilizzo della polvere è un’altra variabile critica
Soprattutto in produzioni frequenti, scartare tutta la polvere dopo ogni build sarebbe economicamente inefficiente.
Il powder lifecycle può quindi includere:
powder vergine → build → recupero → setacciatura → riutilizzo.
Ma devono essere definiti criteri per:
- refresh ratio;
- contaminazione;
- chimica;
- granulometria.
La qualifica iniziale non elimina la necessità di controllare il materiale durante la produzione.
Traceability significa collegare il lotto della polvere alla parte
Nel medicale è fondamentale poter ricostruire:
- quale materiale;
- quale lotto;
- quale macchina;
- quali parametri;
- quale trattamento.
Nel caso di una non conformità, il produttore deve poter individuare le parti coinvolte.
Una combinazione ATLIX–ACNIS può rendere più semplice questo schema perché materiale e processo vengono definiti in modo coordinato.
La stessa denominazione Ti6Al4V non basta per garantire equivalenza
Due lotti possono essere entrambi nominalmente Ti6Al4V.
Ma possono differire per:
- ossigeno;
- distribuzione particelle;
- morfologia;
- densità apparente.
Allo stesso modo, due powder supplier possono rispettare uno standard ma avere caratteristiche di processo leggermente differenti.
Per questo cambiare fornitore non è sempre un’operazione neutra in una linea qualificata.
Una qualifica integrata può quindi creare anche un “qualified material set”
Dal punto di vista del cliente il vantaggio è sapere che una specifica polvere ACNIS/BCS è stata associata a:
- determinati parametri ATLIX;
- determinato post-processing.
Questo riduce la quantità di combinazioni da gestire.
Ma riduce anche la libertà di sostituire un elemento senza nuova verifica.
È il normale compromesso della qualificazione.
Più libertà di processo significa più lavoro di validazione
Un laboratorio con parametri completamente aperti può provare:
- qualsiasi polvere;
- qualsiasi strategia.
È molto flessibile.
Ma assume anche la responsabilità di dimostrare che la propria combinazione funziona.
Un sistema qualificato sacrifica parte di questa libertà in cambio di:
- prevedibilità;
- documentazione;
- time-to-production inferiore.
Nel medicale questo può essere un vantaggio significativo.
ATLIX dispone di sistemi che vanno ben oltre il solo dentale
La gamma attuale arriva dalla compatta xBUILD 1000 fino a sistemi molto più grandi.
Per esempio la xBUILD 5000 offre:
- area 500 × 500 × 400 mm;
- quattro laser da 1 kW;
- build rate teorico dichiarato fino a 450 cm³/h.
Questo rende evidente che la collaborazione con ACNIS può avere prospettive diverse dal semplice laboratorio odontotecnico.
Sul medicale possono entrare in gioco:
- componenti ortopedici;
- dispositivi personalizzati;
- strutture più grandi.
L’accordo annunciato, tuttavia, non significa che ogni materiale e ogni geometria siano già qualificati su tutta la gamma.
Il scope esatto della certificazione rimane essenziale.
Un parametro validato sulla xBUILD 1000 non deve essere automaticamente trasferito alla xBUILD 5000
Macchine differenti possono avere:
- laser diversi;
- beam diameter diverso;
- gas flow diverso;
- recoater diverso.
Quindi:
stessa lega ≠ stesso parameter set.
Un trasferimento può essere possibile attraverso una specifica procedura di equivalenza o nuova qualifica.
Non è automatico.
È per questo che una “certificazione di processo” deve sempre essere letta insieme al suo scope
Per interpretare correttamente una qualifica servono almeno:
- modello macchina;
- materiale;
- supplier;
- granulometria;
- parametri;
- thermal treatment.
Idealmente anche:
- proprietà target;
- metodo di prova;
- geometria coupon.
Senza queste informazioni il termine “certificato” rimane troppo generico.
La comunicazione pubblica annuncia la struttura della collaborazione, non rende disponibile l’intero protocollo tecnico.
È importante anche capire chi abbia emesso la certificazione
La formulazione utilizzata parla di una joint AM Process Quality Certification firmata da ATLIX e ACNIS Group.
Dalle informazioni pubbliche disponibili non emerge l’intervento di:
- organismo notificato;
- laboratorio di certificazione indipendente;
- ente di accreditamento.
La lettura più prudente è quindi:
qualifica/certificazione congiunta del processo da parte dei partner industriali.
È un risultato tecnico rilevante.
Ma è differente da una certificazione regolatoria indipendente del dispositivo.
Le norme dei materiali rimangono comunque un riferimento importante
ACNIS indica per le proprie leghe medicali riferimenti come:
- ASTM F136;
- ASTM F3001;
- ISO 5832-3;
- ISO 22674,
a seconda del grado e dell’applicazione.
Queste norme possono definire requisiti relativi a:
- composizione;
- proprietà;
- applicazione.
Ma anche qui è importante distinguere:
material standard
da
device approval.
Una parte può essere realizzata con materiale conforme a ASTM F136 e non essere per questo automaticamente un impianto approvato.
ASTM F3001 è particolarmente interessante per Ti6Al4V ELI additivo
ACNIS indica il Grade 23 in polvere come disponibile secondo riferimenti che includono ASTM F3001.
Questo standard riguarda Ti-6Al-4V ELI prodotto mediante powder bed fusion per applicazioni chirurgiche.
È quindi molto più vicino al contesto AM rispetto a una specifica nata esclusivamente per materiale lavorato tradizionalmente.
La presenza di standard AM-specific rende progressivamente più semplice costruire catene di qualifica coerenti.
Nel dentale ISO 22674 è uno dei riferimenti importanti
ISO 22674 riguarda materiali metallici per restauri e apparecchi dentali.
La sua presenza nella documentazione dei materiali è significativa perché collega la chimica e le proprietà del materiale al suo uso odontoiatrico.
Ancora una volta, però, il processo di stampa completo deve dimostrare di raggiungere le proprietà richieste.
La macchina da sola non garantisce la chimica
Durante LPBF alcuni elementi possono essere sensibili al processo.
Inoltre bisogna evitare contaminazioni provenienti da:
- polvere precedente;
- sistema di ricircolo;
- manipolazione.
Per questo una produzione medicale deve utilizzare procedure rigorose di:
- cleaning;
- material change;
- segregation.
Una macchina capace di processare sia CoCr sia titanio non dovrebbe essere interpretata come possibilità di passare casualmente da uno all’altro senza procedure.
Cross-contamination è particolarmente critica
Anche tracce di un altro materiale possono essere problematiche in una produzione controllata.
Il workflow deve quindi definire chiaramente:
- attrezzature dedicate;
- procedure di pulizia;
- criteri di accettazione.
È uno degli aspetti nei quali una catena già studiata dai partner può ridurre il rischio di improvvisazione.
Il trattamento termico può modificare radicalmente Ti6Al4V LPBF
Il Ti6Al4V prodotto con LPBF può presentare microstrutture molto fini e non equivalenti a quelle di una lega convenzionale.
La velocità di raffreddamento estremamente elevata può generare fasi metastabili.
Il trattamento termico può quindi servire a ottenere una microstruttura più adatta all’applicazione.
In alcune applicazioni può entrare anche:
- HIP, Hot Isostatic Pressing.
Ma HIP non è automaticamente obbligatorio per ogni componente.
Dipende da:
- requisiti;
- porosità;
- fatica;
- normativa.
“Trattamento ottimizzato” non deve quindi essere tradotto automaticamente come HIP
La comunicazione parla genericamente di heat treatment coordinato.
Senza documentazione dello specifico ciclo non bisogna aggiungere processi non dichiarati.
Può trattarsi di:
- stress relief;
- annealing;
- altro ciclo specifico.
La distinzione è importante perché costi e proprietà finali cambiano sensibilmente.
Per le corone la criticità può essere diversa da quella di un impianto ortopedico
Entrambe sono applicazioni medicali/dentali.
Ma le condizioni di servizio possono essere molto differenti.
Una corona deve gestire:
- carichi masticatori;
- interazione con ceramica;
- ambiente orale.
Un impianto ortopedico può essere soggetto a:
- milioni di cicli;
- carichi molto maggiori;
- permanenza prolungata.
Quindi una qualifica non può essere interpretata come un’unica soglia di qualità universale.
Le proprietà devono essere correlate all’applicazione.
“Repeatable quality” non significa che tutte le parti abbiano automaticamente la stessa qualifica
Ripetibilità significa che il processo, nelle condizioni definite, è in grado di produrre risultati coerenti.
La parte specifica dipende anche da:
- design;
- orientamento;
- support strategy;
- thickness.
Un lattice implant, per esempio, pone problemi molto differenti rispetto a un coupon pieno.
È quindi necessario validare anche la combinazione fra processo e geometria.
Le strutture lattice sono particolarmente interessanti nel medicale
Il PBF metallico permette di creare:
- porosità controllata;
- lattice;
- superfici trabecolari.
Queste strutture sono difficili da realizzare con machining convenzionale.
Possono essere progettate per modificare:
- stiffness;
- massa;
- interfaccia ossea.
Ma aumentano anche la complessità di:
- powder removal;
- inspection;
- cleaning.
Ancora una volta, maggiore libertà geometrica significa maggiore necessità di controllo.
Nel dentale il vantaggio principale rimane invece la personalizzazione seriale
Ogni paziente richiede una geometria differente.
La LPBF consente di riempire una build con geometrie tutte diverse senza penalità di tooling.
È una delle applicazioni nelle quali la manifattura additiva non deve competere cercando semplicemente di essere:
più veloce del processo tradizionale.
Può cambiare completamente il flusso produttivo.
Il digitale parte dalla scansione, non dalla stampante
Una produzione dentale moderna può seguire:
scanner intraorale → CAD dentale → nesting → LPBF → heat treatment → finishing.
L’hardware di stampa è quindi un elemento di un workflow digitale più ampio.
La qualità finale dipende anche da:
- scansione;
- CAD;
- compensazioni.
Un errore nella geometria digitale non viene corretto dalla qualifica metallurgica.
La certificazione ATLIX–ACNIS agisce quindi soprattutto sulla parte metallurgico-produttiva della catena
Questo è il suo perimetro naturale.
Serve a ridurre l’incertezza relativa a:
- materiale;
- macchina;
- process parameters;
- heat treatment.
Non sostituisce:
- progettazione;
- metrologia;
- finishing;
- controllo clinico.
Ed è proprio per questo che deve essere descritta come una base qualificata del processo, non come soluzione regolatoria completa.
Per un laboratorio odontotecnico il vantaggio potrebbe essere il time-to-production
Un centro che vuole passare da fresatura o outsourcing a LPBF deve normalmente investire in:
- macchina;
- formazione;
- parametri;
- validazione.
Se la fase di sviluppo materiale è già stata completata dal produttore della macchina e dal supplier della polvere, il tempo prima di ottenere una produzione stabile può essere ridotto.
ATLIX descrive proprio mesi di test e validazione che il cliente potrebbe evitare o ridurre.
Non è stato pubblicato però un dato quantitativo indipendente sul risparmio di tempo.
Anche il costo del fallimento di una build può essere elevato
In una build dentale possono essere presenti molti dispositivi differenti.
Se il processo fallisce, non si perde un solo pezzo.
Si perdono:
- tempo;
- polvere;
- decine di lavori.
Aumentare la ripetibilità ha quindi valore economico anche quando la singola corona contiene pochi grammi di metallo.
La qualità di processo diventa una forma di produttività
Spesso si parla di produttività soltanto come:
cm³/h.
Nel dentale può essere più importante:
good parts / build.
Una macchina velocissima con un elevato tasso di rilavorazioni può essere meno produttiva di una più lenta ma stabile.
La qualifica della catena serve proprio a spostare l’attenzione da:
velocità nominale
a
yield ripetibile.
La collaborazione rappresenta anche una strategia commerciale interessante
Per ATLIX significa offrire qualcosa di più di una macchina.
Per ACNIS e BCS significa vendere qualcosa di più di una polvere.
Il cliente acquista:
ecosistema di processo.
È una direzione che l’additive manufacturing industriale sta seguendo da anni.
I fornitori più maturi non cercano più soltanto di dimostrare:
“la nostra macchina stampa questo materiale”.
Cercano di dire:
“questa combinazione è stata già sviluppata e verificata”.
È un passaggio da hardware selling a process selling
Nella prima generazione del metal AM il valore era soprattutto nella macchina.
Oggi molte piattaforme possono fondere:
- CoCr;
- Ti6Al4V.
Il vero differenziale diventa:
- quanto velocemente si arriva a produzione;
- con quanta ripetibilità;
- con quanta documentazione.
Per un settore regolamentato questo valore può superare quello di una differenza relativamente piccola nelle specifiche hardware.
Nel medicale la documentazione vale quasi quanto il pezzo
Una parte perfetta ma priva di:
- material traceability;
- process records;
- documentazione;
può essere inutilizzabile nel sistema qualità.
Per questo l’industrializzazione non consiste semplicemente nel far uscire una parte dalla macchina.
Consiste nel poter dimostrare:
come è stata prodotta.
La partnership ATLIX–ACNIS è interessante soprattutto perché porta l’attenzione precisamente su questo punto.
Il prossimo passo sarà conoscere lo scope tecnico completo
La comunicazione pubblica permette di identificare:
- materiali;
- settori;
- filosofia.
Mancano invece diversi dettagli importanti per una valutazione completa:
- modelli ATLIX esattamente inclusi;
- gradi e granulometrie precise;
- proprietà meccaniche target;
- numero di build utilizzate nella validazione;
- trattamento termico dettagliato;
- standard di prova;
- eventuale ente terzo coinvolto.
Sono queste informazioni che permetteranno di capire la profondità tecnica della qualifica.
Il valore dell’accordo non va però sottovalutato proprio perché non è una “certificazione magica”
Nel metal AM industriale la parte più difficile viene spesso dopo il primo campione riuscito.
È relativamente facile dimostrare:
“possiamo stampare questa lega”.
È molto più difficile dimostrare:
“possiamo ottenere le stesse proprietà in modo controllato e ripetibile all’interno di un workflow documentato”.
È questo secondo problema che ATLIX, ACNIS e BCS stanno cercando di affrontare.
Per un laboratorio odontotecnico o un produttore medicale, una combinazione già sviluppata fra macchina, feedstock, parametri e trattamento termico può eliminare una quantità significativa di lavoro sperimentale e ridurre il rischio di industrializzazione.
Ma il concetto va mantenuto nel suo perimetro corretto.
La partnership qualifica il processo.
Non certifica automaticamente ogni geometria.
Non certifica automaticamente ogni macchina ATLIX con qualsiasi polvere.
E soprattutto non trasforma automaticamente il componente stampato in un dispositivo medico conforme.
È proprio questa separazione fra process qualification e device conformity a rendere chiaro dove si colloca realmente l’annuncio: non alla fine del percorso regolatorio, ma in uno dei punti più importanti e costosi della catena che porta dalla polvere al dispositivo finito.
Tabelle tecniche
Perimetro dichiarato della collaborazione
| Elemento | Partner / configurazione |
|---|---|
| Tecnologia | Laser Powder Bed Fusion |
| Macchina | Sistemi ATLIX nel perimetro qualificato |
| Materiale dentale | CoCr |
| Fornitore CoCr | BCS / ACNIS Group |
| Materiale dentale-medicale | Ti6Al4V |
| Fornitore titanio | ACNIS Group |
| Parametri | Specifici per materiale |
| Proprietà | Verificate nella catena di processo |
| Post-processing | Trattamento termico ottimizzato/coordinato |
| Applicazioni citate | Corone, ponti, RPD, sottostrutture ibride e applicazioni medicali |
Cosa viene qualificato e cosa no
| Livello | Significato |
|---|---|
| Polvere | Chimica, granulometria e caratteristiche del feedstock |
| Parameter set | Finestra di fusione sviluppata sulla macchina |
| Macchina | Hardware definito all’interno del processo |
| Heat treatment | Ciclo successivo alla stampa coordinato |
| Proprietà risultanti | Evidenze di ripetibilità del materiale prodotto |
| Singolo dispositivo | Richiede comunque verifica del fabbricante |
| Conformità MDR | Non deriva automaticamente dalla qualifica AM |
| Marcatura CE | Non è automaticamente conferita dalla partnership |
CoCr e Ti6Al4V
| Proprietà generale | CoCr | Ti6Al4V |
|---|---|---|
| Densità | Relativamente elevata | Inferiore |
| Rigidezza | Elevata | Inferiore al CoCr |
| Resistenza alla corrosione | Elevata | Elevata |
| Uso dentale | Molto diffuso | Diffuso |
| Uso implantare medicale | Specifico secondo lega/applicazione | Molto diffuso |
| Applicazioni citate | Corone, ponti, RPD | Dentale e medicale |
| Heat treatment | Dipendente da lega/processo | Importante per tensioni/microstruttura |
ATLIX xBUILD 1000
| Parametro | Dato dichiarato |
|---|---|
| Tecnologia | LPBF |
| Volume | Ø100 × 100 mm |
| Area effettiva | Ø98 mm |
| Laser standard | 200 W |
| Opzione multilaser | 2 × 200 W |
| Spot | 80 µm |
| Opzione | 55/80 µm |
| Layer | 20–60 µm |
| Build rate | 10–50 cm³/h |
| Materiali dichiarati | CoCr, Ti alloys, acciai, Al, Ni |
| Funzione specifica dentale | Dental Preform |
Principali riferimenti dichiarati da ACNIS per Ti6Al4V
| Materiale | Riferimenti indicati dal fornitore |
|---|---|
| Ti6Al4V Grade 5 | ASTM F1472, ASTM F2924, ISO 5832-3, ISO 22674 |
| Ti6Al4V ELI Grade 23 | ASTM F136, ASTM F3001, ISO 5832-3, ISO 22674 |
Lo standard applicabile alla parte finale dipende dal grado, dal processo e dall’uso previsto; la presenza del riferimento nella scheda materiale non equivale automaticamente alla conformità del dispositivo prodotto.
Ti6Al4V Grade 5 e Grade 23 ELI
| Aspetto | Grade 5 | Grade 23 ELI |
|---|---|---|
| Famiglia | Ti-6Al-4V | Ti-6Al-4V |
| ELI | No | Sì |
| Interstiziali | Limiti standard | Limiti più restrittivi |
| Medicale | Utilizzato | Particolarmente comune negli impianti |
| Fatica/duttilità | Buone | Favorito in applicazioni critiche |
| Equivalenza | Non intercambiabile automaticamente | Richiede parameter set specifico |
Catena produttiva tipica
| Fase | Variabile da controllare |
|---|---|
| Polvere | Lotto, PSD, chimica, ossigeno |
| Powder handling | Contaminazione e riutilizzo |
| LPBF | Laser, scan speed, hatch, layer |
| Atmosfera | O₂ e gas flow |
| Orientamento | Anisotropia e supporti |
| Separazione | Integrità della parte |
| Heat treatment | Temperatura, tempo, atmosfera |
| Finishing | Superficie e dimensioni |
| QA | Densità, proprietà, metrologia |
| Tracciabilità | Collegamento fra parte, materiale e processo |
Qualifica di processo e conformità medicale
| Concetto | Domanda a cui risponde |
|---|---|
| Material qualification | La materia prima è definita e controllata? |
| Process qualification | La combinazione macchina/materiale produce risultati ripetibili? |
| Part validation | Questa geometria soddisfa i requisiti? |
| Device conformity | Il dispositivo soddisfa i requisiti normativi e clinici? |
| CE/MDR | Può essere immesso sul mercato secondo il quadro applicabile? |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).