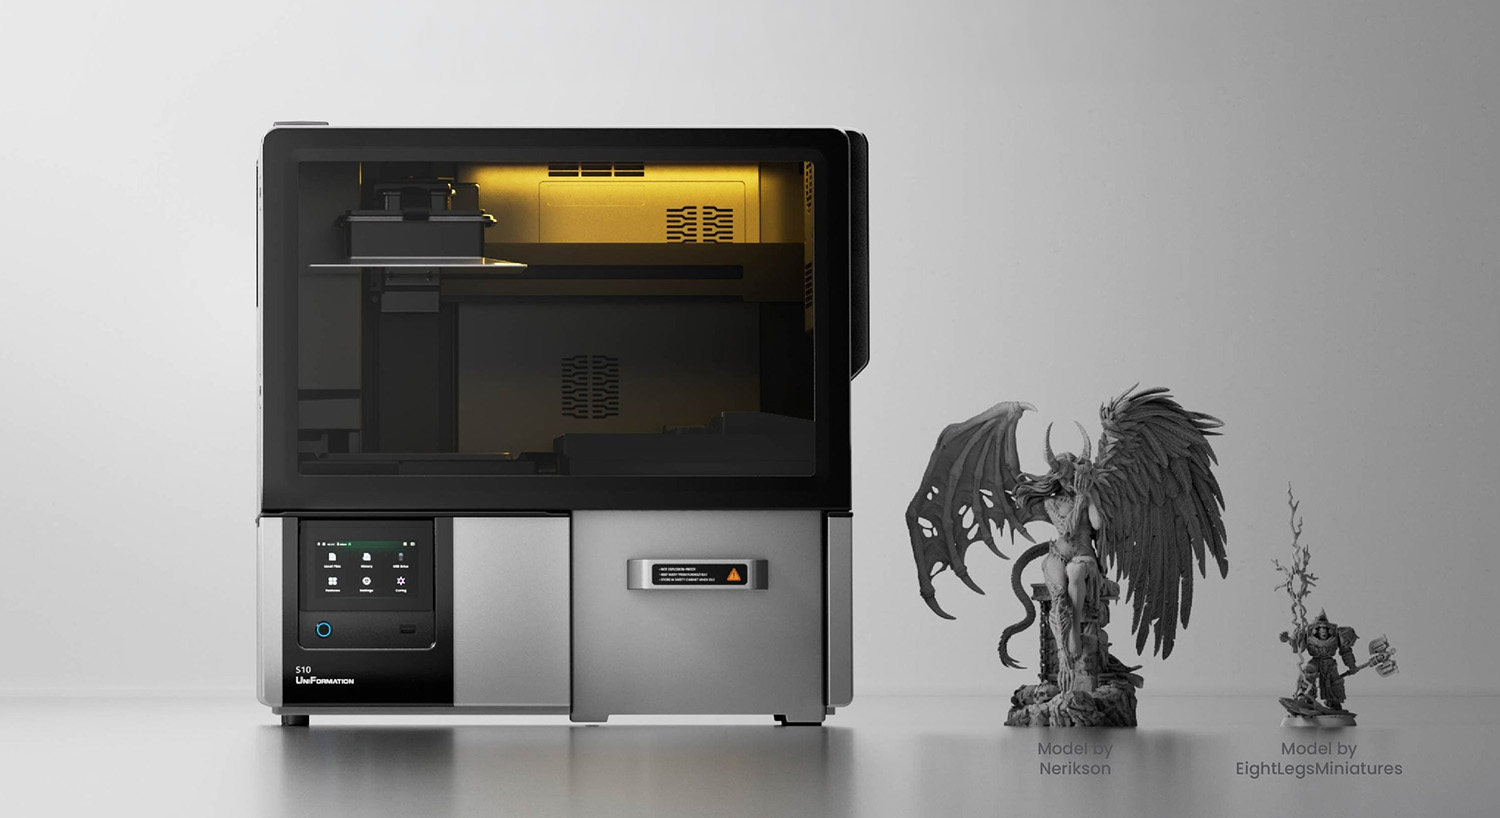
UniFormation S10 automatizza stampa, lavaggio e asciugatura della resina, ma il vero workflow unattended ha ancora qualche limite
UniFormation prepara il lancio della S10, una stampante 3D a resina che integra nello stesso involucro stampa MSLA, lavaggio e asciugatura del componente. L’obiettivo è eliminare uno dei passaggi meno piacevoli della vat photopolymerization desktop: terminata la stampa, l’utente normalmente deve rimuovere la piattaforma ancora ricoperta di fotopolimero liquido, trasportarla verso una wash station, immergere il modello nel solvente, estrarlo e lasciarlo asciugare prima della post-polimerizzazione. S10 tenta invece di mantenere l’intera sequenza all’interno della macchina. Quando la stampa termina, un sistema meccanico sposta e ruota la piattaforma verso la zona di lavaggio, immerge i pezzi, esegue due cicli di pulizia, li solleva, li fa drenare e utilizza aria riscaldata per asciugarli. È un cambiamento molto più significativo dell’ennesimo passaggio da 14K a 16K, perché interviene sul workflow complessivo anziché esclusivamente sulla risoluzione dello schermo.
UniFormation definisce S10 la “world’s first fully automated desktop resin 3D printer”, ma la frase richiede una precisazione. Il ciclo automatizzato standard termina con il pezzo lavato e asciutto, non completamente finito. I supporti devono ancora essere rimossi manualmente e la parte necessita normalmente di post-curing UV. UniFormation ha progettato un modulo di curing opzionale che si inserisce nella stessa macchina ed è controllato dalla S10, ma l’utente deve comunque rimuovere il modello dalla piattaforma, togliere i supporti e collocarlo nel modulo. Non si tratta quindi ancora di un percorso completamente autonomo dal file digitale al componente pronto all’uso.
Il punto forte è il trasferimento automatico della build plate
La S10 non usa semplicemente una stampante e una wash station affiancate. La piattaforma di costruzione fa parte di un meccanismo capace di muoversi verticalmente, traslare e ruotare. Terminata la stampa, viene lasciato drenare il materiale in eccesso e il braccio porta la piattaforma sopra il contenitore di lavaggio. Il modello viene immerso mantenendolo attaccato alla build plate e la macchina genera il movimento necessario alla pulizia. Successivamente la piattaforma viene ruotata per favorire il drenaggio e spostata davanti ai flussi di aria calda. UniFormation parla di three-sided drying a 35-45 °C tramite riscaldamento ceramico PTC.
Il lavaggio standard utilizza due cicli con la stessa soluzione detergente. Non si tratta però di un sistema ultrasonico e neppure, almeno nella configurazione mostrata, di una wash station con potente girante che muove il solvente attorno alla parte: è soprattutto la piattaforma a muoversi all’interno del liquido. È una scelta progettuale importante perché riduce componenti nel serbatoio, ma fa dipendere maggiormente l’efficacia della pulizia dalla geometria del componente, dall’accessibilità delle cavità e dal movimento del liquido.
| Caratteristica S10 | Dato dichiarato |
|---|---|
| Tecnologia | MSLA / vat photopolymerization |
| LCD | 10,1″ monocromatico 16K |
| Risoluzione LCD | 15.360 × 6.540 pixel |
| Pixel pitch dichiarato | 14,25 × 19,25 µm |
| Volume di stampa pubblicato | circa 223 × 126 × 200 mm |
| Capacità vat resina | circa 1 litro |
| Serbatoio lavaggio | circa 9 litri |
| Asciugatura | aria calda 35-45 °C |
| Resin feed | automatico |
| Foreign-object detection | sì |
| Curing | modulo opzionale, intervento manuale necessario |
| MSRP | 1.299 $ |
| Kickstarter | 999 $ |
| VIP | 899 $ effettivi |
| Lancio previsto | fine ottobre 2026 |
| Prime consegne stimate | marzo 2027 |
Questi dati derivano dalla documentazione pre-lancio e possono ancora cambiare prima della versione produttiva. La macchina osservata da alcuni reviewer è infatti esplicitamente un prototipo, non l’unità commerciale finale.
16K non significa accuratezza di 14 micrometri
La parte di stampa utilizza un display da 10,1 pollici con 15.360 × 6.540 pixel. UniFormation indica un pixel pitch di 14,25 × 19,25 µm. Sono valori molto elevati per una macchina desktop, ma non bisogna trasformare la dimensione del pixel in accuratezza dimensionale equivalente. La geometria reale dipende anche da diffusione della luce, esposizione, caratteristiche della resina, orientamento, supporti, ritiro e post-curing.
Più interessante per l’affidabilità potrebbe essere il nuovo sistema di assisted release. Sotto il film NFEP è presente un secondo elemento elastico che, secondo UniFormation, riduce la peel force di oltre il 30%. La separazione del layer appena polimerizzato dal fondo della vat è uno dei momenti più critici del processo MSLA: forze elevate possono danneggiare supporti sottili, produrre distacchi o aumentare le sollecitazioni sulla meccanica. Il valore del 30% resta comunque un claim del produttore e non una misura indipendente valida per qualunque resina e geometria.
L’asse Z utilizza inoltre una vite a ricircolo di sfere C5, mentre sensori di pressione controllano la presenza di eventuali oggetti estranei sotto la piattaforma prima che possano danneggiare schermo o vat. Sono presenti resin heating e alimentazione automatica. Quest’ultima utilizza un contenitore dedicato che rilascia il materiale attraverso una valvola meccanica anziché affidarsi necessariamente a una pompa in linea.
“99% less resin contact” è un obiettivo interessante, non l’eliminazione del rischio chimico
UniFormation dichiara 99% less resin contact. Il concetto ha una base reale: eliminando la movimentazione manuale della build plate bagnata diminuiscono le occasioni nelle quali resina non polimerizzata può gocciolare su guanti, banco di lavoro e superfici circostanti. Anche NIOSH indica espressamente che dispensing automatizzato e automated part handling possono diminuire l’esposizione durante la vat photopolymerization.
Il 99%, però, è un valore commerciale del produttore e non un risultato di uno studio indipendente sull’esposizione dell’operatore. Soprattutto non significa “99% più sicura” o “PPE non necessario”. Rimangono operazioni come sostituzione della resina, gestione del solvente, pulizia della vat, manutenzione, rimozione dei supporti e manipolazione della parte prima del curing completo.
NIOSH ricorda che le resine fotopolimeriche non polimerizzate possono provocare irritazione e sensibilizzazione cutanea e respiratoria. Anche il solvente rappresenta una sorgente importante di esposizione: in studi NIOSH sul workflow della vat photopolymerization, proprio risciacquo, immersione e asciugatura con IPA hanno generato alcune delle concentrazioni più elevate di VOC fra le varie fasi analizzate. Portare il lavaggio dentro un involucro chiuso può quindi essere un vantaggio reale, purché filtrazione e ventilazione della macchina siano efficaci.
UniFormation parla di minimal odor at the lid, filtro al carbone e gestione separata dell’aria nella zona di pulizia. Ma odore e rischio non sono sinonimi: la riduzione dell’odore percepibile non dimostra automaticamente la rimozione di tutti i vapori. Per questo una macchina automatizzata non sostituisce una corretta ventilazione del locale.
Il Fluid Hub è pensato soprattutto per piccoli print farm
UniFormation sta sviluppando anche S10 Fluid Hub, un sistema esterno per la gestione del liquido di lavaggio. Nella configurazione standard la macchina utilizza due cicli con la stessa soluzione. Collegandola al Fluid Hub diventa invece possibile implementare una sequenza rough wash + fine rinse, separando il lavaggio più contaminato da quello finale.
Un singolo Fluid Hub dovrebbe poter servire fino a tre S10, mettendole in coda con un’attesa stimata di 5-10 minuti. È una soluzione interessante per studi, laboratori dentali o piccoli print farm che utilizzano più macchine con materiali e workflow relativamente standardizzati. Può inoltre prolungare la vita utile del solvente mantenendo separata la soluzione più pulita.
Per un singolo utilizzatore domestico il vantaggio è meno evidente, perché il sistema esterno aggiunge serbatoi, tubazioni e spazio occupato. L’idea di “all in one” diventa quindi relativa: la S10 standalone integra effettivamente stampa e lavaggio, mentre una configurazione produttiva completa può includere anche Fluid Hub e curing module.
Il vero limite dell’automazione è la geometria del pezzo
Un prototipo S10 è già stato provato in condizioni reali da FauxHammer e l’esperienza evidenzia un problema interessante che una normale scheda tecnica non può mostrare. Il volume che una macchina può stampare non coincide necessariamente con quello che il meccanismo automatico riesce successivamente a lavare.
Nel software prototipale testato, l’altezza utilizzabile in modalità automatica era inferiore rispetto alla massima disponibile in print-only. UniFormation stava ancora sperimentando differenti limiti e quindi quei valori non devono essere considerati specifiche definitive della macchina commerciale. Il principio però rimane valido: il braccio deve poter ruotare e trasportare la build plate senza che il modello urti vasca, pareti o altre parti della macchina.
Esiste poi il problema del displacement. Immergere un oggetto in un recipiente pieno di liquido ne alza il livello. Due parti che consumano la stessa quantità di resina possono comportarsi in maniera completamente diversa: una struttura aperta lascia passare immediatamente il solvente, mentre una grande geometria concava o cava può intrappolare una sacca d’aria e spostare molto più liquido del proprio volume materiale.
Questo significa che l’automazione può introdurre un nuovo vincolo progettuale: oltre ai normali drain hole utilizzati per evitare suction cup e permettere la fuoriuscita della resina, occorre assicurarsi che aria e solvente possano circolare anche durante il lavaggio automatico.
Una statua cava è molto più difficile da automatizzare di una miniatura piena
Il punto emerge chiaramente pensando a due casi estremi. Una piccola miniatura solida con supporti aperti può essere immersa, agitata e asciugata con relativa facilità. Una statua cava può invece riempirsi di IPA attraverso un foro e svuotarsi molto lentamente. Se il liquido rimane intrappolato e viene riportato sopra la vat, può teoricamente contaminare la resina.
Anche l’asciugatura presenta lo stesso problema: il flusso di aria calda raggiunge facilmente la superficie esterna, ma non necessariamente una cavità interna. Un pezzo può quindi apparire asciutto mentre contiene ancora solvente.
UniFormation sta sviluppando modifiche a movimenti e protezioni del sistema e il proprio slicer dovrebbe ricordare all’utente l’importanza dei vent hole. Ma un semplice warning non equivale ancora a una simulazione automatica del comportamento fluidico di ogni geometria. È uno dei motivi per cui il risultato finale della S10 dipenderà probabilmente tanto dal software quanto dalla meccanica.
Il test di un prototipo ha mostrato limiti reali, ma non devono essere attribuiti automaticamente alla macchina finale
Durante la prova FauxHammer il meccanismo ha avuto anche alcuni problemi di movimento e in più occasioni la build plate ha interferito con parti della struttura. Sarebbe scorretto utilizzare questo episodio per concludere che le macchine commerciali avranno lo stesso difetto: il reviewer aveva ricevuto un’unità prototipale con diversi componenti ancora realizzati o rifiniti in modo pre-production.
Il test è comunque utile perché mostra quanto un sistema automatico diventi più complesso. Una normale resin printer possiede principalmente asse Z e vat. S10 aggiunge traslazione, rotazione, lavaggio, drenaggio e drying. L’automazione elimina lavoro dell’operatore, ma introduce nuovi meccanismi che devono sapere anche recuperare correttamente da un errore.
Per un print farm, reliability e fault recovery saranno quindi probabilmente parametri più importanti della risoluzione 16K.
La S10 automatizza il post-processing, ma non lancia automaticamente il job successivo
Questo è un interessante confronto con un sistema come Formlabs Form Auto. Form Auto risolve un problema differente: stacca automaticamente le parti dalla Build Platform 2, le lascia in un contenitore e avvia subito il job seguente. Non le lava automaticamente nella stessa macchina, ma permette alla stampante di continuare a produrre senza operatore.
S10 fa quasi l’opposto: mantiene il pezzo sulla piattaforma e automatizza lavaggio e asciugatura, ma quella piattaforma rimane occupata finché un operatore non rimuove il componente.
Perciò esistono almeno due significati diversi di “automated resin printing”:
automation per throughput: finisce una stampa, libera la piattaforma, parte la successiva;
automation per handling: evita all’operatore di manipolare il pezzo bagnato e automatizza il post-process immediato.
S10 appartiene soprattutto alla seconda categoria. Per un laboratorio che esegue una stampa durante la notte può essere molto comodo trovare al mattino il pezzo già pulito e asciutto. Per una farm che vuole produrre cinque build consecutive senza personale, invece, la rimozione automatica della parte sarebbe più importante.
Il curing opzionale completa l’ecosistema, non il ciclo automatico
UniFormation descrive un embedded curing module che può essere inserito nella zona destra della S10. Dopo avere rimosso i supporti l’utente colloca il componente sul piatto del modulo e la stampante può controllare la fase UV senza richiedere una cure station esterna.
La distinzione è importante perché il curing non serve soltanto ad asciugare ulteriormente il pezzo. Nelle resine fotopolimeriche il post-curing completa la reazione e può modificare sensibilmente proprietà meccaniche e termiche. Lavaggio, asciugatura e curing sono quindi tre operazioni differenti.
La sequenza completa rimane:
stampa → lavaggio automatico → asciugatura automatica → rimozione manuale → rimozione supporti → curing UV.
In determinate applicazioni la rimozione dei supporti può essere preferibile prima del curing proprio perché il materiale è ancora più facile da tagliare; questo rende difficile automatizzare completamente la fase senza tecnologie di support removal dedicate.
Il lancio avverrà su Kickstarter, non attraverso la normale disponibilità retail immediata
La situazione commerciale è ora più definita di quanto riportato nel primo articolo Fabbaloo. UniFormation indica un MSRP di 1.299 dollari e un pledge Kickstarter da 999 dollari. Chi effettua prima del lancio una prenotazione rimborsabile da 20 dollari dovrebbe ottenere, secondo l’azienda, un rimborso separato e un beneficio di 100 dollari, portando il prezzo effettivo VIP a 899 dollari.
La campagna è prevista per fine ottobre 2026 e le prime spedizioni sono stimate per marzo 2027. L’azienda indica USA, Canada, Regno Unito, Europa e Australia fra i mercati previsti.
Come sempre per un prodotto in crowdfunding, prezzo annunciato, tempistiche e caratteristiche pre-lancio non devono essere considerati equivalenti alla disponibilità di un prodotto maturo già spedito in grandi volumi. In questo caso il punto è particolarmente importante perché il vantaggio competitivo della S10 dipende da un sistema meccanico molto più articolato di quello di una tradizionale MSLA.
Il claim “world’s first” va trattato con cautela
Esistono già ecosistemi resin automatizzati, stazioni di lavaggio automatiche e sistemi che rimuovono automaticamente le parti. Formlabs, per esempio, offre da anni Form Auto, Fleet Control e Resin Pumping System, mentre Form Wash automatizza il lavaggio in un dispositivo separato. La particolarità della S10 non è quindi avere inventato l’automazione della stampa a resina.
L’elemento realmente distintivo è riunire stampa, trasferimento della build plate, lavaggio e asciugatura in un unico desktop enclosure destinato al segmento prosumer. È in questa definizione abbastanza specifica che il claim UniFormation appare più plausibile.
Il beneficio più concreto potrebbe essere proprio la riduzione del lavoro “sporco”
La stampa a resina desktop è diventata molto più semplice negli ultimi anni: auto-leveling, riscaldamento, resin feed, sensori e profili preconfigurati hanno eliminato molte regolazioni. Il post-processing è rimasto invece sorprendentemente manuale. Anche su una moderna macchina da oltre 10K, l’utente spesso finisce ancora con una piattaforma gocciolante in mano.
S10 affronta esattamente questo collo di bottiglia. Se il sistema finale riuscirà a pulire in modo affidabile le geometrie previste, il valore non sarà necessariamente produrre modelli più dettagliati di una GK3 Pro, ma ridurre il numero di volte in cui l’operatore deve entrare in contatto con resina e solvente.
Questo è particolarmente interessante per studi che eseguono molti job ripetitivi: dental model, miniature, piccoli prototipi, parti relativamente aperte e standardizzate. In questi casi la macchina può essere avviata, lasciata lavorare e ritrovata ore dopo con il modello già pulito e asciutto.
Per utenti che stampano ogni volta geometrie completamente differenti — grandi statue cave, parti con cavità complesse, materiali water-washable e solvent-based alternati — l’automazione può invece richiedere maggiore attenzione.
La vera prova della S10 non sarà quindi vedere un video nel quale il braccio porta perfettamente una miniatura dalla vat al lavaggio. Sarà capire quante geometrie reali diverse riesca a gestire senza intervento e con una qualità di pulizia ripetibile.
Se UniFormation riuscirà a risolvere questi problemi prima delle consegne del 2027, la S10 potrebbe rappresentare un cambio interessante nel desktop resin printing: non l’ennesima macchina che aggiunge pixel, ma una macchina che tenta finalmente di automatizzare la parte del processo che gli utenti continuano a svolgere a mano.
Ma “fully automated” rimane, almeno nella configurazione annunciata, una definizione commerciale da leggere con attenzione. La S10 automatizza molto più della maggior parte delle desktop resin printer, ma il percorso completo dal file alla parte post-curata e privata dei supporti richiede ancora l’operatore.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).