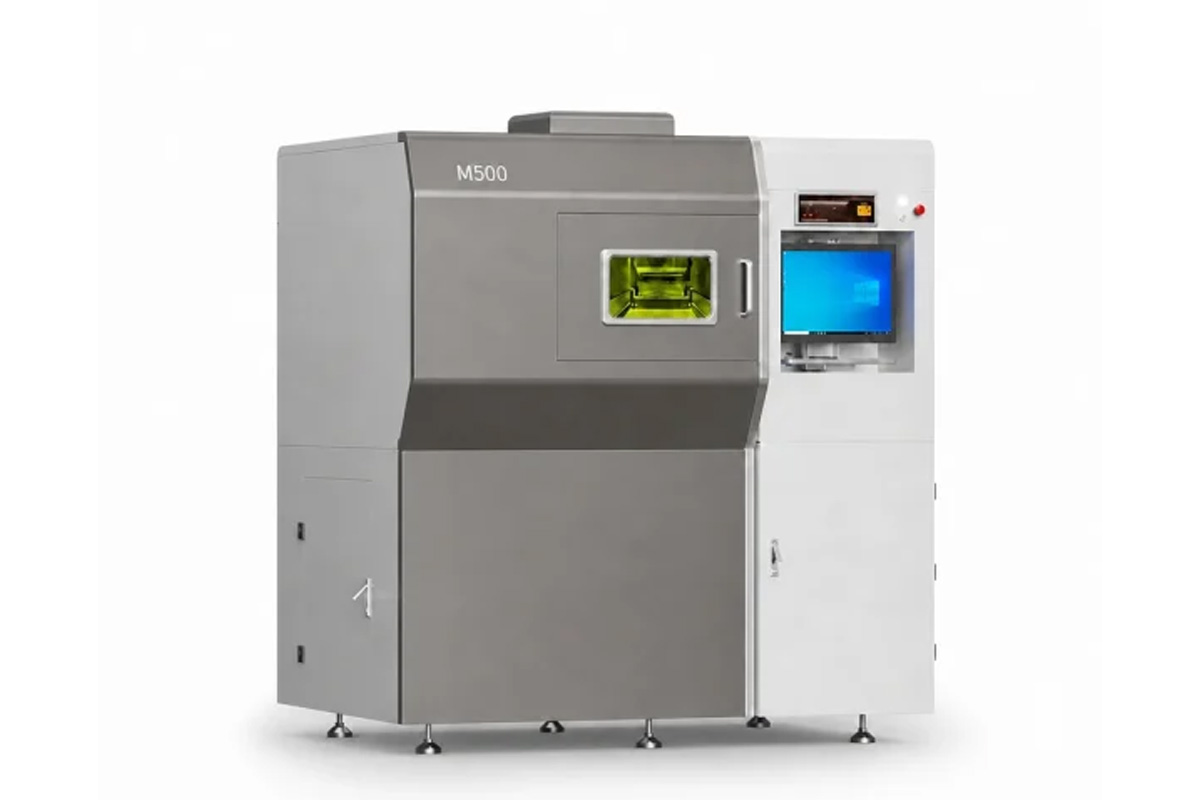
Faiborida 3D amplia la propria gamma di sistemi Laser Powder Bed Fusion con la SLM M500, una macchina metallica dotata di un volume utile di 500 × 500 × 500 mm e quattro laser a fibra da 500 W. Il nuovo sistema porta quindi il produttore cinese di Foshan nel segmento delle piattaforme LPBF di grande formato, una categoria nella quale l’aumento delle dimensioni del powder bed deve essere accompagnato da maggiore capacità ottica, controllo del gas, calibrazione multi-laser e gestione più sofisticata della polvere per evitare che l’incremento di volume si traduca semplicemente in build molto più lunghe.
La M500 utilizza quattro sorgenti IPG da 500 W ciascuna, con lunghezza d’onda di 1.064 nm, associate a sistemi di scansione SCANLAB e ottiche F-Theta. Faiborida dichiara layer regolabili fra 20 e 200 µm, una forming efficiency compresa fra 20 e 80 cm³/h e accuratezza dimensionale di ±0,1 mm sui componenti fino a 100 mm e ±0,1% della lunghezza per parti più grandi. Il portafoglio materiali comprende acciai inossidabili, leghe cobalto-cromo, titanio, acciai da utensili, leghe di alluminio e superleghe per alte temperature.
I numeri sono interessanti soprattutto perché mostrano una macchina chiaramente progettata per superare il ruolo di sistema da ricerca o da piccoli componenti. Ma la documentazione pubblicamente disponibile al lancio è ancora essenziale e lascia aperte diverse domande importanti, a partire dalla modalità con cui i quattro laser condividono la superficie di lavoro e dal significato esatto del throughput dichiarato.
500 × 500 × 500 mm significa 125 litri di volume geometrico disponibile
La camera di costruzione forma teoricamente un cubo da:
0,5 × 0,5 × 0,5 m = 0,125 m³
cioè:
125 litri.
Naturalmente una build LPBF non utilizza normalmente tutto questo volume come massa metallica piena. Servono:
- supporti;
- distanze fra parti;
- spazi per il recoating;
- vincoli termici.
Il dato permette però di capire immediatamente il salto rispetto a macchine da 100–300 mm.
Un lato da mezzo metro permette di affrontare componenti che non entrerebbero in piattaforme più piccole senza:
- divisione;
- saldatura;
- assemblaggio.
Oppure consente di riempire la piastra con molti componenti più piccoli.
Sono due business case completamente differenti.
Il grande formato non serve soltanto a stampare parti grandi
Una macchina 500 × 500 mm può essere utilizzata in due modi principali.
Il primo è:
one large part.
Per esempio:
- manifold;
- componente aerospace;
- tooling;
- parte energetica.
Il secondo è:
many smaller parts.
In questo caso la grande superficie diventa una piattaforma per produzione seriale.
Con molti componenti ripetuti, il vantaggio dei quattro laser può diventare più evidente perché il lavoro può essere suddiviso fra sorgenti differenti.
È quindi più corretto parlare di:
large-format + high-density production
piuttosto che interpretare la M500 soltanto come stampante per “pezzi da 500 mm”.
Quattro laser da 500 W portano la potenza nominale installata a 2 kW
La macchina integra:
4 × 500 W = 2.000 W
di potenza ottica nominale complessiva.
Ma questa semplice somma può essere fuorviante.
I quattro laser non vengono necessariamente concentrati nello stesso punto.
In un sistema multi-laser vengono normalmente utilizzati per lavorare:
- regioni differenti;
- parti differenti;
- settori differenti della stessa parte.
La capacità produttiva dipende quindi da quanto efficacemente il software riesce a distribuire il lavoro.
In termini generali:
4 laser ≠ automaticamente 4× throughput.
La geometria della build determina l’efficienza del parallelismo
Se il powder bed contiene quattro gruppi di parti distribuiti uniformemente, i quattro laser possono essere ben utilizzati.
Se invece una piccola geometria si trova concentrata in una sola zona, alcune sorgenti potrebbero avere meno lavoro.
Il vantaggio reale dipende quindi da:
- copertura ottica;
- overlap dei campi;
- strategia di assegnazione;
- geometria della build.
Ed è precisamente su questi aspetti che le informazioni pubbliche sulla M500 sono ancora limitate.
Non sappiamo ancora se i quattro laser siano full-field o zonali
È una distinzione importante.
In un sistema zonal ciascun laser copre principalmente una regione del powder bed.
Per esempio:
laser 1 → quadrante A
laser 2 → quadrante B
laser 3 → quadrante C
laser 4 → quadrante D.
In un sistema full-field, invece, più laser possono raggiungere una parte molto ampia o tutta la superficie.
Questo permette una distribuzione più flessibile.
Faiborida parla di scansione coordinata con quattro laser, ma le fonti pubbliche disponibili al lancio non forniscono una mappa dei campi ottici o una descrizione dettagliata dell’overlap.
Non è quindi corretto dedurre automaticamente l’una o l’altra architettura.
La configurazione ottica diventa particolarmente importante su 500 mm
Un campo da mezzo metro è grande per una LPBF.
All’aumentare della distanza dal centro ottico devono essere controllati:
- distorsione;
- focus;
- spot geometry.
Le lenti F-Theta servono proprio a mantenere una relazione controllata fra:
- angolo dello scanner;
- posizione del fascio.
Ma una grande superficie richiede comunque una calibrazione accurata.
Se quattro scanner condividono il piano, il problema aumenta ulteriormente.
Il multi-laser introduce inevitabilmente il problema dello stitching
Quando due laser lavorano su regioni che si incontrano, le coordinate devono coincidere.
Immaginiamo una linea progettata continua.
Laser A costruisce:
──────
Laser B deve iniziare esattamente da:
──────.──────
Se esiste un offset, possono comparire:
- gradini;
- sovrapposizioni;
- mancanza di fusione.
È il cosiddetto problema di:
multi-laser stitching.
Un errore piccolo nel sistema ottico può diventare un difetto reale
Se due scanner hanno un offset di:
50–100 µm
la differenza può essere rilevante soprattutto per:
- pareti sottili;
- canali;
- superfici funzionali.
Il controllo multi-laser deve quindi garantire:
- posizione;
- focus;
- potenza.
Non basta installare quattro sorgenti identiche.
La vera piattaforma produttiva è:
laser + scanner + calibrazione + software.
Faiborida utilizza sorgenti IPG e scanner SCANLAB
È una scelta che colloca alcune componenti fondamentali della catena ottica presso fornitori già ampiamente presenti nel settore industriale.
Le sorgenti a fibra da:
1.064 nm
sono lo standard tecnologico per molte leghe metalliche utilizzate in LPBF.
Gli scanner galvanometrici permettono di spostare molto rapidamente il fascio senza muovere fisicamente l’intera testa.
Ma utilizzare componenti di brand noti non determina automaticamente:
- accuratezza del sistema completo;
- qualità metallurgica.
Queste dipendono anche dall’integrazione.
La qualità finale deriva soprattutto dalla stabilità energetica sul powder bed
Il materiale riceve una determinata densità di energia in funzione di:
- laser power;
- scan speed;
- hatch spacing;
- layer thickness.
Una rappresentazione semplificata può essere:
VED = P / (v × h × t)
dove:
- P = potenza;
- v = velocità;
- h = hatch;
- t = layer.
Non è una legge sufficiente per prevedere la qualità, ma mostra perché 500 W da soli non descrivano un processo.
Gli stessi 500 W possono produrre:
- lack of fusion;
- melt pool stabile;
- keyholing
a seconda degli altri parametri.
Il layer range da 20 a 200 µm è molto ampio
Faiborida dichiara:
0,02–0,2 mm.
Cioè:
20–200 µm.
Il limite inferiore è coerente con produzioni che privilegiano:
- dettaglio;
- superficie.
Il limite superiore è molto più aggressivo e, se realmente utilizzabile su materiali appropriati, può contribuire fortemente alla produttività.
Ma layer da:
200 µm
non possono essere considerati automaticamente equivalenti a layer da 30–60 µm in termini di:
- densità;
- superficie;
- feature minime.
Layer più spesso significa meno cicli Z
Per costruire 100 mm:
con 20 µm servono:
5.000 layer.
Con 100 µm:
1.000 layer.
Con 200 µm:
500 layer.
Quindi il potenziale risparmio di tempo è enorme.
Ma il melt pool deve riuscire a:
- penetrare;
- fondere;
- collegare correttamente.
Il layer massimo realmente utilizzabile dipenderà quindi dal materiale e dal parameter set.
Il dato 20–80 cm³/h merita particolare cautela
La forming efficiency dichiarata è:
20–80 cm³/h.
Ma la documentazione pubblica non specifica chiaramente se sia:
- throughput totale dei quattro laser;
- valore legato a un certo materiale;
- valore per singolo laser;
- range ottenuto con differenti parametri.
Questa distinzione cambia completamente l’interpretazione.
Se 80 cm³/h fosse il massimo totale della macchina, sarebbe relativamente prudente per:
4 × 500 W.
Se fosse un valore per singolo laser, il massimo teorico aggregato diventerebbe molto diverso.
Finché Faiborida non pubblicherà una scheda tecnica più dettagliata è meglio non calcolare performance derivate.
Build rate dichiarato non significa comunque part throughput
Anche conoscendo esattamente:
80 cm³/h
non sapremmo quante parti vengono prodotte ogni giorno.
Il cycle time comprende:
- recoating;
- esposizione;
- preparazione;
- riscaldamento;
- raffreddamento;
- powder recovery.
Il valore in cm³/h descrive solamente una parte del processo.
Per un’azienda conta:
good parts / day.
È questa la vera metrica produttiva.
Anche il yield deve entrare nel calcolo
Supponiamo che una build produca:
50 componenti.
Se:
49 sono conformi
il yield è ottimo.
Se:
35 sono conformi
il throughput teorico perde molto valore.
Per questo nelle piattaforme industriali diventano fondamentali:
- monitoring;
- repeatability;
- calibration.
La M500 viene chiaramente presentata come macchina produttiva, ma al lancio non sono stati ancora pubblicati dataset statistici di ripetibilità.
Faiborida dichiara ±0,1 mm fino a 100 mm
Per componenti di dimensione fino a:
100 mm
l’accuratezza dimensionale dichiarata è:
±0,1 mm.
Oltre questa dimensione:
±0,1% della lunghezza.
Questo significa, ad esempio, che su:
500 mm
±0,1% corrisponde a:
±0,5 mm.
È un modo ragionevole di rappresentare come gli errori assoluti possano aumentare con la dimensione.
Accuracy non deve essere confusa con resolution
Una macchina può avere:
- spot molto piccolo;
- layer sottile
e comunque produrre una parte con errore dimensionale più grande.
La accuracy finale dipende da:
- distorsione termica;
- shrinkage;
- compensation;
- stress.
Quindi:
laser spot ≠ dimensional accuracy.
Per la M500 non è stato ancora pubblicato nelle fonti consultate uno spot size ufficiale.
Non va quindi inventato dal solo dato di accuratezza.
Su mezzo metro la distorsione termica diventa particolarmente rilevante
Una grande parte metallica può accumulare:
- stress residuo;
- gradienti termici.
Durante la build può:
- deformarsi;
- sollevarsi;
- esercitare forze sui supporti.
Il problema aumenta con:
- sezione;
- lunghezza;
- altezza.
Una macchina grande non rende automaticamente facile produrre una grande parte.
A volte il vero limite non è:
“entra nella camera?”
ma:
“rimane geometricamente stabile per tutta la build?”
La strategia di scansione deve quindi controllare anche il calore
Quattro laser possono accelerare la deposizione.
Ma possono anche aumentare la quantità di energia immessa contemporaneamente.
Se più melt pool lavorano troppo vicini possono verificarsi:
- accumulo termico;
- interazioni.
Il software deve quindi coordinare le sorgenti.
La strategia migliore non è necessariamente:
tutti e quattro sempre accesi.
È:
utilizzarli quando la geometria e la termica lo consentono.
Il gas flow diventa ancora più importante
Durante LPBF la fusione genera:
- plume;
- spatter;
- condensati.
Questi prodotti devono essere rimossi dalla zona di scansione.
Altrimenti possono:
- schermare il laser;
- contaminare il powder bed.
Su una piastra da:
500 × 500 mm
la uniformità del gas flow è una sfida maggiore rispetto a una piccola piattaforma.
Con quattro melt pool simultanei aumenta anche il carico di:
- particelle;
- fumi.
Al lancio non è stato pubblicato il valore di ossigeno residuo
Per materiali reattivi come:
- titanio;
- alluminio
il controllo dell’atmosfera è fondamentale.
Le LPBF lavorano normalmente sotto:
- argon;
- azoto,
a seconda della lega.
Un parametro utile sarebbe:
O₂ ppm.
Nelle fonti pubbliche iniziali non compare.
Questo non significa che la macchina non disponga del controllo necessario.
Significa semplicemente che non possiamo ancora confrontarlo con altre piattaforme.
Lo stesso vale per il sistema di filtrazione
Quattro laser possono generare un elevato carico sui filtri.
Una macchina destinata alla produzione seriale deve gestire:
- sostituzione;
- sicurezza;
- durata filtro.
Su alcune moderne piattaforme LPBF questo processo è sempre più automatizzato.
La documentazione iniziale della M500 non dettaglia questi aspetti.
È una delle aree da chiarire prima di valutarne l’OEE industriale.
Faiborida produce anche polveri metalliche
Questo è un elemento importante nel posizionamento dell’azienda.
Il business non riguarda soltanto:
machine.
Comprende anche:
material.
Il produttore può quindi offrire:
- hardware;
- feedstock;
- parameter development.
Potenzialmente questa integrazione riduce il numero di interfacce fra fornitori.
Ma “machine + powder” non significa automaticamente processo qualificato
La polvere può rispettare:
- chimica;
- PSD.
La macchina può funzionare correttamente.
Per ottenere una parte qualificata serve comunque validare:
- parameter set;
- densità;
- proprietà meccaniche.
Quindi:
powder availability ≠ part certification.
È una distinzione particolarmente importante in aerospace e medicale.
La granulometria influenza direttamente il recoating
Una polvere LPBF deve avere:
- flowability;
- spherical morphology;
- distribuzione granulometrica appropriata.
Su una superficie di mezzo metro, ottenere uno strato uniforme diventa ancora più importante.
Una piccola differenza di spessore può influire su:
- melt pool;
- densità.
Per questo grandi build plate aumentano la sensibilità alla qualità del powder spreading.
La macchina viene dichiarata compatibile con sei grandi famiglie di materiali
Faiborida cita:
- stainless steel;
- CoCr;
- titanium alloys;
- tool steels;
- aluminum alloys;
- high-temperature alloys.
È un portafoglio molto ampio.
Ma “compatible” deve essere interpretato come:
piattaforma capace di processare queste famiglie.
Non significa che per ogni singola lega esista già:
- parameter set qualificato;
- datasheet completo.
Per esempio:
titanium alloy
può significare diverse composizioni.
Lo stesso vale per:
high-temperature alloy.
Sarebbe importante conoscere l’elenco delle leghe effettivamente validate
Per un utente industriale la differenza è enorme fra:
“supportiamo titanio”
e:
“Ti6Al4V Grade 5, parametro X, proprietà Y, test Z”.
La seconda formulazione permette una decisione ingegneristica.
La prima descrive soprattutto capacità commerciale.
Le fonti del lancio non arrivano ancora a questo livello di dettaglio.
Il grande formato può essere particolarmente utile nel tooling
Uno dei settori indicati nel contesto cinese è quello degli:
- stampi.
La LPBF è interessante per inserti con:
- conformal cooling.
Un volume 500 mm permette inserti più grandi o più numerosi.
Nel tooling, inoltre, il componente AM non è necessariamente il prodotto finale.
Serve per produrre migliaia di parti mediante:
- injection molding;
- die casting.
Un miglioramento di pochi secondi sul ciclo può quindi accumularsi su grandi volumi.
Aerospace è un altro target naturale
Un volume da mezzo metro permette componenti come:
- manifolds;
- heat exchangers;
- strutture integrate.
Il valore dell’AM cresce quando sostituisce un assembly composto da:
- molte parti;
- molte saldature.
Ma aerospace richiede anche:
- tracciabilità;
- qualifica;
- repeatability.
È quindi uno dei settori nei quali la differenza fra:
machine capability
e
qualified production
è più importante.
Anche l’energia è un settore plausibile
Il segmento energetico utilizza componenti:
- complessi;
- high-temperature.
Superleghe come le famiglie Ni-based sono molto utilizzate in:
- turbine;
- combustori.
La LPBF permette canali interni e geometrie difficili da lavorare.
Ma le proprietà a:
- creep;
- fatigue;
- temperature elevate
dipendono fortemente dal processo e dal post-treatment.
Quindi il solo fatto che una superlega sia stampabile non basta per qualificare una parte energetica.
Il post-processing rimane inevitabile
Una parte LPBF può richiedere:
- stress relief;
- heat treatment;
- HIP;
- machining.
Non tutte le parti richiedono tutte queste operazioni.
Ma una macchina 500 mm può produrre componenti che necessitano anche di:
- forni;
- CNC;
- CT
di dimensioni compatibili.
Questo è un punto spesso sottovalutato.
Una grande stampante richiede una grande infrastruttura a valle
Se la parte misura:
480 mm
non basta che entri nella M500.
Deve entrare anche nel:
- furnace;
- HIP;
- macchina utensile;
- CMM.
Il vero investimento produttivo può quindi essere superiore al costo della sola stampante.
È uno dei motivi per cui grandi sistemi LPBF vengono inseriti principalmente in ambienti industriali già strutturati.
Lo stesso vale per la gestione della polvere
Un volume teorico da 125 litri implica quantità di polvere potenzialmente molto elevate.
La camera non sarà necessariamente riempita completamente in ogni configurazione, ma resta una massa significativa.
A seconda della lega, decine o centinaia di chilogrammi possono essere coinvolti nel sistema.
Questo rende:
- caricamento;
- recupero;
- setacciatura
parte fondamentale del workflow.
Con il titanio il valore economico della polvere diventa rilevante
Grandi quantità di:
- Ti6Al4V;
- superleghe
rappresentano capitale immobilizzato.
Un sistema efficiente deve quindi ridurre:
- polvere inutilizzata;
- contaminazione.
Il recupero controllato diventa economicamente importante quanto tecnicamente importante.
Le informazioni pubbliche sul sistema M500 di powder handling sono ancora troppo limitate per valutarlo.
Il material change può diventare costoso
Passare, per esempio, da:
316L
a:
Ti6Al4V
richiede evitare contaminazione incrociata.
Su una macchina grande questo può richiedere:
- pulizia approfondita;
- procedure dedicate.
Per produzioni industriali spesso è più efficiente dedicare:
una macchina → una famiglia materiale.
Il grande formato rafforza questa logica.
L’M500 completa una gamma già articolata
Prima della nuova macchina, Faiborida proponeva già sistemi come:
- SLM M100;
- SLM M150D;
- SLM M280.
Il salto alla M500 porta il produttore da piattaforme più compatte a una classe decisamente industriale.
Questo amplia il mercato potenziale:
research → small production → large-format manufacturing.
È una strategia sempre più comune fra i produttori cinesi di metal AM.
Il mercato LPBF cinese sta aumentando rapidamente la scala delle macchine
Negli ultimi anni produttori cinesi hanno introdotto piattaforme con:
- build plate sempre più grandi;
- più laser.
Il trend è evidente:
more lasers + larger build area.
Faiborida entra ora nello stesso percorso con una piattaforma da mezzo metro e quattro sorgenti.
Il vero confronto competitivo, però, dovrà essere basato non soltanto su:
- dimensione;
- numero di laser.
Le metriche più importanti saranno costo per parte e utilization
Due macchine possono avere:
4 × 500 W.
Ma risultati economici differenti a causa di:
- software;
- recoating;
- gas flow;
- downtime.
Per una fabbrica contano metriche come:
€ / good part
e:
kg / machine-hour.
Sono dati che oggi non sono disponibili pubblicamente per la M500.
Anche il prezzo non è stato ancora pubblicato
Al momento del lancio non vengono indicati:
- prezzo;
- ship date;
- availability.
Questo impedisce una vera analisi economica.
Una macchina può avere specifiche inferiori a un concorrente e risultare molto interessante se:
capex è significativamente inferiore.
Oppure il contrario.
Senza prezzo è quindi prematuro valutare il rapporto fra:
- investimento;
- throughput.
Il costo della macchina non è comunque il costo dell’impianto
Per LPBF servono spesso:
- inert gas;
- powder station;
- sieve;
- aspirazione;
- DPI;
- post-processing.
Quindi il costo di ingresso reale può essere sensibilmente superiore al prezzo della stampante.
Una valutazione industriale dovrebbe utilizzare:
total installed cost.
Non soltanto:
machine list price.
Il software sarà un elemento decisivo
Quattro laser richiedono un algoritmo che suddivida:
- contour;
- hatch;
- parti.
Una strategia poco efficiente può lasciare sorgenti inattive.
Una molto aggressiva può creare:
- differenze termiche;
- stitching.
Quindi il software determina buona parte del valore dell’hardware.
Al momento le informazioni pubbliche sull’ambiente software M500 sono limitate.
È un’altra area su cui Faiborida dovrà fornire dettagli.
Anche la preparazione di build da 500 mm può diventare pesante dal punto di vista computazionale
Una build con:
- molte parti;
- layer sottili
può generare enormi quantità di:
- vettori;
- dati.
Il software deve gestire:
- slicing;
- laser assignment;
- collisioni.
Il tempo di preparazione diventa parte della produttività.
Una macchina veloce con workflow software lento può spostare il collo di bottiglia invece di eliminarlo.
Il monitoring è un altro dato ancora mancante
Le moderne macchine LPBF possono includere:
- layer imaging;
- melt pool monitoring;
- recoater monitoring.
Non tutte lo fanno allo stesso livello.
Le fonti pubbliche della M500 non dettagliano una suite completa di process monitoring.
Questo non permette ancora di capire quanto la piattaforma possa supportare:
- quality assurance;
- traceability.
Per produzioni aerospace o medicali questo è particolarmente importante.
Monitoring non significa comunque certificazione automatica
Anche se la macchina disponesse di:
- camera;
- melt pool sensors,
il dato deve essere correlato a:
- difetti;
- CT;
- metallografia.
Una anomalia del segnale non è automaticamente:
poro da 100 µm.
La qualità nasce dalla validazione del sistema.
Quattro laser aumentano anche la complessità della manutenzione
Rispetto a un sistema single-laser esistono:
- quattro sorgenti;
- quattro scanner;
- più ottiche.
Questo significa più elementi da:
- calibrare;
- mantenere.
La produttività aggiuntiva deve compensare:
- maggiore capex;
- maggiore manutenzione.
Per produzione seriale può essere un ottimo compromesso.
Per utilizzo sporadico, molto meno.
Il volume da 500 mm rende la M500 chiaramente una macchina di fabbrica
Non è un sistema pensato principalmente per:
- laboratorio;
- università.
Il suo spazio applicativo è dove esistono:
- build grandi;
- throughput continuo.
La disponibilità di modelli più piccoli nella gamma Faiborida rafforza questa interpretazione.
L’M500 serve a chi supera i limiti dei sistemi precedenti.
Una grande build può durare giorni
Supponiamo una altezza:
500 mm.
Con layer da:
40 µm
servono:
12.500 layer.
Anche se ogni layer richiedesse soltanto:
20 secondi
fra scanning e recoating, avremmo già:
circa 69 ore.
È un esempio puramente matematico.
Una build reale può essere:
- più veloce;
- molto più lenta.
Serve però a mostrare perché reliability e uptime diventano critici.
Un fallimento al giorno tre costa molto più di uno al minuto dieci
Su sistemi grandi, prevenire un errore assume valore economico enorme.
Per questo diventano importanti:
- recoater health;
- atmosfera;
- powder quality.
Il numero di laser è soltanto una parte del problema.
La M500 può quindi essere interessante soprattutto come piattaforma integrata macchina-materiale
Faiborida non vende solamente l’hardware.
Produce anche powder.
Se l’azienda riuscirà a fornire:
- material specification;
- parameter set;
- meccaniche validate,
potrà offrire una catena più integrata.
È un modello seguito anche da altri player del metal AM.
Ma i dati pubblici devono diventare più dettagliati
Per valutare seriamente la M500 servirebbero almeno:
- spot size;
- laser overlap;
- gas flow;
- O₂ ppm;
- platform heating;
- max scan speed;
- powder system;
- monitoring;
- dimensioni/footprint;
- peso;
- consumo gas/elettrico;
- qualification data.
Oggi conosciamo soprattutto:
- box;
- laser;
- layer;
- accuracy;
- materiali.
È sufficiente per presentare la macchina.
Non per valutarla completamente.
Anche il throughput dovrà essere legato a una lega specifica
Dire:
80 cm³/h
senza sapere se si tratta di:
- AlSi10Mg;
- IN718;
- Ti6Al4V
ha valore limitato.
Ogni lega utilizza:
- scan speed;
- layer;
- hatch
differenti.
Per questo un benchmark serio dovrebbe riportare:
materiale + density target + layer + build rate.
Solo allora diventa confrontabile.
Lo stesso vale per l’accuratezza
±0,1 mm può essere un buon dato.
Ma servirebbe sapere:
- geometria del coupon;
- orientamento;
- post-processing.
Una dimensione esterna XY può comportarsi diversamente da:
- foro;
- altezza Z.
Quindi un unico valore sintetico non racconta l’intera accuratezza della macchina.
La grande opportunità rimane comunque chiara
Portare quattro laser su:
500 × 500 × 500 mm
crea una piattaforma capace di affrontare:
- parti grandi;
- batch densi.
È esattamente il segmento verso cui sta evolvendo il metal AM industriale.
Le prime LPBF erano macchine in cui il limite principale era:
“riusciamo a stampare questa geometria?”
Le nuove piattaforme devono invece rispondere:
“riusciamo a produrla economicamente e ripetutamente?”
Per Faiborida la M500 rappresenta quindi soprattutto un passaggio di scala
I modelli precedenti permettevano all’azienda di coprire:
- ricerca;
- produzione piccola/media.
La M500 porta Faiborida nel confronto con produttori che offrono già sistemi LPBF da grande formato.
Il numero di laser e il volume da mezzo metro sono le caratteristiche più visibili.
Ma il successo commerciale dipenderà soprattutto da elementi meno spettacolari:
- repeatability;
- uptime;
- powder management;
- supporto.
Sono questi parametri che determinano se una macchina diventa:
un asset produttivo
oppure:
una grande stampante utilizzata occasionalmente.
Il fatto che Faiborida produca anche la polvere potrebbe diventare un vantaggio
Una piattaforma verticalmente più integrata può ridurre il tempo necessario per sviluppare:
- process windows;
- materiali.
Il produttore conosce:
- PSD;
- flowability;
- chemistry.
Può quindi adattare il parameter set al proprio feedstock.
Ma questo vantaggio dovrà essere dimostrato attraverso:
- datasheet;
- proprietà meccaniche.
Senza dati pubblici rimane una potenzialità.
La SLM M500 arriva quindi con specifiche promettenti ma con una scheda ancora incompleta
Il quadro attuale può essere sintetizzato così:
**500 mm cubici di volume nominale
- quattro laser IPG da 500 W
- SCANLAB
- layer fino a 200 µm
- ampia compatibilità materiali.**
È un’architettura coerente con la produzione industriale moderna.
Mancano però ancora le informazioni che distinguono una macchina semplicemente grande da una piattaforma realmente ottimizzata per il grande formato.
In particolare, sarà importante capire come Faiborida gestisce:
multi-laser stitching, gas flow, powder handling e process monitoring.
È su questi aspetti, più che sul semplice numero “4 × 500 W”, che si giocherà il confronto con le altre macchine LPBF da mezzo metro.
La SLM M500 segnala comunque un altro passaggio significativo nella crescita dei produttori cinesi di metal additive manufacturing: il settore non sta più ampliando soltanto il numero delle aziende presenti, ma anche la scala delle piattaforme, avvicinando sempre più il LPBF a una logica di produzione seriale e di componenti integrati di grandi dimensioni.
Tabelle tecniche
Faiborida SLM M500 – specifiche pubblicate al lancio
| Parametro | Valore dichiarato |
|---|---|
| Tecnologia | LPBF / SLM |
| Volume di costruzione | 500 × 500 × 500 mm |
| Volume geometrico | 125 L |
| Laser | 4 × IPG fiber |
| Potenza laser | 4 × 500 W |
| Potenza ottica nominale totale | 2 kW |
| Lunghezza d’onda | 1.064 nm |
| Scanner | SCANLAB |
| Ottiche | F-Theta |
| Layer | 20–200 µm |
| Forming efficiency | 20–80 cm³/h dichiarati |
| Accuracy ≤100 mm | ±0,1 mm |
| Accuracy >100 mm | ±0,1% della lunghezza |
Materiali dichiarati
| Famiglia |
|---|
| Acciai inossidabili |
| Cobalto-cromo |
| Leghe di titanio |
| Acciai da utensili |
| Leghe di alluminio |
| Leghe per alte temperature |
Compatibilità materiale non significa automaticamente parameter set qualificato per ogni lega della famiglia.
Esempio dell’effetto della layer height su 500 mm Z
| Layer | Numero teorico di strati per 500 mm |
|---|---|
| 20 µm | 25.000 |
| 40 µm | 12.500 |
| 60 µm | ~8.333 |
| 100 µm | 5.000 |
| 200 µm | 2.500 |
Il numero di layer non determina da solo il build time: deve essere aggiunto il tempo di scansione e recoating.
Multi-laser: vantaggi e complicazioni
| Vantaggio | Problema associato |
|---|---|
| Più scansioni simultanee | Calibrazione laser-laser |
| Maggiore throughput potenziale | Stitching |
| Batch più densi | Bilanciamento del carico |
| Parte grande lavorata in parallelo | Interazioni termiche |
| Minore tempo di esposizione | Più plume/spatter |
| Maggiore potenza installata | Gas flow e filtrazione |
Accuratezza dichiarata
| Dimensione | Tolleranza dichiarata |
|---|---|
| ≤100 mm | ±0,1 mm |
| 200 mm | ±0,2 mm secondo la regola ±0,1% |
| 300 mm | ±0,3 mm |
| 500 mm | ±0,5 mm |
I valori oltre 100 mm sono semplici applicazioni matematiche della specifica dichiarata, non misure indipendenti su componenti reali.
Cosa sappiamo e cosa manca
| Parametro | Stato pubblico al lancio |
|---|---|
| Build volume | Pubblicato |
| Laser power | Pubblicato |
| Laser supplier | Pubblicato |
| Scanner supplier | Pubblicato |
| Layer range | Pubblicato |
| Accuracy | Pubblicata |
| Forming efficiency | Pubblicata, ma contesto incompleto |
| Spot size | Non pubblicato nelle fonti consultate |
| Scan speed | Non pubblicata |
| Laser overlap | Non pubblicato |
| Full-field/zonal | Non chiarito |
| Residual oxygen | Non pubblicato |
| Platform heating | Non pubblicato |
| Gas flow | Non dettagliato |
| Filtering | Non dettagliato |
| Powder handling | Non dettagliato |
| Process monitoring | Non dettagliato |
| Prezzo | Non pubblicato |
| Disponibilità | Non pubblicata |
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| 4 × 500 W | 2 kW installati, non 2 kW concentrati nello stesso punto |
| Quattro laser | Non significa automaticamente 4× throughput |
| 80 cm³/h | Dato dichiarato il cui contesto non è ancora sufficientemente specificato |
| 500 × 500 × 500 mm | Volume disponibile, non parte piena da 125 L |
| ±0,1 mm | Accuratezza dimensionale dichiarata, non risoluzione |
| Layer 200 µm | Massimo dichiarato, non ideale per ogni materiale |
| Material compatibility | Non equivale a qualifica del componente |
| Machine + powder | Non equivale automaticamente a processo certificato |
| Large format | Richiede anche post-processing e infrastruttura adeguati |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).