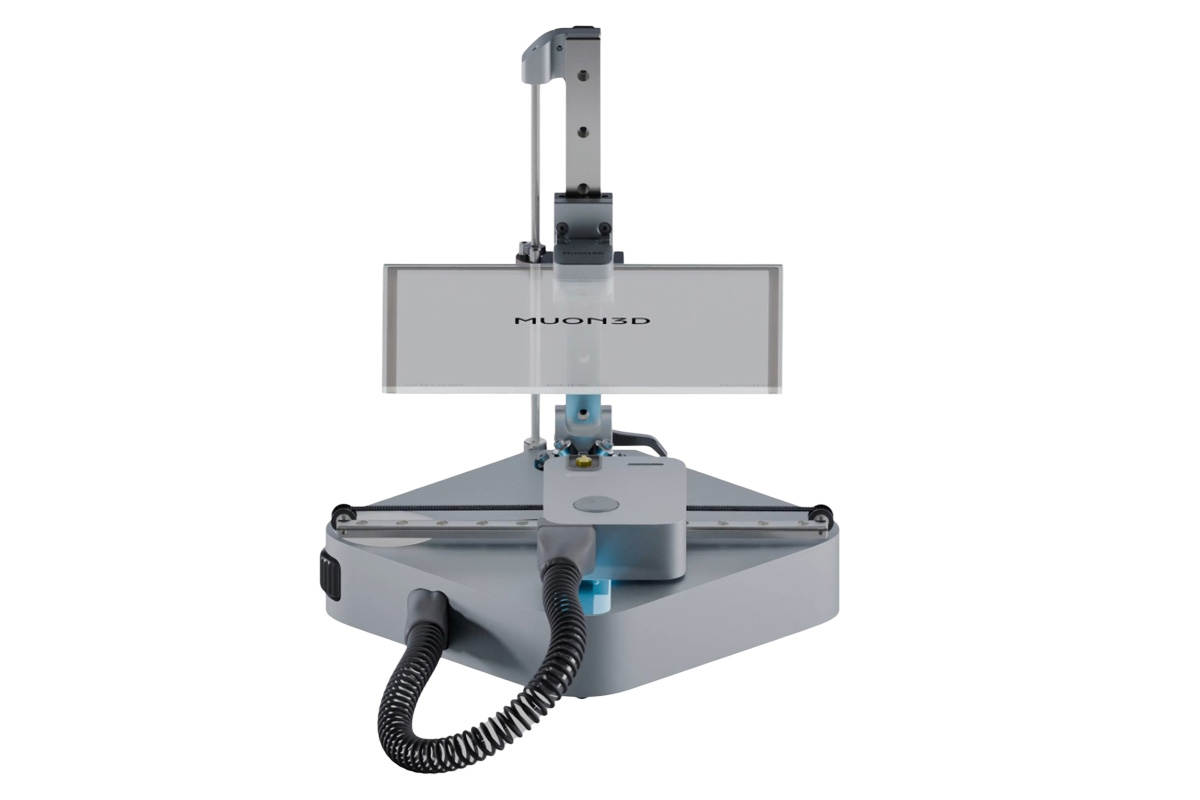
Una stampante 3D FFF con volume utile di 200 × 180 × 160 mm che, una volta ripiegata, occupa appena 200 × 200 × 80 mm: è il principio alla base della Muon3D M1, nuova macchina portatile che il produttore britannico sta preparando per una futura campagna Kickstarter. Il progetto combina una cinematica CoreXY rovesciata, un hotend ad alto flusso, piano riscaldato completamente trasparente e una base a batteria opzionale da 1 kWh. Muon3D dichiara velocità fino a 600 mm/s, accelerazioni di 20.000 mm/s², un Benchy in circa 9 minuti e 30 secondi e, con il battery pack, fino a 15 ore di funzionamento senza collegamento alla rete elettrica.
Il concetto non nasce però nel vuoto. Muon3D riconosce esplicitamente come fonte di ispirazione Positron V3, progetto open source originariamente sviluppato da Kralyn e successivamente evoluto dal team Positron3D. Anche Positron utilizza una configurazione rovesciata per comprimere una stampante CoreXY in un volume estremamente piccolo e trasportabile. Muon3D sostiene tuttavia di avere riprogettato completamente M1, conservando soprattutto l’idea generale della cinematica e i vincoli progettuali della macchina originale.
Questa parentela è importante perché permette di interpretare correttamente M1: non è semplicemente una normale stampante desktop alla quale sono state aggiunte cerniere. L’intera architettura nasce dal requisito opposto, cioè ottenere prima il minimo volume da trasporto e solo successivamente ricavare all’interno di quel vincolo una stampante relativamente veloce e capace.
Da 200 × 180 × 160 mm di stampa a 200 × 200 × 80 mm da chiusa
Il volume utile dichiarato è:
200 × 180 × 160 mm.
Una volta ripiegata la macchina misura:
200 × 200 × 80 mm.
Il peso dichiarato è:
2,9 kg.
È un rapporto fra spazio occupato e volume di costruzione molto insolito nel mercato FFF. Una normale stampante con area da circa 200 × 200 mm può occupare facilmente una base di 350–450 mm per lato e superare mezzo metro di altezza. Qui invece l’asse verticale viene ripiegato e il gruppo macchina assume una forma simile a una valigetta molto piatta.
Il volume geometrico della stampante chiusa è circa:
3,2 litri.
Il volume di stampa teorico è circa:
5,76 litri.
Quindi il volume utile interno è addirittura superiore al volume fisico occupato dalla macchina una volta ripiegata. È un confronto puramente geometrico e non significa naturalmente che l’intero volume sia utilizzabile simultaneamente come solido pieno, ma rende bene l’efficienza del packaging.
La portabilità deriva soprattutto dall’asse Z pieghevole
Muon3D descrive un asse Z che può essere ripiegato sopra la base.
Il piano è inoltre:
completamente rimovibile.
L’azienda afferma che il passaggio dalla custodia alla configurazione operativa possa avvenire nell’ordine di:
30 secondi.
Anche questo è per ora un dato del produttore e andrà verificato con unità indipendenti.
La differenza rispetto a molte stampanti definite “portatili” è significativa. Non si tratta semplicemente di una macchina:
piccola abbastanza da essere trasportata.
È stata progettata esplicitamente per essere:
aperta → utilizzata → richiusa → trasportata.
Questo introduce però un requisito tecnico importante: dopo ogni apertura la geometria della macchina deve tornare sufficientemente vicina a quella precedente.
Una stampante pieghevole deve risolvere il problema della ripetibilità meccanica
In una normale CoreXY il telaio rimane permanentemente:
- squadrato;
- rigido;
- assemblato.
Una struttura pieghevole introduce:
- cerniere;
- battute;
- interfacce mobili.
Se dopo ogni apertura l’asse Z cambia leggermente:
- angolo;
- posizione;
- parallelismo,
la prima layer calibration potrebbe variare.
Muon3D cerca di compensare questo problema con:
- nozzle load cell;
- automatic bed probing;
- accelerometro;
- resonance compensation.
La calibrazione automatica diventa quindi molto più importante di quanto sia su una macchina desktop che non viene mai spostata.
Il nozzle viene utilizzato direttamente come sonda
La M1 utilizza quella che Muon3D definisce:
Zero-Deflection nozzle loadcell.
Il principio è utilizzare l’ugello stesso per rilevare il piano.
Questo elimina la differenza geometrica fra:
punto misurato dalla sonda
e
punto realmente raggiunto dal nozzle.
Una sonda separata possiede necessariamente un offset X/Y.
Con nozzle probing, il punto misurato coincide direttamente con il punto di estrusione.
È particolarmente utile in una macchina che viene frequentemente:
- aperta;
- chiusa;
- trasportata.
L’accelerometro ricalibra la compensazione delle risonanze
Muon3D dichiara anche:
Accelerometer Auto-Calibration.
Una macchina trasportata può essere appoggiata ogni volta su superfici differenti:
- tavolo rigido;
- banco;
- struttura leggera.
Le risonanze possono cambiare.
La calibrazione automatica dell’input shaping può quindi avere particolare senso in un dispositivo mobile.
Non garantisce però che la stampante possa operare bene su qualsiasi supporto.
Una base instabile può comunque introdurre:
- vibrazioni;
- movimento dell’intera macchina.
La cinematica è una CoreXY rovesciata
Il concetto deriva chiaramente dalla famiglia Positron.
Invece di avere l’hotend sopra il componente nel modo tradizionale, l’architettura viene ribaltata per permettere un packaging più compatto.
La posizione insolita degli assi non cambia il principio fondamentale CoreXY:
due motori collaborano per generare il movimento:
- X;
- Y.
Questo permette di mantenere relativamente poca massa mobile sul carrello.
È proprio ciò che rende possibile puntare a:
accelerazioni elevate.
Muon3D dichiara 600 mm/s e 20.000 mm/s²
Sono numeri ormai familiari sulle stampanti FFF moderne ad alta velocità:
velocità massima: 600 mm/s
accelerazione: 20.000 mm/s².
Ma come sempre:
maximum speed ≠ average print speed.
Su una parte piccola il carrello può non avere spazio sufficiente per raggiungere 600 mm/s prima di dover:
- rallentare;
- cambiare direzione.
Il throughput reale dipende inoltre dall’hotend.
Ed è proprio per questo che Muon3D dichiara un flusso massimo relativamente elevato.
L’hotend da 100 W arriva a 45 mm³/s
La testina utilizza:
- direct drive;
- heater da 100 W;
- temperatura massima 260 °C;
- flow rate dichiarato fino a 45 mm³/s.
Il dato del flusso è probabilmente più utile della velocità nominale.
Se si stampa, ad esempio, con:
0,4 mm × 0,2 mm = 0,08 mm²
di sezione estrusa, un flusso di:
45 mm³/s
corrisponderebbe teoricamente a:
562,5 mm/s.
Questo mostra perché un hotend ad alto flusso è necessario per sfruttare velocità dell’ordine dei 600 mm/s.
Ma il flusso massimo dipende sempre da:
- materiale;
- temperatura;
- nozzle;
- qualità richiesta.
Non è un valore universale per PLA, PETG, ABS, ASA e TPU.
Un Benchy viene dichiarato in 9 minuti e 30 secondi
Muon3D presenta un 9:30 Benchy come dimostrazione delle prestazioni.
È un dato interessante soprattutto per mostrare che esiste almeno un prototipo funzionante capace di raggiungere velocità elevate.
Non è però una misura sufficiente per caratterizzare una stampante.
Per confrontare seriamente due Benchy bisognerebbe conoscere:
- layer height;
- numero di pareti;
- infill;
- accelerazioni;
- temperatura;
- qualità superficiale;
- eventuale conformità alle regole SpeedBoatRace.
Una stampa molto rapida non dimostra automaticamente precisione o qualità equivalente a una stampa più lenta.
Il raffreddamento è stato spostato fuori dalla testina
Una scelta interessante riguarda il part cooling.
Muon3D utilizza un:
high-pressure CPAP blower da 30 W
che non viene trasportato direttamente dalla testina.
La ventola rimane nella struttura e l’aria raggiunge l’hotend attraverso:
un tubo flessibile.
Questo riduce la massa mobile.
È la stessa filosofia utilizzata in alcuni progetti CoreXY estremamente veloci.
La testina deve portarsi dietro:
- estrusore;
- hotend;
ma non una grande blower.
Meno massa mobile permette accelerazioni più elevate
La forza necessaria ad accelerare è:
F = m × a.
Ridurre la massa significa poter raggiungere la stessa accelerazione con:
- forze inferiori;
- minore stress.
Oppure aumentare l’accelerazione a parità di forza.
È particolarmente utile in una stampante compatta dove:
- struttura;
- motori
devono rimanere relativamente piccoli.
Il tubo dell’aria introduce però altri compromessi
Un sistema remoto richiede:
- tubo;
- raccordi;
- gestione del movimento.
Il tubo deve seguire il carrello senza:
- tirarlo;
- piegarsi;
- interferire.
In una macchina pieghevole anche questo elemento deve essere compatibile con:
- apertura;
- chiusura.
Quindi la soluzione riduce la massa sulla testina ma aumenta la complessità dell’umbilical.
Il piano trasparente è forse la caratteristica più originale
M1 utilizza:
vetro temperato
con:
rivestimento PEI
e uno strato riscaldante trasparente realizzato in:
ITO — indium tin oxide.
L’ITO è un materiale interessante perché può essere contemporaneamente:
- elettricamente conduttivo;
- otticamente trasparente.
Viene utilizzato da tempo in applicazioni come:
- display;
- touch screen;
- transparent heaters.
Muon3D lo utilizza come elemento resistivo per riscaldare direttamente il piano.
Il bed heater è da 180 W e arriva a 110 °C
Il produttore dichiara:
180 W
e temperatura massima:
110 °C.
Questo è sufficiente, almeno dal punto di vista della temperatura del piano, anche per materiali come:
- ABS;
- ASA.
La peculiarità è che il riscaldatore rimane trasparente.
L’utente può quindi osservare il primo layer:
dal basso.
È una prospettiva particolarmente utile perché consente di vedere direttamente il contatto tra materiale e piano.
Guardare il primo layer dal basso può rivelare difetti difficili da vedere dall’alto
Dall’alto un filamento può sembrare correttamente depositato.
Dal basso è più facile osservare:
- gap;
- zone senza contatto;
- linee non fuse;
- contaminazione del piano.
Si vede infatti l’interfaccia reale fra:
PEI e materiale.
È un vantaggio pratico, anche se probabilmente non rivoluzionario.
Una camera montata sotto il piano potrebbe inoltre sfruttare questa caratteristica per:
- first-layer monitoring.
Muon3D non dichiara però attualmente un sistema automatico di computer vision di questo tipo.
Il claim “primo piano riscaldato completamente trasparente al mondo” rimane un claim del produttore
Muon3D lo presenta come:
world’s first fully transparent PEI-coated heated bed.
Verificare un primato assoluto di questo tipo è difficile.
Esistono da anni:
- vetri riscaldati;
- heater ITO;
- esperimenti maker;
- sistemi ottici con piatti trasparenti.
La combinazione specifica:
bed FFF commerciale + trasparenza completa + PEI + ITO
può effettivamente essere insolita.
Ma è più prudente attribuire il primato direttamente al produttore anziché presentarlo come fatto indipendentemente stabilito.
Un piano in vetro ha anche svantaggi rispetto alle piastre flessibili
Le moderne stampanti FFF utilizzano spesso:
spring steel sheet + PEI.
A fine stampa la piastra viene piegata e il pezzo si stacca facilmente.
Un piano rigido in vetro non offre lo stesso comportamento.
Muon3D indica però il piano come completamente rimovibile.
Bisognerà quindi vedere nella macchina definitiva:
- come viene fissato;
- quanto rapidamente viene rimosso;
- come avviene il distacco del componente.
La trasparenza introduce quindi un compromesso rispetto alla flessibilità.
Il vetro aggiunge anche massa
In una normale bed-slinger sarebbe un problema più importante perché il piano si muove rapidamente in Y.
In una CoreXY la cinematica è differente e il letto non è il principale elemento sottoposto a grandi accelerazioni XY.
Questo rende il vetro molto meno penalizzante.
È un buon esempio di una caratteristica resa possibile dalla specifica architettura della macchina.
Il vero elemento distintivo è però la batteria da 1 kWh
Muon3D propone una base opzionale che si collega mediante una:
Stackable Expansion Port.
La batteria ha:
- capacità dichiarata 1 kWh;
- dimensioni 200 × 200 × 80 mm;
- peso 6 kg.
Le dimensioni sono quindi identiche alla footprint della stampante ripiegata.
Quando utilizzata, crea una sorta di:
secondo piano
sotto la stampante.
L’autonomia dichiarata cambia molto con il materiale
Muon3D indica:
PLA: fino a 15 ore
PETG: fino a 10 ore
ASA: fino a 5 ore.
La differenza è plausibile concettualmente.
Con PLA:
- piano relativamente freddo;
- hotend moderato.
Con ASA:
- piano molto più caldo;
- hotend più caldo;
- maggiore richiesta energetica.
Il bed heater è spesso uno dei maggiori consumatori energetici di una stampante FFF.
Possiamo ricavare il consumo medio implicito
Se la capacità utile fosse realmente:
1.000 Wh
senza perdite, allora:
PLA:
1.000 Wh / 15 h ≈ 67 W
PETG:
1.000 Wh / 10 h = 100 W
ASA:
1.000 Wh / 5 h = 200 W.
Sono valori medi impliciti.
Non significa che la macchina assorba continuamente quelle potenze.
Heater e bed lavorano in:
- heating cycles;
- PWM.
Ma forniscono un ordine di grandezza interessante.
Le specifiche energetiche presentano però un’incongruenza
Nella stessa pagina Muon3D indica per il battery pack:
Power: 180 W.
Se questo dato rappresenta realmente la massima potenza di uscita continua, è difficile conciliarlo con:
5 ore da 1 kWh = circa 200 W medi teorici
per ASA.
Inoltre la macchina principale dichiara:
Maximum system power: 300 W.
Questo non significa che consumi normalmente 300 W, ma suggerisce che esistano condizioni nelle quali la domanda istantanea possa superare i 180 W.
Prima del lancio commerciale sarebbe quindi utile che Muon3D chiarisse:
- potenza continua del battery pack;
- potenza di picco;
- capacità nominale/utilizzabile;
- metodologia dei test di autonomia.
Le 15 ore devono quindi essere considerate un dato del produttore
Al momento non risultano test indipendenti che abbiano verificato:
15 ore di stampa continua PLA.
Il numero può essere realistico con:
- bed relativamente freddo;
- consumo medio basso;
- job favorevole.
Ma non va trattato come autonomia garantita di qualsiasi stampa PLA.
Una parte che utilizza molta ventilazione e temperature differenti può consumare diversamente.
La batteria trasforma però radicalmente il concetto della macchina
Senza battery base, M1 è soprattutto:
una stampante facilmente trasportabile.
Con battery base può diventare:
una stampante utilizzabile lontano dalla rete elettrica.
Sono due cose differenti.
La seconda apre utilizzi in:
- field engineering;
- manutenzione;
- eventi;
- cantieri;
- laboratori temporanei.
L’utente può produrre una piccola parte direttamente dove serve.
“Off-grid” non significa necessariamente stampare durante il trasporto
La macchina deve comunque essere:
- aperta;
- appoggiata;
- stabilizzata.
Non è un dispositivo progettato per stampare mentre viene:
- portato;
- mosso;
- utilizzato in automobile.
La portabilità riguarda il trasferimento fra luoghi di lavoro.
Non la stampa in movimento.
Con la batteria il peso quasi triplica
Stampante:
2,9 kg.
Battery base:
6 kg.
Totale:
8,9 kg.
Aggiungendo:
- bobina;
- custodia;
- eventuali accessori
si può facilmente superare:
10 kg.
Quindi l’espressione “stampante portatile” va interpretata in due modi differenti.
La stampante da sola è realmente molto leggera.
Il sistema completamente autonomo a batteria è invece più vicino a un’attrezzatura trasportabile che a un oggetto da tenere comodamente sotto il braccio per ore.
Il vero vantaggio della batteria potrebbe essere anche l’UPS
Muon3D indica esplicitamente:
Power loss protection.
Questo potrebbe essere persino più utile dell’off-grid printing per molti utenti.
Una stampa di:
- 8;
- 12;
- 20 ore
non viene persa se manca corrente per qualche minuto.
Il battery base può quindi comportarsi come:
UPS integrato.
In aree con rete instabile questo può avere valore concreto.
Un UPS da 1 kWh è però enorme rispetto alle interruzioni brevi
Per proteggersi da blackout di:
- 10;
- 20;
- 30 minuti
non servirebbe necessariamente 1 kWh.
La grande capacità ha senso soprattutto perché Muon3D vuole fornire:
ore di autonomia completa.
Un eventuale battery module più piccolo potrebbe essere interessante come accessorio futuro.
La presenza della Stackable Expansion Port suggerisce proprio un’architettura pensata per futuri moduli.
La porta di espansione è uno degli elementi da seguire
Muon3D definisce l’interfaccia:
Accessory & Power Interface.
Quindi potrebbe essere utilizzata non soltanto per la batteria.
Il concetto apre teoricamente a:
- moduli;
- periferiche;
- accessori.
Al momento però il prodotto concretamente annunciato è soprattutto il battery pack.
Non conviene quindi attribuire alla porta funzioni future non ancora definite.
La M1 utilizza un alimentatore interno da 300 W e 45 V
Un altro elemento insolito è:
45 V system voltage.
Molte stampanti desktop utilizzano:
- 24 V.
Una tensione maggiore permette di trasferire la stessa potenza con:
corrente inferiore.
Dato:
P = V × I
300 W a 24 V richiederebbero teoricamente:
12,5 A.
A 45 V:
circa 6,7 A.
Correnti inferiori permettono:
- cavi più leggeri;
- minori perdite resistive.
In una macchina compatta e pieghevole può essere vantaggioso.
La compatibilità materiale dichiarata è PLA, PETG, ABS, ASA e TPU
L’hotend arriva a:
260 °C.
Questo copre bene molti materiali consumer.
Ma esclude o limita diversi tecnopolimeri che richiedono:
- 280;
- 300;
- 350 °C.
Quindi “print anything, anywhere” è chiaramente uno slogan.
Non è una dichiarazione letterale di compatibilità con qualsiasi filamento.
ABS e ASA pongono soprattutto il problema della camera
Un piano da:
110 °C
è sufficiente.
Ma materiali come ABS e ASA traggono grande beneficio da:
- ambiente caldo;
- assenza di correnti.
La pagina principale ufficiale non indica una vera camera riscaldata chiusa.
La struttura pieghevole sembra volutamente aperta.
Questo potrebbe limitare la dimensione dei componenti stampabili in ABS/ASA senza:
- warping;
- cracking.
La semplice temperatura massima del bed non dimostra quindi uguale affidabilità su tutti i materiali dichiarati.
Una macchina da campo può inoltre lavorare in ambienti termicamente difficili
Se viene utilizzata:
- all’aperto;
- in officina;
- in un locale freddo,
le correnti d’aria possono influenzare significativamente la stampa.
PLA è relativamente tollerante.
ABS molto meno.
Per valutare seriamente M1 come strumento professionale mobile sarà importante testarla non soltanto su un tavolo di laboratorio ma nelle condizioni per le quali viene pubblicizzata.
Il TPU beneficia del direct drive
Per i materiali flessibili la distanza fra:
- drive gears;
- melt zone
dovrebbe rimanere ridotta.
Muon3D utilizza infatti un:
ultra-light direct-drive toolhead.
È una scelta interessante perché normalmente:
direct drive → maggiore massa mobile.
Il produttore cerca di compensarla con:
- testina molto leggera;
- blower remoto.
È un compromesso progettuale coerente.
La macchina viene comandata da un selettore aptico o dal browser
Sono previsti:
- haptic dial;
- Web UI via Wi-Fi.
Questo evita la necessità di un grande display integrato.
È un’altra scelta favorevole alla:
- compattezza;
- riduzione del peso.
Una Web UI rende inoltre possibile controllare la macchina da:
- telefono;
- tablet;
- computer.
Sono presenti USB-A e Micro-HDMI
Le specifiche elencano:
- 1 × USB-A;
- 1 × Micro-HDMI.
Il sito non spiega ancora in modo approfondito tutti gli scenari d’uso.
La presenza di HDMI suggerisce un controller relativamente aperto alle periferiche o a visualizzazione esterna.
Prima del Kickstarter sarà interessante conoscere:
- sistema operativo;
- firmware;
- livello di apertura software.
L’eredità Positron rende particolarmente importante il tema open source
Il progetto Positron originale è dichiaratamente:
open source.
L’attuale Positron V3.2 pubblica:
- documentazione;
- configurazioni;
- parti;
- file;
e il progetto hardware originale utilizza licenze Creative Commons.
Muon3D riconosce apertamente Positron e Kralyn nell’apposita sezione del sito.
Ma questo non significa automaticamente che:
Muon3D M1 sarà open source.
La pagina ufficiale M1 non dichiara attualmente una licenza hardware/software equivalente.
È una distinzione importante.
“Ispirato a open source” non significa “open source”
Un prodotto può prendere ispirazione da:
- cinematica;
- vincoli progettuali;
- concetto.
E poi introdurre:
- PCB proprietari;
- firmware proprietario;
- componenti proprietari.
Muon3D afferma che la macchina è una:
complete ground-up redesign.
Sarà quindi necessario attendere la documentazione definitiva per capire quali elementi verranno:
- pubblicati;
- chiusi.
Positron rimane comunque il precedente tecnico più importante
L’attuale Positron V3.2 dichiara un hotend fino a:
30 mm³/s
e una configurazione Klipper con velocità massima di:
420 mm/s
e accelerazione:
16.000 mm/s².
Muon3D dichiara:
45 mm³/s
600 mm/s
20.000 mm/s².
Quindi M1 cerca chiaramente di spingere ulteriormente il concetto della stampante pieghevole ad alte prestazioni.
Non è però corretto confrontare soltanto questi massimi.
Positron V3.2 è un progetto già disponibile come kit e sostenuto da una community open source.
Muon3D M1 è ancora:
pre-Kickstarter.
Questo è probabilmente il punto più importante nel valutare M1 oggi
Esiste un prototipo funzionante.
Sono disponibili:
- immagini;
- video;
- specifiche dettagliate.
Ma non esistono ancora:
- prezzo finale;
- data di consegna;
- recensioni indipendenti approfondite;
- statistiche di affidabilità;
- produzione seriale.
Il sito ufficiale continua a indicare:
Kickstarter — Coming Soon.
Quindi una valutazione commerciale della macchina sarebbe prematura.
Anche il peso di 2,9 kg dovrebbe essere verificato sulla versione definitiva
Un prototipo può utilizzare:
- componenti diversi;
- enclosure incompleta;
- cablaggio provvisorio.
Passando alla produzione possono essere aggiunti:
- protezioni;
- certificazioni;
- schermature;
- rinforzi.
È possibile quindi che alcuni valori cambino.
Vale lo stesso per:
- dimensioni;
- velocità;
- autonomia.
Le specifiche Kickstarter definitive saranno più significative.
La trasportabilità pone anche un problema di sicurezza
Una stampante trasportabile contiene:
- parti calde;
- motori;
- vetro;
- elettronica.
Il sistema pieghevole deve impedire che durante il trasporto elementi mobili possano:
- urtarsi;
- danneggiarsi.
La custodia mostrata dal produttore ha quindi un ruolo importante.
Non basta che la macchina entri fisicamente in una borsa.
Deve sopportare molti cicli:
fold → transport → unfold.
Le cerniere saranno una delle componenti da stress-testare
Su una stampante desktop un telaio rigido può durare anni senza essere movimentato.
M1 potrebbe essere aperta e chiusa:
- centinaia;
- migliaia
di volte.
Bisognerà quindi verificare:
- gioco;
- usura;
- ripetibilità.
Un errore di pochi decimi di millimetro può avere conseguenze sulla geometria.
La calibrazione software può compensare alcune variazioni.
Non può compensare indefinitamente un giunto meccanico usurato.
Anche i cablaggi devono tollerare i cicli di piegatura
Ogni apertura muove:
- fili;
- tubi;
- connettori.
Il design deve rispettare:
- bend radius;
- strain relief.
È un problema molto simile a quello dei:
- laptop;
- robot articolati.
In questo senso la definizione utilizzata sul vecchio sito Muon3D di:
“3D Printing Laptop”
descrive bene il tipo di sfida meccanica.
Una stampante davvero portatile è più difficile da progettare di una stampante semplicemente piccola
Perché deve combinare:
- compattezza;
- rigidità;
- ripetibilità;
- protezione durante il trasporto.
E contemporaneamente:
- facilità di setup.
L’utente non dovrebbe dover:
- risquadrare il telaio;
- regolare cinghie;
- rifare manualmente il bed leveling
ogni volta.
È questo, più ancora dei 600 mm/s, il parametro che determinerà il successo di M1 come strumento mobile.
La combinazione autonomia + trasporto crea però un caso d’uso realmente differente
La maggior parte delle stampanti moderne sta convergendo su:
- enclosure;
- automazione;
- multimateriale;
- dimensioni crescenti.
M1 va nella direzione quasi opposta.
Accetta un volume di stampa relativamente contenuto per massimizzare:
- mobilità;
- autonomia.
Questo la differenzia da una macchina desktop standard.
Per un tecnico in trasferta il volume potrebbe essere sufficiente
Un cubo teorico di:
200 × 180 × 160 mm
copre molte parti funzionali:
- bracket;
- adattatori;
- supporti;
- cover;
- jig;
- tooling leggero.
È esattamente il tipo di oggetto che può servire durante:
- manutenzione;
- prototipazione onsite.
La macchina non deve produrre un casco intero.
Deve poter produrre rapidamente la parte che manca.
La batteria rende plausibile anche l’impiego in aree senza infrastruttura stabile
Una base da 1 kWh potrebbe essere utile in:
- field work;
- aree remote;
- emergenze;
- installazioni temporanee.
Ma bisogna ricordare che una bobina di materiale e le condizioni ambientali rimangono necessarie.
Una stampante autonoma dal punto di vista elettrico non è automaticamente autonoma da:
- umidità;
- vento;
- temperatura.
Il concetto di “repair in the field” è interessante ma va delimitato
Una parte FFF può sostituire bene:
- cover;
- guide;
- clips;
- jig.
Non dovrebbe essere utilizzata indiscriminatamente per sostituire:
- parti strutturali certificate;
- componenti safety-critical.
La disponibilità della stampante non modifica le proprietà del materiale.
Un componente PLA prodotto sul posto non diventa automaticamente equivalente all’originale in:
- nylon;
- alluminio;
- POM.
La portabilità amplifica quindi la necessità di engineering judgment
Più la fabbricazione diventa accessibile, più diventa facile produrre:
una parte che sembra corretta.
Ma una parte funzionale deve essere valutata per:
- materiale;
- temperatura;
- carico;
- durata.
M1 può ridurre enormemente il tempo fra:
idea → oggetto.
Non elimina la necessità di sapere se quell’oggetto è adatto all’uso.
L’assenza del prezzo impedisce per ora qualsiasi analisi del rapporto qualità/prezzo
Muon3D non ha ancora comunicato:
- pledge Kickstarter;
- MSRP;
- prezzo battery pack;
- spedizione.
È un dato particolarmente importante.
Se M1 costasse quanto una normale CoreXY consumer, il compromesso sarebbe molto interessante.
Se costasse diverse volte tanto, diventerebbe un prodotto professionale/niche.
Anche il battery pack da 1 kWh può rappresentare una quota significativa del prezzo complessivo.
Il valore della macchina va quindi giudicato rispetto alla necessità reale di mobilità
Per un utente che lascia sempre la stampante nello stesso laboratorio, una macchina pieghevole introduce:
- cerniere;
- complessità;
- volume più piccolo
senza offrire necessariamente un beneficio.
Per chi invece deve trasportarla frequentemente, quelle stesse caratteristiche diventano il motivo principale dell’acquisto.
È un prodotto fortemente dipendente dal caso d’uso.
M1 potrebbe quindi occupare una nicchia finora servita soprattutto da progetti maker
Positron ha dimostrato che esiste un interesse reale per stampanti:
- piccole;
- veloci;
- trasportabili.
Ma il mercato commerciale mainstream ha finora privilegiato macchine:
- più grandi;
- chiuse;
- stazionarie.
Muon3D sembra voler trasformare il concetto open-source della portable printer in un prodotto maggiormente:
- integrato;
- preassemblato;
- consumer-friendly.
Se il progetto arriverà alla produzione come dichiarato, potrebbe rappresentare un passaggio interessante dalla sperimentazione maker a una categoria commerciale vera e propria.
Il transparent bed è innovativo, ma non è la tecnologia decisiva
È probabilmente la caratteristica più fotogenica.
Ma il successo di M1 dipenderà molto più da:
- rigidità dopo apertura;
- calibrazione automatica;
- affidabilità;
- qualità;
- autonomia reale.
Vedere il primo layer dal basso è utile.
Ottenere lo stesso primo layer dopo cinquanta viaggi è molto più importante.
Lo stesso vale per il Benchy da 9:30
Un Benchy rapido dimostra:
- accelerazione;
- flusso;
- raffreddamento.
Una macchina professionale portatile deve dimostrare anche:
print 1 = print 100
dopo:
fold 1 → fold 100.
È una metrica completamente diversa.
E al momento non abbiamo ancora questi dati.
La Muon3D M1 rimane quindi un progetto molto promettente ma ancora pre-commerciale
Le specifiche dichiarate sono insolite:
- meno di 3 kg;
- 8 cm di altezza da chiusa;
- build volume da quasi 5,8 litri;
- CoreXY;
- 600 mm/s;
- 45 mm³/s;
- piano ITO trasparente;
- battery pack da 1 kWh.
Sono numeri sufficienti per rendere la macchina interessante.
Ma quasi tutti arrivano ancora direttamente dal produttore.
Mancano test indipendenti su:
- velocità;
- precisione;
- rumorosità;
- autonomia;
- ABS/ASA;
- resistenza ai cicli di apertura;
- trasporto reale.
Inoltre la batteria modifica radicalmente il profilo di portabilità: la macchina nuda pesa appena 2,9 kg, mentre il sistema off-grid raggiunge almeno 8,9 kg prima di aggiungere il materiale.
La caratteristica più interessante di M1 non è quindi semplicemente essere “una stampante veloce che si piega”. È il tentativo di progettare l’intero sistema FFF attorno a un requisito che normalmente arriva per ultimo: poter mettere la stampante in una custodia, portarla dove serve, aprirla in pochi secondi e ottenere comunque un processo sufficientemente calibrato da produrre subito una parte funzionale.
Se Muon3D riuscirà a dimostrare questo livello di ripetibilità nella macchina di produzione, i 600 mm/s saranno quasi un dettaglio.
Tabelle tecniche
Muon3D M1 – specifiche dichiarate
| Parametro | Valore |
|---|---|
| Tecnologia | FFF/FDM |
| Cinematica | Inverted CoreXY |
| Volume di stampa | 200 × 180 × 160 mm |
| Volume teorico | ~5,76 L |
| Dimensioni piegata | 200 × 200 × 80 mm |
| Volume fisico piegato | 3,2 L |
| Peso stampante | 2,9 kg |
| Velocità massima | 600 mm/s |
| Accelerazione | 20.000 mm/s² |
| Benchy dichiarato | 9 min 30 s |
| Estrusore | Direct drive |
| Max hotend | 260 °C |
| Hotend power | 100 W |
| Max flow dichiarato | 45 mm³/s |
| Part cooling | CPAP blower remoto da 30 W |
| Alimentazione | 45 V |
| Max system power | 300 W |
Piano di stampa
| Parametro | Specifica |
|---|---|
| Supporto | Vetro temperato |
| Superficie | PEI |
| Heater | ITO trasparente |
| Potenza | 180 W |
| Temperatura massima | 110 °C |
| Peculiarità | Vista del primo layer dal basso |
| Rimozione | Piano completamente rimovibile |
Automazione e controllo
| Funzione | Sistema |
|---|---|
| Bed probing | Nozzle load cell |
| Resonance compensation | Accelerometro con auto-calibrazione |
| Controllo locale | Haptic dial |
| Controllo remoto | Web UI via Wi-Fi |
| Filament handling | Cutter integrato |
| USB | 1 × USB-A |
| Video/I/O | 1 × Micro-HDMI |
| Espansione | Stackable power/accessory port |
Materiali dichiarati
| Materiale | Compatibilità dichiarata | Osservazione |
|---|---|---|
| PLA | Sì | Caso più favorevole per batteria |
| PETG | Sì | Temperatura intermedia |
| ABS | Sì | Sensibile a correnti e temperatura ambiente |
| ASA | Sì | Bed caldo, autonomia inferiore |
| TPU | Sì | Direct drive favorevole |
| Tecnopolimeri >260 °C | Non dichiarati | Hotend limitato a 260 °C |
Battery Base
| Parametro | Dato dichiarato |
|---|---|
| Capacità | 1 kWh |
| Dimensioni | 200 × 200 × 80 mm |
| Peso | 6 kg |
| Potenza indicata | 180 W |
| PLA | fino a 15 h |
| PETG | fino a 10 h |
| ASA | fino a 5 h |
| Funzione aggiuntiva | Protezione da blackout |
Consumo medio teorico implicito dall’autonomia
| Materiale | Autonomia dichiarata | Media teorica su 1 kWh |
|---|---|---|
| PLA | 15 h | ~67 W |
| PETG | 10 h | ~100 W |
| ASA | 5 h | ~200 W |
Sono valori derivati matematicamente assumendo 1 kWh interamente utilizzabile e ignorando perdite. Non sono misure del consumo reale.
Peso del sistema mobile
| Configurazione | Peso |
|---|---|
| M1 | 2,9 kg |
| Battery Base | 6 kg |
| M1 + batteria | 8,9 kg |
| Con bobina/custodia | >8,9 kg |
Muon3D M1 e Positron V3.2
| Aspetto | Muon3D M1 | Positron V3.2 |
|---|---|---|
| Concetto | Stampante commerciale pieghevole | Progetto open source portatile |
| Cinematica | Inverted CoreXY | CoreXY/architettura Positron |
| Build volume | 200 × 180 × 160 mm | Circa 180 mm di classe |
| Max speed dichiarata | 600 mm/s | Config Klipper 420 mm/s |
| Accelerazione | 20.000 mm/s² | Config Klipper 16.000 mm/s² |
| Max flow | 45 mm³/s | fino a 30 mm³/s dichiarati |
| Open source | Non ancora dichiarato | Sì |
| Stato | Pre-Kickstarter | Kit disponibili |
| Batteria integrabile | Sì | Non equivalente come piattaforma ufficiale |
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| 600 mm/s | Massimo dichiarato, non velocità media |
| Benchy 9:30 | Demo prestazionale, non benchmark completo |
| 45 mm³/s | Massimo dichiarato, dipende dal materiale |
| 15 ore | Stima del produttore per PLA |
| 1 kWh | Capacità nominale dichiarata, non necessariamente tutta utilizzabile |
| “Portable” | 2,9 kg senza batteria; almeno 8,9 kg in configurazione off-grid |
| 110 °C bed | Non equivale a camera riscaldata |
| ABS/ASA compatible | Compatibilità dichiarata, da verificare su pezzi grandi |
| Transparent bed | Utile per osservazione, non sistema automatico di ispezione |
| Inspired by Positron | Non significa automaticamente che M1 sia open source |
| Kickstarter coming soon | Prodotto non ancora in produzione commerciale |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).