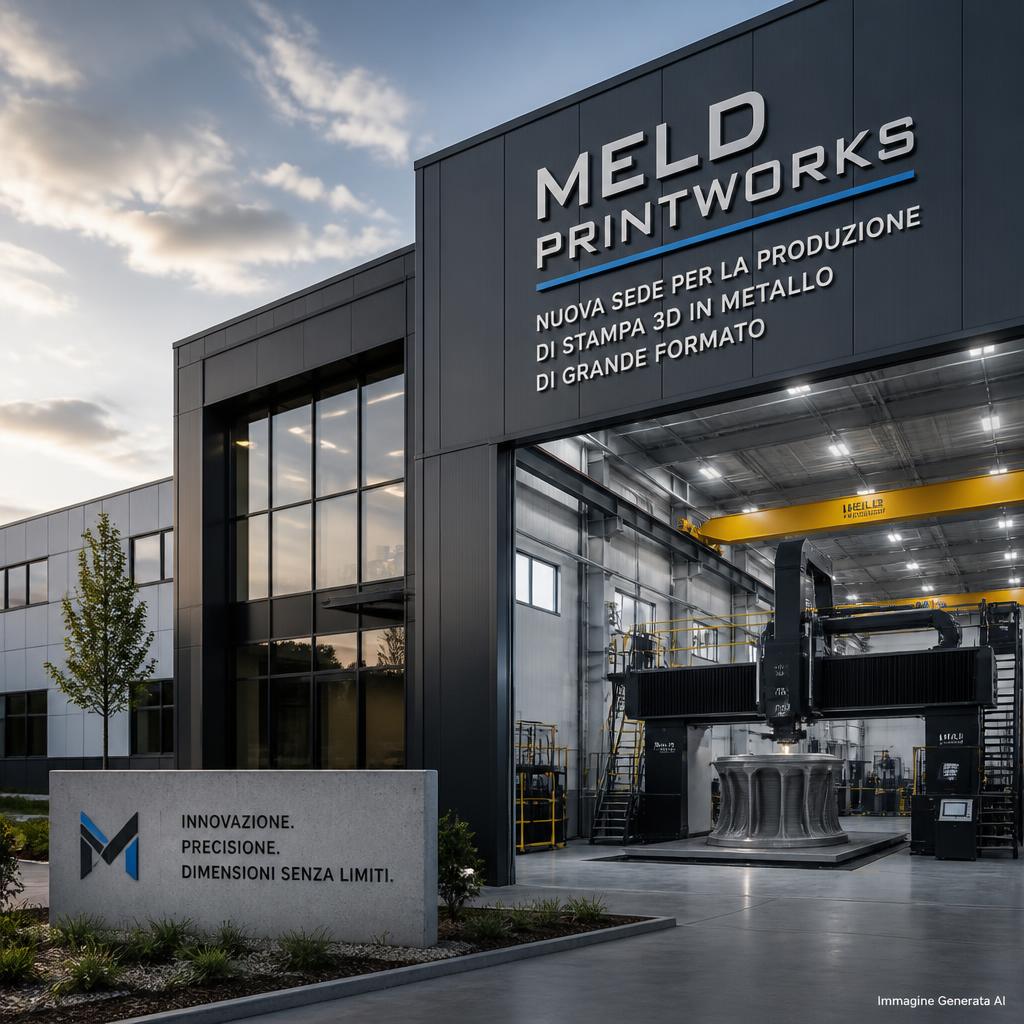
MELD PrintWorks ha annunciato un ampliamento delle proprie attività in Virginia con una nuova struttura destinata alla produzione di componenti metallici di grande formato. L’intervento è previsto nel Falling Branch Corporate Park, nell’area di Christiansburg, e punta a mettere a disposizione uno spazio di circa 12.000 piedi quadrati, equivalenti a poco più di 1.100 metri quadrati, per macchine più grandi e maggiori attività di lavorazione e controllo. Secondo le informazioni diffuse dalle autorità economiche della contea di Montgomery il 16 ottobre 2026, l’investimento previsto è di circa tre milioni di dollari e l’ingresso nella struttura è programmato per il 2027.
La notizia è stata ripresa dalle testate di settore il 19 ottobre. L’aspetto interessante non consiste soltanto nella costruzione di un edificio: MELD è uno dei protagonisti della produzione additiva metallica allo stato solido, un approccio che si discosta in modo significativo dalla fusione laser di polvere e dalla deposizione di filo con arco elettrico. La nuova sede è quindi anche un indicatore dell’intenzione di trasferire questa famiglia di processi verso componenti più grandi e serie produttive più strutturate.
Che cosa significa stampare metallo allo stato solido
Nel processo MELD l’energia necessaria a legare il materiale non deriva dalla creazione di un bagno di fusione come nell’LPBF, nel DED laser o nel WAAM. Una testa rotante esercita una pressione e produce deformazione plastica e calore per attrito sul materiale alimentato, che viene incorporato al deposito mentre resta al di sotto delle condizioni di fusione completa. Il principio è legato alla famiglia delle lavorazioni per attrito, note anche per alcune tecniche di saldatura allo stato solido.
Questa differenza cambia profondamente il tipo di problemi metallurgici da affrontare. Nei processi a fusione la solidificazione rapida può generare microstrutture particolari, tensioni residue, cricche da solidificazione o porosità legate alle dinamiche del bagno. In un processo allo stato solido il materiale subisce invece una forte deformazione meccanica; la riuscita dipende da temperatura raggiunta, pressione, velocità di rotazione, velocità di avanzamento e continuità dell’alimentazione.
Evitare la fusione non significa evitare qualsiasi difetto. È necessario assicurare buona adesione tra passate, omogeneità della microstruttura, controllo delle deformazioni e assenza di discontinuità al collegamento fra deposito e materiale precedente. Le proprietà possono inoltre dipendere dall’orientamento di costruzione e dalle lavorazioni successive. Per questo la qualificazione richiede prove su campioni e componenti veri, non soltanto l’osservazione della superficie esterna.
Perché interessa il grande formato
MELD sta puntando soprattutto a pezzi metallici che, con le tecnologie tradizionali, potrebbero richiedere grandi semilavorati di partenza e asportazioni importanti. Nella produzione sottrattiva di un componente molto voluminoso si parte talvolta da blocchi, forgiati o fusioni che contengono molto più metallo del prodotto finale. Un processo additivo potrebbe avvicinare la massa depositata alla geometria richiesta, lasciando alla fresatura le superfici di precisione.
Non tutti i pezzi sono adatti a questo schema. Una geometria semplice e prodotta in grandi quantità può rimanere più economica da fondere o forgiare; per altri componenti il costo di una macchina additiva e delle lavorazioni necessarie a garantire le tolleranze può superare il risparmio di materia prima. La valutazione dipende dal cosiddetto rapporto tra massa iniziale e massa finita, dalle dimensioni, dai tempi macchina, dalla disponibilità di semilavorati e dagli obblighi di controllo.
Le leghe indicate nelle comunicazioni comprendono famiglie a base di alluminio, titanio e rame. Sono materiali interessanti per motivi differenti: l’alluminio può offrire leggerezza, il titanio buone proprietà specifiche per alcuni impieghi e il rame elevate caratteristiche di conduzione termica o elettrica. Ciascun materiale richiede però un equilibrio differente di energia, deformazione e strumenti. Non si può assumere che una stessa finestra di processo produca gli stessi risultati su tutte le leghe.
La nuova fabbrica e il progetto per il 2027
Lo stabilimento annunciato in Virginia dovrebbe permettere l’installazione di sistemi MELD di dimensioni superiori a quelli già utilizzati, oltre a nuovi spazi destinati alle attività collegate. Le informazioni pubblicate descrivono un investimento e un programma di ampliamento, non l’avvio immediato di una linea entrata in produzione il 19 ottobre. La data da tenere a riferimento per l’ingresso nella nuova struttura è il 2027, mentre l’assetto definitivo delle macchine resta da verificare dopo l’installazione.
Dal punto di vista industriale, progettare un edificio per una determinata tecnologia è diverso dal collocare una nuova macchina all’interno di un’officina esistente. Sistemi di grandi dimensioni possono richiedere fondazioni, movimentazione di pezzi pesanti, spazi per lavorazioni meccaniche e apparecchiature di misura compatibili con componenti ingombranti. La produttività complessiva dipenderà dalla capacità di gestire tutte queste operazioni senza creare colli di bottiglia fuori dalla cella additiva.
Nelle dichiarazioni aziendali compaiono la necessità di produrre componenti più grandi, maggiore produttività e qualità ripetibile. Sono obiettivi coerenti con l’espansione, ma non sono ancora dati di capacità effettiva. Non risultano in questa fase tempi ciclo, quantità annue di pezzi o percentuali di scarto riferiti alla futura fabbrica; attribuirli al progetto sarebbe prematuro.
I possibili mercati: aerospazio, difesa e cantieristica
Componenti strutturali di grandi dimensioni sono richiesti in settori nei quali i materiali qualificati sono costosi e le geometrie variano da un programma all’altro. Nel settore aerospaziale, ad esempio, un processo di fabbricazione può diventare interessante se riduce tempi di approvvigionamento o consente di evitare grandi forgiate difficili da acquistare. Nella cantieristica il valore può dipendere da dimensioni e disponibilità del pezzo di ricambio, mentre per la difesa contano spesso anche tracciabilità, continuità di fornitura e possibilità di produrre localmente.
Queste applicazioni non vanno confuse con approvazioni automatiche. Un pezzo costruito allo stato solido non è qualificato per il volo o per un sistema critico solo perché il materiale di partenza possiede una specifica. Occorre documentare il processo, realizzare provini rappresentativi, verificare caratteristiche meccaniche e dimensioni e soddisfare i criteri previsti dall’utilizzatore finale. Anche l’introduzione di una nuova macchina, pur della stessa famiglia, può richiedere un riesame della procedura qualificata.
Un vantaggio operativo spesso attribuito a MELD è la possibilità di lavorare in atmosfera ambiente, senza necessariamente ricreare una grande camera inerte destinata a contenere tutto il volume di costruzione. È un elemento potenzialmente importante per pezzi di grande ingombro, ma la sua convenienza va valutata con attenzione sulla specifica lega e sull’organizzazione degli impianti.
Come cambiano l’energia e la metallurgia
Un processo che evita la fusione completa può ridurre alcune categorie di alterazioni termiche e particolari rischi di solidificazione, ma non è corretto equiparare automaticamente l’assenza di un bagno liquido a un consumo energetico minimo. Una macchina che lavora per attrito necessita di coppia, forza, movimento e controllo termico; a queste vanno aggiunte preparazione dei semilavorati, lavorazioni successive e movimentazione.
Anche un confronto ambientale richiede di definire chiaramente l’unità funzionale: un chilogrammo depositato, un pezzo con certe proprietà finali oppure un componente pronto per l’assemblaggio. Se un processo lascia molto sovrametallo o richiede trattamenti particolari, il calcolo cambia. Le affermazioni sull’efficienza devono quindi essere sostenute da dati riferiti all’intera catena produttiva.
La sfida delle misure e della ripetibilità
Nelle grandi componenti la verifica dimensionale diventa essa stessa un problema industriale. Una deviazione che su un provino di pochi millimetri è trascurabile può diventare rilevante su un pezzo lungo metri. Vanno considerati supporti di posizionamento, deformazioni residue, temperatura durante la misura e interfaccia con la lavorazione finale. La qualità superficiale del deposito, inoltre, difficilmente coincide con quella richiesta per tutte le superfici funzionali.
Lo stabilimento potrà essere giudicato quando saranno noti i sistemi installati, i materiali realmente qualificati, i controlli adottati e i volumi produttivi consegnati. La notizia del 19 ottobre documenta una decisione di investimento, non un risultato di produzione già raggiunto. Il suo significato è che la manifattura additiva metallica allo stato solido si sta organizzando per rispondere a richieste industriali più grandi, cercando una posizione distinta rispetto a fusione laser, WAAM e lavorazioni convenzionali.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).