Il guasto che una macchina a polvere deve evitare
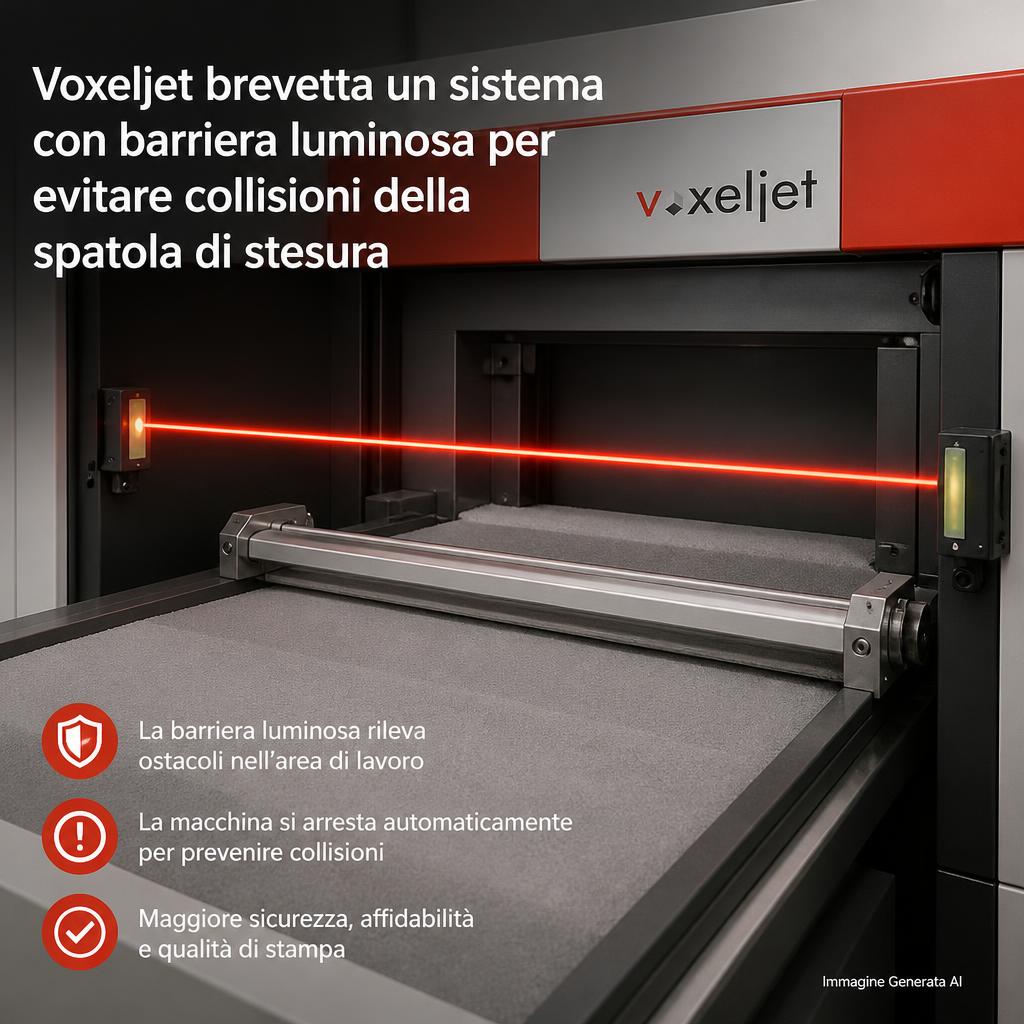
Nei processi di fabbricazione additiva a letto di polvere, il recoater attraversa l’area di costruzione per distribuire un nuovo strato. Qualunque elemento che sporga sopra la quota prevista può entrare nella sua traiettoria: un bordo deformato, una parte sollevata o un corpo estraneo. L’impatto può danneggiare il gruppo stenditore, compromettere il lavoro in corso e introdurre lunghi fermi macchina. Una domanda di brevetto attribuita a Voxeljet propone di rilevare l’ostacolo prima del passaggio, usando una barriera ottica associata al recoater anziché attendere le conseguenze meccaniche dell’urto.
La domanda internazionale e ciò che prova
La pubblicazione indicata è WO2026202739A1, intitolata “Crash Prediction Sensor For 3D Printing Devices, Devices Including A Crash Prediction Sensor, And Method Thereof”, con VOXELJET AG come richiedente. La sigla identifica una pubblicazione di domanda internazionale, non una certificazione delle prestazioni e neppure, di per sé, un brevetto concesso in ogni giurisdizione. L’interesse risiede nel principio operativo rivendicato. Per valutare estensione dei diritti, novità giuridica e rivendicazioni effettive occorre consultare il fascicolo brevettuale completo e il suo stato nei registri pertinenti.
La barriera davanti alla superficie di livellamento
Il disegno descritto colloca sorgente luminosa e ricevitore ai lati dell’area utile, creando un fascio che attraversa il campo in direzione approssimativamente parallela al piano di costruzione. Il sensore precede la superficie che stende o livella la polvere. Quando un ostacolo intercetta il fascio, la variazione del segnale fornisce al controllo macchina l’indicazione di un possibile contatto imminente. Un vantaggio teorico è la semplicità della misura: non si pretende di ricostruire tridimensionalmente ogni elemento del pezzo, ma si verifica che nessuna sporgenza violi una soglia geometrica critica.
Distanze e tempo di reazione
La descrizione richiamata da Fabbaloo include esempi di posizionamento del sensore rispetto alla superficie di livellamento entro 50, 20, 10 o 5 mm in verticale; gli offset longitudinali proposti sono indicativamente compresi tra 3 e 250 mm. Questi valori non vanno trattati come caratteristiche misurate su una stampante commerciale. La scelta della distanza è un compromesso tra anticipo utile per arrestare il movimento e pertinenza del punto realmente percorso dalla lama. A velocità elevate, anche millisecondi contano: latenza del rilevamento, filtraggio del segnale, decelerazione dell’asse e margine meccanico devono essere progettati insieme.
Dalla segnalazione alla risposta macchina
Una volta riconosciuta l’anomalia, il controllo potrebbe interrompere il movimento del recoater, fermare altri organi di processo oppure modificare la strategia di fabbricazione. La domanda include scenari come localizzazione del difetto e prosecuzione del lavoro sulle parti non coinvolte. Sono possibilità descritte in una rivendicazione o nella documentazione brevettuale, non funzionalità dimostrate in un impianto certificato. Inoltre, un arresto anticipato non ripara automaticamente il pezzo che si è sollevato: la macchina deve disporre di una procedura per decidere se riprendere, escludere un’area o terminare il lavoro.
Localizzazione con due direzioni e problema della polvere
Una sola barriera può individuare il superamento di una quota lungo una linea, ma localizzare con precisione una sporgenza richiede ulteriori informazioni. La proposta contempla due sensori orientati in direzioni diverse, così da ottenere una stima anche bidimensionale della posizione. Per le sorgenti luminose sono menzionati LED oppure sistemi laser, inclusa la possibile distribuzione tramite fibra ottica. In camera di costruzione, però, polveri e depositi sui componenti ottici sono un fattore di disturbo prevedibile; per questo la domanda include pulizia programmata o innescata dalla diminuzione del flusso di luce misurato. È un elemento progettuale importante perché il sensore deve distinguere un ostacolo da un deterioramento delle proprie condizioni ottiche.
Dove il principio può avere valore
Nelle macchine binder jetting e in altri sistemi che usano uno stenditore, un intervento preventivo può ridurre danni e scarti. Il valore economico aumenta quando la costruzione contiene molte parti, impiega materiali costosi o richiede lunghi cicli. Prima di quantificare il beneficio servono test su falsi positivi, falsi negativi, comportamento con diverse granulometrie, illuminazione, vibrazioni e soglie di rilevamento. La notizia va interpretata come una proposta tecnica potenzialmente applicabile, non come annuncio di un accessorio Voxeljet già sul mercato.
Falsi allarmi e soglie di rilevazione
Un sensore utile non deve soltanto riconoscere una sporgenza pericolosa: deve evitare arresti inutili. In una macchina a polvere, una nuvola di particelle, un deposito sull’ottica o una fluttuazione dell’intensità luminosa possono essere interpretati come un’interruzione del fascio. Il software di controllo deve definire soglie, durata minima dell’evento e comportamento in caso di perdita progressiva del segnale. L’inserimento di un sistema di pulizia dell’ottica nella domanda brevettuale indica che il problema dei depositi è stato almeno considerato. Restano comunque da dimostrare sensibilità e specificità in condizioni operative rappresentative.
La differenza rispetto a monitoraggi a camera
I sistemi di visione del letto di polvere possono analizzare immagini prima e dopo la deposizione per rilevare irregolarità, vuoti o fenomeni di deformazione. Una barriera ottica ha un obiettivo più stretto: stabilire se qualcosa interferisce con un piano di passaggio. Questa semplificazione può rendere più rapide alcune decisioni, ma non sostituisce informazioni sulla qualità dello strato o sui difetti interni. Le due tecnologie potrebbero essere complementari, con la visione destinata alla diagnosi generale e la barriera concentrata sulla prevenzione del contatto. Senza dati comparativi di laboratorio non è possibile indicare quale combinazione riduca maggiormente gli scarti.
Implicazioni per produttori e utilizzatori
La protezione anticipata di recoater e testine può avere valore elevato nei cicli di fabbricazione lunghi, ma integrare un sensore vicino agli organi in movimento richiede spazi, cablaggi o comunicazioni affidabili e procedure di manutenzione. Deve inoltre essere definito ciò che accade dopo l’arresto: una ripartenza automatica potrebbe peggiorare una geometria già deformata. Il brevetto apre domande utili per progettisti e responsabili di produzione, senza dimostrare che la soluzione sia già installata nelle macchine Voxeljet. Il passaggio dalla rivendicazione all’industrializzazione richiederà controlli sistematici e dati pubblicati.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).