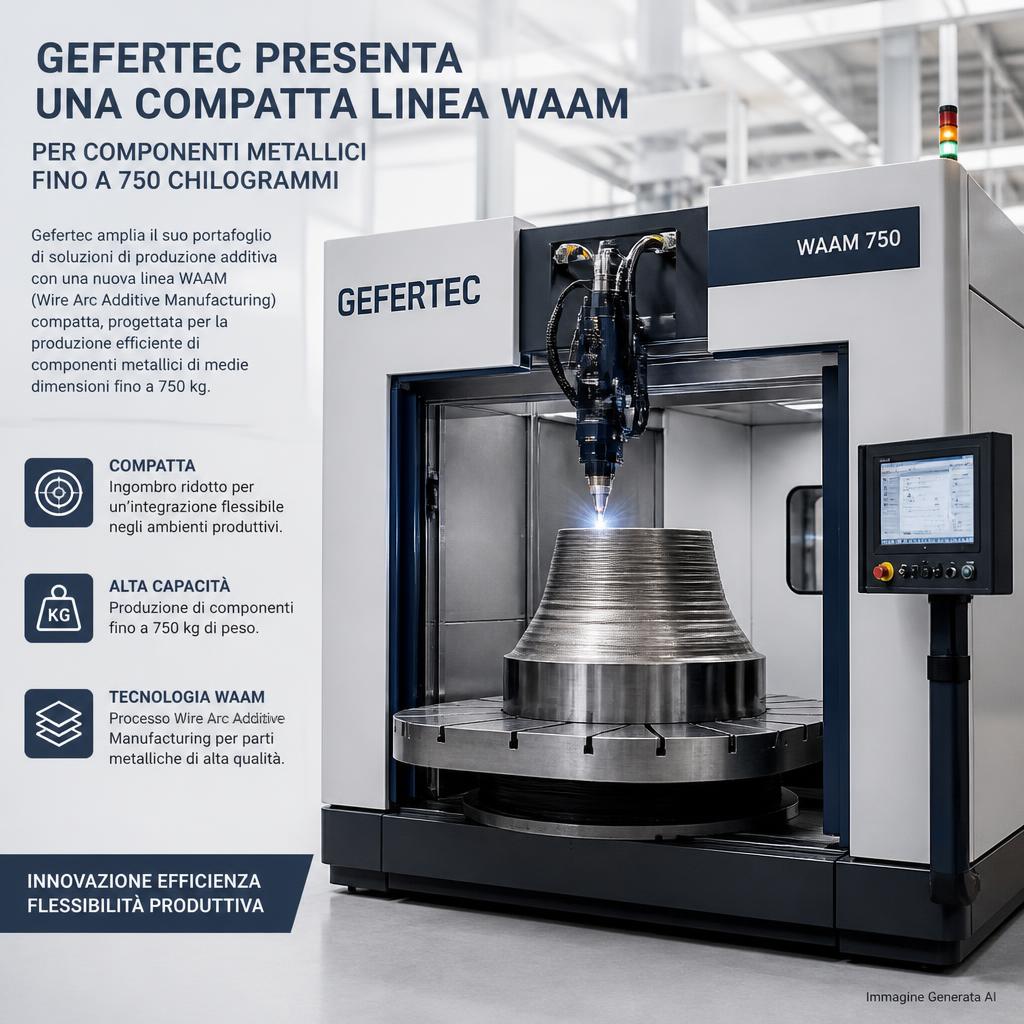
Dai pezzi dimostrativi a una filiera per grandi componenti metallici
Una girante da 700 chilogrammi, una cornice aeronautica in titanio e un componente di pompaggio marino progettato con pale particolari: GEFERTEC porta a Formnext 2026 esempi molto diversi di produzione metallica tramite Wire Arc Additive Manufacturing. L’azienda di Berlino ha annunciato la presenza nel padiglione 12.1, stand B101, insieme alle piattaforme arc10X e arcTitan. Non si tratta dell’invenzione della deposizione a filo e arco, tecnologia nota da tempo, ma dell’evoluzione di macchine e casi applicativi destinati a contesti nei quali l’asportazione di grandi quantità di materiale può diventare onerosa.
La notizia datata 20 ottobre 2026 permette di affrontare un problema concreto: come ottenere componenti metallici di grande massa o geometrie difficili senza partire necessariamente da un blocco pieno o da una fusione dedicata. Nella WAAM il filo viene alimentato in una zona in cui un arco elettrico fonde il metallo, depositandolo lungo traiettorie successive. Il componente emerge da cordoni sovrapposti che formano una preforma. La maggior parte delle applicazioni industriali richiede poi lavorazioni meccaniche sulle superfici funzionali, trattamenti e controlli.
| Sistema | Caratteristica documentata |
|---|---|
| arc10X | Piattaforma modulare; pezzi fino a 750 kg dichiarati nella presentazione precedente |
| arcTitan | Camera inerte sigillata, processo al plasma per titanio |
| arc80X | Piattaforma per componenti fino a circa 8 m³ |
| Sistema containerizzato | Anteprima, non specifiche complete pubbliche |
Perché il filo metallico modifica l’economia del processo
Il confronto classico è con la lavorazione dal pieno. Se una girante complessa viene ottenuta da un massello, la quantità di truciolo può essere elevata. Con la WAAM si può depositare materiale più vicino alla geometria richiesta e rimuovere successivamente un sovrametallo limitato. Il beneficio potenziale dipende però da materiale, rapporto fra peso iniziale e peso finito, tempo macchina, costo del filo e delle lavorazioni conclusive. Un basso spreco di materiale non significa automaticamente un costo totale minore: le ore di deposizione e finitura possono essere rilevanti.
Rispetto alla fusione, la deposizione può evitare lo sviluppo di un modello o di uno stampo specifico per lotti ridotti. Per grandi serie di geometrie stabili la convenienza può invertirsi. Inoltre la colata e la WAAM producono storie termiche differenti, con potenziali differenze nella microstruttura, nella direzione delle proprietà e nella distribuzione dei difetti. Un confronto serio va eseguito sul pezzo e sulle condizioni di servizio, non soltanto sul peso visualizzato durante una fiera.
La girante del compressore da 700 chilogrammi
Fra i componenti annunciati spicca una girante da 700 kg per compressore. Il peso è significativo perché una massa di queste dimensioni richiede controllo delle deformazioni, posizionamento, accessibilità della torcia e pianificazione delle lavorazioni finali. Durante la deposizione i cicli di riscaldamento e raffreddamento sono ripetuti molte volte, e le tensioni residue possono influire sulla geometria complessiva. È quindi probabile che l’ingegnerizzazione del processo includa sequenze di deposizione, strategie di raffreddamento e successive riprese meccaniche.
Non sono stati pubblicati nel resoconto disponibile dati completi sulla lega, sulla durata del ciclo, sul grado di finitura o su eventuali prove a fatica della girante. Per questo non sarebbe corretto dedurre che il componente sia già qualificato per una determinata macchina o che sia identico a un componente operativo. L’esposizione mostra la possibilità di realizzare una struttura di grande massa; il livello di validazione rimane una questione distinta. Per una girante destinata a ruotare ad alta velocità diventano critici bilanciamento, concentrazioni di tensione e controlli volumetrici.
La pompa marina e la geometria delle pale
Un secondo esempio è la girante di una pompa per acqua marina, presentata come realizzazione di un disegno con pale allungate e simili ad ali. Secondo GEFERTEC la geometria favorisce il passaggio di pesci eventualmente trascinati nel flusso e non sarebbe realizzabile mediante fusione tradizionale nelle stesse condizioni. È una dichiarazione del produttore e merita di essere trattata come tale. Senza risultati di prove fluidodinamiche e comparative non è possibile stimare l’efficacia reale nella protezione della fauna o le prestazioni idrauliche della pompa.
L’applicazione è comunque interessante perché mette insieme due discipline: produzione additiva e progettazione di fluidi. La possibilità di costruire pale dalla forma complessa permette al progettista di esplorare geometrie difficili da ottenere con uno stampo convenzionale. Ma una superficie depositata a cordoni può richiedere una finitura importante per limitare perdite idrauliche e fenomeni di cavitazione. Servono inoltre valutazioni di resistenza a corrosione ed erosione in acqua salata, legate alla lega e al trattamento finale.
arc10X: ingombro contenuto per componenti importanti
La piattaforma arc10X, presentata precedentemente nell’aprile 2026, è descritta da GEFERTEC come una macchina relativamente compatta nel segmento WAAM. Nella documentazione commerciale viene indicato un volume di lavoro con dimensione caratteristica di circa 1,2 metri, una massa del pezzo fino a 750 kg e un ingombro installativo attorno a cinque metri quadrati. Queste cifre vanno lette come dati comunicati per quella piattaforma, da confermare sempre sulla configurazione concreta e sullo spazio accessorio necessario.
Per integrare una WAAM in officina l’ingombro della cella non è l’unico parametro. Occorrono movimentazione del pezzo, alimentazione del filo, gas, estrazione dei fumi, protezione dalle radiazioni dell’arco e accesso alla manutenzione. La posizione del robot o degli assi determina le zone effettivamente raggiungibili; un volume nominale non garantisce che ogni forma sia depositabile in ogni orientamento. La modularità della arc10X va quindi valutata sulla relazione fra pezzi previsti, attrezzaggi e ciclo di finitura.
arcTitan e il problema della reattività del titanio
La seconda macchina al centro dell’annuncio è arcTitan, descritta come soluzione sviluppata specificamente per la lavorazione del titanio. GEFERTEC indica un’atmosfera inerte completamente sigillata e un processo WAAM basato su plasma. La scelta risponde alla sensibilità del titanio caldo nei confronti di ossigeno e azoto: la contaminazione durante la deposizione può modificare le proprietà e rendere meno affidabile il pezzo. La sola protezione puntuale vicino alla torcia può essere insufficiente in determinate condizioni, perché le regioni ancora calde possono restare esposte.
Una camera controllata può contribuire a rendere più omogenea la protezione, ma aggiunge complessità di impianto, tempi di accesso e requisiti di monitoraggio dell’atmosfera. Per un componente aeronautico non bastano una buona finitura visiva e una dichiarazione di compatibilità con il titanio. Sono necessari controlli della composizione, delle proprietà meccaniche, dei difetti e della tracciabilità del processo. La cornice per uscita di emergenza aeronautica che compare fra gli esempi esposti è quindi un caso importante da approfondire sul piano della qualifica, non una prova automatica che ogni geometria analoga sia già certificata per il volo.
arc80X e una gamma orientata a scale differenti
L’annuncio affianca alle novità la già nota arc80X, piattaforma destinata a volumi di componente fino a circa 8 metri cubi secondo la comunicazione aziendale. La presenza di macchine con scale e ambienti di lavoro differenti suggerisce una segmentazione per famiglie di applicazioni, anziché una singola linea da impiegare universalmente. Componenti da centinaia di chilogrammi, leghe reattive e manufatti di grande volume pongono infatti problemi diversi di movimentazione e atmosfera.
GEFERTEC ha inoltre anticipato un sistema containerizzato per la produzione additiva mobile nel luogo di utilizzo. È una proposta da osservare con prudenza. La mobilità dell’impianto può ridurre il trasporto dei grandi componenti, ma non elimina i bisogni di alimentazione elettrica, gas, sicurezza dell’area e controlli di qualità. Una dimostrazione fieristica non è sufficiente per stabilire quali pezzi possano essere prodotti e validati direttamente sul campo o in situazioni logistiche difficili.
Le variabili tecniche che decidono la qualità WAAM
Il diametro del filo, la velocità di alimentazione, la potenza dell’arco, la velocità di avanzamento, la strategia di sovrapposizione e la temperatura interpass hanno effetti sull’altezza dei cordoni e sulla solidificazione. Se il calore accumulato cresce eccessivamente, la geometria può deformarsi; se la fusione è insufficiente, possono comparire difetti di legame. Una gestione industriale richiede sensori, procedimenti qualificati e criteri di accettazione. Il controllo dei gas di protezione è essenziale, particolarmente con leghe sensibili all’ossidazione.
Anche la direzione di deposizione può influenzare la struttura metallurgica. La composizione della lega resta la stessa solo in termini nominali: raffreddamenti e cicli termici possono produrre grani orientati e proprietà anisotrope. Nei componenti statici alcune differenze sono accettabili; in elementi rotanti o soggetti a carichi ciclici possono diventare decisive. È per questo che servono campioni di prova e metodi di ispezione coerenti con il servizio previsto, eventualmente integrati da trattamento termico e lavorazione superficiale.
Dove la WAAM può diventare realmente competitiva
La tecnologia è particolarmente interessante quando la massa di materiale da rimuovere con metodi sottrattivi sarebbe elevata, quando la fornitura di una fusione richiederebbe tempi lunghi o quando il numero di pezzi non giustifica attrezzature dedicate. Fra le applicazioni plausibili ci sono energia, attrezzature di produzione, settore navale e strutture aerospaziali. La combinazione con la fresatura CNC consente di lasciare il sovrametallo necessario e raggiungere successivamente le tolleranze richieste. In questo senso il componente WAAM è spesso una preforma di qualità controllata, non il pezzo finito nel momento in cui si spegne l’arco.
GEFERTEC sta provando a mostrare a Formnext proprio questa varietà: giranti pesanti, geometrie fluidiche particolari, titanio e sistemi più integrabili nei reparti esistenti. Restano non pubblicati molti dati quantitativi necessari per valutare produttività, tasso di scarto e costo per pezzo. L’annuncio è importante come fotografia dell’evoluzione industriale del WAAM, ma il criterio decisivo sarà il passaggio dagli oggetti esposti ai componenti qualificati, ripetibili e competitivi nei reali cicli produttivi.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).