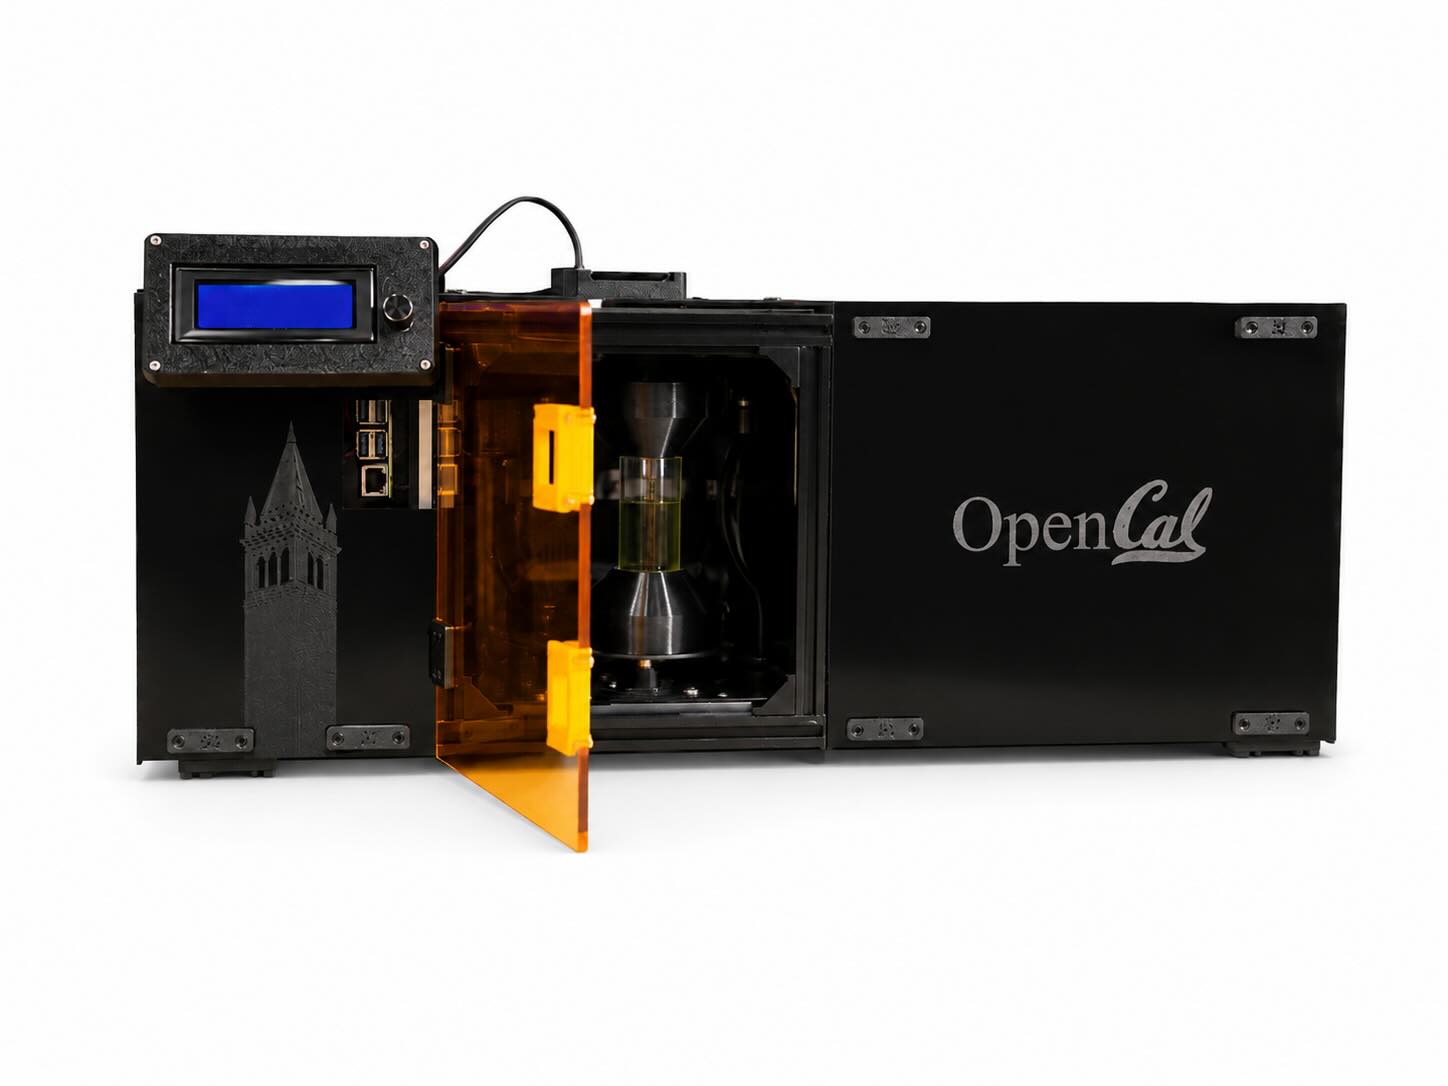
Una stampante volumetrica che non costruisce per strati
OpenCAL porta nel mondo open source una tecnica che fino a pochi anni fa era associata soprattutto a laboratori di ricerca: la Computed Axial Lithography, abbreviata CAL. Il progetto nasce dall’ambiente di ricerca legato all’Università della California a Berkeley e mette a disposizione documentazione per costruire un sistema che polimerizza un oggetto all’interno di una resina in rotazione. L’interesse editoriale risiede nel carattere accessibile e riproducibile di una tecnologia differente da FDM, SLA o MSLA. OpenCAL non propone di aggiungere un altro schermo a una stampante a resina: il suo principio consiste nel distribuire nello spazio tridimensionale una dose luminosa calcolata, in modo che il materiale solidifichi nelle regioni previste. È una forma di produzione additiva volumetrica e, proprio perché funziona diversamente, offre opportunità e limitazioni che non coincidono con quelle delle stampanti a strati.
| Processo | Modalità di formazione | Vincolo da verificare |
|---|---|---|
| SLA | Laser per sezioni successive | Distacco, supporti, tempi per strato |
| MSLA | Maschera LCD per sezioni | Esposizioni e separazione degli strati |
| CAL / OpenCAL | Dose luminosa calcolata nel volume | Controllo ottico, resina e soglia di polimerizzazione |
La tomografia computazionale usata al contrario
In una tomografia medica un sistema acquisisce proiezioni da più angoli e un algoritmo ricostruisce la distribuzione interna di un oggetto. La CAL usa un’idea complementare: partendo dal modello digitale calcola una sequenza di proiezioni luminose da inviare in una provetta di resina mentre ruota. Ogni punto riceve contributi da direzioni diverse; dove la dose accumulata supera una determinata soglia, la resina fotopolimerizzabile solidifica. Le regioni non sufficientemente esposte restano liquide e devono essere rimosse durante il recupero del pezzo.
Questo procedimento consente di formare porzioni ampie dell’oggetto quasi contemporaneamente, anziché completare uno strato dopo l’altro. Le immagini sono il risultato di un calcolo di esposizione tridimensionale, non semplicemente sezioni orizzontali inviate al proiettore. L’algoritmo deve tenere conto dell’attenuazione e della distribuzione della luce. È per questo che un file STL non può essere inviato direttamente al proiettore senza un passaggio di preparazione dedicato.
Che cosa differenzia CAL da SLA e MSLA
Nella SLA tradizionale un laser disegna le sezioni del pezzo su una superficie o un piano di polimerizzazione; nella MSLA una maschera LCD espone in una volta l’intera sezione di uno strato. Entrambi i processi hanno una sequenza associata all’altezza del componente, con fasi di distacco, rinnovo della resina e movimento della piattaforma. La CAL evita di formare il pezzo seguendo quella progressione: deposita dose luminosa nel volume liquido e permette la nascita dell’oggetto in un intervallo di esposizione relativamente breve.
La differenza non significa che tutte le geometrie siano più semplici. Nelle stampanti a strati i supporti meccanici possono stabilizzare sporgenze e collegare la parte alla piattaforma. Nella stampa volumetrica il pezzo in formazione è immerso nella resina e il problema dei supporti cambia, ma emergono vincoli relativi alla stabilità della geometria, alla viscosità del mezzo e all’estrazione dell’oggetto. Un componente molto sottile può essere sensibile alla distribuzione di dose e agli effetti ottici anche se non richiede un supporto tradizionale.
Il sistema hardware descritto dal progetto
La documentazione di OpenCAL riporta un controllo basato su Raspberry Pi 5, associato a un motore passo-passo per la rotazione della provetta e a un proiettore HDMI. Sono indicati inoltre un controllore Pololu Tic T249, un motore NEMA 17, un display LCD 20×4, un encoder, una matrice luminosa RGBW e una videocamera Raspberry Pi Camera Module 3 in una configurazione di riferimento. Il fatto che molti componenti siano disponibili commercialmente facilita l’accesso, ma non implica che qualsiasi combinazione produca le stesse prestazioni.
Il proiettore deve essere collocato e calibrato in modo che le immagini investano la resina con la geometria corretta. La rotazione deve essere coordinata con la proiezione e il contenitore non deve introdurre distorsioni incompatibili con la ricostruzione. Piccoli errori di eccentricità, tempi di esposizione o posizione dell’immagine possono degradare la definizione. La costruzione meccanica del sistema è quindi soltanto una parte del progetto: l’allineamento ottico e il controllo della dose sono attività altrettanto importanti.
Il software e il passaggio dal modello alle proiezioni
Il progetto pubblica documentazione e software per il funzionamento della macchina. VAMToolbox e Tomo sono gli strumenti di riferimento per elaborare le proiezioni compatibili con il processo CAL. Il controllo della macchina gestisce rotazione, proiettore, illuminazione ausiliaria, interfaccia e acquisizione video. La versione descritta dal repository può funzionare senza monitor esterno durante l’uso ordinario grazie al display e all’encoder, con una scheda Raspberry Pi 5. È un’architettura pensata per essere accessibile e modificabile, non una garanzia di funzionamento immediato senza calibrazione.
Il controllo dei parametri è fondamentale: velocità angolare, sincronizzazione delle immagini, intensità luminosa e proprietà della resina devono essere coerenti. Il file di configurazione permette di modificare impostazioni hardware e di calibrazione. Gli utenti meno esperti potrebbero essere attratti dall’idea di una macchina assemblabile in tempi ridotti, ma l’installazione del firmware non equivale a possedere già una finestra di processo validata. Occorre verificare la risposta della propria resina e misurare gli errori dimensionali su campioni noti.
Le resine sono parte del sistema, non un consumabile intercambiabile
La fotopolimerizzazione volumetrica richiede una chimica in grado di distinguere fra regioni che ricevono una dose sufficiente e regioni che ne ricevono meno. Proprietà come assorbimento, sensibilità spettrale, diffusione della luce, viscosità e cinetica di reticolazione incidono direttamente sulla definizione dell’oggetto. Una resina progettata per una stampante LCD non è automaticamente adatta a un sistema CAL. Una sensibilità troppo elevata potrebbe favorire la solidificazione indesiderata; una sensibilità insufficiente potrebbe richiedere tempi e intensità non compatibili con l’hardware.
Le collaborazioni citate nel racconto di OpenCAL includono Prusa per la diffusione di risorse di costruzione e Formlabs per la disponibilità di una formulazione di resina pensata per questo tipo di utilizzo. È corretto trattare queste collaborazioni in relazione al progetto, senza dedurre che Prusa commercializzi la macchina completa o che ogni resina Formlabs sia compatibile. La documentazione tecnica del materiale specifico e le istruzioni di trattamento restano indispensabili.
Quanto è veloce davvero una stampa volumetrica
Le presentazioni della CAL illustrano la possibilità di formare oggetti di scala centimetri in pochi minuti. Il confronto è interessante perché un processo a strati può richiedere un tempo legato al numero di sezioni da costruire. Ma il tempo di esposizione non esaurisce il ciclo produttivo. Dopo la formazione dell’oggetto bisogna recuperarlo dal contenitore, rimuovere la resina non polimerizzata, eseguire eventualmente il post-curing e controllare il risultato. Per confrontare tecnologie diverse occorre misurare l’intero tempo fra file pronto e pezzo utilizzabile.
Le dimensioni raggiungibili dipendono anche dall’ottica, dalla trasparenza della resina e dalla distribuzione della luce. Aumentare il volume non è soltanto un problema di aggiungere liquido: il percorso ottico varia e con esso attenuazione, scattering e controllo della dose. La precisione di una dimostrazione di laboratorio su un oggetto piccolo non può essere estesa automaticamente a un componente molto più grande. I risultati devono essere verificati nella specifica geometria e con il materiale impiegato.
Precisione, diffusione luminosa e soglia di polimerizzazione
Il principale nodo tecnico è riuscire a depositare abbastanza energia dove il pezzo deve nascere senza raggiungere la soglia nelle zone circostanti. L’algoritmo può compensare una parte degli effetti prevedibili, ma scattering e impurità della resina introducono incertezze. Anche la superficie cilindrica del contenitore può modificare le traiettorie della luce; per questo il montaggio e la calibrazione sono determinanti. Piccole feature isolate e canali stretti possono essere difficili se la dose non è confinata sufficientemente.
La precisione dovrebbe essere valutata con manufatti campione, misurando scostamenti dimensionali e ripetibilità su diverse posizioni. Nelle dimostrazioni pubbliche spesso si evidenziano la rapidità e l’assenza della stratificazione, mentre è più difficile trovare prove ampie su materiali differenti, geometrie complesse e resistenza meccanica del prodotto. È un limite comprensibile per una piattaforma aperta in evoluzione, ma va esplicitato a chi la considera un possibile sostituto delle tecnologie professionali già qualificate.
Che cosa significa veramente open source in questo caso
Il valore di OpenCAL è la combinazione di documentazione, codice e indicazioni per reperire componenti. Il progetto mette a disposizione repository dedicati al controllo e alla costruzione e descrive i passaggi per realizzare un esemplare di ricerca. L’accesso al codice consente di riprodurre e modificare un esperimento e favorisce l’individuazione di errori. Non elimina però i costi dei componenti ottici, della strumentazione e delle resine, né rende superflue le precauzioni di laboratorio per l’uso di fotopolimeri e sorgenti luminose intense.
OpenCAL va anche distinto da altri software omonimi presenti su GitHub, ad esempio librerie per simulazione numerica o per appuntamenti: i repository corretti sono quelli associati alla comunità Computed Axial Lithography. La documentazione si dichiara in evoluzione, e alcune parti del software prevedono procedure sperimentali. Chi desidera replicare il sistema dovrebbe utilizzare la versione compatibile con l’hardware scelto, conservare i file di configurazione e documentare gli adattamenti. Questa attenzione è essenziale quando un progetto di ricerca cresce attraverso contributi distribuiti.
Il valore scientifico e il possibile impatto sul settore
La diffusione di un apparato documentato può consentire a laboratori universitari, maker esperti e gruppi di ricerca di verificare risultati e sperimentare nuove resine o algoritmi senza progettare ogni parte della macchina da zero. Può essere utile per materiali soffici, oggetti con geometrie complesse e test in cui la formazione senza strati offre vantaggi specifici. Non bisogna però presentare queste opportunità come applicazioni già certificate: ciascun campo richiede prove sulle proprietà chimiche, meccaniche e dimensionali del componente.
OpenCAL è importante perché rende osservabile e replicabile un metodo di costruzione diverso dai più comuni processi additivi. Non è un normale kit da montare senza conoscenze di ottica e materiali, e non sostituisce automaticamente MSLA o SLS per i pezzi industriali. Il passaggio successivo sarà vedere risultati indipendenti su precisione, ripetibilità e resine disponibili, insieme a una documentazione sempre più stabile. Nel frattempo il progetto costituisce un banco di prova significativo per l’evoluzione della stampa 3D volumetrica al di fuori dei laboratori che l’hanno sviluppata.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).