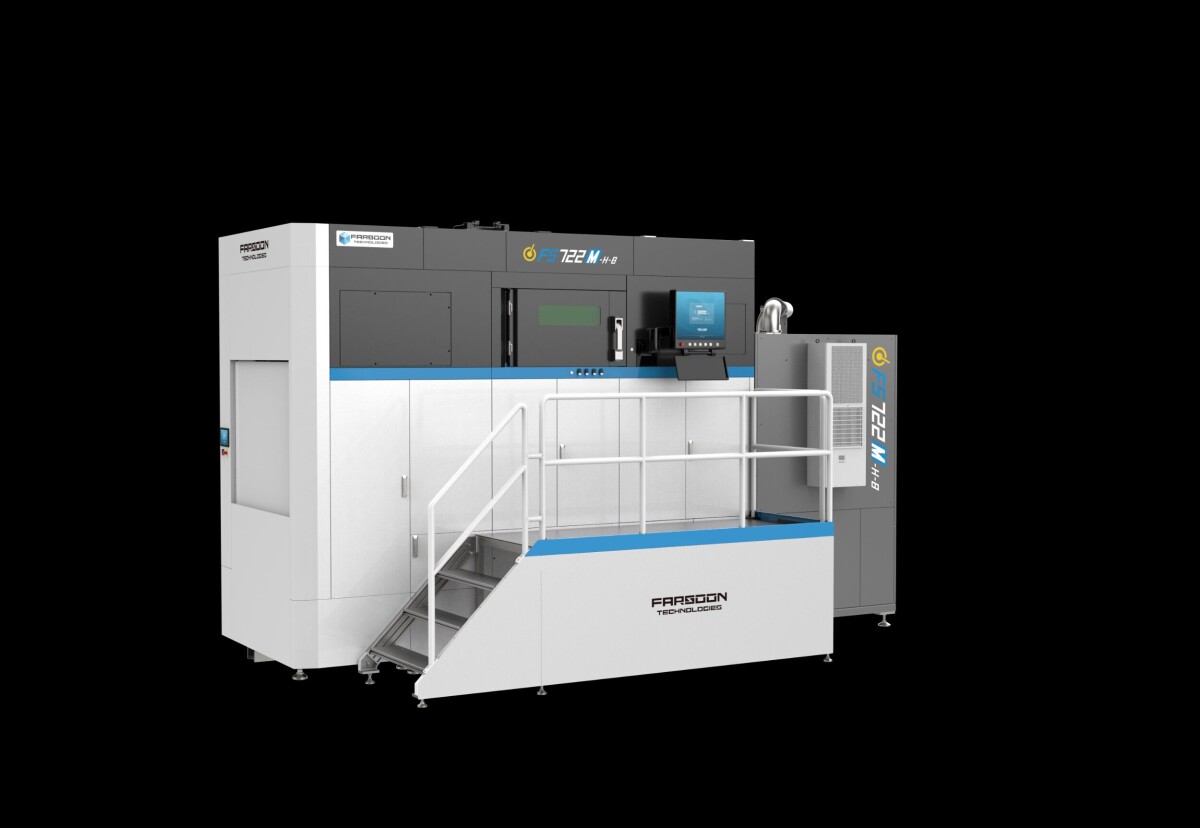
L’ampliamento della capacità produttiva
Toolcraft AG ha annunciato l’investimento in una Farsoon FS722 per ampliare la propria capacità nella fabbricazione additiva metallica. Non si tratta del debutto mondiale della tecnologia multi-laser: la novità consiste nella scelta di un operatore industriale di inserirla nella propria capacità produttiva, con l’obiettivo dichiarato di rispondere alla domanda di componenti più grandi e di serie più numerose. Il comunicato originario è stato diffuso il 3 novembre 2026. È importante distinguere una decisione di investimento dall’effettiva disponibilità di una linea qualificata: il testo aziendale non costituisce di per sé una misura dei pezzi consegnati né della produttività industriale raggiunta.
Le caratteristiche della FS722
Il sistema adotta il processo laser powder bed fusion e offre un volume utile nominale di 720 × 420 × 650 mm. La configurazione citata comprende otto laser da 1.000 W ciascuno. Toolcraft prevede di utilizzarla principalmente con la lega di alluminio AlSi10Mg, diffusa nelle applicazioni additive per l’equilibrio fra colabilità del bagno fuso, densificazione e proprietà meccaniche dopo opportuni trattamenti. Otto laser da un kilowatt non significano necessariamente otto volte la produttività di una macchina con un unico laser. Le condizioni di esposizione, le aree di lavoro assegnate alle sorgenti, il ricoprimento degli strati e il tempo non produttivo incidono sulla resa effettiva.
Perché il formato cambia il problema ingegneristico
Aumentare le dimensioni del componente espone a difficoltà di gestione termica, distorsione e rimozione delle tensioni residue. Nelle aree in cui operano laser diversi, la sovrapposizione delle strategie di scansione richiede uniformità di energia e verifiche della microstruttura. Una macchina con camera ampia consente inoltre di raggruppare più componenti, ma la convenienza dipende dal tasso di riempimento del piano, dal rischio di fermare una costruzione lunga a causa di un’anomalia e dal successivo lavoro di separazione dei pezzi dalla piastra. Le tolleranze sulle superfici funzionali possono continuare a richiedere fresatura e controllo dimensionale.
AlSi10Mg: opportunità e limiti della qualificazione
La lega AlSi10Mg viene impiegata per supporti, alloggiamenti, componenti alleggeriti e parti con canali integrati. Le prestazioni del particolare finito non dipendono soltanto dalla composizione nominale: incidono densità, porosità residua, orientamento, condizione superficiale e storia termica. La qualifica di una nuova macchina per applicazioni seriali comporta piani di campionamento, prove di trazione e fatica nei casi necessari, controllo della polvere e documentazione delle eventuali modifiche ai parametri. Senza conoscere questi risultati, non sarebbe corretto trasformare l’annuncio della FS722 in una promessa di migliori proprietà meccaniche rispetto a macchine precedenti.
Dove si misura l’effettivo beneficio
Il principale vantaggio potenziale è la possibilità di accorpare produzione di parti grandi e lotti multipli in un sistema industriale; la sua misura reale richiederà dati su tempo di costruzione, pezzi conformi per ciclo, consumo di polvere, scarti e lavorazioni successive. Sono aspetti che l’azienda potrà quantificare con l’entrata a regime della linea. Per ora l’operazione indica una direzione industriale concreta: scalare il LPBF dell’alluminio non solo attraverso una maggiore potenza disponibile, ma attraverso impianti, procedure e competenze di processo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).