Dal segnale del motore a una misura reologica
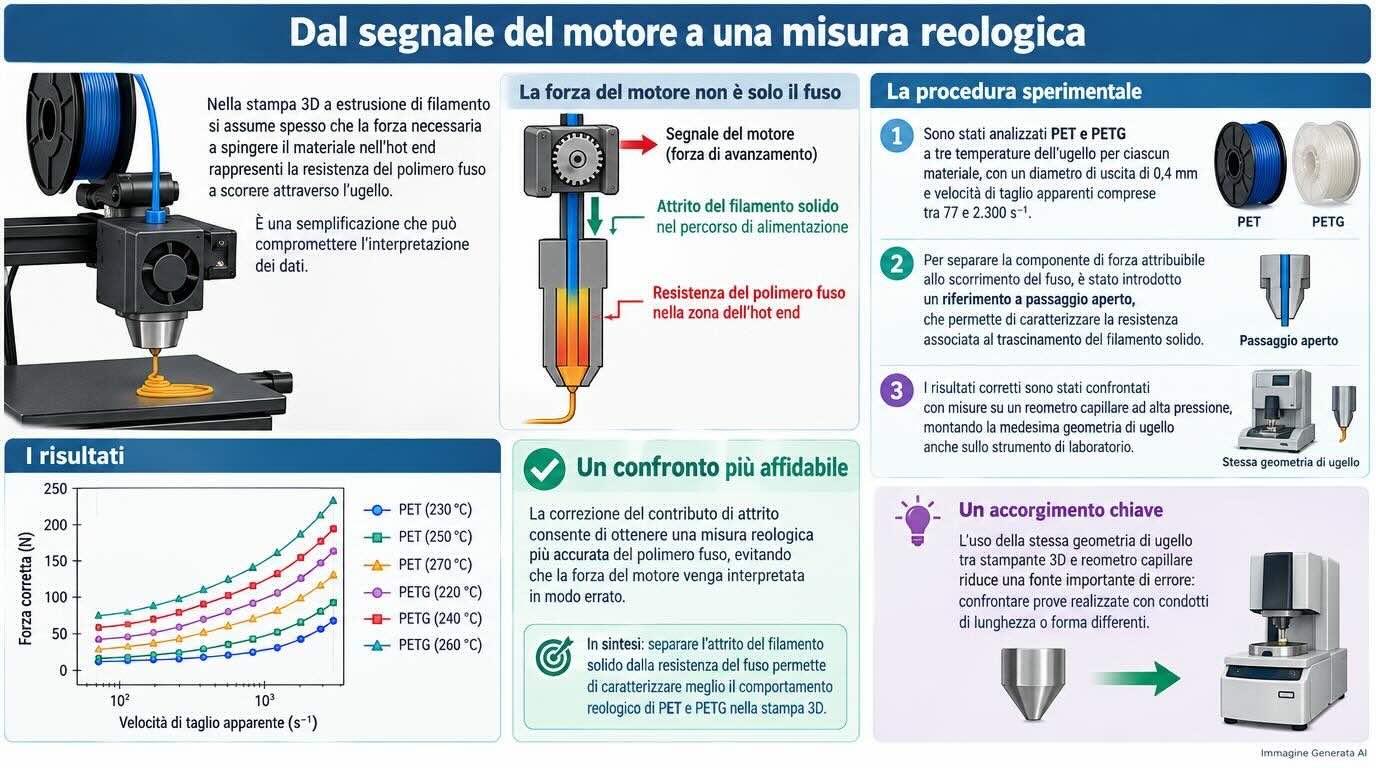
Nella stampa 3D a estrusione di filamento si assume spesso che la forza necessaria a spingere il materiale nell’hot end rappresenti la resistenza del polimero fuso a scorrere attraverso l’ugello. È una semplificazione che può compromettere l’interpretazione dei dati. Il sistema di avanzamento non spinge soltanto il fuso: deve vincere anche l’attrito del filamento ancora solido nel percorso di alimentazione. Un gruppo della Montanuniversität Leoben, guidato da Philipp Beier, ha affrontato il problema con uno studio pubblicato il 26 ottobre 2026 su Polymer Engineering & Science, proponendo una misura in situ corretta in funzione del contributo di attrito.
La procedura sperimentale
I ricercatori hanno analizzato PET e PETG a tre temperature dell’ugello per ciascun materiale, con un diametro di uscita di 0,4 mm e velocità di taglio apparenti comprese tra 77 e 2.300 s⁻¹. Per separare la componente di forza attribuibile allo scorrimento del fuso, hanno introdotto un riferimento a passaggio aperto, che permette di caratterizzare la resistenza associata al trascinamento del filamento solido. I risultati così corretti sono stati confrontati con misure su un reometro capillare ad alta pressione, montando la medesima geometria di ugello anche sullo strumento di laboratorio. Quest’ultimo accorgimento riduce una fonte importante di errore: confrontare prove realizzate con condotti di lunghezza o forma differenti.
Quanto pesa davvero l’attrito
Alla più bassa velocità di alimentazione, l’attrito del filamento ancora solido costituisce dal 52 al 92% della forza totale misurata. Il contributo scende sotto il 10% soltanto al di sopra di circa 4–5 mm/s. Gli autori sottolineano che le condizioni tipiche di stampa dei perimetri possono corrispondere a frazioni di attrito fino all’80%. Correggere il segnale modifica la viscosità apparente calcolata del 35–170% alle più basse velocità di taglio stabilizzate. Non si tratta quindi di una correzione marginale: la misura grezza può condurre a conclusioni sbagliate sul materiale, anche quando la forza è registrata in modo perfettamente ripetibile.
Il problema delle condizioni termiche non isoterme
Lo studio chiarisce anche un secondo limite. PET e PETG, se provati a temperatura ben definita, mostrano il tipico comportamento shear-thinning, cioè una diminuzione della viscosità con l’aumentare della velocità di taglio. Nell’hot end reale, invece, aumentare la portata può diminuire il tempo disponibile per portare il polimero alla temperatura desiderata; la resistenza di flusso che ne deriva può quindi risalire. Una misura in situ descrive la resistenza effettiva di un fuso non isotermo, non una curva di viscosità materiale da utilizzare senza correzioni in qualunque condizione. Gli autori hanno osservato inoltre una variazione nel riferimento reologico nel tempo: pressione in diminuzione del 24% per PET e del 58% per PETG dopo 2.000 secondi a taglio costante nelle condizioni indicate.
Le conseguenze per il controllo delle stampanti
Questi risultati possono essere utili nella ricerca sul monitoraggio della produzione, specialmente per macchine FFF o a granuli che lavorano su cicli lunghi. Un sensore di forza opportunamente calibrato potrebbe segnalare variazioni di portata o comportamento del fuso prima che diventino difetti visibili. Tuttavia, attribuire alla sola viscosità qualsiasi aumento di forza sarebbe scorretto: il fenomeno può dipendere da percorso del filamento, temperatura, umidità, degrado del materiale, riempimento dell’hot end e condizioni di taglio. Il passo verso un controllo automatico richiede quindi calibrazioni specifiche del materiale, criteri per riconoscere lo stato stazionario e prove su condizioni di stampa effettive.
Il risultato dimostrato e la prospettiva
La novità scientifica è la validazione quantitativa di un metodo che sottrae l’attrito e confronta la misura con un reometro usando la stessa geometria del condotto. Non è la dimostrazione di una stampante commerciale capace di modificare in autonomia i parametri per mantenere costante la viscosità. Il contributo del lavoro consiste soprattutto nell’avere quantificato perché una misura apparentemente semplice possa essere ingannevole e quali controlli siano necessari per trasformarla in informazione affidabile di processo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).