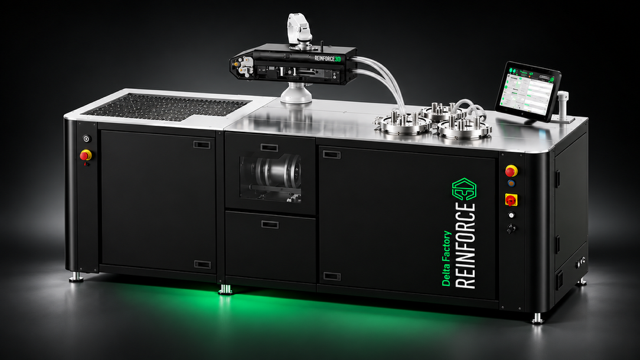
Reinforce3D ha presentato Delta Factory, un sistema dedicato all’industrializzazione del Continuous Fiber Injection Process, indicato con la sigla CFIP. Il progetto affronta una difficoltà specifica della produzione additiva: molte parti stampate in polimero hanno geometrie ottime per prototipi, attrezzature o componenti personalizzati, ma le prestazioni strutturali richieste in applicazioni sollecitate possono imporre l’impiego di materiali compositi, operazioni manuali di rinforzo oppure geometrie molto più pesanti. Invece di cercare di deporre ogni fibra attraverso l’ugello della stampante, l’azienda spagnola adotta una fase successiva. Il pezzo viene progettato con canali interni; dopo la costruzione, questi vengono attraversati da un rinforzo continuo e da una matrice resinosa. La novità dell’11 novembre non è dunque l’invenzione del CFIP, già sviluppato e presentato negli anni precedenti, ma il tentativo di renderlo un processo di fabbrica più rapido, controllabile e ripetibile.
Come funziona il CFIP e perché non coincide con la stampa a fibra continua
Nella stampa FFF tradizionale il materiale viene deposto lungo traiettorie definite dallo slicer. L’impiego di filamenti caricati con fibre corte modifica alcune proprietà, ma le fibre non costituiscono un rinforzo continuo in grado di seguire a piacere lunghi percorsi di carico. Alcune piattaforme sono invece capaci di deporre fibra continua durante la costruzione. Il CFIP separa le due operazioni: prima forma l’involucro e i canali, poi inserisce le fibre mediante un processo di iniezione. La distinzione è fondamentale perché consente di considerare anche parti fabbricate con altri procedimenti, purché dispongano di canali accessibili e idonei. Non basta quindi avere un oggetto già stampato e aggiungere resina all’interno: il rinforzo va progettato insieme alla geometria, tenendo conto delle curve, delle sezioni, dei punti di ingresso e delle sollecitazioni previste.
Il percorso delle fibre assume un ruolo strutturale. Un canale disposto lungo una direzione che non contribuisce a portare il carico può aumentare costi e complessità senza offrire vantaggi proporzionati. Al contrario, un percorso continuo vicino alle regioni tese può migliorare la risposta del componente, ma deve essere verificato per evitare concentrazioni di tensione e delaminazioni. L’interfaccia fra matrice originale del pezzo, resina introdotta e rinforzo fibroso diventa un sistema a più materiali. La qualità dell’adesione, la presenza di vuoti e la completa impregnazione sono variabili importanti quanto la resistenza nominale della fibra.
Delta Factory automatizza iniettore, resina, alimentazione e controllo
La nuova macchina comprende un iniettore riprogettato che, secondo Reinforce3D, può raggiungere velocità di iniezione fino a dieci volte superiori rispetto alla soluzione precedente. È un rapporto dichiarato dal costruttore, non una misura di produttività indipendente valida per qualunque componente. In un circuito tortuoso, il tempo complessivo dipende anche da lunghezza e diametro dei canali, viscosità della matrice, volumi da impregnare, preparazione della parte e tempi di indurimento. Un iniettore dieci volte più veloce non implica che il costo o il tempo totale di produzione scenda nella stessa proporzione.
L’azienda descrive una regolazione a circuito chiuso con sensori ed elettronica integrata e un controllo della temperatura, elementi destinati a rendere più stabili le condizioni di processo. Una stazione automatizzata dosa, miscela e degasa i componenti della resina; il rapporto di miscelazione è impostabile digitalmente, mentre flusso e pressione vengono monitorati. È previsto anche un ciclo di pulizia automatico. Questa architettura agisce su uno dei punti più delicati dei compositi: piccole variazioni nella preparazione della matrice, nell’aria intrappolata o nel rapporto fra i componenti possono alterare porosità, qualità dell’interfaccia e ripetibilità. Non sono però disponibili dati pubblici sufficienti per quantificare la riduzione della difettosità su lotti industriali indipendenti.
Un vano integrato protegge e alimenta le bobine di fibra con una capacità maggiore, per estendere la durata dei cicli senza sostituzioni. La compatibilità dichiarata comprende fibre di carbonio, vetro e aramide, che non sono intercambiabili dal punto di vista progettuale. Il carbonio offre rigidezza elevata ma richiede attenzione al comportamento a frattura e alle possibili interazioni elettrochimiche con metalli; il vetro presenta un compromesso differente fra costo e proprietà; l’aramide è interessante in applicazioni dove contano tenacità e assorbimento di energia. Per ciascun tipo servono percorsi, condizioni di impregnazione e caratterizzazione appropriati.
Dal rinforzo del prototipo alla parte qualificata
La macchina dispone inoltre, secondo la documentazione ufficiale, di interfaccia touch Full HD, gestione delle ricette di lavorazione, registrazione dei parametri e strumenti di assistenza alla manutenzione. Questi elementi hanno un valore che supera la comodità operativa. Quando una stessa geometria viene prodotta ripetutamente, occorre poter ricostruire quale resina sia stata impiegata, quali condizioni siano state mantenute, quale percorso di fibra sia stato realizzato e quali eventuali anomalie si siano verificate. La registrazione del dato di macchina non è di per sé una certificazione della parte, ma costituisce una base per definire procedure di controllo più robuste.
La valutazione industriale non può limitarsi a un confronto di resistenza a trazione fra un campione rinforzato e uno non rinforzato. Servono prove a fatica, comportamento al taglio, condizioni ambientali, creep, dispersione fra lotti e verifica di come il sistema reagisca a difetti dei canali. Bisogna inoltre misurare il peso del rinforzo e della matrice aggiunti: una parte più resistente non è automaticamente una parte con il migliore rapporto resistenza-peso. Anche la riparabilità e l’ispezionabilità dei percorsi interni possono costituire vincoli importanti.
Delta Factory sarà mostrata a Formnext 2026, a Francoforte, nel padiglione 12.0, stand A121. L’interesse dell’annuncio è la trasformazione di una tecnica di rinforzo specializzata in un processo organizzato per turni produttivi. La verifica decisiva verrà quando saranno disponibili tempi completi ciclo-per-pezzo, dati di ripetibilità, caratteristiche del prodotto dopo invecchiamento e confronti fra parti equivalenti. È su questi elementi, e non sul solo fattore dieci relativo all’iniezione, che si potrà valutare quanto il CFIP sia realmente pronto per la produzione seriale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).