Il problema non è solo il diametro dell’ugello
La Bambu Lab H3C, presentata il 3 novembre 2026, è stata già descritta come una stampante FFF con nove utensili Swaptek. Il 9 novembre il produttore ha spiegato un aspetto più specifico, rilevante anche per chi conosce già le caratteristiche della macchina: la possibilità di affiancare regioni costruite con ugelli differenti e con altezze di strato diverse sulla medesima superficie del pezzo. Il principio sembra semplice, ma introduce un problema geometrico e di pianificazione che i normali profili multiestrusore non risolvono automaticamente. Cambiare ugello modifica soprattutto la larghezza delle linee e la quantità di polimero depositabile; non determina da solo quando l’asse Z debba avanzare e come debbano riallinearsi due regioni contigue.
Risoluzione laterale e verticale sono due problemi differenti
Un ugello da 0,2 mm è adatto alla deposizione di dettagli minuti; uno da 0,4 mm consente normalmente tracce più larghe e una maggiore portata utile. Tuttavia, anche con due ugelli, uno slicer che assegna una sola sequenza globale di quote Z obbliga entrambe le aree a seguire la medesima discretizzazione verticale. Se si sceglie uno strato sottile per conservare dettagli su una piccola porzione, l’intero volume viene suddiviso nello stesso numero elevato di strati. Se invece si sceglie un passo alto, una superficie inclinata, una piccola scritta in rilievo oppure un raccordo molto curvo possono mostrare una scalinatura visibile. È questo il compromesso affrontato dal nuovo sistema, non la semplice alternanza fra due estrusori.
Le layer band come unità di coordinamento
Bambu Lab descrive una strategia denominata «layer bands». In una banda verticale il tratto che richiede precisione può essere costruito con più passaggi sottili, mentre l’area di maggior volume può ricevere un solo strato più spesso. Quando le due aree raggiungono la stessa quota superiore, il sistema considera completata la banda e procede alla successiva. L’esempio divulgativo usa tre passaggi sottili per una regione e uno più alto per la regione vicina: il rapporto è utile per capire la logica, non equivale a dichiarare che ogni pezzo venga stampato obbligatoriamente con rapporto 3:1. Il vantaggio consiste nel non costringere il corpo principale a seguire ogni avanzamento verticale richiesto dalle sole zone fini.
Perché la continuità superficiale richiede un vero algoritmo
Il problema diventa complesso quando il confine fra le due regioni non è una parete rettilinea e verticale. Una scritta in rilievo cambia area e profilo lungo Z; un raccordo curvo produce sezioni differenti a ogni quota. Lo slicer deve stabilire quali poligoni appartengano all’utensile fine, calcolare l’intersezione fra le loro traiettorie e quelle dell’utensile grosso e impedire che si formino vuoti o sovrapposizioni eccessive. Deve anche controllare le transizioni di materiale, il volume estruso e la posizione effettiva dei due ugelli dopo ogni aggancio. Se una banda contiene tre strati fini già completati, la testina successiva non deve urtarli mentre riempie la regione rimasta indietro.
Ordine di deposizione e rischio di collisione
Nel normale FFF la testa si sposta soprattutto su superfici che appartengono alla quota corrente. Qui, durante una parte del ciclo, due regioni vicine possono trovarsi temporaneamente a quote differenti. I percorsi di spostamento e i cambi utensile richiedono dunque una pianificazione più rigorosa: il modello di collisione non può basarsi soltanto sull’altezza nominale del layer globale. Inoltre un ugello di diametro superiore potrebbe avere geometria esterna differente, con ulteriori vincoli di ingombro. Il software deve decidere non solo quale utensile deponga il materiale, ma anche in quale ordine operare affinché i segmenti già costruiti rimangano accessibili senza urti, trascinamenti o depositi indesiderati.
L’orologio dimostrativo e ciò che realmente prova
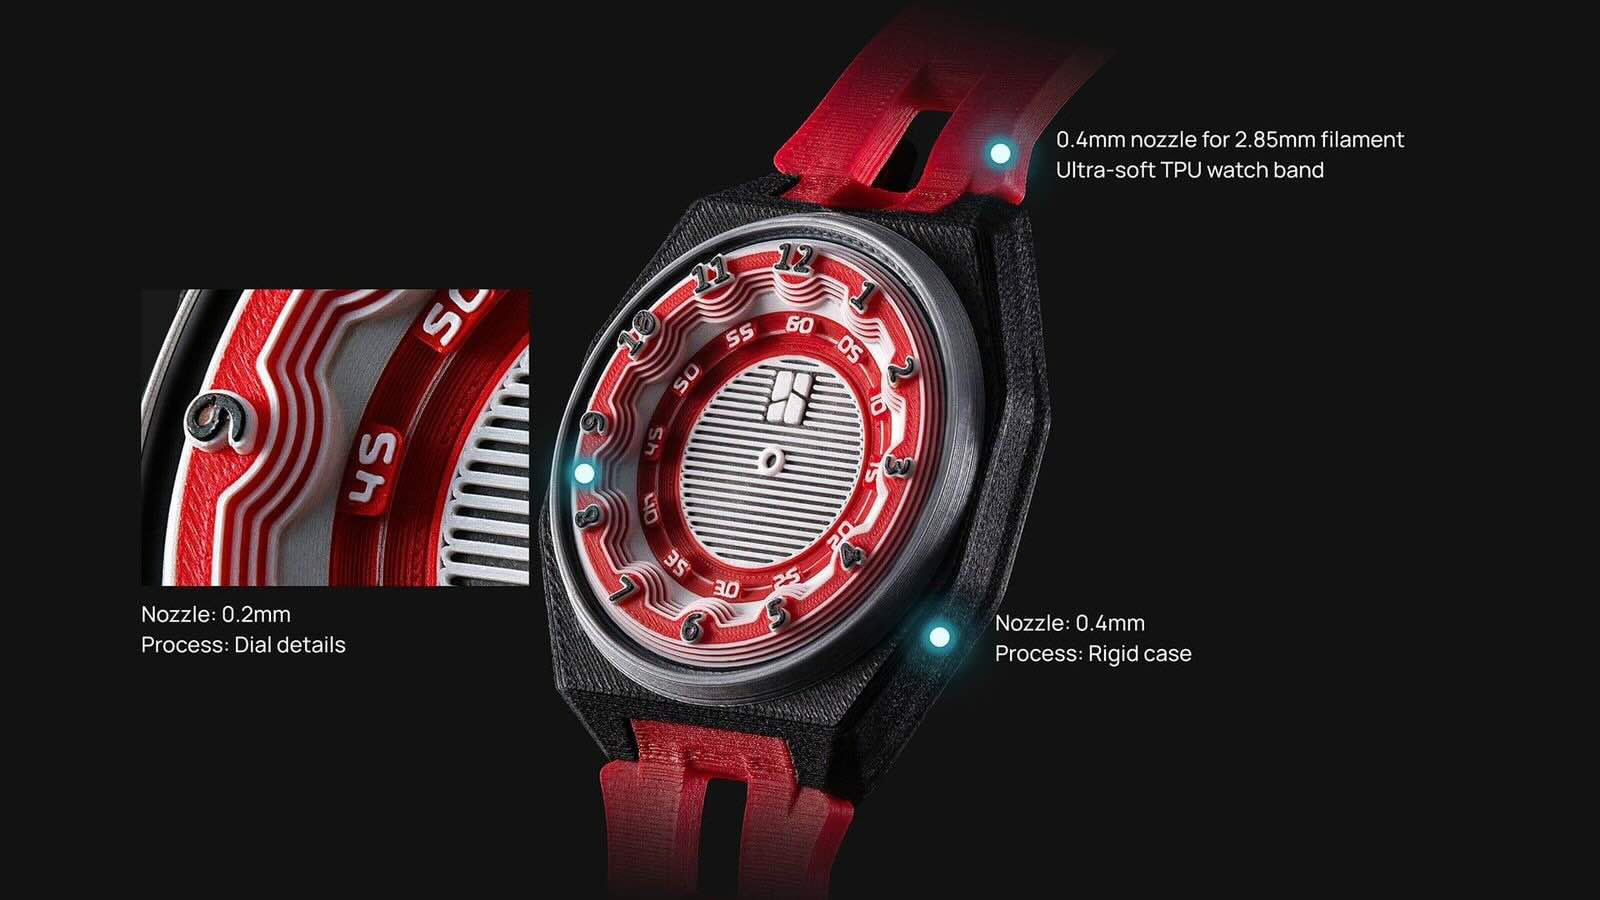
Per spiegare la funzione Bambu Lab utilizza un orologio stampato con quadrante ricco di piccoli elementi e cassa più massiccia. Al primo viene assegnato l’ugello da 0,2 mm; la seconda è realizzata con uno da 0,4 mm. La dimostrazione è coerente con la natura del problema: dettagli sottili concentrati in una zona e volume relativamente grande nell’altra. Non costituisce però una misura indipendente del guadagno di tempo. Mancano, nelle informazioni pubblicate per questa specifica funzione, confronti controllati fra la stessa geometria costruita con una sola altezza, altezze variabili tradizionali e vera pianificazione a bande, a parità di qualità dimensionale e parametri termici.
Le differenze di materiale non scompaiono
La presenza di più utensili non risolve tutte le questioni dell’adesione fra regioni. Se le zone impiegano lo stesso polimero, il problema riguarda soprattutto il contatto e la compenetrazione dei cordoni depositati a temperature e quote differenti. Se si combinano materiali diversi, entrano in gioco compatibilità chimica, espansione termica, temperatura di interfaccia, rigidità e resistenza del collegamento. Le bande possono migliorare la programmazione geometrica, ma non creano automaticamente un’interfaccia meccanicamente valida. Anche lo stato del filamento, l’umidità, la velocità di raffreddamento e la sequenza di deposizione possono alterare il comportamento della giunzione, soprattutto nei componenti soggetti a urti o fatica.
Che cosa deve poter fare l’utilizzatore nello slicer
Nella modalità dedicata è possibile assegnare l’area da trattare con maggiore dettaglio mediante strumenti di selezione delle regioni oppure volumi modificatori. È un’evoluzione rispetto al metodo manuale nel quale un modello viene suddiviso in oggetti separati, con altezze di strato decise indipendentemente e numerosi tentativi per far coincidere i confini. Un flusso integrato può ricalcolare la separazione delle regioni quando il modello cambia e ridurre il lavoro di preparazione. Rimane necessario verificare l’anteprima dei percorsi: in particolare le interfacce, il numero dei cambi, la quantità di materiale e la presenza di zone che lo slicer non riesce a riempire con coerenza.
Il legame con gli aggiornamenti delle altre macchine Bambu
Il produttore ha dichiarato di lavorare al supporto nativo della stampa a ugelli misti anche per H2D, H2C e X2D. L’affermazione riguarda uno sviluppo futuro e non consente di considerare la funzione già disponibile e identica su tutte queste macchine. Hardware, cinematica, temperature, offset e numero di utensili condizionano ciò che un aggiornamento software può effettivamente aggiungere. La spiegazione del 9 novembre permette dunque di comprendere meglio un’innovazione già associata al lancio dell’H3C, ma non rappresenta una seconda presentazione della stampante né un cambiamento immediato del parco macchine installato.
Le verifiche necessarie prima di parlarne come risparmio produttivo
Per stabilire quanto le layer band migliorino la stampa servirebbero almeno quattro misure: tempo totale da file a pezzo, scarto di materiale, qualità delle piccole caratteristiche e resistenza delle interfacce. Occorrerebbe ripetere il test su pezzi con geometrie differenti, perché un orologio con quadrante localizzato non è paragonabile a una parte in cui dettagli minuti si distribuiscono su tutta la superficie. Sarebbe utile controllare anche la ripetibilità degli offset dopo centinaia di cambi utensile. Il valore della soluzione, a questo stadio, sta nella maggiore libertà di assegnare la risoluzione verticale dove serve. Il guadagno industriale resta da quantificare attraverso prove riproducibili, non soltanto attraverso la descrizione del principio di slicing.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).