La proposta di WASP per Formnext 2026: grandi volumi, pellet e ceramica
WASP si presenta a Formnext 2026 con una gamma di soluzioni che mette in relazione tre aspetti della stampa 3D industriale: l’estrusione di materiali termoplastici in granuli, la deposizione di paste ceramiche e l’integrazione delle teste di stampa con sistemi robotizzati. Il programma della fiera di Francoforte, in calendario dal 17 al 20 novembre, include la stampante CUBO HDP Industrial, il nuovo estrusore HDP TORNADO, una versione rivista del Continuous Feeding System e dimostrazioni di produzione ceramica. Il filo comune è il tentativo di spostare l’attenzione dal solo volume stampabile alla continuità del processo, al controllo termico e alla gestione del materiale. Non tutte le soluzioni sono radicalmente nuove: alcune sono evoluzioni di macchine e sistemi già mostrati negli anni precedenti, come la CUBO HDP presentata a Formnext 2025.
La distinzione è importante per valutare il vero contenuto tecnico degli annunci. Un volume grande, da solo, non rende una macchina adatta a produrre pezzi affidabili: più cresce il componente, più diventano difficili l’adesione tra strati, il controllo dei gradienti di temperatura e la compensazione dei ritiri. Analogamente, sostituire una bobina con granuli non basta a ottenere produttività industriale se l’alimentazione è instabile o la deposizione richiede continue interruzioni. Il programma WASP interviene precisamente su questi passaggi, pur lasciando ancora da quantificare alcuni miglioramenti di qualità e produttività in condizioni comparative.
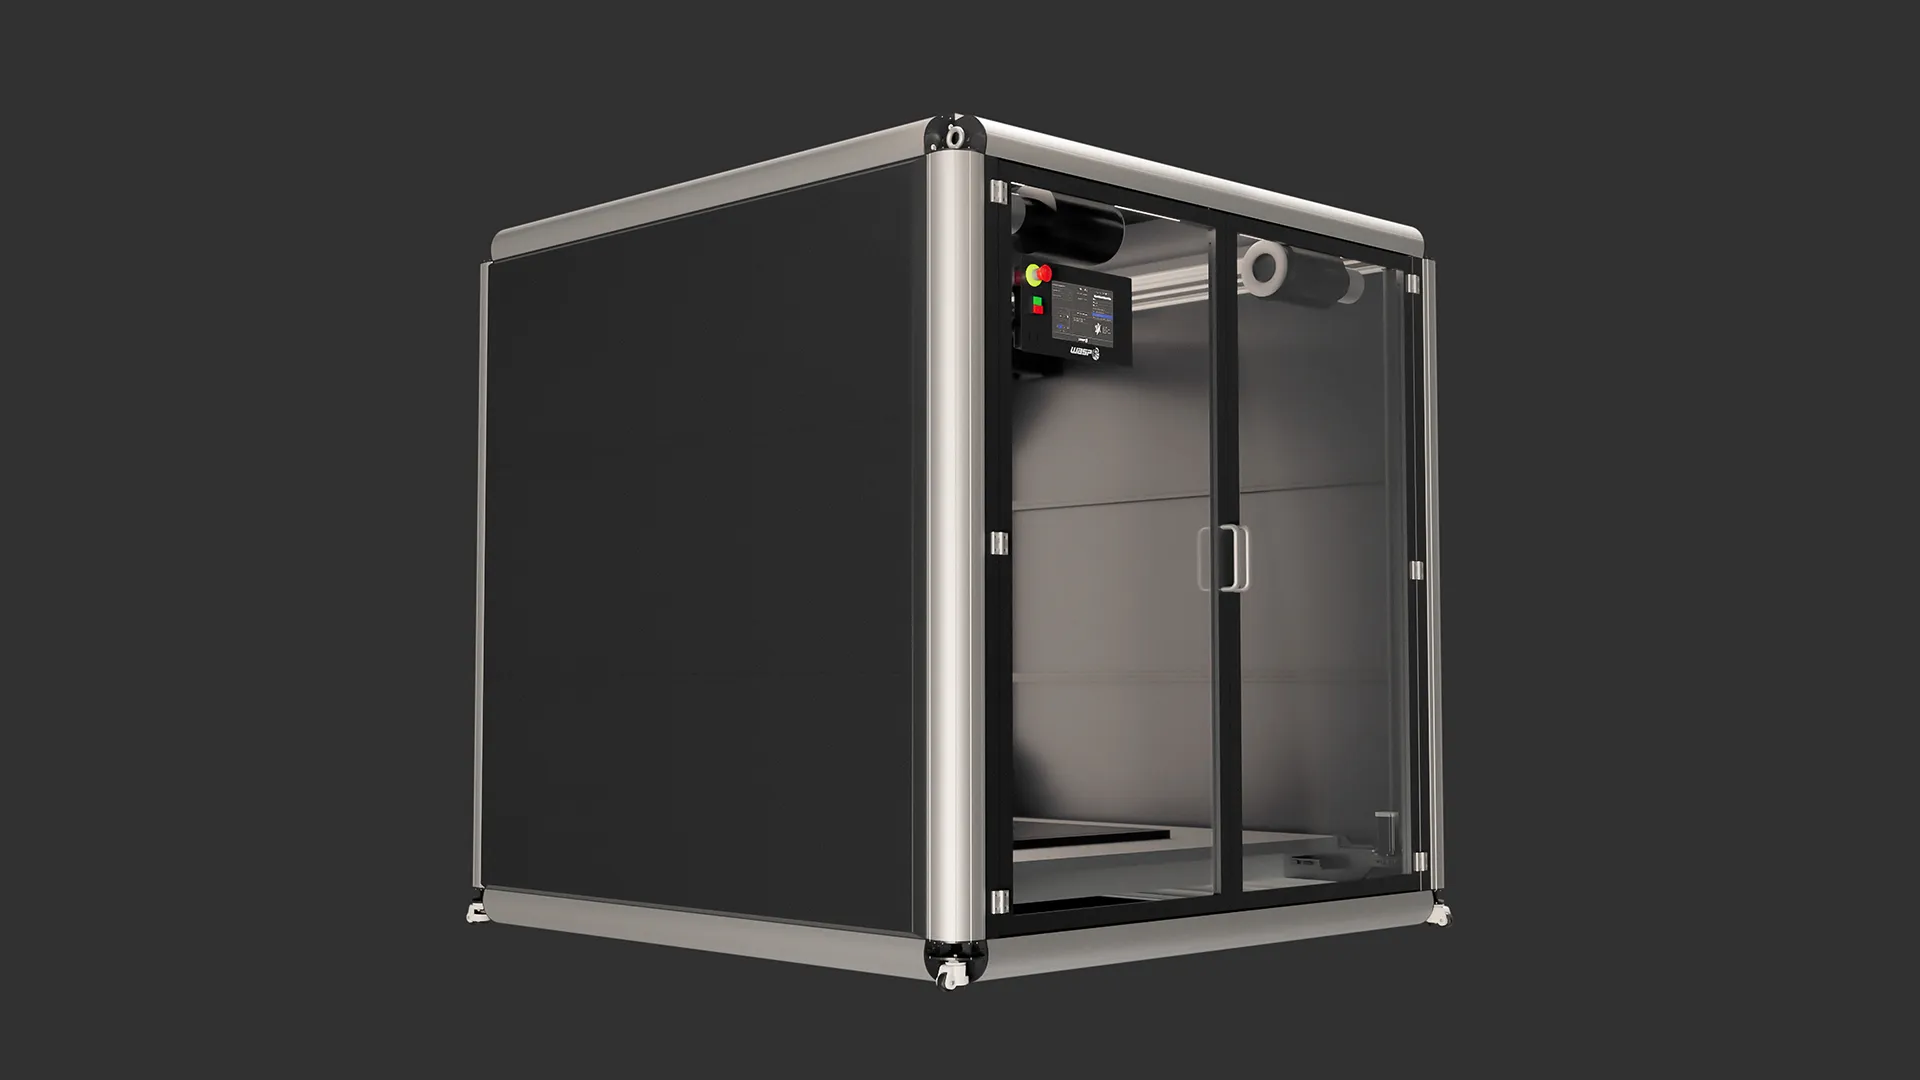
CUBO HDP Industrial e riscaldamento localizzato: perché conta FIRECAP
La CUBO HDP Industrial mantiene un volume di costruzione nominale di 1.200 × 1.200 × 1.200 millimetri. La novità tecnica principale dichiarata è FIRECAP, una camera di riscaldamento localizzata in grado di arrivare a 120 °C, affiancata da un piano di stampa riscaldato. Riscaldare la regione attiva è diverso dal riscaldare uniformemente l’intero volume: può ridurre il fabbisogno energetico della climatizzazione complessiva e permettere di gestire il raffreddamento del cordone estruso dove è più importante per la saldatura tra strati. Tuttavia non significa che ogni punto di un oggetto alto oltre un metro resti alle stesse condizioni termiche; la capacità reale dipende da geometria, materiali, velocità di stampa e strategia di spostamento della zona riscaldata.
I materiali indicati per la piattaforma comprendono ABS e ABS riciclato, PP e PP riciclato, ASA e PC. Sono famiglie con comportamento termico differente: il polipropilene può mostrare ritiri significativi; l’ABS richiede attenzione a deformazioni e delaminazioni; il policarbonato pone esigenze elevate alla gestione della temperatura. Anche all’interno della stessa famiglia cambiano viscosità e risposta termica a seconda del grado e del contenuto di materiale riciclato. Per questo la possibilità nominale di estrudere un polimero non sostituisce l’indicazione di una finestra processo-materiale qualificata. Le proprietà del pezzo finale vanno valutate con provini orientati e condizioni compatibili con la sua funzione.
Estrusione a granuli: vantaggi e costi nascosti della portata elevata
La Fused Granular Fabrication utilizza pellet anziché filamenti di diametro costante. Questo può facilitare l’approvvigionamento diretto di polimeri normalmente impiegati nello stampaggio e ridurre alcuni passaggi di trasformazione del materiale. Su pezzi di grandi dimensioni, però, la portata massima dell’estrusore è soltanto uno degli indicatori. Occorre sapere quanto materiale si deposita per ora in condizioni stabili, con quale larghezza del cordone, quali tolleranze sono ottenibili e quanto materiale andrà rimosso nella finitura. Aumentare il diametro dell’ugello può ridurre il tempo di costruzione, ma accentua la visibilità degli strati e limita il dettaglio geometrico. Il guadagno va calcolato sul ciclo completo, comprese fresatura e collaudo.
Il nuovo estrusore HDP TORNADO viene presentato in una configurazione robotica ABB PoWa, mentre altre teste WASP sono destinate a diverse classi di bracci. Il controllo robotico consente traiettorie non limitate a un sistema cartesiano tradizionale, ma introduce nuove variabili: orientamento della testa, variazione dell’altezza utile, distanza dal supporto, calibrazione utensile e prevenzione delle collisioni. Una traiettoria spaziale libera non equivale automaticamente a deposizione a cinque o sei assi con proprietà isotrope: l’adesione fra cordoni, la gravità e la geometria degli sbalzi continuano a limitare ciò che è costruibile senza supporti. Il sistema di integrazione CEREBRO serve a collegare le diverse tecnologie di estrusione all’ambiente robotico.
Ceramica: il Continuous Feeding System rivisto e la produzione in serie
Per i materiali ceramici il problema principale non è fondere una plastica, ma assicurare che una pasta con particelle solide venga alimentata in modo omogeneo. Un serbatoio di capacità limitata obbliga a fermare la macchina o a intervenire manualmente; durante una stampa lunga ciò aumenta il rischio di discontinuità, differenze di pressione e difetti visibili. WASP ha aggiornato il Continuous Feeding System integrando in un’unica architettura funzioni che in precedenza erano affidate a motori separati per miscelazione e trasferimento. La società dichiara una portata più regolare e una migliore riduzione delle bolle attraverso la miscelazione continua. Sono vantaggi plausibili sul piano del processo, ma dovranno essere valutati sui pezzi con misure di densità, difettosità e stabilità geometrica.
L’integrazione con la WASP 40100 LDM e con l’Automated Production System è pensata per ridurre l’intervento dell’operatore tra un lotto e il successivo. La sostituzione automatizzata della piastra può essere decisiva quando i tempi della deposizione sono relativamente brevi rispetto alle attività ausiliarie. Il percorso produttivo non termina comunque con l’uscita dalla stampante: l’oggetto ceramico deve attraversare essiccazione, eventuale rifinitura e cottura. Durante queste fasi possono comparire deformazioni e ritiri, che dipendono dalla formulazione e dalla geometria. La produttività reale va quindi considerata fino al componente finale, non conteggiando soltanto il numero di pezzi deposti per turno.
Facciate ceramiche, doppia estrusione e nuove applicazioni
Le dimostrazioni annunciate comprendono piastrelle progettate da IOUS Studio e riferimenti alla realizzazione di superfici per facciate ventilate. La libertà di disegno offerta dall’estrusione di pasta può essere utile per elementi con rilievi, canalizzazioni o geometrie differenti senza ricorrere a uno stampo dedicato per ogni variante. La loro destinazione edilizia, però, richiede verifiche su resistenza meccanica, gelo-disgelo, assorbimento d’acqua, comportamento al fuoco e sistemi di ancoraggio. La capacità di ottenere una forma in ceramica non dimostra automaticamente che essa possa essere utilizzata come componente di involucro con una data classe prestazionale.
WASP mostra inoltre una proposta di doppia estrusione capace di combinare materiali densi a base acquosa, come impasti di terra, e rinforzi polimerici depositati in 3D. È un approccio interessante alla costruzione multimateriale, perché prova a distribuire funzioni diverse nelle regioni dello stesso componente. Rimangono aperte domande sulla compatibilità fra materiali, sull’adesione all’interfaccia e sulla durabilità quando le due fasi hanno espansioni termiche o risposta all’umidità differenti. Non andrebbe confuso un dimostratore espositivo con una soluzione strutturale già qualificata.
Quali dati servono per misurare il salto industriale
Un confronto attendibile con i sistemi precedenti dovrebbe riportare portata continua, consumo energetico specifico, tolleranze dopo raffreddamento, ripetibilità del cordone e quantità di materiale scartato per pulizia e riavvio. Per la CUBO, inoltre, servirebbero misure di resistenza tra strati su pezzi di dimensioni reali, non soltanto su piccoli provini ottenuti in condizioni ideali. Per la ceramica sarebbe utile conoscere le variazioni dimensionali dopo cottura e il numero di piastre processabili senza intervento. Le schede pubbliche consentono di individuare l’architettura delle soluzioni; non forniscono ancora un benchmark indipendente completo.
La direzione che emerge dalla gamma WASP è comunque chiara: su larga scala la sfida non è solo depositare più materiale, ma rendere controllabile un processo lungo e collegarlo alla produzione successiva. Termica localizzata, alimentazione continua, automazione della piastra e integrazione robotica sono tasselli della stessa catena. La loro utilità dovrà essere misurata in produttività finale, affidabilità e qualità dei componenti, non soltanto nella spettacolarità delle dimostrazioni in fiera.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).