Dal prototipo alla verifica in pressione
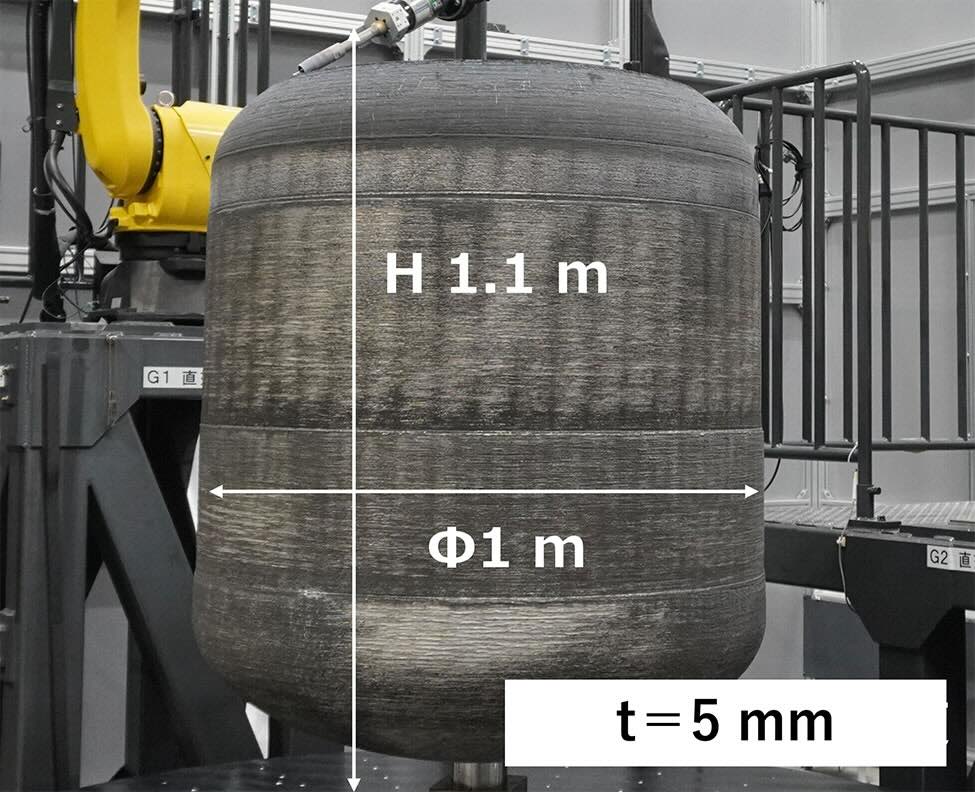
La società giapponese Shimizu Corporation ha annunciato il 18 novembre 2026 la fabbricazione in un unico pezzo di un serbatoio sperimentale per propellente destinato ad applicazioni spaziali. Il manufatto ha un diametro dell’ordine di un metro e la comunicazione del produttore riporta una prova di rottura per pressione interna fino a 1,7 MPa. L’informazione significativa non è soltanto la scala del componente, ma l’uso di una cella che combina deposizione di metallo tramite arco elettrico, verifica della geometria e lavorazione correttiva. Il valore di 1,7 MPa descrive una prova sul dimostratore e non equivale alla qualificazione per il volo: per quest’ultima servono caratteristiche del materiale, margini di progetto, resistenza a fatica, compatibilità con il propellente, comportamento termico e controlli non distruttivi definiti dal programma spaziale.
Una cella ibrida, non una semplice stampante a filo
La tecnica WAAM, Wire Arc Additive Manufacturing, alimenta materiale metallico sotto forma di filo e lo fonde con una sorgente ad arco. Rispetto alla fusione laser di un letto di polvere, permette generalmente di depositare volumi di metallo più elevati, al prezzo di cordoni più larghi, maggiore apporto termico e necessità di lavorazioni meccaniche. Nel sistema Shimizu operano due robot: uno esegue la deposizione e l’altro misura e corregge le superfici. Un profilometro laser controlla la geometria mentre il componente cresce; le misure alimentano la compensazione dei percorsi e delle altezze di strato. Quando una deviazione supera il livello accettabile, la lavorazione viene interrotta e la zona viene corretta prima di proseguire. È un controllo di processo nel ciclo produttivo, non una garanzia che ogni possibile difetto interno venga eliminato.
Perché i serbatoi sono difficili da produrre
Un serbatoio per propellente è sottoposto a carichi meccanici, cicli di pressione, vibrazioni e condizioni termiche che possono essere molto differenti da quelle di un contenitore industriale ordinario. La geometria delle calotte, le transizioni di spessore e le zone di attacco sono punti critici. La WAAM permette di integrare porzioni strutturali e ridurre alcune operazioni di saldatura, ma richiede particolare attenzione a porosità, tensioni residue, anisotropia microstrutturale e distorsioni. La lavorazione sottrattiva intermedia migliora il controllo dimensionale; non sostituisce esami volumetrici, prove metallografiche o valutazioni di tenuta. È dunque improprio equiparare un serbatoio stampato e collaudato a un componente già approvato per un lanciatore.
Il programma con JAXA e i prossimi passaggi
Shimizu collabora con la Japan Aerospace Exploration Agency dal 2022. Dal 2024 il lavoro sulle strutture per propellenti si inserisce anche nello Space Strategy Fund giapponese. L’obiettivo comunicato è arrivare entro l’esercizio fiscale 2028 a serbatoi di classe 2,5 metri, pensati per vettori di piccola e media capacità. Non significa che tale dimensione sia stata già dimostrata. Il confronto con saldature tradizionali, fresatura da pieno e altre tecnologie additive dovrà considerare il rendimento del materiale, i tempi di processo comprensivi della finitura e il costo della qualificazione. L’interesse industriale risiede nella possibilità di costruire involucri di grandi dimensioni mediante una catena ibrida misurabile e ripetibile, non nell’eliminazione automatica di tutte le lavorazioni successive.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).