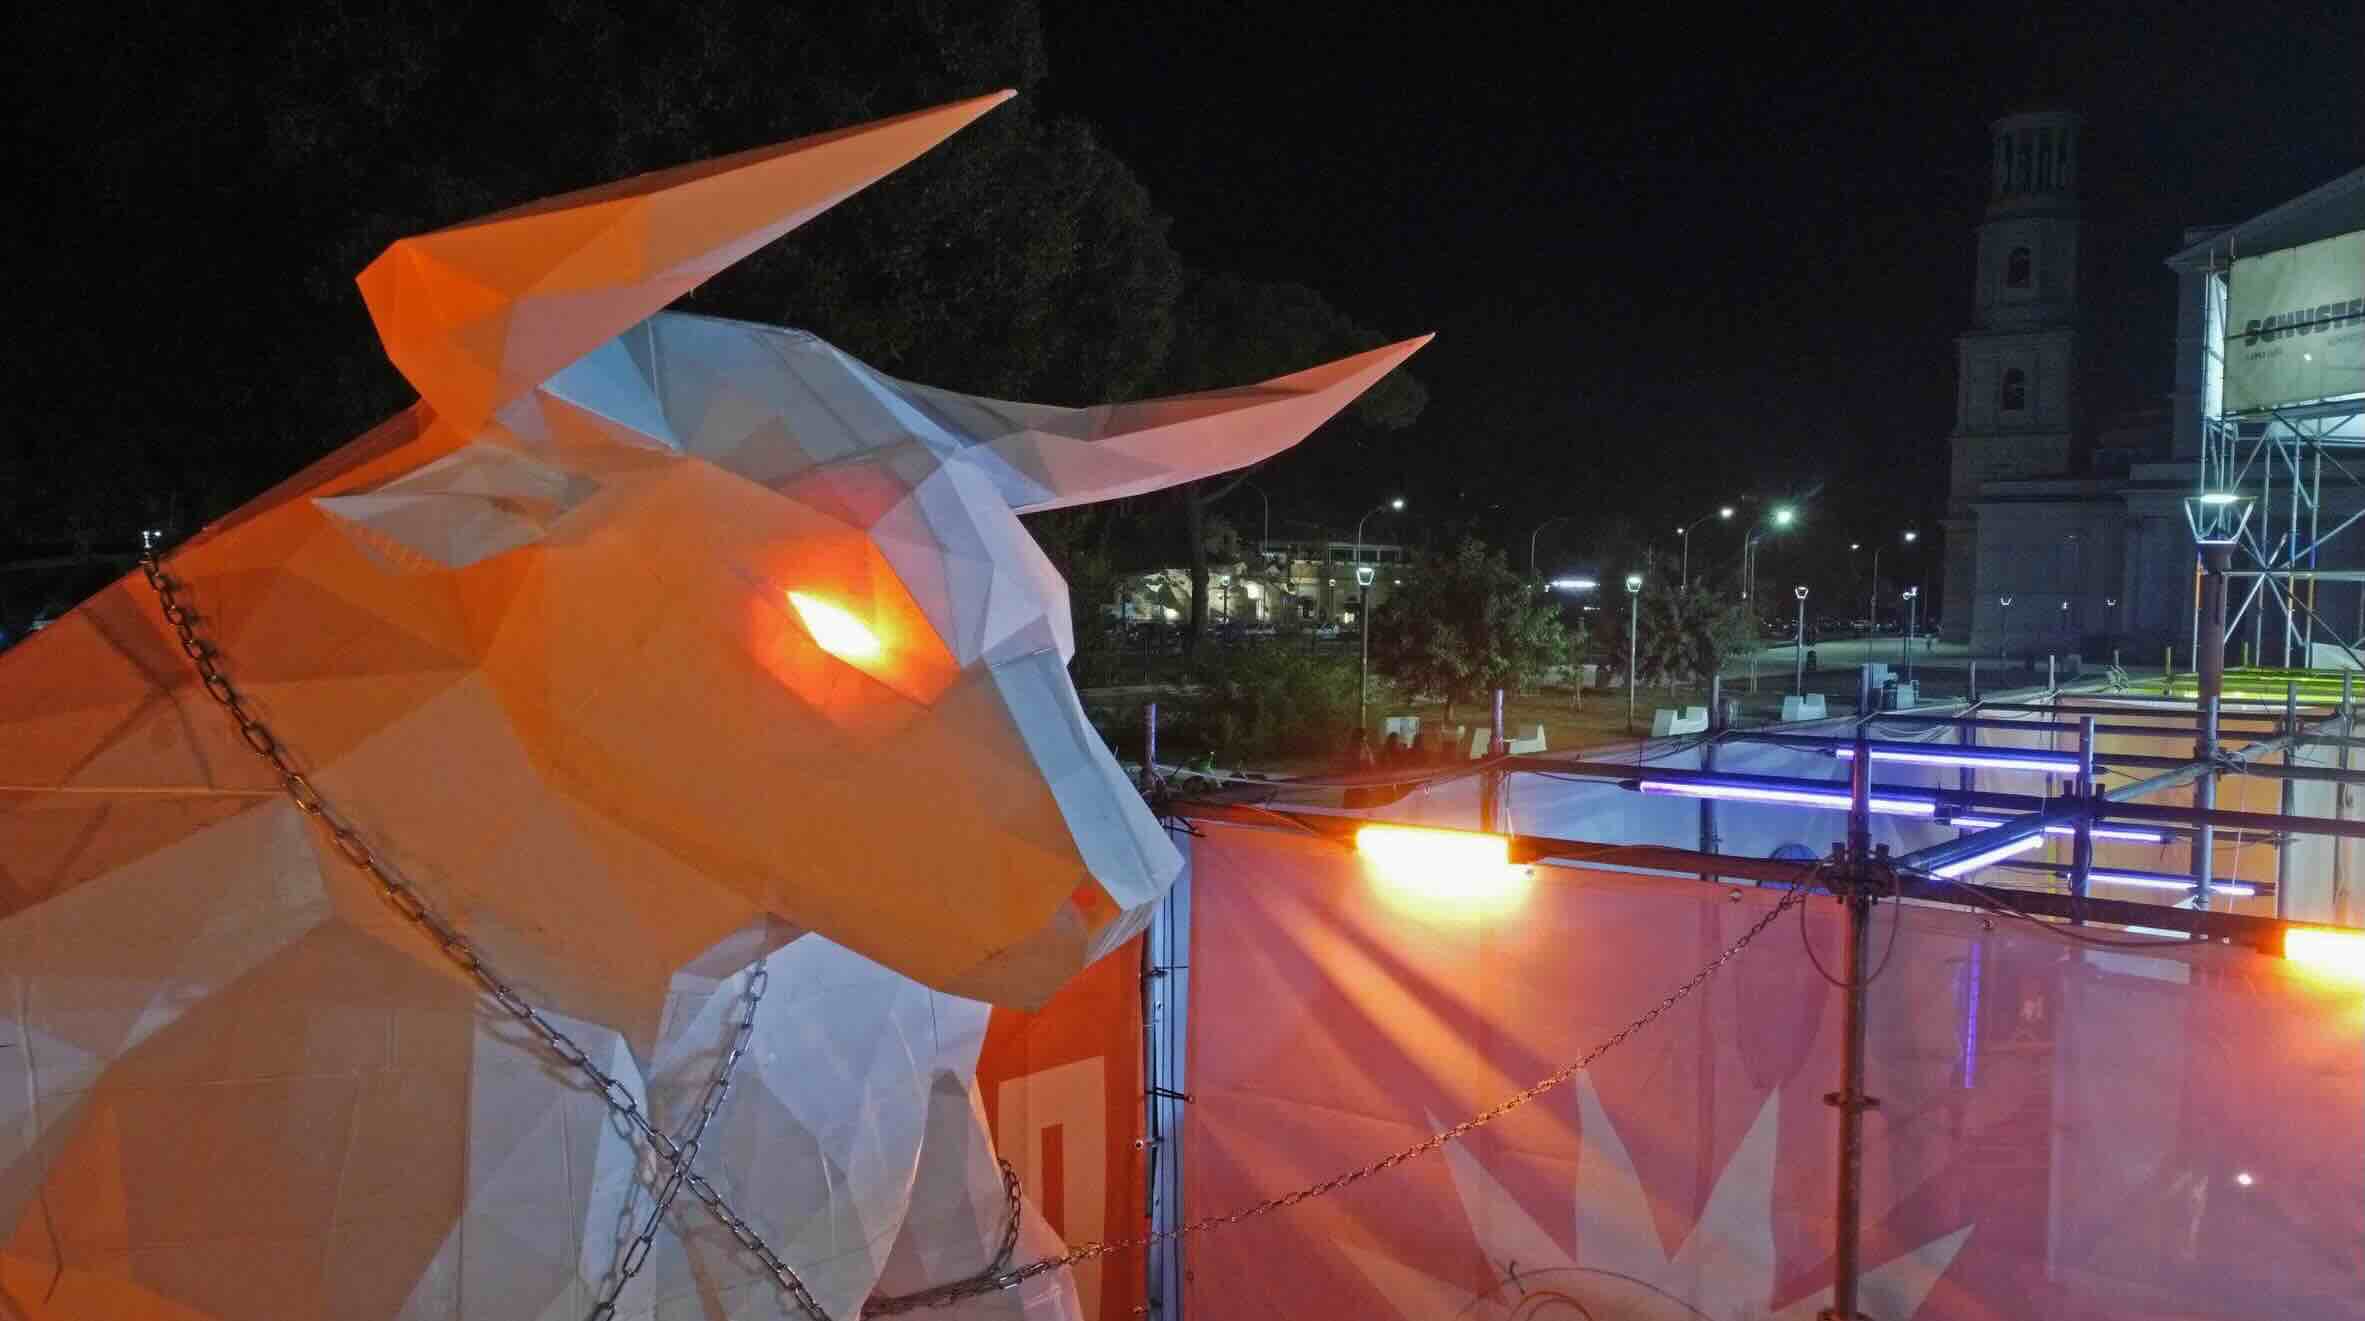
Una scultura monumentale realizzata senza una stampante monumentale
Il Minotauro del Roma Sud Summer Fest, installato nel Parco Schuster a Roma, misura circa tre metri in altezza, due metri e mezzo in una dimensione di base e un metro nell’altra. STUDIO38D lo ha costruito combinando 363 parti in PETG prodotte con otto stampanti 3D da tavolo. L’installazione è stata inaugurata il 9 settembre 2026 ed è rimasta visibile fino al 15 ottobre. Il risultato offre un caso industrialmente interessante di suddivisione di un manufatto di grande formato in elementi compatibili con volumi di lavoro molto più piccoli. Non è il consueto esempio in cui la stampa additiva serve soltanto a realizzare un modello: qui è il processo produttivo principale dell’involucro visibile.
Dal personaggio al modello ingegnerizzabile
La geometria di partenza, elaborata anche con strumenti AI, è stata trasformata in una superficie low poly a facce marcate. Il linguaggio estetico geometrico svolge una funzione tecnica: crea spigoli e regioni sulle quali è più semplice impostare divisioni, riferimenti e zone di assemblaggio. In Autodesk Fusion gli autori hanno suddiviso il volume in componenti con orientamenti compatibili con la stampa FFF. Ogni parte è stata progettata in funzione del volume disponibile, dei supporti e degli incastri. Una scultura di questa scala obbliga a ragionare già nel CAD su tolleranze cumulative, sequenza d’assemblaggio, trasporto dei moduli e accessibilità delle connessioni.
Perché la produzione in parallelo cambia il calendario
Lo studio indica 2.867 ore di stampa complessive. Distribuite su una sola macchina che lavorasse continuativamente sarebbero quasi 120 giorni, prima di considerare manutenzione e sostituzione delle bobine. Otto stampanti in parallelo hanno consentito di chiudere le operazioni in circa 25 giorni, all’interno di un progetto durato complessivamente due mesi. La divisione aritmetica delle ore per otto suggerirebbe circa 358 ore, ossia quindici giorni di puro funzionamento medio per macchina: la differenza con i 25 giorni reali evidenzia il peso di carico/scarico, fallimenti, controlli e distribuzione non uniforme dei job. Non è possibile assumere che otto macchine moltiplichino automaticamente per otto la produttività in ogni progetto.
Materiale, peso e finitura
I dati pubblicati da STUDIO38D indicano 135 kg di PETG per i componenti stampati e 147 kg per l’opera completa. La differenza comprende gli altri elementi, ma la fonte non fornisce una distinta pesi per singoli adesivi, bulloneria, rivestimenti e impianti. Il PETG è stato scelto per la destinazione esterna e per un compromesso tra lavorabilità e resistenza in uso. Non bisogna tuttavia dedurne una resistenza indefinita alle intemperie: pigmentazione, temperatura, irraggiamento e durata del montaggio contano. Le superfici sono state stuccate e rifinite con primer bianco, operazioni che nascondono giunzioni e linee di strato ma aggiungono tempi, costi e variabilità al processo.
La struttura è ibrida, non tutta stampata
La stabilità non è affidata ai soli 363 elementi polimerici. All’interno è presente un telaio in tubi metallici da ponteggio, mentre perni stampati in 3D consentono di accoppiare gruppi preassemblati, come gambe, bacino, busto, braccia e testa. Questa architettura separa la funzione di involucro scenografico da quella resistente. È una distinzione essenziale per installazioni in spazi accessibili al pubblico: le sezioni stampate possono determinare forma e dettagli, ma azioni del vento, eventuali urti e ancoraggio devono essere valutati con strumenti e competenze strutturali appropriati. La documentazione disponibile non offre carichi ammessi o elaborati di calcolo.
Impianti integrati e montaggio
La scultura incorpora illuminazione per gli occhi e condotti per l’emissione di fumo dalle narici. Si tratta di sottosistemi che obbligano a prevedere percorsi accessibili per cavi e tubazioni prima della stampa, invece di correggere a posteriori un volume già chiuso. Il montaggio per macro-moduli rende più gestibili movimentazione e trasporto e permette di verificare la compatibilità degli incastri prima di portare tutto sul posto. In un progetto simile, il controllo della numerazione dei pezzi e del loro orientamento è importante quanto lo slicing: anche una piccola quota errata ripetuta su numerose interfacce può creare un problema di chiusura del volume.
Che cosa insegna a chi produce grandi oggetti
Il caso STUDIO38D dimostra che una flotta di macchine piccole può competere con sistemi di grande formato in specifiche applicazioni scenografiche, ma non permette di stabilire che sia sempre più economica. I parametri di confronto sono costo delle ore macchina, presidio, materiali di supporto, percentuale di scarto, assemblaggio, finitura e robustezza delle interfacce. La scelta del low poly ha permesso di rendere il linguaggio visivo coerente con le esigenze di produzione. La lezione più utile è quindi progettuale: un grande volume stampato in 3D va concepito come sistema di parti, connessioni e processi logistici, non come un semplice oggetto da ridimensionare nello slicer.
La gestione dei 363 identificativi
Una produzione suddivisa in centinaia di parti comporta un problema informativo concreto: distinguere file simili, riconoscere le versioni corrette, associare una posizione di montaggio e registrare quali job sono stati completati. Una nomenclatura coerente con le macro-sezioni dell’opera e un piano di assemblaggio diventano necessari per evitare di invertire pezzi quasi simmetrici. Non è stato pubblicato il sistema gestionale esatto impiegato da STUDIO38D, quindi non sarebbe corretto attribuire allo studio un software specifico. Il principio, però, è generalizzabile: quando la dimensione del progetto supera la singola macchina, la gestione digitale degli ordini di stampa è parte integrante della tecnologia.
Tolleranze e catene dimensionali
Le normali variazioni di restringimento, orientamento e adesione al piano possono produrre scostamenti tra due pezzi stampati anche se provengono dallo stesso file. Il problema cresce quando diversi sottogruppi devono convergere su un telaio centrale. Un metodo pratico consiste nel definire riferimenti geometrici, utilizzare perni per il posizionamento e prevedere giunti che non richiedano un accoppiamento perfettamente rigido. Lo studio conferma l’impiego di perni di innesto stampati; non sono pubblicati i giochi nominali adottati. È quindi opportuno descrivere la soluzione come modularità studiata in fase CAD, evitando di trasformarla in una ricetta dimensionale universale.
Perché il grande formato non è soltanto una questione di volume
Una stampante molto grande elimina alcune giunzioni, ma può vincolare il progetto a tempi macchina lunghi e guasti che compromettono manufatti di grandi dimensioni. Al contrario, la produzione modulare moltiplica operazioni di assemblaggio e finitura, ma permette di sostituire singole parti difettose e distribuire il carico di lavoro. L’opzione corretta dipende da quante giunzioni siano accettabili, da quanto debba essere uniforme la superficie e dalle attrezzature disponibili. Nel Minotauro le sfaccettature della geometria e l’utilizzo di un telaio interno hanno reso la modularità coerente con il risultato estetico. In un manufatto a superficie continua e strutturalmente sollecitato il bilancio potrebbe essere diverso.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).