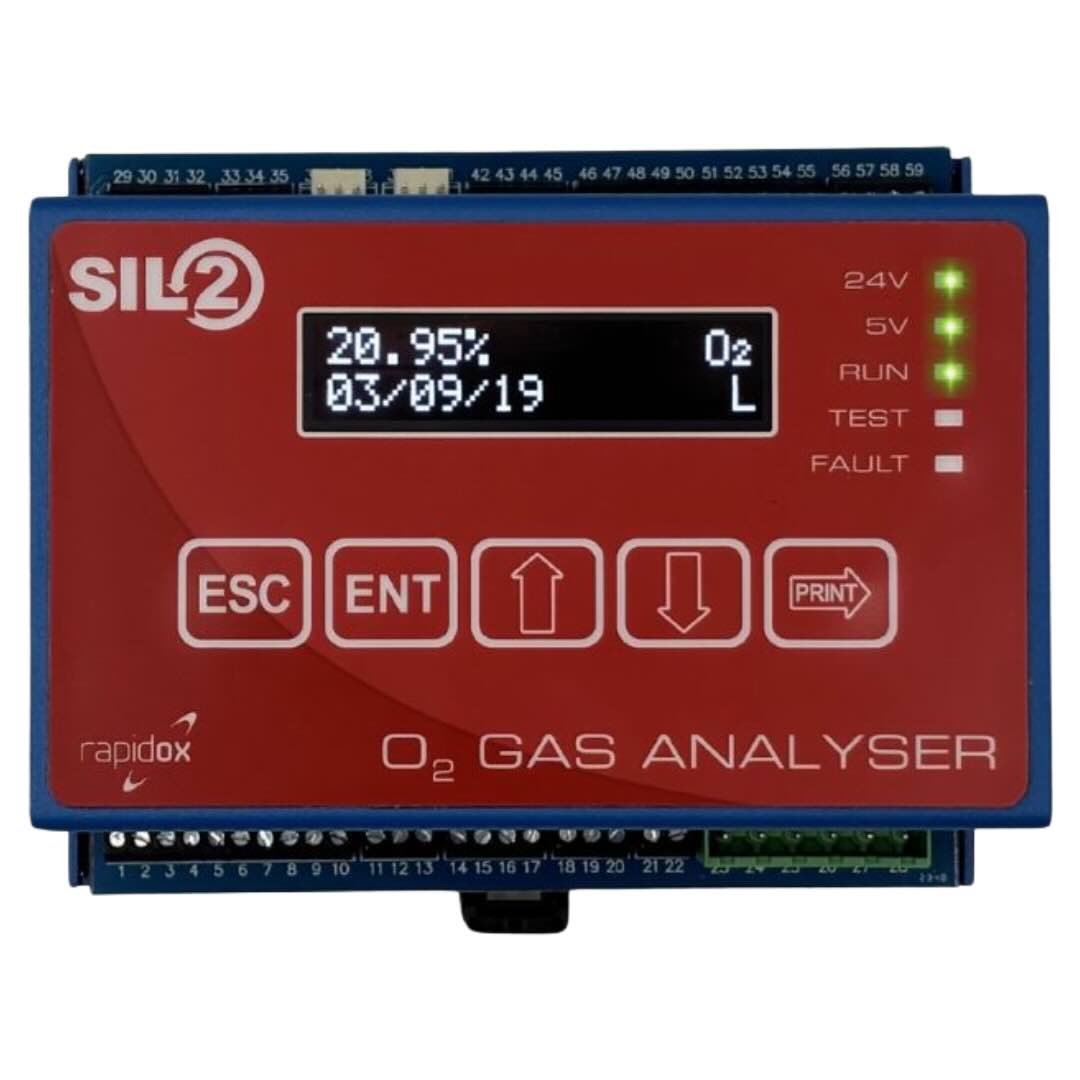
La qualità di un componente costruito mediante Wire Arc Additive Manufacturing, WAAM, dipende non soltanto da corrente, tensione e strategia di deposizione, ma anche dall’ambiente gassoso che circonda il bagno di fusione. In un approfondimento dedicato al settore britannico, Cambridge Sensotec ha illustrato il ruolo della misura dell’ossigeno nei sistemi WAAM e nel controllo dei gas. L’azienda produce analizzatori impiegabili per monitorare atmosfere di processo e ha descritto un’applicazione con WAAM3D in cui vengono campionati più punti della macchina. Questa architettura è significativa perché il valore di ossigeno misurato in un unico punto potrebbe non rappresentare le condizioni effettive vicine alla zona di deposizione.
Perché l’ossigeno può modificare la saldatura additiva
Nel WAAM un arco elettrico fonde il metallo di apporto, depositandolo sotto forma di cordoni. Il materiale rimane esposto ad alte temperature e può reagire con ossigeno, azoto o umidità in funzione della lega. Nel titanio, ad esempio, la contaminazione interstiziale può alterare sensibilmente duttilità e proprietà; anche in altre leghe l’ossidazione può cambiare pulizia del bagno e ripetibilità. L’inertizzazione e la protezione locale devono quindi essere progettate in relazione alla geometria e al moto dei gas, non soltanto al volume totale della camera. Misurare una concentrazione media molto bassa non assicura che vicino a un angolo o al componente caldo non si formino regioni con concentrazioni più elevate.
Tre posizioni di campionamento e significato del segnale
Nell’esempio descritto, il sistema associa il 60% del tempo di campionamento alla zona della testa, il 20% alla parte superiore della camera e il restante 20% alla zona inferiore. Si tratta di una distribuzione temporale del monitoraggio, non della dimostrazione che il 60% dell’ossigeno provenga dalla testa. Commutando valvole e circuiti di aspirazione, un analizzatore può leggere più punti; la velocità con cui il dato riflette un cambiamento dipende però da lunghezza dei tubi, portata e tempi di risposta del sensore. Il sistema deve quindi essere validato per identificare le variazioni abbastanza rapidamente da intervenire nel processo. Registrare il dato è utile, ma occorre anche definire soglie di allarme e procedure per le parti prodotte durante un’escursione fuori specifica.
Sensori, SIL e certificazione del sistema
Cambridge Sensotec presenta analizzatori come Rapidox 2100 nell’ambito del controllo dell’ossigeno e richiama caratteristiche tecniche dei componenti di sicurezza. L’eventuale classificazione SIL 2 di un elemento non certifica automaticamente l’intera catena di sicurezza della macchina o la qualità dei pezzi. Un sistema completo comprende sensore, valvole, logica, allarmi, attuatori e prove periodiche. Anche il controllo della contaminazione atmosferica è soltanto uno dei fattori di qualifica della deposizione WAAM. Devono essere misurati microstruttura, porosità, geometria dei cordoni, tensioni residue e proprietà dopo gli eventuali trattamenti termici. In settori regolati la documentazione deve collegare la misura all’identificazione del componente e al relativo ciclo produttivo.
Valore industriale del monitoraggio
Un monitoraggio distribuito può aiutare a individuare fughe, tempi insufficienti di purging e differenze locali dovute al ricircolo. Può inoltre ridurre il rischio di scoprire una contaminazione solo dopo la lavorazione meccanica e i controlli finali. Per quantificare il beneficio servono tasso di difetti, disponibilità dell’impianto, durata dei cicli di inertizzazione e ripetibilità delle misure. L’approfondimento Cambridge Sensotec indica una pratica concreta di controllo, non una nuova tecnologia di stampa e neppure una garanzia di parti conformi senza ulteriori test.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).