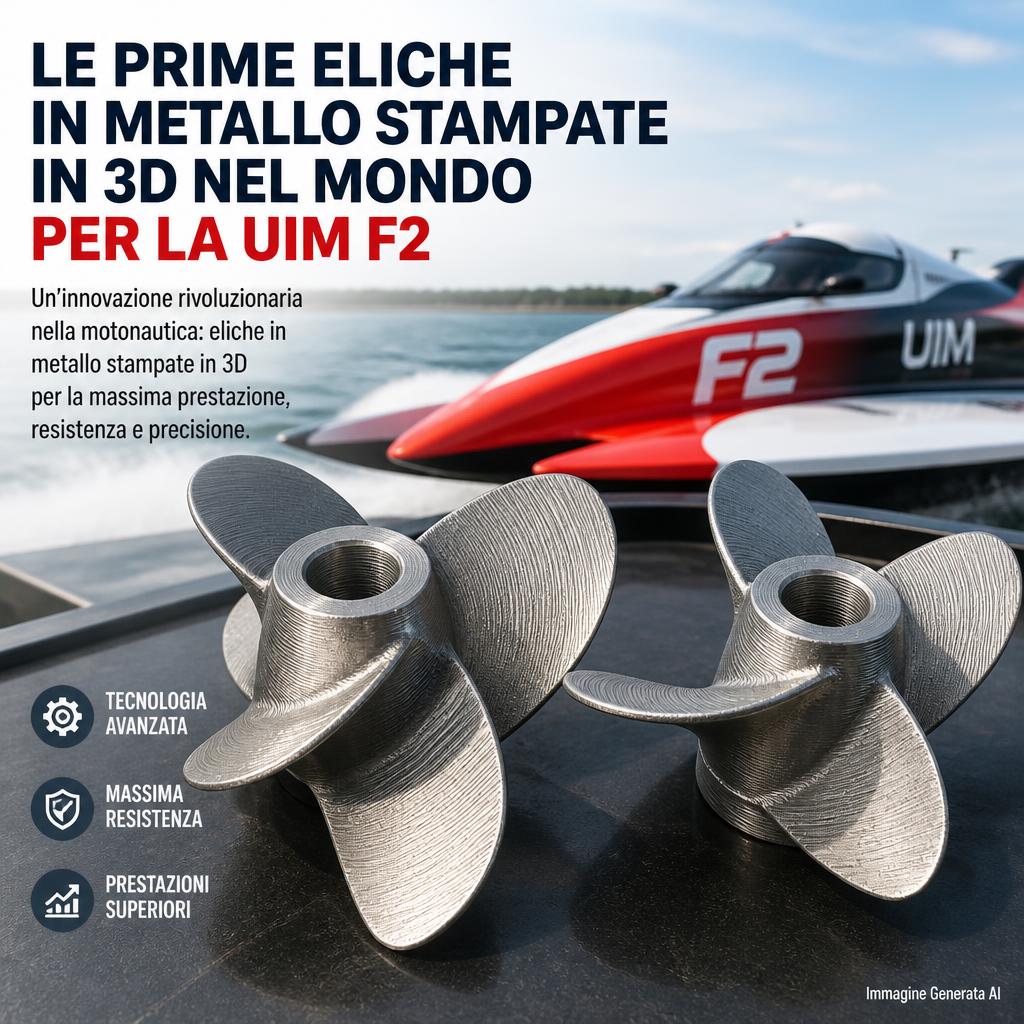
Due eliche metalliche a cinque pale prodotte con un processo di stampa 3D a letto di polvere hanno completato una prova in acqua durante un appuntamento del campionato mondiale di motonautica UIM Formula 2. L’esperimento è stato condotto da Dave Harwood’s Steel Developments e Caleb Jelf. Le eliche, realizzate in acciaio inossidabile tramite una tecnologia indicata come DMLS, sono state montate sulle imbarcazioni di Owen Jelf e Ian Blacker durante le prove libere della tappa di Peso da Régua, in Portogallo, nel settembre 2026.
La notizia è stata pubblicata il 20 ottobre. Il punto significativo non è la proclamazione di un primato assoluto, rivendicato dai protagonisti e difficile da accertare per tutti gli eventi internazionali, ma l’esecuzione di una prova in condizioni competitive con componenti sottoposti a sollecitazioni idrodinamiche e meccaniche ripetute. I due esemplari avrebbero percorso complessivamente oltre sessanta giri.
Perché un’elica è un componente difficile
Una pala deve trasferire coppia dal motore al fluido, generare spinta e mantenere una geometria precisa durante la rotazione. La pressione dell’acqua varia lungo il raggio e tra fronte e dorso della pala, mentre le condizioni di esercizio possono includere cavitazione, vibrazioni e variazioni brusche di carico. Un piccolo errore di passo o una deformazione locale si traduce in perdita di rendimento, cambiamento del comportamento della barca o sollecitazioni anomale.
Le eliche da competizione devono inoltre offrire un equilibrio fra prestazione idrodinamica, massa e resistenza alla fatica. A differenza di un componente statico, una pala ruota ad alto regime e attraversa milioni di cicli di carico. La verifica della resistenza non può quindi basarsi esclusivamente su un provino in trazione o sull’assenza di rotture in una prima sessione di prova.
Dall’FDM all’acciaio stampato
Caleb Jelf ha descritto un percorso di sviluppo iniziato nel 2024, con modelli in plastica ottenuti tramite deposizione di filamento per studiare profili e geometrie. Quei modelli possono servire a esaminare forme e ingombri, ma non riproducono direttamente il comportamento di una pala metallica in acqua. La realizzazione finale è passata a un processo laser su polvere di acciaio.
DMLS è un nome commerciale comunemente associato alla famiglia laser powder bed fusion. Nel processo la polvere viene distribuita in strati sottili e fusa selettivamente dal laser; il materiale solidificato forma il pezzo. La descrizione ‘sinterizzazione’ non deve far credere che il metallo resti un conglomerato di particelle appena aderenti: nelle macchine moderne di questa categoria la fusione è un elemento fondamentale della formazione delle tracce.
La geometria è il principale vantaggio, ma non l’unico fattore
Stampare una pala offre libertà nella definizione di spessori variabili, raccordi e profili. Potenzialmente consente di iterare versioni senza riprogettare modelli da fonderia o attrezzature dedicate. In una fase di sviluppo sportivo questo può ridurre alcune barriere economiche per sperimentare configurazioni, purché la preparazione e il trattamento del pezzo non annullino il vantaggio.
Ma la libertà geometrica non produce automaticamente un’elica migliore. Il flusso attorno alle pale è sensibile anche a rugosità e micro-irregolarità. Una superficie stampata allo stato grezzo è in generale molto diversa da una finitura richiesta su un’elica da corsa. Serve quindi una fase di lavorazione accurata, che può modificare localmente gli spessori e impone nuovi controlli dimensionali.
Trattamenti termici, supporti e superfici
Le parti in LPBF possono accumulare tensioni residue durante il raffreddamento rapido del materiale fuso. A seconda della lega e della procedura, il ciclo produttivo include distensione termica, separazione dalla piattaforma, rimozione dei supporti e successive operazioni di finitura. Nel caso delle eliche, i punti di attacco dei supporti e le superfici delle pale richiedono attenzione per non diventare potenziali iniziatori di fatica.
Un controllo dimensionale tridimensionale permette di confrontare il profilo reale con quello CAD, ma da solo non rileva necessariamente difetti interni. Per componenti critici possono essere opportune metodologie non distruttive e una qualificazione del processo che tenga conto delle parti effettivamente prodotte. Non sono stati pubblicati, per le due eliche da gara, risultati completi di tomografia, prove di fatica o mappe metallografiche.
Il primo test ha privilegiato la robustezza
Secondo le dichiarazioni raccolte dai protagonisti, le eliche sono state sviluppate principalmente per verificare la resistenza del materiale, non per stabilire subito il miglior tempo sul giro. Caleb Jelf ha riferito che, dopo le prime verifiche, una configurazione si sarebbe avvicinata a circa mezzo secondo dal riferimento migliore della sessione. È un’indicazione incoraggiante, ma non un confronto controllato: condizioni dell’acqua, assetto, motore, conducente e usura possono influenzare sensibilmente il risultato.
La percorrenza complessiva di oltre sessanta giri indica che le parti hanno superato quella specifica prova senza un cedimento riportato. Non dimostra da sola la durata necessaria per una stagione completa, né la resistenza a tutti gli scenari di impatto, cavitazione e sovraccarico possibili in competizione.
Come si ottimizza un’elica per il motore
Le variabili principali citate per le prove successive comprendono passo, rapporto fra superficie delle pale e diametro, e diametro stesso. Una modifica di passo cambia l’interazione fra carico del motore e velocità raggiungibile; cambiando la superficie si interviene sulla distribuzione delle pressioni e sul rischio di cavitazione. La scelta non può essere separata dalla curva di coppia del propulsore, dalla trasmissione e dall’assetto dell’imbarcazione.
Il gruppo dispone di un archivio di dati riferito al motore OptiMax 200XS e intende orientare parte dello sviluppo verso APX250. Una correlazione affidabile tra modello matematico e prova in acqua richiederà condizioni ripetibili e misure che vadano oltre il solo cronometro, per esempio regime, spinta, coppia e comportamento delle pale dopo l’uso.
Il confronto con la stampa WAAM navale
Le eliche additive non nascono oggi. Già nel 2017 il progetto WAAMpeller aveva mostrato un’elica navale di dimensioni considerevoli prodotta con deposizione ad arco di filo metallico. Quel caso appartiene però a un’altra scala e a un altro processo: il WAAM è adatto a grandi depositi di materiale e richiede importanti lavorazioni finali; il LPBF può riprodurre dettagli più fini, ma ha limiti di volume e costi differenti.
Non sarebbe corretto paragonare direttamente una piccola elica da Formula 2 a un’elica navale da centinaia di chilogrammi senza specificare carichi, materiali e requisiti di certificazione. La novità del caso sportivo sta nel mettere alla prova una parte LPBF nella motonautica ad alte prestazioni, dove la sperimentazione geometrica ha un valore specifico.
Prossime verifiche da seguire
Per stabilire se la tecnica possa diventare uno strumento competitivo serviranno ulteriori lotti di eliche, controlli sulle proprietà meccaniche e confronti prestazionali ripetuti. Sarà importante sapere quale acciaio è stato usato, quali trattamenti sono stati applicati, come sono state controllate le pale e quali difetti hanno eventualmente manifestato dopo il servizio. Queste informazioni non risultano ancora complete nella presentazione pubblica del progetto.
L’esperimento mostra una possibilità concreta: usare la stampa metallica non soltanto per prototipare un’elica, ma per farla funzionare su una barca da corsa. La distanza fra dimostrazione e impiego agonistico sistematico sarà misurata dalla ripetibilità dei risultati, più che da una singola sessione conclusa con successo.
La verifica di fatica come passaggio decisivo
Le proprietà meccaniche dei provini LPBF dipendono da direzione di costruzione e da eventuali discontinuità interne. Per una pala è importante conoscere la distribuzione reale delle sollecitazioni durante la rotazione, non soltanto la resistenza media del materiale. Le transizioni tra mozzo e pale, i raccordi e le zone di minore spessore possono concentrare i carichi. La finitura superficiale contribuisce a ridurre alcuni punti di innesco, ma non può correggere ogni difetto interno.
Un percorso di validazione più completo dovrebbe includere controlli non distruttivi adeguati, bilanciatura, misure dimensionali e prove cicliche. Il numero di giri completati in acqua costituisce un test applicativo importante perché coinvolge il sistema nel suo insieme, ma non sostituisce la caratterizzazione sistematica. In ambiente marino vanno poi valutati corrosione e compatibilità della lega con le condizioni effettive di utilizzo, incluse le eventuali aree lavorate o riparate.
Quali vantaggi concreti per i preparatori
Per una squadra di competizione la possibilità di produrre varianti geometriche senza rifare stampi può rendere economicamente affrontabili più iterazioni. Il beneficio deve però comprendere il tempo di realizzazione delle parti, il costo di finitura e le prove necessarie per portarle in acqua. Se ogni nuova configurazione richiede una lunga serie di lavorazioni manuali, una parte della rapidità teorica della stampa viene persa dopo la fabbricazione.
La lezione più utile del progetto potrebbe essere l’integrazione del modello idrodinamico con la catena produttiva: misure in acqua alimentano la revisione CAD, che diventa una nuova pala da verificare con lo stesso protocollo. È un processo di sviluppo iterativo, non una scorciatoia che elimina l’ingegneria sperimentale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).