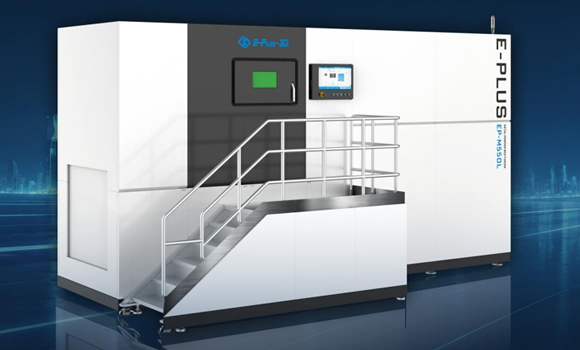
Eplus3D presenta a Formnext 2026 la EP-M550L, un sistema Laser Powder Bed Fusion dedicato a componenti metallici di grandi dimensioni e a produzioni industriali con elevato impiego di più sorgenti. Il volume dichiarato è di 550 × 550 × 600 mm, equivalente a circa 181,5 litri geometrici. La macchina viene proposta con otto, nove, dodici o sedici laser, a seconda dell’allestimento, e con sorgenti disponibili in configurazioni nominali da 500, 700 o 1.000 W. Il costruttore associa alle versioni più prestanti una produttività teorica fino a 560 cm³/ora: un valore da leggere come capacità di deposizione potenziale nelle condizioni del produttore e non come produzione misurata di un componente completamente qualificato ogni ora.
Specifiche tecniche in breve
| Parametro | Dato e condizioni |
|---|---|
| Processo | Laser Powder Bed Fusion |
| Volume | 550 × 550 × 600 mm |
| Laser | 8, 9, 12 o 16 |
| Potenza sorgenti | 500 W; 700/1.000 W opzionali |
| Velocità teorica produttore | Fino a 560 cm³/ora |
| Automazione | Gestione polvere, cilindri; AGV/MES in opzione |
Il problema industriale del multilaser
Moltiplicare le sorgenti consente di suddividere il lavoro di esposizione e ridurre i tempi, ma genera nuove esigenze di calibrazione. Le aree di scansione devono essere coordinate, i punti di giunzione fra laser devono ricevere un apporto energetico controllato e l’intero volume deve mantenere condizioni termiche compatibili con la lega. Per componenti grandi, le tensioni residue possono produrre deformazioni e richiedere supporti consistenti, tanto che una macchina con molti laser non è necessariamente più produttiva su ogni geometria. I tempi di stesura della polvere, stabilizzazione, cambio layer e raffreddamento continuano a esistere. La valutazione di throughput deve separare energia effettivamente assorbita, volume fuso, tempo macchina e volume di parti accettate dopo i controlli.
Capacità, automazione e movimentazione
La EP-M550L viene presentata con opzioni di gestione della costruzione e della polvere che includono cilindri rimovibili, depowdering e collegamenti a sistemi di setacciatura e recupero. Il produttore propone anche integrazione in linee con movimentazione automatizzata e sistemi informativi di produzione, ove previsti dall’allestimento. Queste funzioni hanno valore perché una grande costruzione contiene molta polvere, parte della quale può essere reattiva e richiedere movimentazione in atmosfera controllata. Ridurre gli interventi manuali può migliorare sicurezza e disponibilità dell’impianto, ma la reale automazione dipende dalle periferiche acquistate e dall’integrazione con le procedure aziendali. Non sarebbe corretto attribuire automaticamente una linea completa a ogni configurazione di serie.
Materiali, qualificazione e uniformità
Un componente costruito su una grande macchina multilaser richiede verifiche della qualità su regioni distanti del volume, non solo su piccoli provini centrali. Occorre confrontare densità, microstruttura, proprietà meccaniche e qualità superficiale delle aree prodotte da laser diversi. La distribuzione del gas e la rimozione delle particelle generate durante la fusione possono incidere sul comportamento lungo la camera. Anche lo stato della polvere riciclata e le differenze fra lotti devono essere tracciati. Una specifica potenza di laser non garantisce compatibilità con tutte le leghe né proprietà identiche per ogni spessore: ogni materiale richiede parametri di esposizione, trattamenti e criteri di accettazione adeguati.
Dove può diventare competitiva
La EP-M550L si indirizza a produzioni in cui la fabbricazione additiva consente di integrare funzioni, ridurre assemblaggi o produrre geometrie altrimenti costose. Per valutarla rispetto ad altri sistemi di grande formato serve il costo complessivo della linea: energia, gas, polvere, manutenzione delle ottiche, assistenza, personale, lavorazioni di finitura e quote di scarto. L’annuncio di sedici laser evidenzia un’evoluzione del mercato verso la produzione parallelizzata; la verifica economica resta legata a pezzi reali, tempi di ciclo completi e qualificazione del processo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).