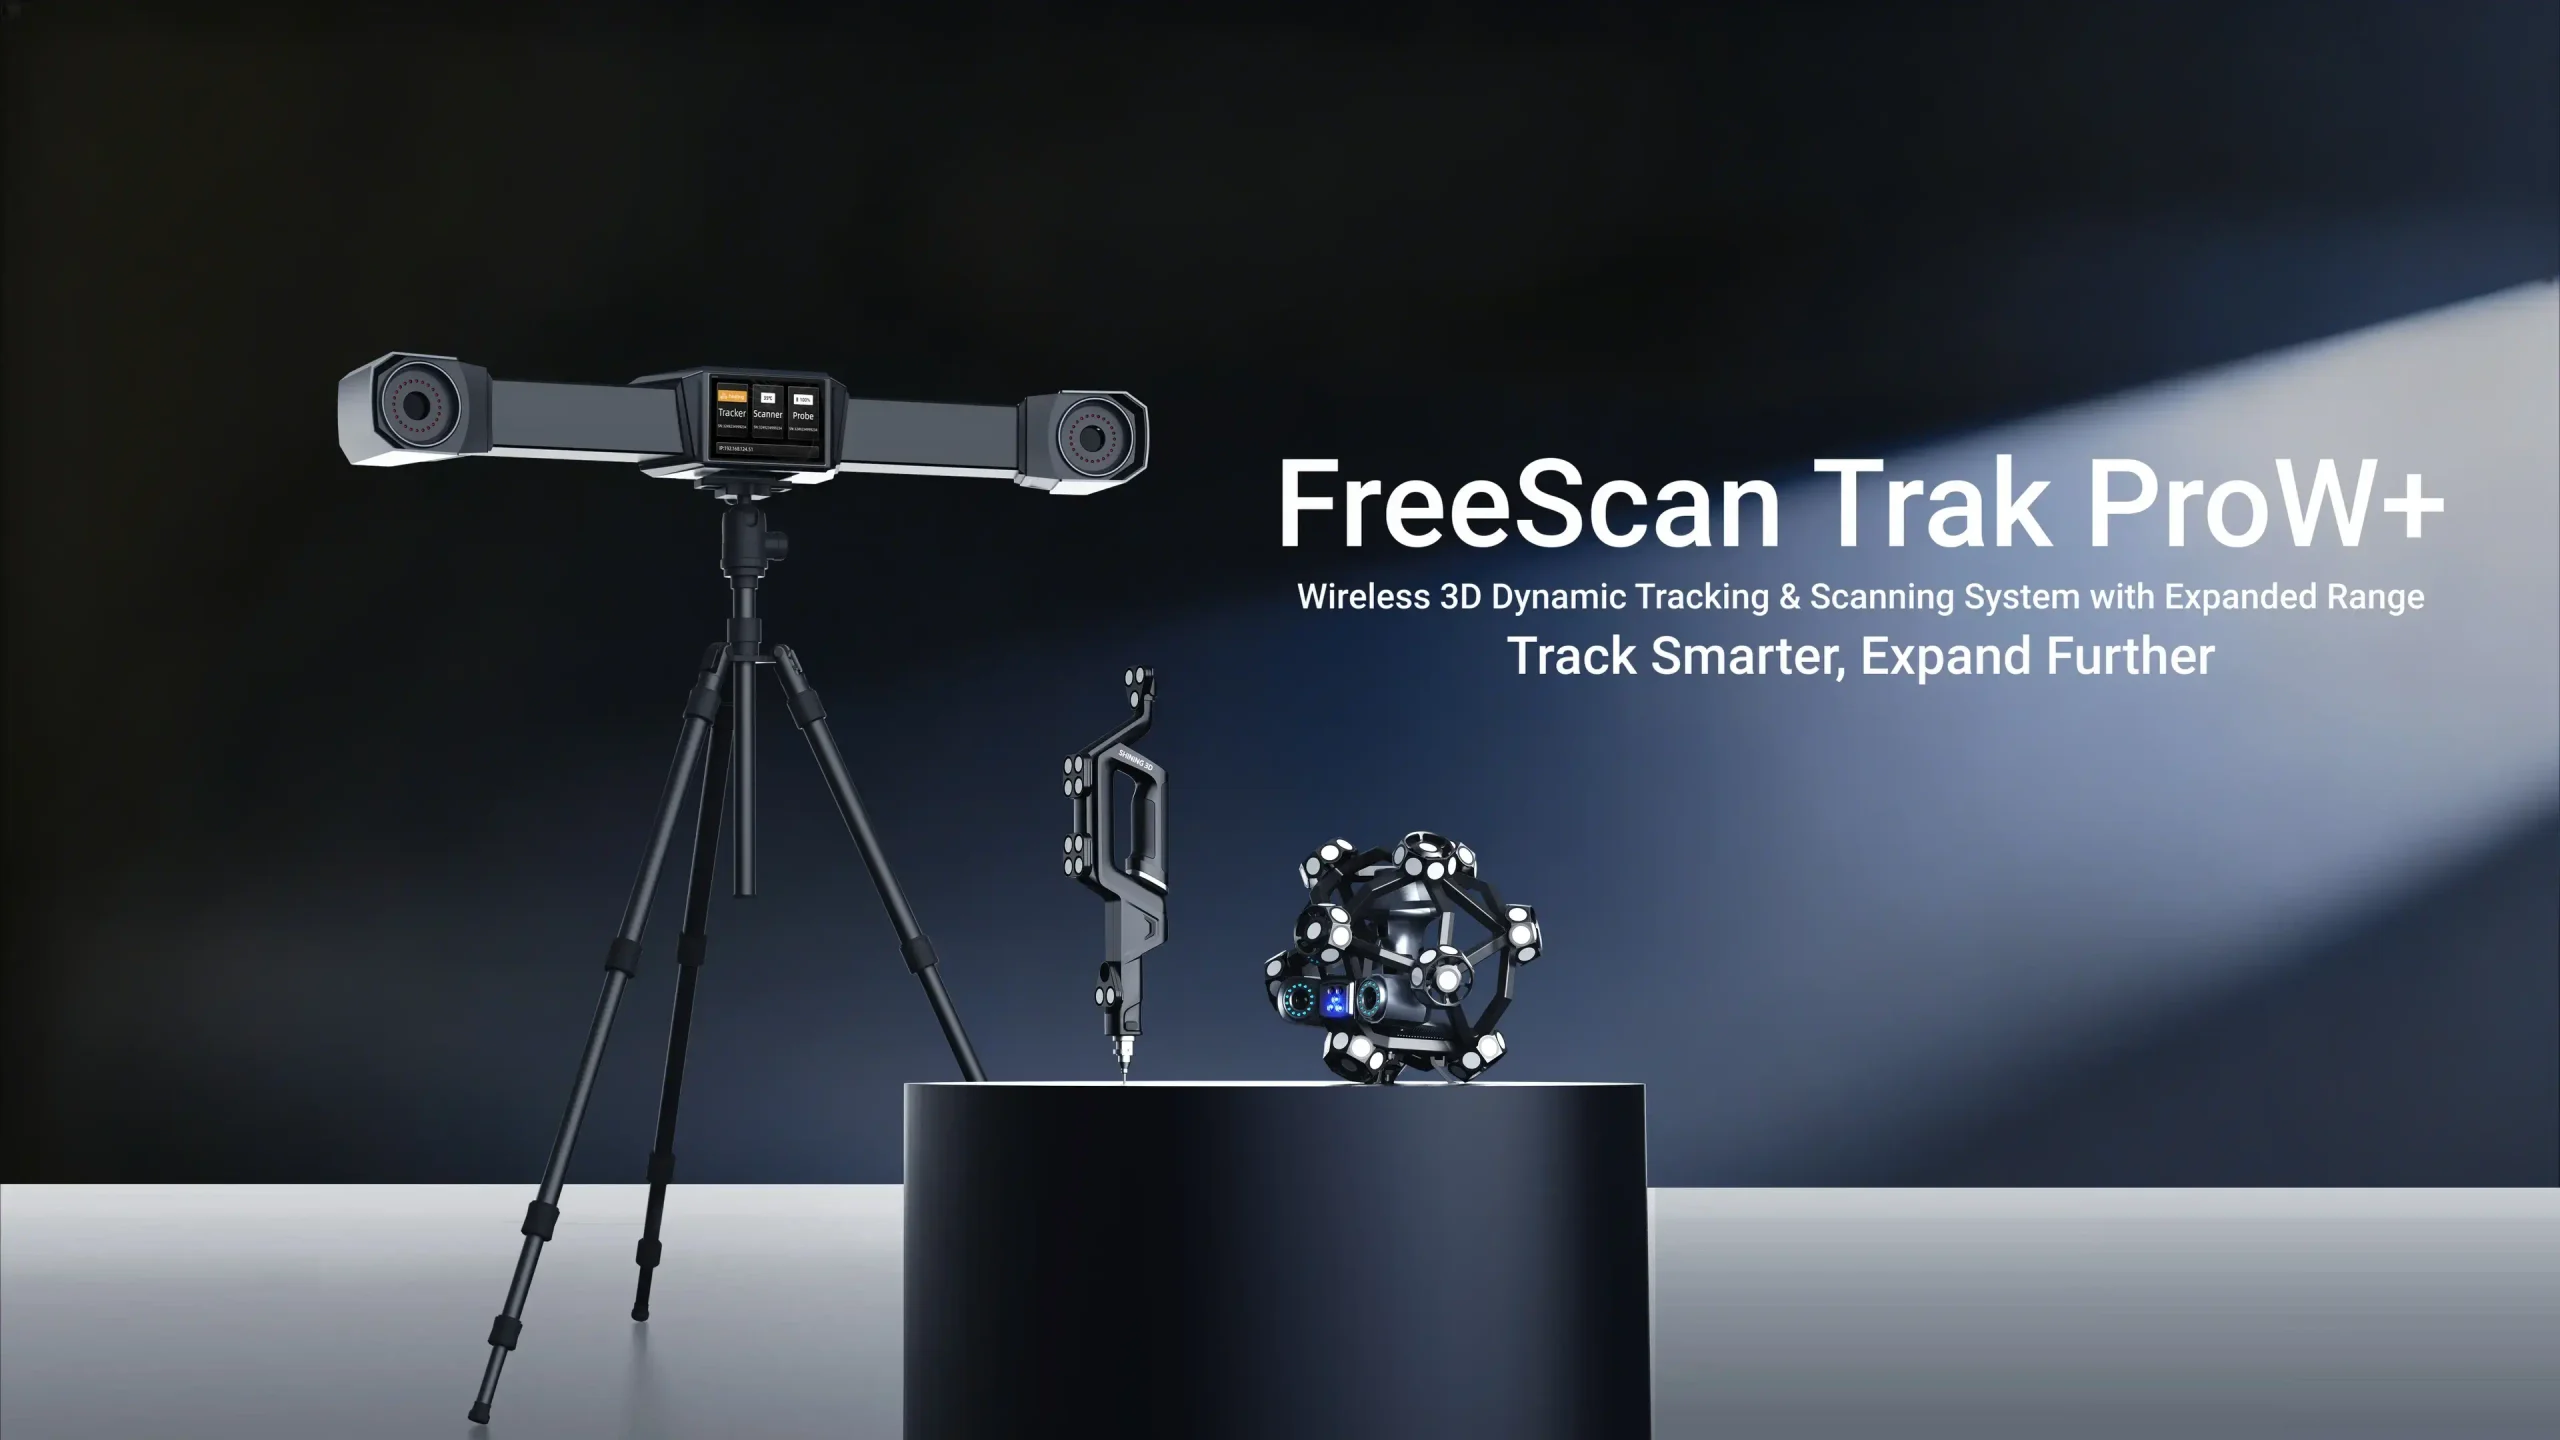
SHINING 3D FreeScan Trak ProW+: 8,6 metri di tracking e 7,6 milioni di punti al secondo per i grandi componenti
SHINING 3D ha ampliato la propria gamma metrologica con FreeScan Trak ProW+, evoluzione del precedente FreeScan Trak ProW progettata soprattutto per la scansione e il controllo dimensionale di componenti di grandi dimensioni. La novità principale non è un aumento dell’accuratezza nominale, che rimane a 0,023 mm, ma l’espansione del volume nel quale tracker e scanner possono lavorare senza dover riposizionare continuamente il sistema: la distanza massima di tracking arriva a 8,6 metri e il volume coperto da una singola posizione raggiunge 156 m³. A questo si aggiungono una velocità massima dichiarata di 7,6 milioni di punti al secondo, 93 linee laser incrociate nella modalità ad alta velocità, 25 linee parallele per i dettagli e una singola linea laser destinata a cavità profonde e geometrie difficili da raggiungere. Il sistema lavora senza marker applicati direttamente sul componente, integra elaborazione e comunicazione wireless e può essere affiancato dalla videofotogrammetria VPG e dalle sonde tattili FreeProbe. L’obiettivo è evidente: ridurre il tempo speso a preparare e riposizionare la strumentazione quando l’oggetto da digitalizzare non è un piccolo particolare da banco, ma una grande fusione, una struttura aeronautica, un veicolo, una turbina o una parte di macchina industriale.
Il vero aggiornamento rispetto al ProW è il volume operativo. Nella scansione di un componente di piccole dimensioni, la portata del tracker è raramente il principale collo di bottiglia. Quando invece si passa a pezzi lunghi diversi metri, il problema diventa mantenere scanner e tracker nello stesso sistema di coordinate mentre l’operatore si sposta. Il precedente FreeScan Trak ProW raggiungeva già volumi importanti, ma la nuova versione estende il tracking fino a 8,6 m e permette di lavorare su 156 m³ da una singola posizione. SHINING 3D utilizza il termine leapfrog per indicare la procedura con cui il tracker viene spostato da una posizione all’altra mantenendo il riferimento tramite geometrie comuni. È una tecnica consolidata, ma ogni riposizionamento richiede tempo, riferimenti e una nuova trasformazione nel sistema di coordinate. Aumentare il volume di singola stazione significa quindi diminuire il numero delle operazioni di leapfrog, non semplicemente “vedere più lontano”.
| FreeScan Trak ProW+ | Dato dichiarato |
|---|---|
| Accuratezza | 0,023 mm |
| Distanza massima di tracking | 8,6 m |
| Volume massimo da singola stazione | 156 m³ |
| Velocità massima | 7.600.000 punti/s |
| High-speed scan | 93 linee laser |
| Detailed scan | 25 linee laser parallele |
| Deep pockets | 1 linea laser |
| Risoluzione / distanza tra punti | 0,01–10 mm |
| Accuratezza volumetrica a 12 m³ | 0,046 mm |
| Accuratezza volumetrica a 36 m³ | 0,063 mm |
| Accuratezza volumetrica a 60 m³ | 0,088 mm |
| Accuratezza volumetrica a 100 m³ | 0,125 mm |
| Accuratezza volumetrica a 156 m³ | 0,156 mm |
| Accuratezza volumetrica con VPG | 0,044 + 0,012 mm/m |
| Collegamento | Wireless / fibra ottica |
| Sonda tattile | FreeProbe opzionale |
| 7,6 milioni di punti al secondo rappresentano un incremento importante rispetto ai 5,5 milioni del ProW precedente. Anche il sistema ottico cambia sensibilmente: la modalità ad alta velocità passa da 50 a 93 linee laser, mentre quella dettagliata passa da 7 a 25 linee parallele. Non significa automaticamente che ogni scansione venga completata il 38% più rapidamente, perché il tempo finale dipende da dimensioni, complessità, risoluzione richiesta e quantità di posizioni necessarie. L’aumento della densità di linee e della velocità di acquisizione offre però più margine soprattutto sulle superfici estese, dove l’operatore deve coprire molti metri quadrati. La singola linea laser rimane invece disponibile per cavità e zone strette: una linea più semplice può essere inserita visivamente in aree dove un ventaglio molto ampio avrebbe difficoltà a raggiungere le superfici interne. | |
| La modalità senza marker non significa che il tracker lavori senza riferimenti. È un punto importante perché l’espressione “marker-free” può creare confusione. Nel FreeScan Trak ProW+ i target utilizzati per il tracking sono integrati sullo scanner portatile e vengono osservati dal tracker. L’operatore non deve quindi ricoprire il componente con adesivi riflettenti prima della scansione. Per un cofano o una piccola fusione il risparmio può essere modesto; per un corpo macchina di diversi metri, un aeromobile o una grande struttura saldata può diventare notevole. Rimane comunque possibile utilizzare riferimenti aggiuntivi nei workflow più complessi, e la stessa SHINING 3D precisa che su superfici estremamente grandi marker e strategie di riferimento possono ancora essere raccomandati per ottenere la miglior accuratezza globale. | |
| Qui entra in gioco VPG, la Video Photogrammetry proprietaria di SHINING 3D. La fotogrammetria viene utilizzata nella metrologia di grandi dimensioni perché gli errori che sembrano trascurabili localmente possono accumularsi lungo metri di componente. FreeScan Trak ProW+ integra VPG con una barra di calibrazione e utilizza sequenze video per verificare i riferimenti durante l’acquisizione. L’accuratezza volumetrica dichiarata con VPG è 0,044 + 0,012 mm/m. La differenza tra accuratezza locale e volumetrica è fondamentale: i 0,023 mm dichiarati per la scansione non significano che due estremità distanti otto metri siano necessariamente localizzate con 0,023 mm di errore reciproco. La specifica volumetrica descrive proprio come cresce l’incertezza quando aumenta l’estensione spaziale del lavoro. | |
| I dati pubblicati da SHINING 3D permettono di vedere chiaramente questa progressione. A 12 m³ viene dichiarata un’accuratezza volumetrica di 0,046 mm; a 36 m³ 0,063 mm; a 60 m³ 0,088 mm; a 100 m³ 0,125 mm e sull’intero volume da 156 m³ 0,156 mm. Questo non è un difetto specifico del sistema, ma il comportamento normale di una catena metrologica su grandi distanze. Il dato veramente rilevante è quindi conoscere non soltanto il numero più piccolo della brochure, ma l’accuratezza corrispondente alla scala del componente che si intende misurare. Una turbina, un carrello ferroviario o una grande fusione possono richiedere soprattutto stabilità globale del riferimento; un piccolo foro o una sede funzionale richiedono invece risoluzione locale elevata. | |
| L’architettura completamente wireless serve soprattutto a rendere realmente praticabile questa scala. Il sistema integra calcolo e moduli radio e processa i dati in tempo reale senza obbligare l’operatore a trascinare cavi intorno a componenti grandi. È disponibile anche il collegamento cablato in fibra ottica, ma SHINING 3D dichiara per le modalità wireless e wired una banda sufficiente a mantenere la stessa velocità di scansione nelle condizioni operative previste. Sul tracker è presente anche un display che visualizza le principali informazioni di stato. Il vantaggio non è soltanto ergonomico: attorno a un’automobile, a un grande stampo o a una struttura aeronautica, un cavo può limitare il percorso dell’operatore e diventare un ostacolo fisico. | |
| Per la stampa 3D e il reverse engineering il sistema diventa interessante soprattutto quando l’oggetto da ricostruire è troppo grande per i normali scanner portatili. Un workflow può partire da un componente legacy privo dei file CAD originali: si acquisisce l’intera geometria, si importa la mesh in EXModel Pro o Geomagic Design X, si ricostruiscono piani, cilindri, superfici e feature nominali, quindi si interviene sul progetto prima di produrlo nuovamente con additive manufacturing o lavorazioni sottrattive. L’obiettivo non è necessariamente duplicare ogni difetto della parte originale. Una struttura usurata può essere digitalizzata per ricostruire l’intento progettuale, correggendo deformazioni e integrando modifiche. Nella manutenzione di componenti industriali questo può essere particolarmente utile quando il produttore originale non esiste più o il ricambio non è più disponibile. | |
| Il passaggio scan-to-print diretto va invece trattato con prudenza. Una mesh può essere sufficiente per riprodurre una forma artistica o un elemento non funzionale, ma una parte meccanica richiede spesso la ricostruzione CAD delle feature nominali. Copiare direttamente un componente vecchio significherebbe riprodurre anche usura, deformazioni, ovalizzazioni e danni. Per questo il percorso più robusto rimane spesso scan → reverse engineering CAD → verifica → produzione, anziché semplicemente scan → STL → stampa. | |
| Lo stesso sistema può essere utilizzato alla fine del ciclo per il controllo del componente prodotto. Dopo la stampa 3D o la lavorazione, la parte può essere nuovamente acquisita e confrontata con il CAD nominale. Le mappe colore permettono di visualizzare rapidamente sovramateriale e sottodimensionamento, mentre gli strumenti di inspection misurano feature specifiche. SHINING 3D propone il proprio SHINING3D Inspect 2026, ma dichiara anche compatibilità con PolyWorks e Geomagic Control X. Questo consente di inserire lo scanner sia in un workflow proprietario sia in ambienti di metrologia già presenti in azienda. | |
| Il software FreeScan integra anche il riconoscimento AI di alcune feature, ma non bisogna confondere questa funzione con una misurazione “inventata” dall’intelligenza artificiale. Il sistema identifica automaticamente bordi e caratteristiche di fori rotondi, rettangolari e slot per velocizzare la misura. I dati geometrici derivano comunque dall’acquisizione ottica. L’AI viene utilizzata per riconoscere e interpretare più rapidamente le feature, non per sostituire il sensore. È una distinzione importante soprattutto in metrologia, dove ogni misura deve rimanere tracciabile al dato fisicamente acquisito. | |
| L’opzione FreeProbe aggiunge un secondo tipo di misura quando la superficie non può essere vista dallo scanner. Un sistema ottico soffre inevitabilmente di occlusioni: se il laser e le telecamere non vedono una superficie, non possono misurarla. Una punta tattile può invece entrare in un foro, raggiungere una battuta nascosta o rilevare un punto dietro un bordo. FreeProbe viene tracciato dallo stesso sistema e restituisce coordinate senza generare una mesh. Il vantaggio è poter utilizzare nello stesso riferimento globale sia milioni di punti ottici sia pochi punti tattili molto specifici. SHINING 3D dichiara per la famiglia FreeProbe accuratezze nell’ordine di 0,025 mm nelle configurazioni compatibili, ma il valore finale dipende naturalmente dal tracker, dal volume utilizzato e dalla procedura di misura. | |
| La combinazione scanner + sonda è particolarmente interessante nel controllo delle grandi fusioni. La superficie esterna può essere catturata rapidamente tramite laser, mentre una sonda può verificare un riferimento interno o una posizione che sarebbe difficile acquisire otticamente. Lo stesso vale per strutture saldate, stampi e componenti aeronautici. Non significa che il sistema sostituisca automaticamente una CMM in ogni applicazione: una macchina di misura a coordinate mantiene vantaggi importanti nelle verifiche di precisione in ambienti controllati. Il vantaggio di un tracker portatile è portare la misura direttamente sul componente invece di dover trasferire un pezzo di molte tonnellate in laboratorio. | |
| Il concetto di “single-station” da 156 m³ è quindi particolarmente significativo nell’heavy industry. Una turbina idraulica, una grande parte oil & gas o una struttura ferroviaria possono rimanere nella propria posizione mentre tracker e scanner vengono installati attorno ad essa. SHINING 3D cita esplicitamente applicazioni come turbine idrauliche e punte di perforazione petrolifera, nelle quali si possono cercare deformazioni, usura e danni. Nel settore automotive la stessa piattaforma può essere utilizzata per controllare pannelli in lamiera, fori e deformazioni superficiali. Nell’aerospazio la maggiore portata riduce la necessità di spostare il tracker attorno ad ali, fusoliere o grandi assemblaggi. | |
| Il multi-tracker amplia ulteriormente il concetto. SHINING 3D permette di utilizzare più sistemi FreeScan Trak ProW+ nello stesso progetto per coprire oggetti ancora più grandi. In questo caso non si tratta semplicemente di aumentare la distanza di una singola unità, ma di creare una rete di volumi di misura. È una funzione specialistica, ma interessante per grandi strutture industriali e installazioni nelle quali un unico punto di vista non può garantire la copertura necessaria. | |
| Rispetto al precedente FreeScan Trak ProW, il ProW+ è quindi un’evoluzione mirata più alla produttività che alla precisione locale. | |
| Parametro | FreeScan Trak ProW |
| — | —: |
| Accuratezza | 0,023 mm |
| Velocità | 5,5 milioni punti/s |
| High-speed mode | 50 linee |
| Detail mode | 7 linee |
| Deep-pocket mode | 1 linea |
| Volume pubblicato | fino a circa 100–128 m³ secondo configurazione/documentazione |
| Distanza massima nuova configurazione | inferiore |
| Wireless | Sì |
| VPG | Sì |
| FreeProbe | Sì |
| Il numero di linee laser quasi raddoppia nella modalità ad alta velocità e più che triplica nella modalità di dettaglio, mentre l’accuratezza nominale resta invariata. È esattamente ciò che ci si aspetterebbe da una versione pensata per aumentare throughput e copertura senza cambiare il posizionamento metrologico del prodotto. | |
| Interessante anche il confronto con la parallela famiglia FreeScan Trak Nova+, perché le due piattaforme non sono semplicemente varianti dimensionali della stessa macchina. La famiglia Nova integra un tracker che può anche diventare scanner portatile e arriva a un campo visivo enorme, fino a 2,6 × 2,2 m nel modulo UE Nova, mentre ProW+ punta maggiormente sulla distanza di tracking e sul volume di misura. SHINING 3D sta quindi sviluppando più architetture per il large-scale scanning: una basata su grandissimo FOV e versatilità dello scanner, l’altra su tracking dinamico esteso fino a 8,6 m. La scelta dipende dal tipo di componente e dal workflow. | |
| L’accuratezza è sottoposta a test basati su VDI/VDE 2634 e ISO 10360 nel laboratorio SHINING 3D accreditato ISO/IEC 17025. La società specifica inoltre che le unità vengono fornite con documentazione di calibrazione e tracciabilità. È un elemento rilevante perché nel segmento metrologico la semplice dichiarazione commerciale di accuratezza ha molto meno valore se non è accompagnata da una procedura verificabile. Anche qui, però, la certificazione della strumentazione non rende automaticamente certificato qualunque processo effettuato dall’utilizzatore: ambiente, calibrazione, setup, competenze dell’operatore e procedura aziendale continuano a influire sulla validità della misura. | |
| Nel software è presente anche un modulo di inspection certificato da PTB. Questo riguarda il motore di analisi e il workflow software utilizzato per le verifiche dimensionali, non significa che qualunque scansione effettuata sul campo diventi automaticamente un risultato metrologico certificato indipendentemente dalle condizioni. La differenza tra strumento, software e procedura è fondamentale quando i dati devono essere utilizzati per accettazione di componenti aerospace, automotive o di altre produzioni regolamentate. | |
| La scansione senza marker presenta un altro vantaggio spesso sottovalutato: non bisogna rimuovere centinaia di adesivi alla fine del lavoro. Su un componente verniciato, delicato o destinato a essere immediatamente rimesso in servizio, la preparazione e il cleanup possono diventare parte significativa del tempo totale. Nei processi industriali il parametro interessante non è quindi soltanto “quanti punti al secondo?”, ma il tempo completo setup → acquisizione → elaborazione → report. È proprio qui che tracking dinamico, wireless e riduzione dei marker possono produrre più vantaggio della pura crescita del numero di punti. | |
| L’assenza di cavi e marker non elimina comunque le regole dell’ottica. Superfici estremamente riflettenti, cavità profonde, geometrie occluse e zone visibili da un solo angolo continuano a richiedere attenzione. La disponibilità delle tre modalità laser serve proprio ad adattare il sistema: 93 linee quando prevale la produttività, 25 linee quando è necessario leggere meglio bordi e dettagli e una linea singola quando l’accesso ottico è particolarmente stretto. Anche la sonda tattile esiste perché non tutto può essere risolto aumentando la potenza o il numero dei laser. | |
| Il rapporto fra velocità e risoluzione deve essere interpretato allo stesso modo. Acquisire 7,6 milioni di punti al secondo non significa che ogni scansione debba essere effettuata alla massima densità possibile. SHINING 3D permette una distanza tra punti da 0,01 a 10 mm e il software può adattare la risoluzione della mesh alla curvatura della superficie. Una grande zona quasi piana non necessita necessariamente dello stesso numero di triangoli di un bordo complesso. Ridurre intelligentemente i dati nelle aree semplici permette di contenere peso del file e tempi di elaborazione senza perdere informazione utile. | |
| Per l’additive manufacturing la conseguenza è interessante soprattutto sui componenti grandi. Nella produzione DED, WAAM, LFAM o nella realizzazione di attrezzature di grandi dimensioni, il controllo dimensionale può richiedere la scansione di parti da diversi metri. Un sistema come FreeScan Trak ProW+ può essere utilizzato per verificare la geometria as-built rispetto al CAD prima delle lavorazioni finali, individuando dove esiste sovramateriale sufficiente per la fresatura o dove la deposizione è uscita dalla finestra prevista. In un processo ibrido si può quindi immaginare: deposito additivo → scansione → confronto CAD → correzione CAM → lavorazione CNC. È un’applicazione più industrialmente significativa del semplice utilizzo dello scanner per produrre un STL. | |
| Lo stesso vale per la riparazione. Una pala, un componente di turbina o una grande parte usurata può essere digitalizzata per quantificare il materiale mancante. La geometria acquisita può alimentare il software di riparazione, che genera la regione da ricostruire tramite DED o un processo equivalente. Dopo il deposito, una seconda scansione verifica quanto materiale è stato aggiunto e dove intervenire con il machining. Il valore del large-scale scanning è quindi chiudere il loop fra parte reale e modello digitale più volte durante il processo. | |
| Non è stato pubblicato un prezzo standard del FreeScan Trak ProW+ nelle fonti di lancio consultate. È normale per una piattaforma metrologica industriale di questa classe, normalmente venduta tramite rete commerciale con configurazioni che possono includere scanner, tracker, software, FreeProbe, computer, calibrazione e formazione. Di conseguenza non è ancora possibile confrontarne seriamente il rapporto prezzo/prestazioni con soluzioni concorrenti basandosi su un listino pubblico. | |
| Il dato più importante del nuovo sistema non è quindi 7,6 milioni di punti al secondo preso isolatamente. È la combinazione tra velocità, volume di singola stazione e riduzione delle operazioni accessorie. Sui piccoli oggetti, spostare un tracker non rappresenta un problema. Su un componente di otto metri può essere uno dei principali fattori che rallentano l’intero controllo. Portare la distanza di tracking a 8,6 metri e il volume a 156 m³ permette a SHINING 3D di spostare l’attenzione dalla singola scansione all’efficienza del workflow completo. Per reverse engineering, grandi getti, strutture aeronautiche, veicoli e controllo di parti additive di grande formato, è probabilmente questo il miglior modo di leggere FreeScan Trak ProW+: non tanto uno scanner più preciso del modello precedente, quanto un sistema che cerca di mantenere la stessa precisione riducendo il numero di volte in cui l’operatore deve interrompere la misura, preparare nuovi riferimenti e riposizionare l’intera catena metrologica. | |
| Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI). |