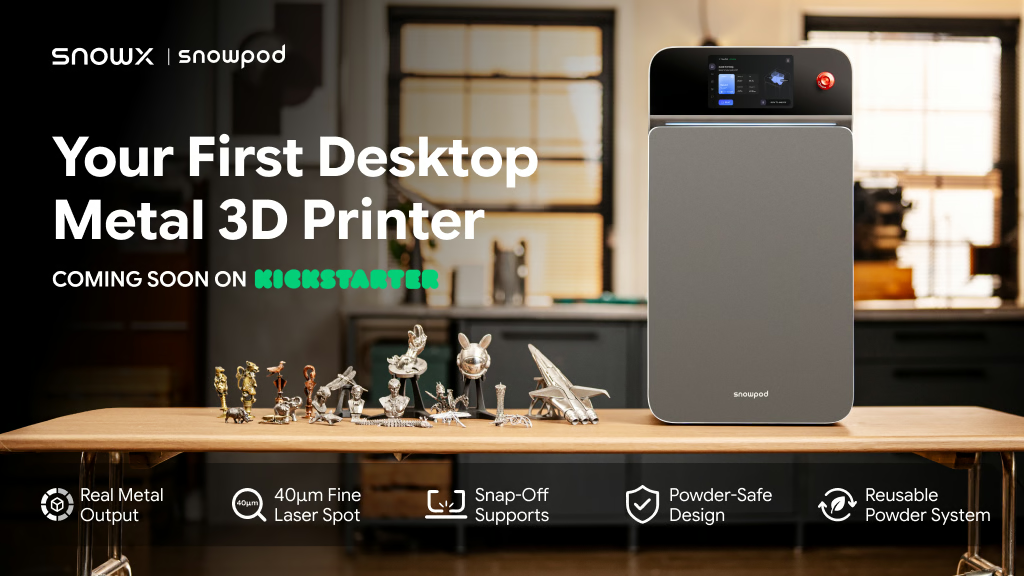
SnowX ha aperto la pagina di pre-lancio Kickstarter di SnowPod, una stampante 3D metallica compatta che utilizza un vero processo Laser Powder Bed Fusion e che l’azienda vuole portare fuori dal tradizionale ambiente industriale. Il progetto è particolarmente interessante perché SnowPod non utilizza filamenti caricati con polvere metallica da sottoporre successivamente a debinding e sinterizzazione: impiega un laser a fibra da 200 W per fondere direttamente strati di polvere di acciaio inossidabile 316L all’interno di una camera in atmosfera controllata. La macchina misura soltanto 360 × 360 × 660 mm, pesa circa 40 kg e dispone di un volume di costruzione di 80 × 80 × 100 mm. Sono dimensioni insolite per un sistema PBF-LB/M e mostrano chiaramente l’obiettivo di SnowX: miniaturizzare non soltanto il gruppo laser e il powder bed, ma l’intero ecosistema necessario per rendere gestibile un processo che normalmente richiede infrastrutture, procedure e personale specializzato.
Il progetto resta però in una fase pre-commerciale. La pagina Kickstarter consente per ora di registrarsi per ricevere una notifica all’apertura della campagna, prevista nel quarto trimestre del 2026. SnowX non ha ancora comunicato pubblicamente prezzo, livelli di finanziamento, data precisa di avvio della raccolta, tempi di consegna o condizioni di garanzia. La macchina è quindi più avanzata di un semplice concept: specifiche, software, sistemi di gestione polvere, generatore di azoto e numerosi campioni dimostrativi sono già stati mostrati. Ma non è ancora un prodotto consegnato in quantità a clienti indipendenti, e non sono disponibili review estese che consentano di verificare in modo autonomo ripetibilità, affidabilità, accuratezza dimensionale, qualità metallurgica o reale semplicità di gestione della polvere.
SnowPod utilizza vera fusione laser a letto di polvere
SnowX definisce il processo SLM, Selective Laser Melting. Nella nomenclatura tecnica più generale può essere classificato come PBF-LB/M, Powder Bed Fusion of metals using a laser beam. Il principio è quello utilizzato da numerosi sistemi industriali: uno strato sottile di polvere metallica viene distribuito sulla piattaforma, il laser fonde selettivamente le zone corrispondenti alla sezione del componente, la piattaforma si abbassa e viene depositato un nuovo strato. Il ciclo viene ripetuto fino alla realizzazione del pezzo.
Il metallo viene quindi consolidato direttamente durante la costruzione.
Questo distingue radicalmente SnowPod dalle stampanti desktop che utilizzano filamenti o paste composte da polimero e polvere metallica. Nei processi bound-metal il componente appena stampato è un green part contenente legante organico. Deve essere sottoposto a debinding e successivamente a sinterizzazione ad alta temperatura, durante la quale il legante viene eliminato e le particelle metalliche si densificano. Il processo comporta una significativa contrazione dimensionale che deve essere compensata nella progettazione.
Nel PBF-LB di SnowPod non esiste invece una fase di sinterizzazione necessaria a trasformare l’intero green part in metallo consolidato. Ciò non significa che il pezzo esca dalla macchina completamente finito: restano normalmente necessari distacco dalla piattaforma, rimozione dei supporti, pulizia e, in funzione dell’applicazione, trattamenti termici, lavorazioni meccaniche o finitura superficiale.
200 W su un volume molto piccolo
SnowPod utilizza un singolo laser a fibra da 200 W, con spot nominale di circa 40 µm. Lo spessore dello strato può essere regolato fra 30 e 60 µm, mentre SnowX dichiara una velocità di scansione massima di 800 mm/s.
Confrontato con i moderni sistemi industriali multi-laser da 400, 700 o 1.000 W per sorgente, 200 W possono sembrare un valore modesto. Bisogna però considerare la scala della macchina.
Il piano di costruzione misura soltanto 80 × 80 mm. SnowPod non deve quindi coprire aree da 250, 400 o 600 mm come molti sistemi industriali. Un laser da 200 W concentrato in uno spot dell’ordine di 40 µm può comunque generare densità energetiche elevate.
La potenza nominale del laser, da sola, non determina però la qualità del componente. Il melt pool dipende dall’interazione fra:
- potenza;
- velocità di scansione;
- diametro dello spot;
- hatch spacing;
- layer thickness;
- strategia di scansione;
- distribuzione della polvere;
- atmosfera;
- caratteristiche ottiche e termiche del materiale.
È quindi tecnicamente scorretto confrontare due sistemi LPBF soltanto sulla potenza del laser.
| Specifica SnowPod | Valore dichiarato |
|---|---|
| Processo | SLM / PBF-LB metallica |
| Laser | fibra |
| Potenza | 200 W |
| Numero laser | 1 |
| Spot | circa 40 µm |
| Layer | 30–60 µm |
| Velocità di scansione massima | 800 mm/s |
| Volume di costruzione | 80 × 80 × 100 mm |
| Materiale iniziale | acciaio inox 316L |
| Dimensioni macchina | 360 × 360 × 660 mm |
| Peso | 40 kg |
| Assorbimento dichiarato | 700 W |
| Alimentazione | 100–240 V AC |
| Atmosfera | azoto |
| Software | SnowPath |
| Connessioni | Wi-Fi 6, Ethernet, USB-C |
Lo spot da 40 µm non equivale a una risoluzione dimensionale di 40 µm
È importante distinguere dimensione del laser spot, feature size, precisione dell’asse e accuratezza del componente.
SnowX presenta il proprio laser da circa 40 µm come elemento capace di generare pareti sottili, filettature e texture fini. Lo spot definisce una delle scale fisiche del processo, ma non significa che SnowPod possa automaticamente riprodurre qualsiasi dettaglio da 40 µm con un errore inferiore a 40 µm.
Il melt pool è normalmente più complesso del semplice diametro ottico nominale. Il metallo fonde, conduce calore lateralmente e solidifica con una geometria che dipende dai parametri di processo.
SnowX dichiara inoltre una accuratezza dimensionale di 0,01 mm, cioè 10 µm. È un claim particolarmente ambizioso, perché è addirittura più piccolo dello spot nominale.
Un’accuratezza di 10 µm su una parte PBF-LB dovrebbe essere definita attraverso condizioni precise: geometria, dimensioni del campione, orientamento, metodo di misura, materiale, posizione sulla piattaforma e post-processing. In assenza di un protocollo pubblico dettagliato è corretto trattare 0,01 mm come valore dichiarato dal produttore, non come tolleranza generale garantita su qualsiasi geometria.
Precisione dell’asse Z, layer e accuratezza sono tre cose diverse
Alcune informazioni preliminari sul progetto citano anche una precisione di movimento dell’asse Z di circa 3 µm.
Anche questo valore non deve essere confuso con la precisione del pezzo.
Un asse capace di spostamenti molto fini consente di posizionare con precisione la piattaforma, ma l’accuratezza finale dipende anche da:
- spessore reale del powder layer;
- planarità;
- distribuzione granulometrica;
- shrinkage termico;
- tensioni residue;
- strategia laser;
- deformazione durante il distacco;
- finitura.
Un sistema di movimento da 3 µm non produce automaticamente un componente con tolleranza ±3 µm.
316L come primo materiale è una scelta logica
SnowPod supporterà inizialmente acciaio inossidabile 316L. SnowX afferma che ulteriori materiali verranno aggiunti mediante futuri aggiornamenti software e di processo.
Il 316L è una scelta relativamente conservativa e razionale per una prima macchina PBF-LB compatta. È una lega ampiamente utilizzata nella manifattura additiva e possiede una finestra di processo meglio conosciuta rispetto a materiali più difficili da stampare.
Contiene cromo, nichel e molibdeno e presenta buona resistenza alla corrosione. Viene utilizzato in componentistica industriale, fluid handling, utensili, applicazioni marine, alimentari e in numerosi dispositivi tecnici.
Ciò non significa che qualsiasi parte SnowPod possa essere automaticamente impiegata in queste applicazioni.
Una lega identificata come 316L può produrre proprietà molto differenti a seconda di:
- composizione della polvere;
- distribuzione granulometrica;
- ossigeno;
- numero di cicli di riutilizzo;
- parametri laser;
- porosità;
- orientamento;
- trattamento termico.
Il confronto con un 316L industriale mostra perché la qualifica resta importante
Come riferimento, non come dato SnowPod, EOS pubblica per il proprio 316L processato su sistemi industriali valori di densità media pari o superiori a circa 7,97 g/cm³ e percentuali medie di difetti molto basse per determinati set di parametri. Le proprietà a trazione cambiano inoltre con l’orientamento: in uno dei processi da 40 µm, EOS dichiara valori di resistenza a trazione nell’ordine di 580 MPa in verticale e 630 MPa in orizzontale.
Questi dati mostrano due cose.
Primo: PBF-LB può produrre 316L ad alta densità e con proprietà ingegneristiche rilevanti.
Secondo: quei valori non possono essere trasferiti automaticamente a SnowPod.
Anche utilizzando nominalmente la stessa lega, una macchina differente richiede qualificazione specifica.
Per valutare SnowPod in modo professionale serviranno dati analoghi relativi a:
- densità;
- porosità;
- tensile strength;
- yield strength;
- elongation;
- fatigue;
- surface roughness;
- ripetibilità fra build;
- variabilità all’interno della piattaforma.
Il vero problema del metal desktop non è il laser: è la polvere
Miniaturizzare un laser e un powder bed è soltanto una parte del problema.
Le polveri metalliche fini utilizzate nel PBF-LB richiedono gestione molto più attenta rispetto a un filamento FFF. Possono contaminare l’ambiente, essere inalate o entrare in contatto con la pelle. In funzione della lega, della granulometria e della concentrazione, possono inoltre introdurre rischi associati a polvere combustibile.
È proprio su questo punto che SnowX concentra gran parte della progettazione.
SnowPod utilizza cartucce di polvere preassemblate, una camera chiusa e un sistema di recupero interno. L’obiettivo è evitare che l’utilizzatore debba versare manualmente materiale da un contenitore aperto sul powder bed.
È una differenza fondamentale rispetto a molti sistemi di ricerca o alle prime macchine LPBF, nelle quali caricamento, setacciatura e recupero richiedono operazioni esterne.
PowderShield cerca di trasformare la polvere in un consumabile chiuso
SnowX chiama il proprio sistema PowderShield.
La logica ricorda quella delle cartucce utilizzate in altri dispositivi consumer: il materiale dovrebbe rimanere all’interno di contenitori chiusi durante buona parte del workflow.
Dopo la stampa, la polvere non fusa viene raccolta attraverso una recovery cartridge e SnowX dichiara un recupero superiore al 90% per ciclo, con il valore effettivo dipendente dalla geometria del pezzo.
Anche questo dato richiede una distinzione.
“Recupero del 90%” non significa necessariamente che il 90% della polvere possa essere riutilizzato indefinitamente senza controlli. Durante il processo le particelle possono essere sottoposte a:
- ossidazione;
- condensazione di vapori;
- formazione di satelliti;
- alterazione della distribuzione granulometrica;
- contaminazione con spatter.
Nella produzione industriale la polvere recuperata viene normalmente controllata e può essere miscelata con materiale vergine secondo procedure definite.
SnowX non ha ancora pubblicato una procedura completa che indichi numero massimo di riutilizzi o parametri di accettazione del powder feedstock.
Recuperare polvere non equivale a setacciarla e qualificarla
Il sistema di recupero può ridurre lo spreco, ma bisognerà capire come SnowPod gestisca particelle sovradimensionate e contaminanti.
Nei sistemi industriali viene spesso utilizzata una setacciatura per eliminare agglomerati o spatter prima di reinserire il materiale nel ciclo.
Se SnowX vuole rendere il processo realmente “plug and play”, questa funzione dovrà essere:
- integrata;
- effettuata nelle cartucce;
- oppure sostituita da una strategia proprietaria.
Al momento la documentazione pubblica non descrive in dettaglio il meccanismo.
È una delle questioni tecniche più importanti da chiarire durante la campagna Kickstarter.
Doppia filtrazione H13 e H14
La macchina integra un sistema di filtrazione a due stadi: H13 interno e H14 esterno.
SnowX dichiara un’efficienza superiore al 99,995% per particelle da 0,3 µm.
Questa formulazione deve essere letta con attenzione.
Un filtro HEPA riduce fortemente l’emissione di particelle, ma la sicurezza complessiva dipende da:
- tenuta dell’involucro;
- percorsi delle guarnizioni;
- sostituzione dei filtri;
- gestione del filtro esausto;
- pressione interna;
- procedure di apertura;
- manutenzione.
Un filtro molto efficiente montato su un sistema che presenta perdite in un’altra zona non rende automaticamente sicuro l’intero workflow.
Per questo la progettazione dell’enclosure e degli interlock è probabilmente più importante del solo rating del filtro.
PM2.5 è utile, ma non misura tutto ciò che interessa nella polvere metallica
SnowPod integra il monitoraggio delle particelle PM2.5 insieme a qualità dell’aria, temperatura, umidità e concentrazione dei gas.
L’idea è che un interlock impedisca l’apertura o modifichi lo stato della macchina quando le condizioni non sono considerate sicure.
È una funzione interessante, ma un sensore PM2.5 non equivale automaticamente a uno strumento professionale capace di caratterizzare l’intera distribuzione delle particelle metalliche presenti nell’aria.
PM2.5 indica particelle con diametro aerodinamico inferiore a circa 2,5 µm. La polvere LPBF può comprendere particelle più grandi, spesso dell’ordine di decine di micrometri. Una parte di esse può comunque essere respirabile o diventare aerosol durante la movimentazione.
La sicurezza deve quindi dipendere dall’enclosure e dal contenimento, non soltanto dal valore letto da un sensore PM2.5.
“Touchless” non significa assenza assoluta di contatto con polvere
SnowX utilizza l’espressione touchless part retrieval e mostra un contenitore di trasferimento con cui il pezzo viene rimosso dalla camera.
È una strategia utile perché riduce la necessità di manipolare direttamente la polvere.
Ma “touchless” deve essere interpretato come obiettivo di workflow, non come garanzia che durante tutta la vita della macchina l’utilizzatore non possa mai entrare in contatto con materiale metallico.
Restano situazioni come:
- manutenzione;
- sostituzione filtri;
- pulizia;
- guasto di una cartuccia;
- rimozione di residui;
- trattamento del pezzo appena estratto.
La documentazione definitiva dovrà chiarire quali DPI siano richiesti durante queste attività.
Curiosamente, il sito SnowX presenta già nel FAQ la domanda “Do I need personal protective equipment?”, ma il testo accessibile pubblicamente al momento non fornisce ancora una risposta visibile.
NitroPod elimina la bombola ma non la necessità dell’atmosfera inerte
Durante PBF-LB l’ossigeno può reagire con il metallo caldo e influire sulla qualità della fusione. Per questo la camera viene normalmente riempita con un gas inerte o comunque controllato.
SnowPod utilizza azoto.
Per evitare la necessità di installare bombole, SnowX ha sviluppato NitroPod, un generatore che produce azoto partendo dall’aria ambiente.
Il principio non elimina il gas di processo: sposta semplicemente la sua produzione in loco.
La tecnologia potrebbe utilizzare sistemi a membrana o pressure swing adsorption, ma SnowX non ha pubblicato informazioni sufficienti per attribuire con certezza una specifica architettura a NitroPod.
Il parametro più importante sarà la purezza dell’azoto e soprattutto il livello residuo di ossigeno che il sistema riesce a mantenere nella camera durante la build.
SnowX parla di “high-purity nitrogen”, ma non pubblica ancora nel datasheet generale una percentuale di purezza o un limite ppm di O₂.
Questi valori saranno molto più utili del semplice fatto che il gas venga generato internamente.
316L e azoto sono compatibili, ma futuri materiali potrebbero richiedere strategie diverse
L’utilizzo di azoto è comune in determinati processi PBF-LB su acciai.
Non è però automaticamente il gas ideale per qualsiasi lega.
Alcuni materiali e applicazioni richiedono argon o altri controlli atmosferici per evitare reazioni indesiderate.
Questo è rilevante perché SnowX afferma che ulteriori materiali verranno aggiunti in futuro.
La compatibilità non può quindi dipendere soltanto dal fatto che il laser sia in grado di fondere la nuova polvere.
Serviranno:
- parametri laser;
- granulometria;
- sistema di ricircolo;
- atmosfera appropriata;
- gestione della contaminazione;
- procedure di cambio materiale.
Quest’ultimo punto è particolarmente critico in una macchina piccola con powder loop integrato.
Cambiare lega non è come cambiare bobina FFF
La promessa di futuri materiali può sembrare analoga all’aggiunta di nuovi filamenti, ma nella PBF metallica la situazione è completamente diversa.
Passare da 316L a un’altra lega richiede evitare contaminazione incrociata.
Polvere residua può rimanere:
- nel powder bed;
- nei condotti;
- nelle cartucce;
- nel sistema di recupero;
- nei filtri;
- sulle superfici interne.
In un ambiente industriale si utilizzano procedure di cleaning dedicate e, in alcuni casi, sistemi separati per materiale.
SnowX non ha ancora spiegato in dettaglio come intenda gestire il cambio lega in un ecosistema consumer.
Se la macchina fosse inizialmente utilizzata esclusivamente con 316L, il problema sarebbe molto più semplice.
SnowPath vuole rendere invisibile la complessità del PBF-LB
SnowPod utilizza un software proprietario chiamato SnowPath, incluso gratuitamente con la macchina.
Secondo SnowX supporta:
- STL;
- STEP;
- 3MF;
- SVG.
L’inclusione di STEP è interessante perché permette di partire direttamente da modelli CAD, ma non significa necessariamente che SnowPath conservi tutte le feature parametriche del file. Come in molti workflow additive, il modello deve infine essere trasformato in una rappresentazione geometrica adatta allo slicing.
Il compito di SnowPath è particolarmente difficile rispetto a uno slicer FFF.
Nel PBF-LB il software deve gestire non soltanto layer e supporti, ma anche:
- orientamento;
- strategie di scansione;
- contour;
- hatch;
- compensazioni;
- gestione termica;
- supporti metallici;
- collegamento alla build plate.
Per un sistema destinato a utenti non specialisti, gran parte di questi parametri dovrà probabilmente essere bloccata o automatizzata attraverso profili validati.
“One-click metal printing” è soprattutto una scelta di workflow
SnowX utilizza l’espressione one-click printing.
Non significa che la fisica della produzione metallica sia diventata semplice.
Significa che il produttore cerca di preconfigurare:
- materiale;
- parametri;
- atmosfera;
- supporti;
- toolpath;
- controlli macchina.
È una strategia simile a quella osservata negli ultimi anni nella FFF consumer, dove autolivellamento, flow calibration e input shaping hanno nascosto molti parametri all’utilizzatore.
La differenza è che in LPBF le conseguenze di una configurazione errata possono essere più costose e coinvolgono polvere metallica e laser ad alta potenza.
Per questo il livello di automazione deve essere accompagnato da un livello di controllo e interlock molto superiore.
Il laser a fibra da 200 W richiede un enclosure realmente sicuro
Un laser in grado di fondere acciaio non è un dispositivo consumer assimilabile a un piccolo laser di puntamento.
La sicurezza ottica della macchina dipende dal fatto che il fascio resti completamente confinato durante il funzionamento e che l’accesso venga impedito attraverso interlock.
Un sistema correttamente progettato può rendere l’utente non esposto direttamente al laser, come accade nei sistemi industriali chiusi.
Ma per una macchina venduta a individui e piccoli studi saranno essenziali le certificazioni applicabili nei mercati di destinazione.
Al momento SnowX non ha ancora pubblicato una lista completa di certificazioni finali per Stati Uniti o Unione Europea.
La marcatura CE non sarà soltanto una formalità
Se SnowPod verrà commercializzata nell’Unione Europea, dovrà essere valutata rispetto alle normative applicabili al prodotto, comprese sicurezza elettrica, compatibilità elettromagnetica e sicurezza laser, oltre ad altri requisiti eventualmente pertinenti.
Una eventuale marcatura CE non significherà che le parti prodotte siano certificate per applicazioni aerospace, medicali o pressure equipment.
La conformità della macchina e la qualificazione del componente sono questioni completamente separate.
Questo punto diventerà particolarmente importante se SnowPod verrà promossa per la produzione di oggetti funzionali.
Il monitoraggio AI non è automaticamente un sistema di quality assurance
SnowPod integra una telecamera ad alta risoluzione e SnowX afferma che algoritmi AI monitorano la build a partire dal primo strato.
Fra i problemi citati figurano anomalie del primo layer, difetti durante la costruzione e situazioni considerate sospette.
È potenzialmente utile perché una build metallica può durare molte ore.
SnowX mostra, per esempio:
- un anello: circa 30 minuti;
- un bracciale topologico: circa 2 ore;
- una torre: circa 4 ore;
- un ingranaggio: circa 6 ore;
- un componente topologico: circa 6 ore;
- un modello di casco: circa 24 ore.
Questi sono tempi pubblicati dal produttore per specifici modelli e non benchmark generali.
Una telecamera può identificare anomalie macroscopiche, ma non può automaticamente rilevare ogni difetto metallurgico interno.
Porosità sub-superficiale, lack-of-fusion locale o microcricche possono non essere visibili dall’alto.
Per componenti critici restano quindi necessari metodi di ispezione appropriati.
AI detection e qualificazione del componente restano concetti diversi
La capacità di interrompere una build chiaramente fallita può avere un grande valore economico.
Se dopo tre ore di un job da 24 ore è possibile riconoscere un’anomalia significativa, vengono risparmiati tempo macchina, gas e polvere.
Ma questo è process monitoring.
La qualificazione richiede invece dimostrare che il componente rispetti specifiche definite.
A seconda dell’applicazione possono essere necessarie:
- tomografia CT;
- penetranti;
- metallografia;
- test meccanici;
- controllo dimensionale;
- analisi della polvere;
- tracciabilità dei parametri.
SnowPod potrebbe essere perfettamente utile per prototipi e parti funzionali non critiche senza diventare automaticamente una piattaforma qualificata per aerospace o medicale.
Snap-Off Supports cerca di risolvere uno dei problemi più fastidiosi della LPBF
Nel PBF-LB i supporti svolgono più funzioni rispetto a quelli di una normale stampa FFF.
Servono a:
- ancorare il componente alla piattaforma;
- contrastare deformazioni;
- condurre calore;
- supportare determinate superfici.
Sono realizzati nello stesso metallo del componente.
Questo significa che rimuoverli può richiedere sega, pinze, utensili rotativi, fresatura o EDM.
SnowX afferma di avere sviluppato un sistema Snap-Off brevettato nel quale i supporti possono essere separati progressivamente con utensili manuali semplici.
Se funzionasse in modo affidabile sarebbe uno degli elementi più importanti per il target desktop.
Ma anche qui servono dati quantitativi.
Un supporto deve contemporaneamente essere:
- sufficientemente forte durante la build;
- termicamente efficace;
- facile da rompere dopo la stampa.
Ridurre troppo la sezione di collegamento potrebbe facilitare la rimozione ma diminuire la funzione termica o meccanica.
Il valore della soluzione dipenderà quindi dal compromesso ottenuto.
Supporto facile da togliere non significa superficie già finita
Dopo il distacco possono rimanere piccoli punti, rugosità o segni.
Per un oggetto artistico possono essere eliminati mediante levigatura o lucidatura.
Per un componente meccanico potrebbe essere necessaria una lavorazione CNC.
Le immagini promozionali SnowX includono inoltre una nota importante: i pezzi mostrati sono stati post-processati per presentazione.
Questo evita un errore molto comune nella comunicazione della stampa metallica: confrontare una parte lucidata con una parte appena uscita dalla macchina.
La superficie “as-built” di un componente LPBF presenta tipicamente una rugosità nettamente superiore a quella di un pezzo lavorato meccanicamente.
Un anello lucido non esce dalla camera già lucido
Le applicazioni jewelry sono una delle categorie promosse da SnowX.
La tecnologia può certamente produrre geometrie difficili da realizzare con lavorazioni sottrattive convenzionali, ma il processo finale per un gioiello comprende generalmente altre fasi.
Una superficie destinata a essere lucida può richiedere:
- rimozione supporti;
- sabbiatura;
- burattatura;
- lucidatura meccanica;
- elettrolucidatura;
- lavorazioni locali.
La manifattura additiva costruisce la geometria. Non elimina automaticamente la finitura.
Il volume da 80 × 80 × 100 mm è piccolo, ma coerente con il target
Il volume utile equivale a soli 0,64 litri.
Rispetto a una FFF consumer da 250 mm per lato sembra minuscolo.
Nella stampa metallica, però, il confronto è poco utile.
Le applicazioni indicate da SnowX comprendono:
- piccoli componenti meccanici;
- robotica;
- gioielli;
- utensili;
- modelli metallici;
- arte;
- prototipi di prodotto.
Gran parte di questi oggetti può essere prodotta all’interno di un volume di 80 mm.
Inoltre il powder bed può ospitare numerosi piccoli componenti contemporaneamente.
La produttività non dipende quindi soltanto dal volume del singolo pezzo.
Nella LPBF il nesting è soprattutto bidimensionale e tridimensionale con vincoli
Una piattaforma può contenere più anelli, ingranaggi o piccoli componenti.
A differenza di alcune tecnologie SLS polimeriche, però, non è possibile semplicemente impacchettare parti arbitrariamente una sopra l’altra senza considerarne supporti e connessione alla piattaforma.
Ogni componente metallico deve essere progettato in funzione del processo termico e dell’ancoraggio.
La densità di nesting effettiva dipende quindi dalla geometria.
Questo influenza la reale produttività di una macchina con un piano piccolo.
700 W di assorbimento sono notevolmente pochi per una macchina metallica completa
SnowX dichiara un assorbimento di 700 W.
È un valore interessante perché consentirebbe teoricamente il collegamento a una normale presa domestica in molti Paesi.
Non deve però essere confuso con la potenza del laser, che è 200 W ottici nominali.
L’elettronica, raffreddamento, motori, filtrazione e altre funzioni consumano energia aggiuntiva.
Bisognerà inoltre considerare separatamente il consumo del NitroPod, se non incluso nei 700 W.
Il sito non chiarisce nel datasheet generale se il valore riguardi esclusivamente SnowPod o l’intero sistema SnowPod + generatore di azoto.
Desktop nelle dimensioni non significa automaticamente desktop nelle condizioni di installazione
Una macchina larga 36 cm può stare fisicamente su un tavolo.
Questo non significa automaticamente che sia appropriato installarla accanto a un computer in un ufficio normale.
Prima di poter utilizzare seriamente il termine desktop dal punto di vista operativo bisognerà conoscere:
- requisiti di ventilazione;
- rumorosità;
- calore dissipato;
- gestione emergenze;
- distanza minima dalle pareti;
- requisiti antincendio;
- modalità di stoccaggio delle cartucce;
- smaltimento dei filtri;
- gestione della polvere usata.
SnowX afferma che la macchina è pensata anche per studio, workshop e warehouse, ma la compatibilità con uno specifico ambiente deve essere valutata rispetto alle normative e alle procedure locali.
La quantità di polvere presente può essere superiore alla massa del pezzo
Un dettaglio importante nei sistemi a letto di polvere è che il materiale necessario a riempire il build volume non coincide con il metallo effettivamente incorporato nel componente.
Un oggetto da 30 grammi può richiedere una quantità molto maggiore di polvere nel sistema per formare il letto.
È proprio per questo che il recupero è così importante.
SnowX dichiara per alcuni esempi:
| Parte mostrata | Tempo dichiarato | Materiale indicato |
|---|---|---|
| Anello | 0,5 h | 3,1 g |
| Bracciale topologico | 2 h | 29,85 g |
| Canton Tower | 4 h | 64,79 g |
| Ingranaggio | 6 h | 167,56 g |
| Componente topologico | 6 h | 167,96 g |
| Casco/modello | 24 h | 1.171,79 g |
Questi valori provengono da SnowX e non chiariscono necessariamente se “material usage” rappresenti soltanto massa incorporata nel componente, consumo netto o polvere movimentata nel ciclo.
Non possono quindi essere utilizzati direttamente per calcolare il costo per parte senza conoscere prezzo della polvere e logica di contabilizzazione.
Il costo della polvere sarà parte fondamentale del modello economico
Se il sistema utilizzerà esclusivamente cartucce proprietarie, il prezzo del consumabile diventerà una componente rilevante del total cost of ownership.
Un sistema chiuso offre vantaggi di:
- controllo granulometrico;
- tracciabilità;
- parametri validati;
- sicurezza;
- minore rischio di contaminazione.
Ma può anche limitare la possibilità di acquistare polvere da fornitori indipendenti.
SnowX non ha ancora pubblicato il prezzo delle cartucce o le condizioni sull’utilizzo di materiale di terze parti.
Questo sarà uno degli aspetti più importanti da valutare nella campagna.
Il modello potrebbe essere più vicino a una macchina consumer con ecosistema chiuso che a un laboratorio LPBF aperto
L’impressione complessiva è che SnowX non stia cercando semplicemente di ridurre una macchina industriale.
Sta cercando di trasformare LPBF in un ecosistema controllato composto da:
SnowPod + cartucce + SnowPath + NitroPod + cloud + powder recovery + supporti proprietari.
Questo permette di limitare molte variabili.
In un sistema di ricerca l’utente può voler modificare liberamente potenza, hatch, gas, polvere e strategie.
In un sistema consumer la libertà eccessiva può aumentare drasticamente il numero di failure e i rischi.
Il compromesso potrebbe quindi essere una piattaforma molto più chiusa ma molto più semplice.
SnowX non nasce completamente dal nulla
Dietro il nuovo marchio c’è Rongsu Technology, società cinese attiva nella manifattura additiva metallica dal 2020, principalmente attraverso sistemi DED a filo.
Nell’agosto 2026 Rongsu ha annunciato un finanziamento Series A+ vicino a 100 milioni di yuan, con Kunlun Capital come investitore esclusivo del round.
La società ha indicato che i capitali saranno utilizzati anche per lo sviluppo di tecnologie additive di nuova generazione e ha contestualmente annunciato il marchio SnowX orientato al mercato consumer.
Questo elemento distingue il progetto da molte campagne Kickstarter nate da piccolissimi team privi di una precedente attività nella manifattura metallica.
Non elimina però il rischio di esecuzione.
Sviluppare DED industriale e consegnare migliaia di sistemi LPBF consumer sono problemi produttivi differenti.
Crowdfunding e macchina laser metallica formano una combinazione insolita
Kickstarter viene utilizzato abitualmente per stampanti FFF, scanner e accessori.
È molto meno comune per una macchina PBF-LB.
SnowPod richiede componenti e procedure più critiche:
- laser;
- ottica;
- galvo;
- powder handling;
- filtrazione;
- interlock;
- atmosfera;
- calibrazione;
- software di processo.
La campagna dovrà quindi dimostrare non soltanto che un prototipo funziona, ma che il prodotto può essere industrializzato mantenendo sicurezza e ripetibilità.
La distanza fra prototipo funzionante e prodotto spedibile è particolarmente importante in questo tipo di macchina.
Kickstarter non equivale a un normale acquisto retail
La pagina attuale è soltanto una pagina pre-lancio.
Quando la campagna aprirà, il sostegno al progetto non dovrà essere interpretato allo stesso modo dell’acquisto di una macchina già disponibile attraverso un distributore consolidato.
Crowdfunding comporta rischi relativi a:
- ritardi;
- modifiche progettuali;
- certificazioni;
- supply chain;
- costi logistici;
- consumabili;
- assistenza internazionale.
Questi rischi non sono specifici di SnowX, ma assumono particolare peso per un sistema metallico.
Il precedente Metal 1.0 dimostra che esiste interesse, non che il mercato sia già maturo
Nel 2026 Metal-Base ha finanziato attraverso Kickstarter la propria Metal 1.0, raccogliendo oltre 136.000 euro da 31 sostenitori su un obiettivo di 51.000 euro.
Anche quella macchina punta a ridurre le dimensioni e il costo del PBF-LB.
La filosofia è però molto diversa.
Metal 1.0 utilizza un laser a diodo blu da 60 W, un sistema di movimento XY e un ecosistema più aperto, con Klipper e OrcaSlicer. SnowPod utilizza invece laser a fibra da 200 W, software proprietario, cartucce e gestione polvere fortemente integrata.
| Caratteristica | SnowPod | Metal 1.0 |
|---|---|---|
| Processo | PBF-LB / SLM | PBF-LB |
| Laser | 200 W fibra | 60 W blu |
| Build volume | 80 × 80 × 100 mm | circa Ø128 × 100 mm |
| Primo materiale | 316L | più materiali dichiarati |
| Software | SnowPath proprietario | ecosistema più aperto |
| Polvere | cartucce chiuse | gestione differente |
| Azoto | NitroPod dedicato | generatore opzionale |
| Crowdfunding | pre-lancio | concluso |
| Prezzo | non comunicato | tier Kickstarter sotto 10.000 € |
Il confronto non identifica un vincitore: mostra due interpretazioni molto differenti dello stesso obiettivo.
Il prezzo sarà probabilmente il dato decisivo
SnowX non ha ancora comunicato il prezzo.
Senza questo numero è impossibile valutare realmente la promessa di rendere il metal AM “accessible”.
Accessibilità può significare cose molto diverse.
Una macchina da 8.000 euro è accessibile rispetto a un impianto industriale da 300.000 euro, ma non è un prodotto consumer nel senso tradizionale del termine.
Il costo effettivo dovrà inoltre comprendere:
SnowPod + NitroPod + cartucce + 316L + filtri + piattaforme + manutenzione + utensili + post-processing.
Solo questo totale permetterà di confrontare la macchina con:
- service bureau;
- CNC;
- bound-metal extrusion;
- microfusione;
- altri sistemi LPBF compatti.
Il vero costo per parte dipenderà dall’utilizzo della macchina
Per un laboratorio che stampa quotidianamente piccoli componenti personalizzati, una macchina interna può eliminare tempi e margini del service bureau.
Per un maker che produce due oggetti metallici al mese, l’investimento potrebbe essere molto più difficile da giustificare.
Nella LPBF entrano inoltre costi che non dipendono direttamente dal volume del componente:
- inertizzazione;
- riscaldamento/raffreddamento;
- filtri;
- piattaforma;
- pulizia;
- tempo macchina;
- recupero polvere.
Una parte da 3 grammi non costa quindi semplicemente “3 grammi di acciaio”.
Il componente resta saldato alla build plate
SnowPod non elimina uno degli elementi fondamentali del metal powder bed fusion: le parti sono normalmente collegate alla piattaforma attraverso supporti metallici.
Dopo la stampa devono essere separate.
SnowX punta a rendere questo passaggio più semplice grazie agli Snap-Off Supports, ma la build plate continua a essere parte dell’equazione.
Bisognerà comprendere:
- se sia riutilizzabile;
- quante volte;
- se debba essere rettificata;
- quanto costi;
- quali tolleranze siano necessarie.
Nei sistemi industriali la gestione delle piattaforme è una voce reale del costo operativo.
La macchina non sostituisce automaticamente una CNC
PBF-LB è particolarmente potente per:
- canali interni;
- strutture reticolari;
- topologie complesse;
- geometrie non lavorabili convenzionalmente.
Per una semplice piastra con quattro fori, la lavorazione CNC può essere molto più veloce, economica e precisa.
SnowPod avrà quindi senso soprattutto quando la geometria utilizza realmente la libertà additiva o quando il valore della personalizzazione supera il costo del processo.
Questo vale anche per il jewelry: una geometria complessa e personalizzata sfrutta meglio la tecnologia di un anello perfettamente semplice.
Stampare in 316L non rende automaticamente una parte certificata
Il fatto che SnowPod utilizzi acciaio 316L non significa che la parte possa essere immediatamente installata in:
- impianti alimentari;
- dispositivi medicali;
- recipienti in pressione;
- aeromobili.
Il materiale nominale è soltanto un elemento.
Per applicazioni regolamentate servono requisiti relativi a:
- materia prima;
- processo;
- proprietà meccaniche;
- tracciabilità;
- controllo qualità;
- eventuali trattamenti;
- specifiche del componente.
Una stampante desktop può produrre parti in 316L senza essere qualificata per ogni utilizzo possibile del 316L.
Il potenziale più credibile è probabilmente nei piccoli componenti ad alto valore
Il formato di SnowPod suggerisce un mercato ben preciso.
La macchina non è progettata per grandi strutture.
Può invece avere senso per parti che combinano:
- piccole dimensioni;
- geometria complessa;
- basso volume;
- elevato valore per unità.
Gioielleria, robotica, micro-meccanica, tooling personalizzato, prototipi funzionali e laboratori di progettazione rappresentano esempi plausibili.
In questi settori aspettare settimane per una parte esterna può costare molto più della materia prima.
La promessa SnowX va quindi valutata in termini di time-to-part, non soltanto di costo al chilogrammo.
Il vero salto tecnologico sarebbe rendere banale la gestione del processo
La parte più interessante di SnowPod non è necessariamente il laser da 200 W.
Macchine LPBF piccole esistono già e altri progetti del 2026 stanno cercando di ridurne il prezzo.
La sfida di SnowX è differente: dimostrare che polvere, gas, supporti, recupero e monitoraggio possono essere trasformati in operazioni abbastanza semplici da essere gestite da un progettista o da un piccolo studio senza un reparto AM dedicato.
È una promessa molto più difficile della semplice miniaturizzazione.
Se l’utente deve comunque utilizzare respiratore, glove box, setaccio industriale, aspiratore certificato e procedure lunghe di cleaning, il vantaggio del formato desktop si riduce enormemente.
Se invece cartucce, interlock e transfer container riescono realmente a confinare il materiale durante l’uso normale, SnowPod avrebbe affrontato uno dei principali ostacoli alla diffusione della LPBF compatta.
Le prove decisive arriveranno soltanto con macchine indipendenti
Al momento gran parte dei dati deriva dal produttore.
Per valutare seriamente SnowPod saranno particolarmente interessanti test indipendenti su:
- densità dei componenti;
- porosità;
- dimensional accuracy;
- roughness;
- proprietà a trazione;
- ripetibilità;
- consumo di azoto;
- consumo di polvere;
- reale recuperabilità del materiale;
- emissioni durante apertura e manutenzione;
- vita dei filtri;
- build failure rate;
- facilità di support removal;
- costo per parte.
Anche il comportamento dopo decine o centinaia di ore di stampa sarà più significativo di una singola build dimostrativa.
Una macchina promettente, ma ancora da distinguere dalla promessa Kickstarter
SnowPod parte da un presupposto tecnicamente interessante: invece di reinventare completamente la fusione laser, prova a riprogettare il contorno del processo affinché possa essere utilizzato su scala molto più piccola.
Il laser da 200 W, il build volume da 80 × 80 × 100 mm e il supporto iniziale al 316L sono elementi relativamente comprensibili.
Le vere innovazioni dal punto di vista dell’esperienza utente sono invece:
- cartucce chiuse;
- recovery integrato;
- doppio HEPA;
- PM2.5 interlock;
- generazione locale dell’azoto;
- Snap-Off Supports;
- software semplificato;
- monitoraggio mediante camera e AI.
È questo insieme, e non il solo laser, che potrebbe determinare se SnowPod riuscirà realmente a portare PBF-LB fuori dal laboratorio specialistico.
Al settembre 2026, però, bisogna mantenere chiara la distinzione fra prodotto annunciato e prodotto industrializzato. La pagina Kickstarter è ancora in pre-lancio, il prezzo non è noto, le unità non sono state consegnate ai sostenitori e gran parte dei dati sulle prestazioni è fornita direttamente dall’azienda.
SnowX dispone comunque di un elemento che rende il progetto più credibile rispetto a molte campagne puramente speculative: alle spalle c’è Rongsu Technology, società già attiva nella manifattura additiva metallica e reduce da un finanziamento di quasi 100 milioni di yuan.
La vera domanda non è quindi se sia tecnicamente possibile costruire una LPBF di queste dimensioni: SnowPod mostra che lo è. La domanda interessante è se SnowX riuscirà a rendere abbastanza sicura, ripetibile, economica e semplice la gestione dell’intero processo da trasformare la fusione laser del metallo in uno strumento realmente utilizzabile su un normale banco di lavoro.
È questo, più dei 200 W del laser o dei 40 µm dello spot, il test che determinerà il valore reale di SnowPod quando la campagna Kickstarter passerà dal pre-lancio alle prime consegne.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).