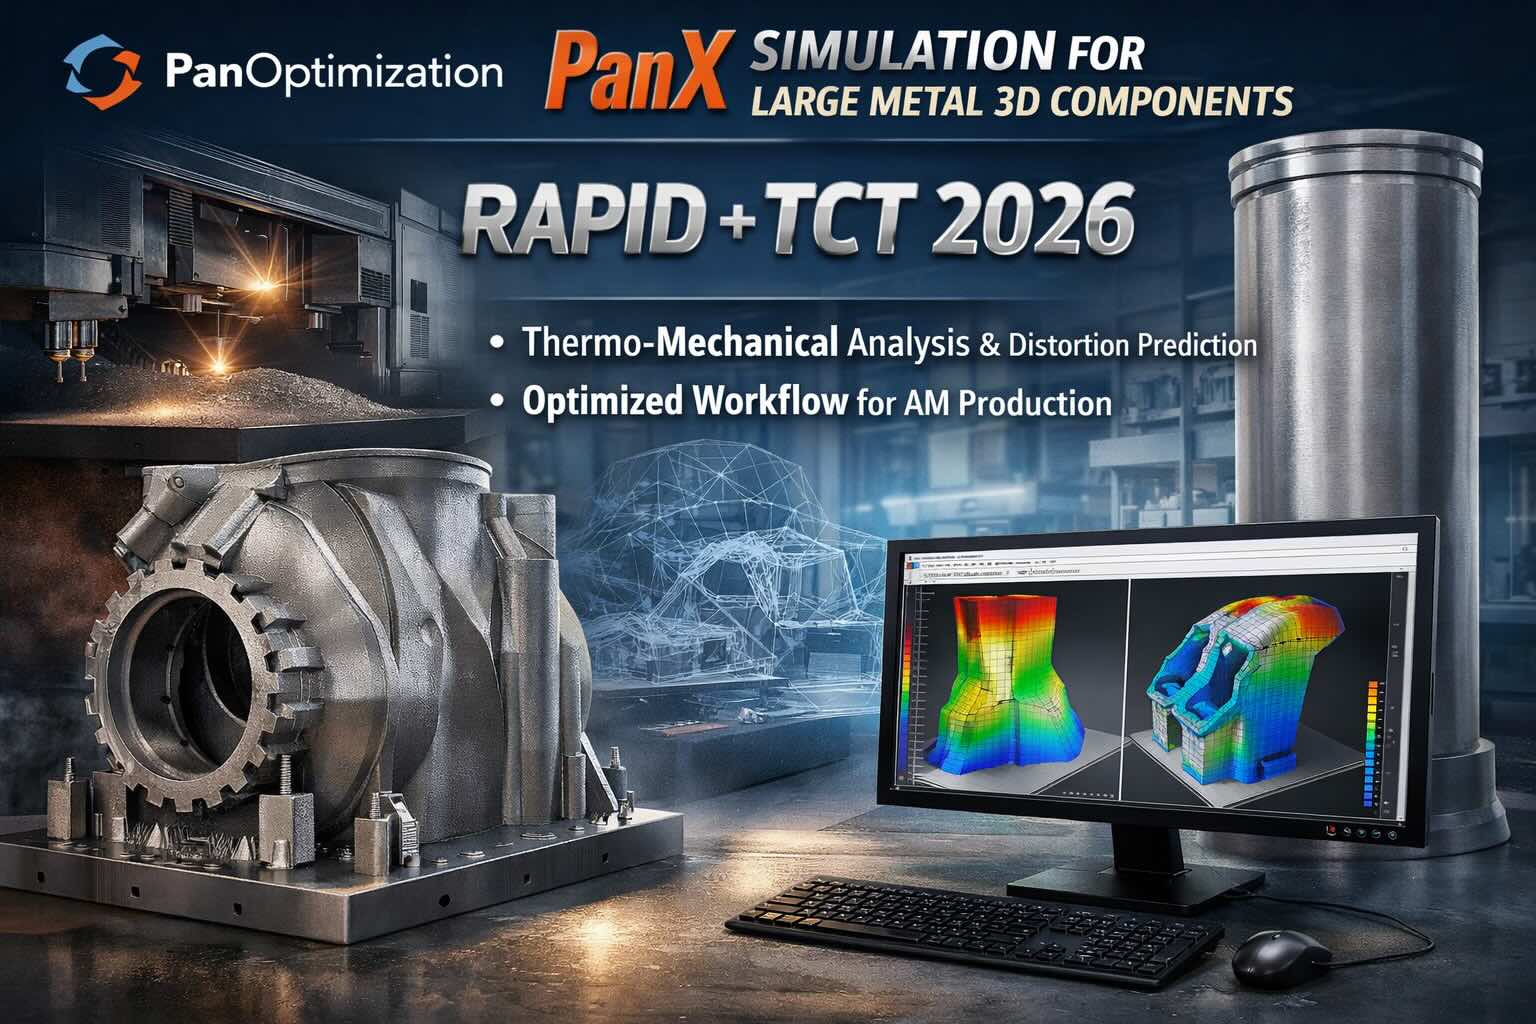
Uno dei principali ostacoli economici nella stampa 3D metallica di grande formato non è la capacità della macchina di fondere la polvere, ma la difficoltà di prevedere il comportamento del componente durante una costruzione lunga e costosa. Tensioni residue, deformazioni, accumulo di calore e cedimenti dei supporti possono costringere a ripetere un lavoro che occupa l’impianto per molti giorni. Il 19 novembre 2026 Velo3D ha comunicato i risultati di un programma condotto con la simulazione PanX di PanOptimization sulla piattaforma Sapphire XC. La società riferisce che undici costruzioni su dodici sono riuscite al primo tentativo; la dodicesima, interessata da un problema ai supporti, è stata completata al secondo tentativo dopo correzioni. È un risultato industriale interessante perché contiene una serie definita di lavori, ma va letto come programma del cliente descritto dall’azienda, non come percentuale di successo garantita a qualsiasi utente della tecnologia.
Dodici costruzioni, trentatré geometrie e 1.756 ore di macchina
Secondo il comunicato di Velo3D, il caso riguarda una lega rame-nichel, una macchina LPBF Sapphire XC dotata di otto laser e dodici costruzioni comprendenti complessivamente trentatré geometrie. Le ore di stampa sommate sono 1.756. Presentare il dato come «92% di successo di tutta la flotta Velo3D» sarebbe scorretto: undici su dodici è il risultato di un campione preciso, selezionato e condotto in condizioni specifiche. Non sono diffuse tutte le geometrie, i criteri di accettazione del cliente e la distribuzione delle cause potenziali di difetto. Il fallimento di una delle costruzioni ricorda inoltre che simulazione termica e meccanica non esauriscono i possibili guasti: le strutture di supporto, la recoating blade, il gas e la qualità della polvere possono intervenire in modo diverso.
PanX entra nella preparazione invece di rimanere un esercizio separato
La novità non consiste semplicemente nell’utilizzare il metodo degli elementi finiti. PanX è integrato con il flusso di preparazione della produzione, in modo da trasferire geometria CAD, supporti e informazioni di processo evitando di ricostruirli manualmente nel solutore. Velo3D dichiara che l’impegno diretto degli ingegneri per simulazione e compensazione delle deformazioni è sceso da un intervallo precedente di quattro-quaranta ore a meno di un’ora per costruzione. È fondamentale leggere correttamente questa misura: riguarda il tempo di lavoro umano, non necessariamente il tempo di calcolo trascorso sulla workstation e neppure la durata della build nella macchina. La differenza è importante per stimare il valore operativo del software, perché l’automazione consente a un ingegnere di seguire più lavori e riduce il rischio di errori nell’immissione dei parametri.
Calibrare la fisica sul processo reale
La società descrive un lavoro di calibrazione che utilizza dati produttivi e misure termiche in situ per affinare i parametri di simulazione, compresi conducibilità effettiva della polvere, efficienza del processo e condizioni al contorno. In un problema LPBF, un modello valido per una geometria e una macchina non è automaticamente corretto per un altro layout o materiale. La polvere circostante conduce il calore in modo differente rispetto al metallo consolidato; la sequenza di scansione modifica i tempi di raffreddamento; supporti e piastra determinano la dissipazione e il vincolo meccanico. Il modello deve quindi essere confrontato con dati sperimentali prima di essere impiegato come strumento di previsione. Questo processo di calibrazione è uno dei fattori plausibilmente determinanti del risultato dichiarato, e non va attribuito soltanto al nome del software.
Il caso separato della microturbina
Velo3D ha presentato anche una dimostrazione distinta su un nucleo di microturbina di circa 13 × 14 × 17 pollici. Dopo un ciclo di compensazione basato sulla simulazione, la deviazione dimensionale massima è passata da circa +2,0/−1,9 mm a +0,7/−0,6 mm; l’azienda parla di una riduzione del 65% e indica che il componente rientra nelle tolleranze specificate. Questi numeri non sono stati misurati sullo stesso insieme di dodici costruzioni citate in precedenza: confondere i due esperimenti produrrebbe una sintesi fuorviante. Anche qui il confronto è fornito da produttore e partner software e dovrebbe essere completato con protocolli metrologici e rapporti esterni prima di presentarlo come benchmark generale di mercato.
Significato industriale e limiti
Una simulazione pre-build può suggerire compensazioni geometriche, tempi di attesa o strategie differenti prima di impegnare ore di macchina e chilogrammi di polvere. Non sostituisce però tomografia, prove sui provini, metallografia e verifica dell’integrità del pezzo finito quando l’applicazione lo richiede. L’aspetto più convincente della comunicazione Velo3D è la misura dell’impegno ingegneristico e l’esistenza di una serie produttiva descritta con numeri controllabili, pur derivanti dall’azienda. Resta da capire come questi risultati cambino al variare delle geometrie, delle leghe e dei requisiti di collaudo. L’industria AM deve passare dal componente «stampabile» a quello producibile con tempi e probabilità di successo prevedibili: questo caso mostra una possibile strada, non ancora uno standard universale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).