Una nuova struttura per la produzione qualificata
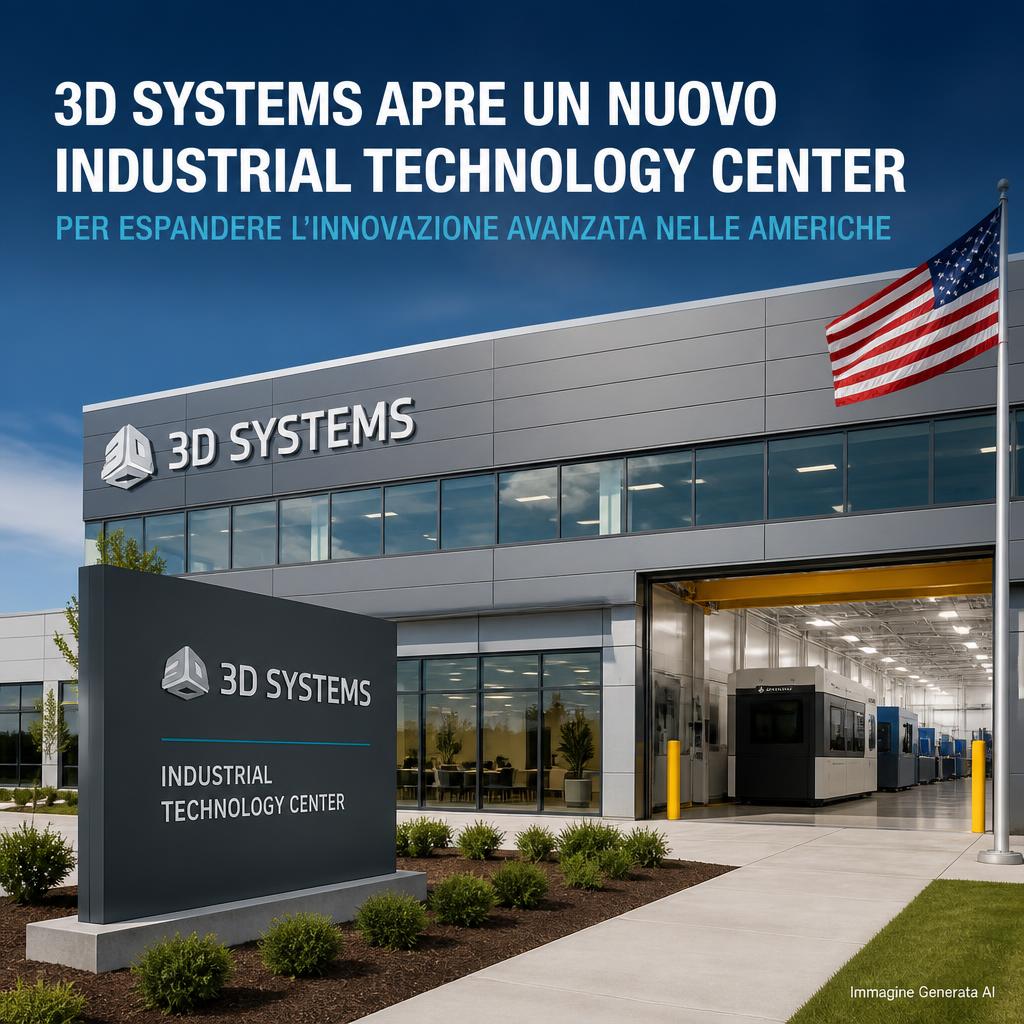
3D Systems ha inaugurato il 21 ottobre 2026 un Industrial Technology Center a Littleton, in Colorado. La società presenta il nuovo polo come una risposta alla domanda di componenti realizzati con manifattura additiva per aerospazio, difesa e apparecchiature destinate ai semiconduttori. La superficie aggiuntiva dichiarata è di circa 50.000 piedi quadrati, equivalenti a 4.645 metri quadrati, fra spazi produttivi e uffici. Secondo il produttore, questa espansione porta la superficie complessiva dedicata alla produzione avanzata fra Stati Uniti ed Europa a circa 270.000 piedi quadrati, pari a poco più di 25.000 metri quadrati. Si tratta di un dato immobiliare e organizzativo, non di una misura del numero di pezzi prodotti annualmente.
La distinzione conta perché l’apertura di un edificio non coincide automaticamente con un incremento proporzionale dei sistemi di stampa installati. Il comunicato non specifica un inventario completo delle nuove macchine, l’occupazione delle linee, il mix dei materiali né la capacità di produzione oraria. Le informazioni disponibili supportano l’esistenza del nuovo centro e l’obiettivo di rafforzare una filiera produttiva nazionale, ma non autorizzano a quantificare un aumento della produzione con lo stesso rapporto dell’aumento di superficie.
Dal modello digitale al componente approvato
Il problema che il centro dichiara di affrontare va oltre la realizzazione fisica di oggetti in 3D. In settori regolati il processo comprende definizione dei requisiti, scelta del materiale, progettazione per additive manufacturing, qualificazione della macchina e validazione del lotto. Anche un componente dalla geometria semplice può essere complesso da approvare se deve mantenere tracciabilità di materiale, parametri, operatore e controlli lungo tutta la vita del prodotto. Il successo dipende quindi dall’integrazione di progettisti, tecnologi, qualità e reparto produttivo.
Una filiera può produrre un prototipo in pochi giorni ma impiegare molto di più per stabilire una procedura ripetibile. Occorre definire cosa è accettabile rispetto a porosità, microstruttura, tensioni residue, rugosità, dimensionalità e requisiti di fatica. Per le applicazioni critiche, la semplice aderenza del pezzo al disegno non è sufficiente. È necessario dimostrare che le proprietà del materiale e la variabilità del processo rientrino negli intervalli previsti.
Come si compone una linea di manifattura additiva industriale
Una linea metallica parte da preparazione e gestione delle polveri, costruzione del pezzo, raffreddamento, estrazione, trattamento termico e rimozione dei supporti. Seguono finiture meccaniche e controlli, con eventuali prove distruttive sui provini del lotto. Alcune geometrie richiedono tomografia, controlli non distruttivi e monitoraggio del processo. Una linea polimerica ha vincoli differenti, ma necessita ugualmente di qualificare materia prima, orientamento, condizioni di processo e comportamento nel tempo. La selezione delle prove è sempre funzione della specifica applicativa, non della sola tecnologia impiegata.
Le aree accessorie sono spesso decisive: laboratorio metrologico, tracciabilità informatica, preparazione delle commesse, logistica dei materiali, zone per la movimentazione e per la sicurezza. Uno stabilimento più esteso può offrire spazio per separare flussi e ridurre interferenze operative. Non sappiamo, però, come la società abbia ripartito esattamente i 4.645 metri quadrati aggiunti. Qualsiasi calcolo del numero teorico di stampanti ospitabili sarebbe quindi una simulazione priva delle informazioni necessarie.
Le certificazioni dichiarate per Littleton
| Sistema o requisito | Stato indicato dall’azienda | Significato |
|---|---|---|
| ISO 9001 | Certificazione dichiarata | Sistema di gestione della qualità |
| AS9100D | Certificazione dichiarata | Requisiti qualità specifici per l’aerospazio |
| ITAR | Registrazione dichiarata | Gestione di attività soggette alle norme USA sul controllo delle esportazioni |
| JCP | Registrazione dichiarata | Accesso regolato a determinate informazioni tecniche |
| CMMC Level 2 | Conformità dichiarata | Salvaguardia di informazioni controllate nei contratti pertinenti |
La tabella riassume quanto comunicato per il campus e non costituisce una verifica indipendente dei certificati, dei rispettivi campi di applicazione o della loro scadenza. Una certificazione di sistema non è sinonimo di certificazione automatica di ogni componente. Per una commessa specifica restano necessari la verifica dello scopo, l’approvazione del processo, la disponibilità dei registri e, quando richiesto, le autorizzazioni di clienti e organismi competenti.
Perché l’aerospazio richiede un’organizzazione diversa
Nel settore aerospaziale l’additive manufacturing permette di ridurre il numero di pezzi in un assieme, realizzare canali interni e utilizzare leghe difficili da lavorare. Ma la libertà progettuale non elimina la necessità di conoscere il comportamento dei componenti in presenza di vibrazioni, cicli termici, sollecitazioni ripetute e ambienti corrosivi. La qualificazione può richiedere prove dei materiali da posizioni differenti del volume di stampa, per valutare l’eventuale influenza dell’orientamento e dell’accumulo di calore.
Un altro punto è il controllo delle modifiche. Aggiornare un software, cambiare una polvere o sostituire un ricambio della macchina può avere impatti diversi in funzione del processo validato. Nelle produzioni di alto valore, la documentazione serve anche a poter ricostruire a distanza di anni perché un pezzo sia stato accettato. Questa disciplina incide sui costi, ma riduce il rischio di scoprire troppo tardi una variabilità non governata.
Il settore semiconduttori e le sue esigenze particolari
Le apparecchiature per la produzione dei semiconduttori richiedono componenti con geometrie complesse, percorsi fluidici e talvolta specifiche severe di pulizia e contaminazione. La stampa metallica può facilitare l’integrazione di funzioni o lo scambio termico. Non basta tuttavia realizzare una superficie dimensionalmente corretta: può essere necessario controllare particelle residue, comportamento in vuoto, rugosità interna, compatibilità chimica e pulizia finale. I dettagli dipendono dal componente, dalla posizione nell’impianto e dalle specifiche del fabbricante.
Per questo un centro orientato alla produzione qualificata ha bisogno di competenze che un laboratorio di prototipazione generale potrebbe non possedere. La dimensione dello stabilimento è secondaria rispetto alla capacità di dimostrare che il componente finito soddisfi requisiti di pulizia e prestazione misurabili. Il comunicato non elenca nuovi componenti specifici commissionati da fabbricanti di semiconduttori; le possibili applicazioni sono quindi un contesto tecnico, non un elenco di vendite già acquisite.
La geografia industriale proposta da 3D Systems
L’azienda presenta il nuovo centro come parte di un’organizzazione distribuita negli Stati Uniti. Nella strategia dichiarata, la California è coinvolta nello sviluppo di sistemi metallici in un programma plurifase sostenuto dall’aeronautica militare statunitense, la Carolina del Sud nella costruzione di stampanti di grande formato e il Colorado nella progettazione applicativa, qualificazione e produzione di componenti certificati. La ripartizione descrive un assetto previsto al completamento degli investimenti, non significa che tutte le capacità future siano già operative oggi.
Separare sviluppo delle macchine, industrializzazione e produzione può aiutare a specializzare competenze e investimenti. Allo stesso tempo richiede che documenti, versioni software, processi di trasferimento e responsabilità fra sedi siano gestiti in maniera coerente. Una filiera nazionale non è automaticamente più economica o più rapida; può tuttavia semplificare alcune questioni logistiche e regolatorie quando committenti e fornitori devono operare entro uno stesso contesto di conformità.
Dalla qualità della stampa alla qualità della fornitura
Un pezzo può soddisfare i criteri dimensionali ed essere comunque inadatto alla destinazione d’uso. Nel metallo stampato, difetti interni o proprietà anisotrope possono non emergere da una misurazione superficiale. Nei polimeri, umidità, direzione degli strati e invecchiamento possono cambiare le prestazioni. La documentazione di produzione deve collegare la scelta dei controlli al rischio del componente e ai suoi modi di guasto plausibili. Non sempre servono le prove più costose; serve un piano di controllo giustificato e accettato dal cliente.
Per un centro servizi industriale è utile integrare le prove fin dall’avvio del progetto. Solo così gli accessi per gli strumenti metrologici, i provini, la rimozione della polvere e le lavorazioni finali entrano nella progettazione, evitando di scoprire in produzione che una superficie interna non è verificabile. Questo approccio è uno degli elementi che possono fare la differenza fra la stampa di prototipi e una fornitura seriale affidabile.
L’eredità delle produzioni medicali
3D Systems collega esplicitamente l’espansione di Littleton anche alle competenze maturate in ambito sanitario. La produzione per applicazioni mediche regolamentate richiede processi documentati, controlli e gestione dei cambiamenti. Le esperienze possono essere utili in altri mercati altamente regolati, ma non si trasferiscono automaticamente senza adattamento: sterilità e biocompatibilità non coincidono con i requisiti aeronautici; le specifiche di un impianto per semiconduttori pongono altre domande ancora.
Il valore organizzativo sta nelle metodologie comuni di gestione delle non conformità, tracciabilità, qualificazione e miglioramento del processo. Queste attività raramente compaiono nelle fotografie dei nuovi edifici, eppure determinano buona parte dei tempi e dei costi di ingresso in produzione. Nel valutare uno stabilimento additivo bisogna quindi osservare non solo le macchine presenti, ma anche la capacità di governare la variabilità delle commesse.
Che cosa resta da verificare dopo l’inaugurazione
L’apertura del centro di Littleton è un fatto datato e documentato. Non sono però disponibili, nella comunicazione esaminata, dati disaggregati sulle stampanti effettivamente operative nella nuova superficie, sulla saturazione della capacità, sulle unità prodotte o sugli investimenti economici specifici dell’ampliamento. Di conseguenza non è possibile stimare un incremento percentuale della produttività o il ritorno finanziario dell’operazione.
I prossimi elementi da seguire saranno nuovi processi e materiali qualificati, commesse annunciate, ruoli tecnici assunti, capacità di collaudo e reali tempi di attraversamento dell’intero ciclo produttivo. Per 3D Systems l’operazione conferma l’orientamento verso servizi a valore aggiunto: non soltanto vendere sistemi di stampa, ma accompagnare i clienti dalla progettazione al componente conforme. Sarà l’esecuzione industriale a misurare l’efficacia della scelta.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).