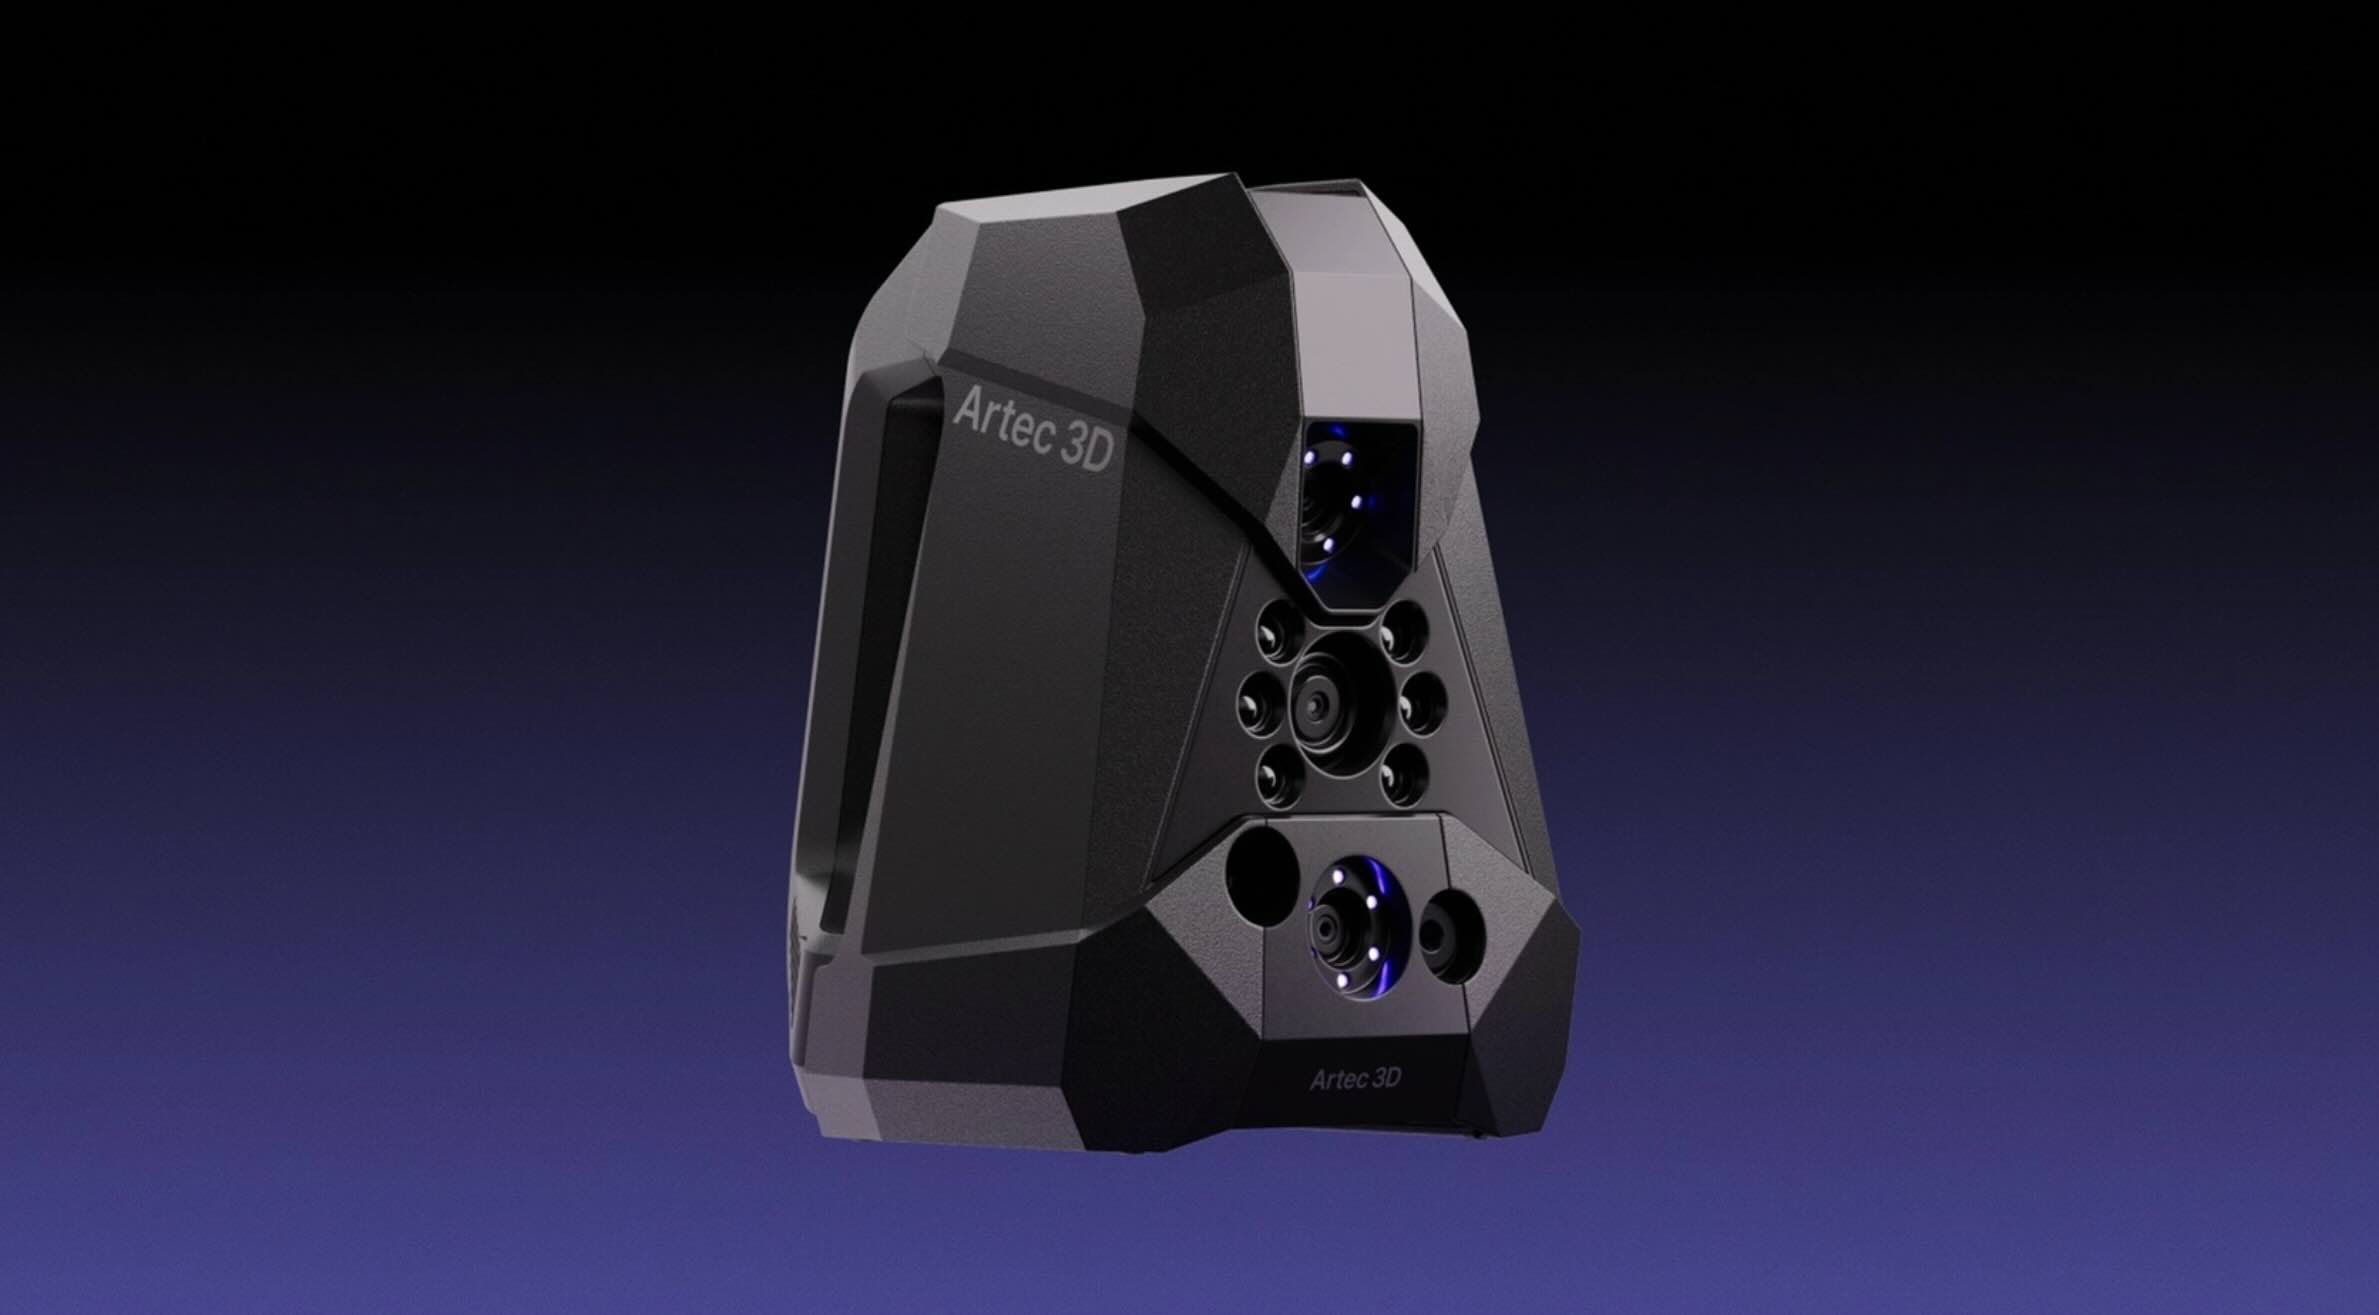
Artec Neo porta la metrologia selettiva nel 3D scanning: 25 µm dove la tolleranza conta davvero
Artec 3D ha presentato Artec Neo, uno scanner 3D portatile e wireless progettato per combinare acquisizione completa della geometria, reverse engineering e controllo dimensionale di livello metrologico attraverso un concetto che l’azienda definisce “tolerance-driven scanning”. La differenza rispetto all’approccio tradizionale non consiste semplicemente nell’aumentare la precisione: Neo permette di concentrare l’uso dei marker e la maggiore accuratezza nelle zone del componente in cui le tolleranze hanno realmente importanza funzionale, continuando contemporaneamente ad acquisire il resto dell’oggetto tramite geometria, colore e texture. Con target utilizzati come riferimenti metrologici, Artec dichiara un’accuratezza fino a 0,025 mm, una accuratezza volumetrica di 0,025 mm + 0,035 mm/m e una risoluzione 3D fino a 0,05 mm. L’obiettivo è ridurre uno dei principali compromessi della scansione industriale: scegliere fra una cattura rapida e flessibile senza target e una procedura metrologica più lenta che richiede normalmente di applicare riferimenti sull’intero componente.
Neo è stato lanciato il 14 settembre 2026 e debutta pubblicamente a IMTS 2026, in programma dal 14 al 19 settembre al McCormick Place di Chicago. Il posizionamento è molto chiaro: controllo qualità, reverse engineering, manutenzione, retrofit, automotive, aerospace e difesa. È particolarmente interessante anche per l’additive manufacturing, dove il valore di una scansione non consiste soltanto nell’ottenere una bella mesh STL, ma nel ricostruire correttamente superfici funzionali, interfacce, fori, battute e punti di accoppiamento prima di generare un nuovo modello CAD o un componente sostitutivo.
Il concetto centrale è semplice: non tutte le superfici di una parte hanno bisogno della stessa accuratezza
Un componente industriale può contenere migliaia di superfici, ma soltanto alcune determinano realmente se funzionerà.
Consideriamo un supporto meccanico.
Può avere:
- un corpo esterno;
- nervature;
- superfici estetiche;
- due fori di fissaggio;
- una sede di centraggio;
- una superficie di accoppiamento.
Dal punto di vista funzionale, l’intero corpo può tollerare deviazioni relativamente elevate.
I due fori e la battuta possono invece richiedere precisione nell’ordine dei centesimi.
È precisamente questo principio che sta alla base del GD&T – Geometric Dimensioning and Tolerancing.
Il disegno tecnico non attribuisce necessariamente la stessa tolleranza a ogni millimetro quadrato del componente.
Definisce:
quali feature devono essere controllate
e
quanto possono deviare senza compromettere la funzione.
Artec trasferisce ora lo stesso ragionamento al processo di scansione.
Neo usa quindi i target come “ancore metrologiche”
In molti scanner metrologici a laser, i marker adesivi vengono distribuiti su gran parte dell’oggetto.
Servono allo scanner per determinare in maniera estremamente stabile la propria posizione mentre viene mosso attorno alla parte.
Questo metodo funziona bene, ma comporta:
- preparazione;
- applicazione dei target;
- tempo;
- successiva rimozione.
Su un componente molto grande possono essere necessari molti marker.
Neo permette invece di utilizzarli soltanto dove necessario.
Immaginiamo di dover ricostruire una scatola cambio.
Potrebbero essere critiche:
- sedi cuscinetto;
- flange;
- piani di accoppiamento;
- fori.
I target possono essere concentrati intorno a queste zone.
Il resto della fusione viene mantenuto registrato utilizzando:
- geometria;
- texture;
- colore.
Artec definisce questa architettura hybrid tracking.
| Workflow | Target utilizzati | Obiettivo |
|---|---|---|
| Scansione completamente libera | Nessuno | Geometria generale |
| Tolerance-driven | Solo zone critiche | Precisione selettiva |
| Metrologia completa | Target sull’intera parte | Controllo dimensionale globale |
Questo è probabilmente l’aspetto più interessante di Neo.
Non obbliga l’utente a scegliere permanentemente una delle tre modalità.
Lo stesso hardware può adattarsi all’esigenza della parte.
25 µm sono l’accuratezza dichiarata nelle aree ancorate metrologicamente
Artec indica:
0,025 mm di accuratezza
nelle aree in cui i target vengono utilizzati per il riferimento.
Tradotto:
25 micrometri.
Per avere un ordine di grandezza:
| Valore | Equivalenza |
|---|---|
| 1 mm | 1.000 µm |
| 0,10 mm | 100 µm |
| 0,05 mm | 50 µm |
| 0,025 mm | 25 µm |
| 0,01 mm | 10 µm |
È un livello che porta lo scanner nel territorio della metrologia dimensionale industriale, almeno secondo le specifiche dichiarate dal produttore.
Non significa tuttavia:
ogni singolo punto della mesh ha un errore massimo garantito di 25 µm in qualsiasi condizione.
L’accuratezza dipende dal metodo di misura, dalle condizioni e dalla lunghezza considerata.
Per questo Artec pubblica anche l’accuratezza volumetrica.
La formula 0,025 mm + 0,035 mm/m diventa importante quando la parte cresce
Una deviazione locale e una deviazione accumulata su una distanza lunga sono due problemi diversi.
Artec dichiara:
0,025 mm + 0,035 mm per metro.
Su una distanza di 1 m significa teoricamente:
0,025 + 0,035 = 0,060 mm.
Su 2 m:
0,025 + 0,070 = 0,095 mm.
Il valore serve a descrivere come l’incertezza può crescere quando si attraversa un oggetto più grande.
| Lunghezza indicativa | Formula dichiarata | Valore |
|---|---|---|
| 0 m | 0,025 + 0 | 0,025 mm |
| 0,5 m | 0,025 + 0,0175 | 0,0425 mm |
| 1 m | 0,025 + 0,035 | 0,060 mm |
| 2 m | 0,025 + 0,070 | 0,095 mm |
Sono semplici applicazioni matematiche della specifica dichiarata, non nuove prove indipendenti sulla macchina.
La distinzione è importante soprattutto nel reverse engineering di:
- pannelli;
- telai;
- macchinari;
- componenti automotive.
Accuratezza e risoluzione non sono la stessa cosa
Neo ha una risoluzione 3D dichiarata fino a:
0,05 mm.
Può sembrare strano che la risoluzione sia 50 µm mentre l’accuratezza metrologica dichiarata è 25 µm.
In realtà non c’è contraddizione.
Accuratezza
indica quanto la misura si avvicina alla dimensione reale.
Risoluzione
descrive invece quanto piccoli possano essere i dettagli geometrici distinti nella mesh.
Un sistema potrebbe quindi misurare correttamente la distanza tra due superfici senza necessariamente rappresentare ogni microasperità presente su di esse.
Questi due numeri non devono essere confrontati come se fossero la stessa caratteristica.
Un esempio rende meglio la differenza
Immaginiamo una piastra lunga esattamente:
100,000 mm.
Lo scanner la misura:
100,020 mm.
L’errore è:
0,020 mm.
Questa è una questione di accuratezza.
Sulla superficie della stessa piastra esiste però una incisione profonda:
0,03 mm.
Se il sistema ha una risoluzione geometrica di 0,05 mm, quella piccola caratteristica potrebbe non essere rappresentata integralmente.
La dimensione globale può essere molto accurata anche se il microdettaglio non viene risolto.
Il 3D scanning industriale viene spesso valutato male proprio perché si confronta soltanto il numero più piccolo sulla brochure
Una specifica di:
0,02 mm
non è automaticamente superiore a:
0,05 mm
se i due valori rappresentano grandezze differenti.
Bisogna capire se si sta parlando di:
- point accuracy;
- resolution;
- volumetric accuracy;
- repeatability.
Per applicazioni metrologiche è particolarmente importante la capacità di ripetere la misura e mantenerla stabile su tutto il volume.
Neo utilizza luce strutturata blu invece di affidarsi esclusivamente a linee laser
La piattaforma utilizza un sistema ottico proprietario a luce blu.
Il principio generale è la triangolazione ottica.
Il dispositivo proietta un pattern sulla superficie, osserva la deformazione di quel pattern attraverso le proprie telecamere e calcola la geometria tridimensionale.
L’utilizzo di luce a lunghezza d’onda controllata aiuta il sistema a separare il segnale di scansione dalle condizioni ambientali.
Artec utilizza già tecnologie blue-light su altri scanner della propria gamma.
Nel Neo, però, il sistema viene combinato con il tracking ibrido basato su:
- marker;
- geometria;
- texture;
- colore.
L’AI viene utilizzata soprattutto per mantenere il tracking nelle zone senza marker
Artec parla di algoritmi di intelligenza artificiale che continuano a determinare la posizione dello scanner attraverso caratteristiche visuali e geometriche.
È utile chiarire il significato.
Neo non utilizza necessariamente l’AI per “indovinare” la geometria mancante.
Gli algoritmi vengono impiegati soprattutto per:
- riconoscere caratteristiche;
- mantenere l’allineamento;
- stabilizzare il tracking.
Questo è molto diverso dall’utilizzare un modello generativo per inventare parti dell’oggetto.
La misura rimane basata sui dati ottici acquisiti.
Un solo dataset evita anche il problema di fondere due acquisizioni completamente diverse
Un approccio alternativo potrebbe essere:
- scansione veloce completa;
- misura metrologica separata;
- allineamento dei due dataset.
Artec propone invece:
una scansione → un dataset.
Le zone con target ricevono l’ancoraggio metrologico, mentre il resto viene registrato attraverso il tracking ibrido.
Questo dovrebbe semplificare:
- allineamento;
- reverse engineering;
- ispezione.
Elimina inoltre un passaggio nel quale potrebbe essere introdotto ulteriore errore: la registrazione reciproca tra due sistemi di misura differenti.
I marker possono perfino essere messi sulla fixture invece che direttamente sulla parte
Questo è un dettaglio particolarmente interessante per manutenzione e beni storici.
Se la superficie è:
- delicata;
- ossidata;
- verniciata;
- usurata;
applicare adesivi può essere indesiderabile.
Artec indica che i target possono essere posizionati anche su strutture circostanti.
Per esempio:
parte su banco → marker sulla fixture intorno alla flangia.
La zona funzionale rimane ancorata metrologicamente senza dover coprire direttamente la superficie del componente.
È un vantaggio potenziale in:
- restauro;
- MRO aerospace;
- legacy parts;
- componenti delicati.
Nel reverse engineering il punto fondamentale è ricostruire l’intento progettuale, non copiare ogni difetto
Questo è un concetto spesso trascurato.
Immaginiamo un componente utilizzato per vent’anni.
La scansione rileva:
- usura;
- deformazioni;
- ammaccature.
Un semplice:
scan → STL → stampa
replicherebbe anche questi difetti.
Il reverse engineering industriale segue invece spesso un percorso:
scan → identificazione superfici funzionali → ricostruzione CAD nominale → applicazione delle tolleranze → produzione.
Neo sembra progettato esattamente per questa fase.
L’operatore può acquisire tutta la forma e contemporaneamente dare maggiore importanza metrologica a:
- flange;
- assi;
- fori;
- superfici di accoppiamento.
Il workflow con l’additive manufacturing diventa quindi molto più interessante di un semplice scan-to-print
Un possibile percorso è:
componente originale
↓
Artec Neo
↓
mesh
↓
ricostruzione CAD
↓
validazione dimensionale
↓
DFAM
↓
stampa 3D
↓
scansione della nuova parte
↓
confronto CAD-to-scan.
Lo stesso scanner può quindi intervenire sia:
prima della produzione
sia
dopo la produzione.
Prima: reverse engineering
ricostruisce la geometria.
Dopo: quality inspection
verifica la nuova parte.
È un workflow particolarmente interessante per ricambi obsoleti.
I ricambi legacy sono uno dei casi applicativi più naturali
Molte aziende possiedono macchinari installati da:
- 20;
- 30;
- 40 anni.
Il produttore originale può:
- non esistere più;
- aver perso il disegno;
- non fornire più il componente.
La parte fisica rimane l’unica sorgente geometrica.
Un reverse engineering tradizionale può richiedere:
- calibro;
- micrometro;
- CMM;
- profilometro;
- numerose misure manuali.
Uno scanner può acquisire milioni di punti rapidamente.
Il problema è sapere quali di questi dati debbano avere accuratezza metrologica.
Neo prova a risolverlo dicendo:
misura con più rigore ciò che determina il montaggio e acquisisci il resto con la stessa scansione.
Questo principio diventa particolarmente importante quando la parte è grande
Applicare centinaia di target a:
- portiera;
- stampo;
- telaio;
- pannello;
- corpo macchina
può richiedere un tempo significativo.
Se soltanto:
- quattro fori;
- due riferimenti;
- una battuta
sono realmente critici, coprire l’intero pezzo con marker può essere inefficiente.
È questo il risparmio operativo che Artec sta cercando di ottenere.
Non è soltanto:
scansione più veloce.
È:
meno preparazione per la stessa decisione ingegneristica.
La portabilità è il secondo elemento distintivo
Neo funziona:
- collegato via cavo;
- completamente wireless.
La batteria consente, secondo Artec:
fino a 50 minuti di scansione continua.
La connettività è Wi-Fi.
Questo significa che il tecnico può muoversi intorno a:
- automobile;
- aeromobile;
- linea produttiva;
- grande assemblaggio
senza trascinare continuamente un cavo collegato alla workstation.
Cinquanta minuti non sembrano molti finché non si considera il tipo di scansione
Per acquisire un singolo piccolo oggetto sono ampiamente sufficienti.
Per strutture molto grandi può essere necessario:
- sostituire batteria;
- collegare alimentazione;
- organizzare il lavoro in sessioni.
Il vantaggio principale è quindi libertà di movimento, non autonomia per un intero turno industriale.
È prevista anche un’app smartphone come display
Artec ha annunciato che un’app complementare per:
- iOS;
- Android
permetterà di utilizzare lo smartphone come display per Neo.
Questa scelta è interessante perché evita necessariamente di integrare un grande touchscreen all’interno dello scanner.
Il telefono può mostrare:
- stato acquisizione;
- tracking;
- feedback all’operatore.
Al momento del lancio, però, Artec descrive questa funzione come in arrivo, quindi non va considerata automaticamente già disponibile nella versione iniziale.
Artec Studio rimane il centro software del workflow
La cattura viene elaborata attraverso Artec Studio.
Il software supporta:
- elaborazione delle scansioni;
- mesh;
- misure;
- esportazione.
Per workflow industriali più avanzati vengono indicate integrazioni con:
SOLIDWORKS
per ricostruzione/progettazione CAD;
Geomagic
per reverse engineering;
PolyWorks
per inspection e metrologia.
Artec Studio supporta inoltre formati CAD come:
- STEP;
- IGES;
- X_T
nei workflow previsti dal software.
Questo è importante perché un reverse engineering serio non termina quasi mai con STL.
La mesh triangolare è un risultato intermedio, non necessariamente il prodotto finale
Uno scanner cattura una superficie composta da milioni di punti.
Questi diventano:
point cloud → mesh.
Un CAD meccanico lavora invece preferibilmente con:
- piani;
- cilindri;
- superfici;
- fori;
- feature parametriche.
Il lavoro di reverse engineering consiste proprio nel trasformare:
geometria misurata
in
geometria ingegneristica.
Per esempio una superficie scansionata leggermente irregolare può corrispondere nel progetto originale a:
un cilindro perfetto Ø50 mm.
Il CAD deve ricostruire l’intenzione nominale.
Neo non sostituisce quindi Geomagic o SOLIDWORKS
Fornisce il dato sul quale quegli strumenti lavorano.
Il valore della nuova architettura è aumentare la qualità dimensionale nelle zone che il tecnico considera importanti.
È una differenza fondamentale rispetto alla narrativa semplificata:
scanner → CAD automatico.
In molti componenti industriali rimane necessario un ingegnere che interpreti:
- funzione;
- usura;
- tolleranze.
Nel controllo qualità il percorso è invece CAD → scan
Qui il modello nominale esiste già.
Si acquisisce il componente reale.
Il software sovrappone:
CAD nominale
e
geometria misurata.
Si può quindi produrre una mappa cromatica:
- verde = entro tolleranza;
- rosso/blu = deviazione positiva/negativa.
Per le feature funzionali vengono eseguite misure più specifiche.
Esempio:
foro nominale Ø20,000 mm
può essere verificato rispetto a:
- diametro;
- posizione;
- asse;
- perpendicolarità.
È questo il collegamento diretto con GD&T.
NIST definisce infatti GD&T come un metodo per descrivere una parte in funzione del design intent
È importante perché l’espressione “tolerance-driven” non è soltanto marketing.
Il principio industriale su cui si basa è consolidato.
Il progettista non vuole necessariamente una parte matematicamente identica al CAD.
Vuole una parte che rispetti le condizioni necessarie affinché:
- si monti;
- si allinei;
- sigilli;
- ruoti;
- funzioni.
Il controllo qualità deve quindi concentrare l’attenzione sulle caratteristiche associate a queste funzioni.
Artec sta cercando di estendere lo stesso concetto al modo in cui vengono raccolti i dati.
Un esempio automotive è il controllo flush & gap
Su una carrozzeria vengono spesso analizzati:
gap
distanza tra due pannelli;
flush
dislivello tra le superfici.
Il tecnico può avere bisogno di misurare con grande precisione:
- bordo portiera;
- parafango;
- cofano.
Non è necessariamente necessario applicare lo stesso grado di metrologia a tutta la superficie centrale della portiera.
Neo potrebbe quindi utilizzare target in prossimità dell’interfaccia e acquisire contemporaneamente l’intero pannello.
In aerospace MRO il principio è ancora più evidente
Durante la manutenzione di un componente aeronautico può essere necessario conoscere precisamente:
- posizione di una flangia;
- foro;
- attacco;
- superficie di tenuta.
Il resto della struttura serve per:
- contestualizzazione;
- forma globale;
- ricostruzione.
Applicare metrologia totale a ogni centimetro può essere inutilmente costoso.
La scansione selettiva può quindi risultare interessante per:
- riparazione;
- retrofit;
- sostituzione di parti.
Naturalmente qualsiasi utilizzo aerospace certificato richiede procedure di misura e qualità specifiche: il fatto che lo scanner abbia prestazioni metrologiche non rende automaticamente certificato ogni workflow.
Il confronto con Artec Point II chiarisce il posizionamento di Neo
Artec possiede già uno scanner laser metrologico:
Artec Point II.
Le sue specifiche dichiarate arrivano a:
accuratezza 0,02 mm
e
risoluzione 0,02 mm.
Point II utilizza target e diverse modalità laser.
Neo non tenta necessariamente di batterlo sul valore numerico più piccolo.
Il vantaggio di Neo è differente:
tracking ibrido + colore + utilizzo selettivo dei target + wireless.
| Caratteristica | Artec Neo | Artec Point II |
|---|---|---|
| Principio | Luce blu / tracking ibrido | Laser blu |
| Accuratezza dichiarata | 0,025 mm con ancoraggio metrologico | 0,020 mm |
| Risoluzione | 0,05 mm | 0,02 mm |
| Target | Selettivi o estesi | Workflow target-based |
| Colore completo | Sì | Orientamento metrologico |
| Wireless | Sì | Non è il principale elemento distintivo |
| Obiettivo | Reverse engineering + inspection flessibile | Metrologia ad alta precisione |
Neo sembra quindi occupare lo spazio tra:
scanner molto flessibili
e
strumenti metrologici completamente target-based.
Anche Spider II aiuta a capire il compromesso
Artec Spider II offre:
- accuratezza fino a 0,05 mm;
- risoluzione fino a 0,05 mm;
- scansione senza target;
- acquisizione a colori.
È particolarmente orientato ai dettagli di oggetti piccoli e medi.
Neo aggiunge la possibilità di portare determinate aree a una precisione metrologica dichiarata di 0,025 mm attraverso i marker.
| Scanner | Punto di forza |
|---|---|
| Artec Leo | Mobilità e grandi oggetti |
| Artec Spider II | Dettaglio senza target |
| Artec Point II | Metrologia laser |
| Artec Neo | Acquisizione ibrida tolerance-driven |
È quindi più corretto parlare di nuovo workflow che semplicemente di “scanner più preciso”.
Rispetto a Leo, Neo sposta chiaramente l’attenzione verso la metrologia
Artec Leo è famoso per la scansione completamente wireless con display e processamento integrati.
Le specifiche dichiarate del Leo sono:
- accuratezza fino a 0,1 mm;
- risoluzione fino a 0,2 mm.
È molto adatto a:
- automobili;
- persone;
- oggetti medio-grandi.
Neo riduce sensibilmente la scala dell’errore dichiarato nelle zone metrologiche.
Il compromesso cambia:
Leo → massima autonomia operativa e acquisizione rapida
Neo → controllo dimensionale selettivo ad alta accuratezza.
Il valore di 25 µm deve comunque essere considerato una specifica del produttore
Neo è appena stato lanciato.
Non sono ancora disponibili:
- numerosi benchmark indipendenti;
- round robin tra laboratori;
- confronti estesi con CMM.
Questo non significa che il dato sia inattendibile.
Significa che bisogna distinguere tra:
specifica verificata dal produttore secondo il proprio processo
e
validazione indipendente sul campo in moltissimi contesti.
Artec dichiara che ogni unità viene testata singolarmente prima della consegna.
Ogni Neo dovrebbe essere fornito con un certificato di verifica
Secondo il comunicato Artec, i test vengono eseguiti nel laboratorio di metrologia e calibrazione dell’azienda mediante procedure automatizzate roboticamente.
Lo scopo è ridurre l’influenza dell’operatore.
Ogni scanner viene verificato individualmente e spedito con il proprio certificato.
Questo è molto più significativo di una specifica determinata soltanto su un singolo prototipo durante lo sviluppo.
Ma c’è una precisazione importante sulla normativa citata.
Artec cita VDI/VDE 2634 Parte 3, ma quella edizione oggi risulta ritirata
Il comunicato dichiara che le procedure di prova utilizzano metodi basati su:
VDI/VDE 2634 Part 3.
Questa linea guida è stata per anni uno dei riferimenti classici per la verifica dei sistemi ottici 3D a scansione di area e multi-view.
Tuttavia, DIN Media oggi indica l’edizione VDI/VDE 2634 Blatt 3:2008-12 come ritirata e raccomanda DIN EN ISO 10360-13:2023-11.
La precisazione non significa che una misura eseguita con quel metodo diventi improvvisamente priva di valore.
Significa semplicemente che, parlando nel 2026 di conformità normativa, è opportuno distinguere fra:
metodo storico utilizzato nella procedura di verifica
e
standard attualmente raccomandato.
“Opera secondo i principi ISO/IEC 17025” non equivale automaticamente a dire “laboratorio accreditato ISO/IEC 17025”
Anche questa differenza è importante.
Il comunicato Artec utilizza la formulazione secondo cui il laboratorio opera secondo i principi di ISO/IEC 17025.
Non è la stessa frase di:
“è accreditato da un organismo di accreditamento secondo ISO/IEC 17025 per questa specifica prova”.
Senza un riferimento formale all’accreditamento e al relativo scope, è più corretto mantenere la formulazione del produttore.
Sono dettagli apparentemente burocratici, ma nella metrologia industriale hanno significato preciso.
Neo potrebbe essere particolarmente utile quando la misura con CMM sarebbe troppo lenta
Una CMM a contatto può raggiungere precisioni estremamente elevate.
Il problema è che misura una sequenza di punti.
Uno scanner ottico acquisisce invece un’enorme quantità di dati superficiali.
Per una superficie organica:
- carter;
- fusione;
- stampo;
- pannello;
uno scanner può essere enormemente più rapido per ricostruire l’intera forma.
La CMM rimane superiore in molti controlli di precisione specifici, ma i due strumenti non sono necessariamente concorrenti diretti.
Possono essere complementari.
Scanner → forma completa
CMM → feature selezionate estremamente critiche
Neo tenta di ridurre ulteriormente questa separazione portando una parte della metrologia direttamente nella scansione.
Il reverse engineering per stampa 3D è probabilmente uno dei casi applicativi più immediati
Prendiamo un ricambio non più disponibile.
Il procedimento può diventare:
- pulire il componente;
- identificare le feature funzionali;
- applicare target intorno a quelle zone;
- eseguire la scansione completa;
- ricostruire il CAD;
- correggere l’usura;
- produrre il ricambio tramite AM;
- scansionare il nuovo componente;
- confrontarlo con il CAD.
Questo chiude un vero digital loop.
L’additive manufacturing può anche modificare il design invece di copiarlo
Una volta ottenuto il CAD, non è necessario produrre una replica perfetta del componente originale.
Si può:
- alleggerire;
- integrare canali;
- ridurre il numero di parti;
- modificare il materiale;
- ottimizzare la geometria.
Le feature funzionali restano però vincolate.
Una flangia deve continuare a combaciare.
Un foro deve continuare ad allinearsi.
È qui che l’accuratezza mirata diventa particolarmente utile:
conservare le interfacce → riprogettare il resto.
È esattamente il principio di un retrofit ben progettato
Supponiamo di voler sostituire:
vecchia pompa → nuova pompa.
Non serve necessariamente ricostruire tutta la macchina con precisione di 25 µm.
Servono invece dati precisi su:
- fori;
- flange;
- tubazioni;
- ingombri.
Il resto può essere acquisito con accuratezza sufficiente a evitare collisioni.
Con i dati si può progettare:
- adattatore;
- staffa;
- manifold;
- nuovo supporto.
E successivamente produrlo in CNC o stampa 3D.
Il colore può sembrare secondario in metrologia, ma aiuta il tracking e il reverse engineering
Neo acquisisce anche informazioni cromatiche.
Per una verifica dimensionale pura il colore può sembrare irrilevante.
Ma texture e colore possono aiutare:
- il tracking;
- riconoscimento di zone;
- documentazione;
- ispezione visiva.
Su un componente con:
- etichette;
- marcature;
- zone verniciate;
- segni di usura,
la texture può essere utile anche come informazione di contesto.
Le superfici problematiche restano comunque una sfida per qualsiasi scanner ottico
Materiali:
- lucidi;
- trasparenti;
- neri;
- altamente riflettenti
possono essere difficili da acquisire otticamente.
Artec non elimina le leggi dell’ottica.
La reale capacità di Neo su queste superfici dovrà essere valutata nelle prove applicative.
Per alcuni oggetti può ancora essere necessario:
- modificare angolo;
- controllare illuminazione;
- utilizzare spray di scansione.
Ed è proprio su questi aspetti che i test sul campo diventeranno importanti.
Anche la precisione dell’operatore continua a contare
Il tracking AI e i marker riducono la sensibilità agli errori.
Non eliminano:
- occlusioni;
- aree non acquisite;
- angoli insufficienti;
- movimento scorretto.
Uno scanner professionale semplifica l’acquisizione, ma il tecnico deve comunque sapere:
- quali superfici contano;
- dove mettere i riferimenti;
- cosa deve essere ricostruito.
È particolarmente vero per il concetto tolerance-driven.
La macchina non conosce automaticamente il design intent di un componente sconosciuto.
L’utente deve decidere quali feature richiedono metrologia
Se esiste un disegno GD&T, la scelta è relativamente semplice.
Il disegno indica:
- datum;
- tolleranze;
- feature critiche.
Nel reverse engineering di una parte senza disegno, invece, questa decisione deve essere fatta dall’ingegnere.
Per esempio:
questa superficie è un riferimento?
questo foro è di passaggio o di centraggio?
questa deformazione appartiene al progetto o deriva dall’usura?
Sono domande che nessun aumento di risoluzione risolve automaticamente.
Il nome Neo descrive quindi soprattutto una nuova filosofia di acquisizione
È facile ridurre il lancio a:
nuovo scanner da 0,025 mm.
Ma Artec dispone già di strumenti con numeri persino migliori in alcune specifiche.
Il punto interessante è un altro:
non usare necessariamente il massimo livello metrologico su tutto l’oggetto.
Il concetto può avere senso soprattutto quando:
- gli oggetti sono medio-grandi;
- soltanto alcune interfacce sono critiche;
- la preparazione con target incide sul tempo;
- serve anche la geometria completa.
In questo scenario, il vantaggio potenziale non è aumentare la precisione massima.
È ridurre il costo della precisione in termini di preparazione e tempo.
Meno marker possono significare un workflow complessivamente più rapido
Supponiamo che applicare e rimuovere target richieda:
30 minuti.
La scansione vera e propria richiede:
10 minuti.
Aumentare la velocità di scansione del 20% fa risparmiare appena:
2 minuti.
Ridurre significativamente il tempo di preparazione può invece avere un impatto molto più grande.
È un esempio di come la produttività di un sistema di misura debba essere valutata sul workflow completo.
Neo viene quindi progettato più come strumento di ingegneria che come macchina fotografica 3D
Il mercato degli scanner è diventato estremamente ampio.
Esistono dispositivi orientati a:
- creator;
- scansione persone;
- reperti;
- ispezione;
- metrologia.
Neo si colloca chiaramente nella parte industriale.
Il suo valore non sarà giudicato soltanto sulla bellezza della mesh.
Sarà giudicato sulla domanda:
posso fidarmi delle dimensioni necessarie per progettare e controllare il componente?
Il prezzo non è stato pubblicato nelle informazioni di lancio consultate
Artec non indica nel materiale disponibile un prezzo pubblico standard per Neo.
Non è insolito per strumenti industriali di questa fascia, spesso venduti attraverso:
- distributori;
- configurazioni software;
- pacchetti service.
Questo impedisce, al momento, di confrontare quantitativamente il costo del nuovo workflow con:
- Point II;
- scanner concorrenti;
- CMM portatili.
Il reale rapporto costo/tempo sarà uno dei parametri da valutare quando il prodotto entrerà stabilmente nelle installazioni industriali.
IMTS 2026 rappresenta quindi soprattutto l’inizio della verifica sul campo
Artec Neo viene mostrato pubblicamente a Chicago immediatamente dopo il lancio.
Le specifiche sono interessanti:
25 µm nelle aree metrologiche;
0,025 + 0,035 mm/m di accuratezza volumetrica;
50 µm di risoluzione;
full-color;
tracking ibrido;
wireless fino a 50 minuti.
Ma la parte più importante non è scritta nella tabella tecnica.
È capire se in un vero reparto industriale la possibilità di applicare target soltanto alle feature critiche:
- riduce realmente i tempi;
- mantiene la ripetibilità;
- semplifica il reverse engineering.
Se questo avverrà, Neo potrebbe occupare uno spazio particolarmente interessante tra gli scanner completamente target-free e le piattaforme laser metrologiche che richiedono una preparazione molto più estesa.
Il messaggio “Measure what matters, capture everything” descrive bene il cambio di prospettiva
La metrologia tradizionale chiede:
quanto precisamente posso misurare?
Il concetto di tolerance-driven scanning aggiunge una seconda domanda:
dove serve realmente quella precisione?
È un approccio molto vicino al modo in cui un progettista pensa una parte.
Una superficie estetica e una sede cuscinetto non sono equivalenti.
Una nervatura e una flangia di accoppiamento non sono equivalenti.
Applicare la stessa intensità di misura a entrambe può essere tecnicamente elegante ma industrialmente inefficiente.
Artec Neo cerca di trasformare questa differenza funzionale direttamente nella strategia di acquisizione.
Per l’additive manufacturing e il reverse engineering il concetto è particolarmente interessante: catturare tutto ciò che serve per comprendere il pezzo, ma misurare con il massimo rigore ciò che deve necessariamente continuare a combaciare quando il nuovo componente verrà prodotto.
Se le prestazioni dichiarate verranno confermate nelle applicazioni reali, potrebbe essere questo — più dei 25 micrometri riportati sulla scheda tecnica — il contributo più importante di Neo alla scansione 3D industriale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).