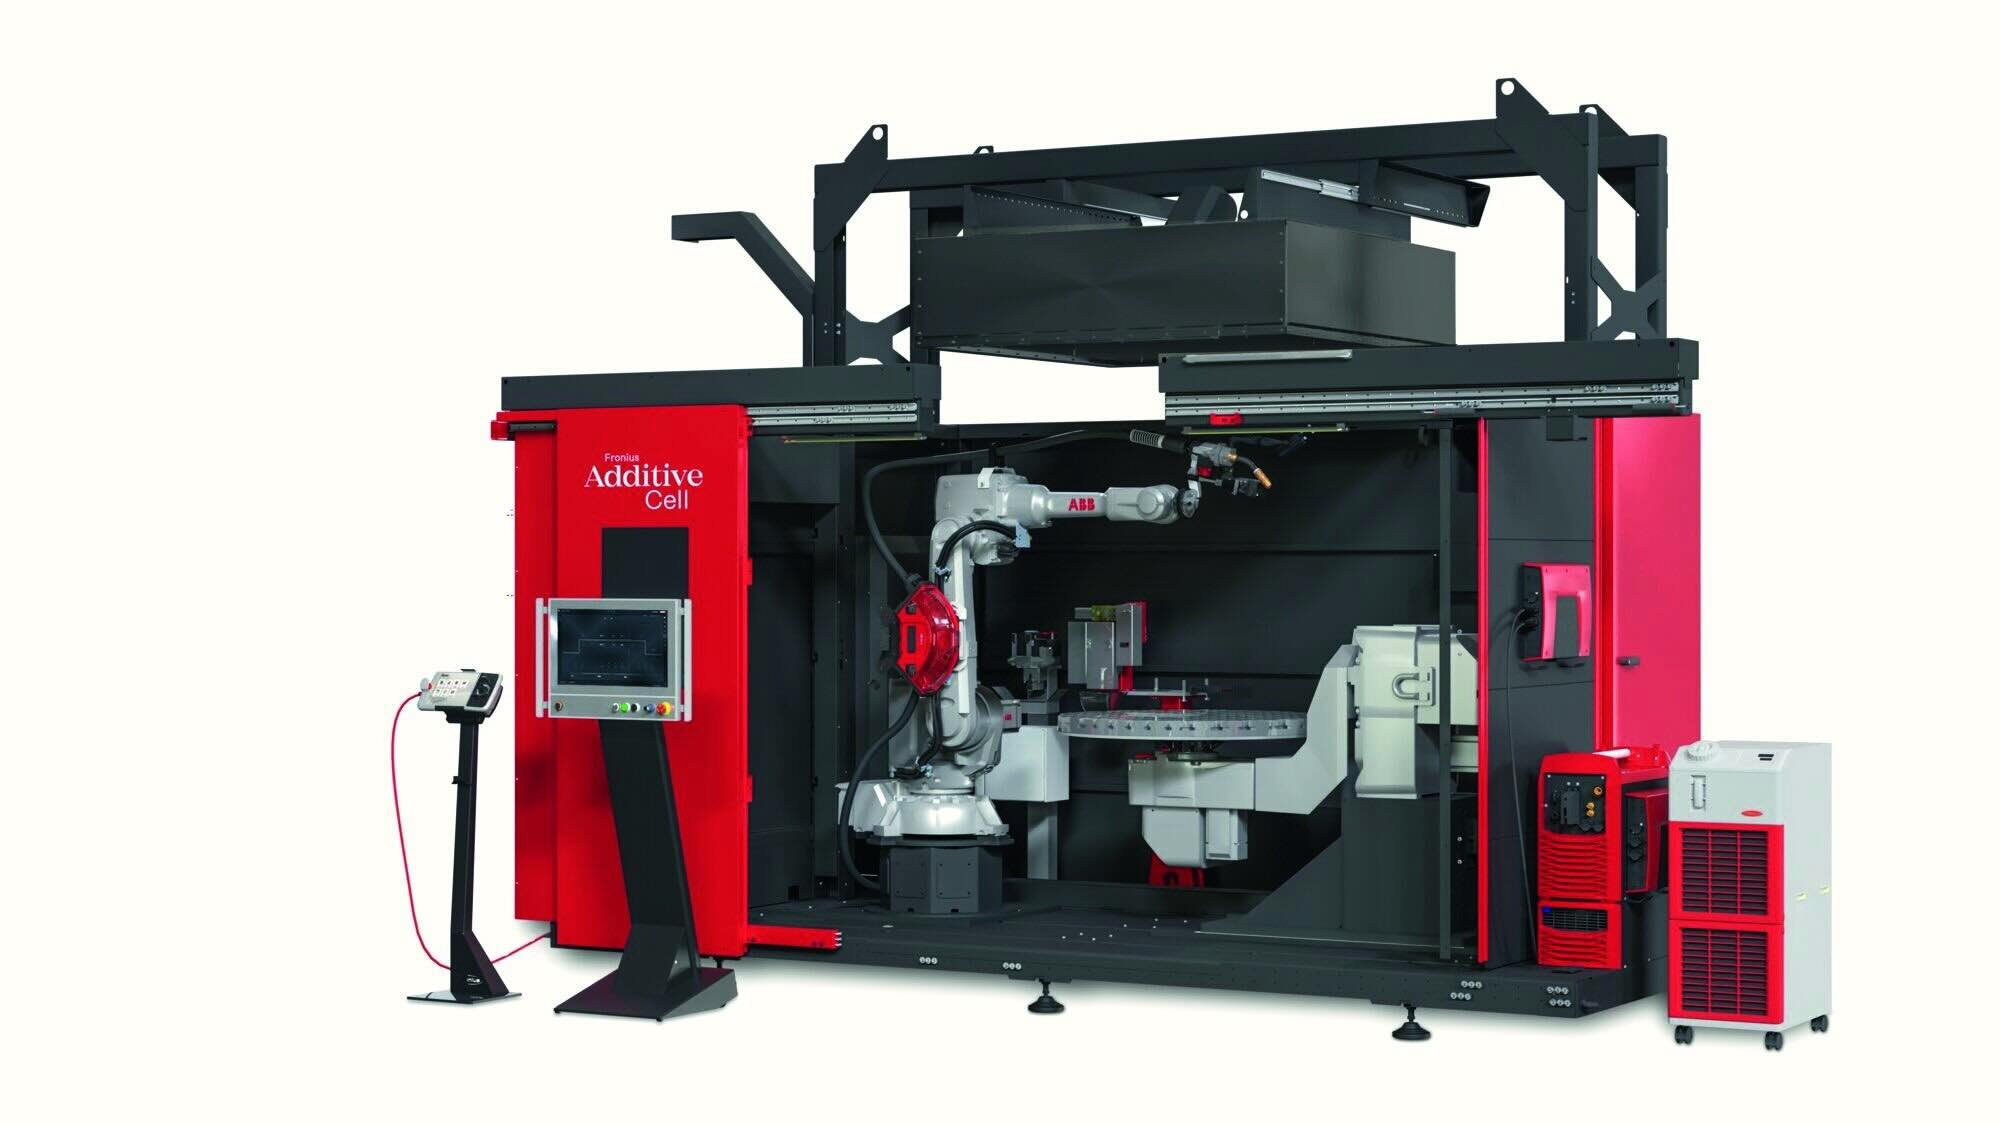
Fronius Additive Cell porta il WAAM verso una vera piattaforma industriale integrata
Fronius ha presentato Additive Cell, una soluzione completa per Wire Arc Additive Manufacturing che riunisce in un’unica piattaforma processo di saldatura CMT Additive PRO, generatore iWave, robotica, controllo della cella Polaris e il nuovo ambiente software Vectris. La novità non consiste tanto nell’invenzione di un nuovo processo WAAM — Fronius utilizza da anni il proprio Cold Metal Transfer per la produzione additiva — quanto nel tentativo di trasformare una tecnologia che spesso richiede un progetto di integrazione specifico in una cella industriale pronta all’uso e sviluppata come sistema unico. La società austriaca punta a ricambi, prototipi, componenti unici e piccole serie nei settori aerospace, automotive, ferroviario, oil & gas e recipienti in pressione. La Additive Cell automatizza una parte importante della catena che porta dal modello digitale al programma robotico, ma non deve essere interpretata come una “fabbrica autonoma”: qualificazione del materiale, progettazione per WAAM, controllo termico, eventuale lavorazione CNC, ispezioni e certificazione del componente rimangono passaggi fondamentali. È proprio questa distinzione a rendere interessante il progetto: Fronius non sta cercando soltanto di aumentare la velocità di deposizione, ma di ridurre il lavoro di integrazione e process engineering che ancora limita l’adozione industriale del DED-Arc.
WAAM e DED-Arc indicano sostanzialmente la stessa famiglia di processo
Nel WAAM un filo metallico viene alimentato verso una torcia e fuso mediante un arco elettrico mentre un robot o un altro sistema cinematico deposita cordoni sovrapposti. Nella terminologia internazionale il processo appartiene alla famiglia Directed Energy Deposition using wire and arc, DED-Arc. Rispetto al Laser Powder Bed Fusion non utilizza un letto di polvere né costruisce strati di poche decine di micrometri: deposita quantità di materiale molto maggiori attraverso cordoni di saldatura. Il vantaggio è una produttività molto superiore e la possibilità di realizzare componenti di grandi dimensioni senza dover racchiudere l’intero volume in una camera di stampa. Il prezzo da pagare è una risoluzione geometrica inferiore, superfici più grezze e una maggiore necessità di considerare deformazioni termiche e lavorazioni successive. Il WAAM è quindi particolarmente efficace quando l’obiettivo è produrre near-net-shape metallici di medie o grandi dimensioni, lasciando alla CNC le superfici che richiedono precisione e finitura.
CMT Additive PRO rimane il cuore metallurgico della nuova cella
Fronius basa il sistema sul Cold Metal Transfer, CMT, processo MIG/MAG nel quale il movimento del filo viene controllato attivamente e invertito durante il trasferimento della goccia. “Cold” non significa naturalmente che il processo sia freddo: l’arco deve comunque fondere il metallo. Indica un apporto termico relativamente contenuto rispetto a modalità di trasferimento più energetiche. Per il WAAM è un vantaggio importante perché ogni nuovo cordone viene depositato sopra materiale che ha già subito numerosi cicli termici. Un eccessivo accumulo di calore può allargare il bagno fuso, modificare altezza e larghezza del layer, aumentare distorsione e rendere meno prevedibile la geometria finale.
La versione CMT Additive PRO contiene funzioni specifiche per la deposizione additiva. Il Deposition Rate Stabilizer mantiene la velocità media del filo sostanzialmente costante anche quando cambiano condizioni esterne; la Power Correction permette di regolare l’energia senza alterare la quantità di materiale alimentata; il Pulsed HotStart gestisce l’inizio di una nuova deposizione aumentando temporaneamente l’energia per ottenere fusione e adesione sufficienti; la misura CTWD, Contact Tip to Work Distance, fornisce invece un’informazione sulla distanza fra torcia e componente che può essere utilizzata anche per confrontare posizione del manipolatore e struttura depositata.
La misura CTWD non equivale però a uno scanner 3D closed-loop
Fronius sottolinea che CMT Additive PRO può fornire feedback di posizionamento senza sensori esterni. È una funzione significativa, ma va distinta da un sistema completo di metrologia geometrica in-process. La misura CTWD fornisce un segnale legato alla distanza torcia-parte; non significa che la Additive Cell disponga automaticamente di laser scanner o vision system capace di ricostruire ogni layer, confrontarlo con il CAD e rigenerare in autonomia il percorso successivo. Nella documentazione pubblicata insieme al lancio non viene descritta una catena completa scan → confronto geometrico → correzione automatica del toolpath. La piattaforma possiede regolazioni interne del processo e feedback utili alla stabilità, ma chiamarla già “self-correcting WAAM” sarebbe eccessivo.
La vera novità è integrare ciò che normalmente viene acquistato e programmato separatamente
Una cella WAAM industriale non è semplicemente “un robot con una saldatrice”. Occorre coordinare sorgente di corrente, torcia, alimentazione del filo, robot, eventuali posizionatori, sistemi di sicurezza, tavola e serraggio, gas di protezione, gestione della cinematica, slicer o CAM additivo, post-processor e parametri di saldatura. Se questi elementi provengono da fornitori differenti, l’utilizzatore o un system integrator deve costruire e validare l’intero workflow.
Fronius presenta la Additive Cell come un sistema completo validato, comprendente meccanica robotica, un sistema di serraggio ottimizzato dal punto di vista termico, hardware di saldatura, controllo e software. Il valore industriale della proposta è quindi soprattutto ridurre l’engineering iniziale necessario per fare dialogare questi sottosistemi. Non elimina la necessità di sviluppare il componente, ma sposta una parte consistente dell’integrazione dalla fabbrica dell’utilizzatore al fornitore della cella.
iWave produce il cordone, Polaris orchestra la cella
All’interno della piattaforma la sorgente Fronius iWave esegue il processo CMT Additive PRO mentre Polaris assume il controllo generale della cella. È una distinzione importante: il generatore gestisce i fenomeni di saldatura e le caratteristiche elettriche, mentre il sistema superiore coordina l’automazione. La documentazione di lancio non specifica pubblicamente il modello esatto di robot utilizzato, il costruttore, il payload, il numero di assi esterni o le dimensioni massime standard del componente. Anche il prezzo della cella non è stato reso pubblico. Non è quindi possibile ricavare dall’annuncio un volume di costruzione equivalente a quello che si troverebbe nella scheda tecnica di una macchina LPBF.
Questa mancanza è anche coerente con la natura del WAAM robotizzato. Il volume utile dipende fortemente dalla configurazione cinematica: robot, posizione del pezzo, eventuale tavola rotante e strategie multiassiali possono modificare drasticamente il workspace effettivo.
Vectris prova a risolvere uno dei punti più difficili: passare dalla geometria al robot
La parte software è probabilmente l’elemento più interessante della nuova piattaforma. Vectris unisce il Machine Tool Service Kit, MTSK, e il post-processor in un unico ambiente. Include un modello cinematico della cella, un’interfaccia adattata al manufacturing additivo e operazioni di saldatura già validate. Soprattutto, può riconoscere differenti regioni geometriche del componente e assegnare loro strategie di deposizione specifiche.
Fronius distingue per esempio pareti esterne, pannelli, infill e giunzioni. Non è necessario che tutti questi elementi vengano depositati utilizzando esattamente gli stessi parametri. Una parete può richiedere un cordone stretto e geometricamente stabile, mentre l’interno può privilegiare la produttività. Una zona di collegamento può richiedere maggiore penetrazione. Vectris permette di associare questi comportamenti a diversi Build Styles.
FroArc traduce i Build Styles direttamente nel codice robot
Il comando FroArc integrato nel post-processor trasforma questi parametri in istruzioni eseguibili dal robot. Durante il percorso il sistema può quindi passare automaticamente dal set di parametri utilizzato per una parete a quello previsto per l’infill o per un giunto senza richiedere che il programmatore inserisca manualmente ogni cambio direttamente nel controller robotico.
È un passaggio importante verso l’industrializzazione del WAAM. Nei sistemi meno integrati, una parte consistente del know-how rimane distribuita fra CAD/CAM, programma robot, database della saldatrice e competenza dell’operatore. Fronius cerca invece di far coincidere la feature geometrica con la strategia di deposizione già nel workflow digitale.
Automazione del programming non significa automaticamente ottimizzazione strutturale
Vectris può riconoscere regioni e applicare parametri differenti, ma questo non significa che sia un software generativo capace di analizzare automaticamente i carichi del componente e decidere forma, spessori e traiettorie ottimali. Il progettista deve ancora definire la geometria e comprendere come il processo WAAM influenzi il pezzo. Anche l’eventuale scelta del sovrametallo per la successiva CNC rimane un problema di Design for Additive Manufacturing e process planning. L’automazione riguarda soprattutto come fabbricare una geometria già definita, non la sostituzione del progettista.
I dati precedenti di Fronius mostrano però che CMT Additive PRO non è soltanto un processo da dimostrazione
La Additive Cell è nuova, ma Fronius possiede già casi applicativi quantitativi con la stessa famiglia di processo. Un esempio è un’elica in acciaio G3Si1 da 86,5 kg, prodotta con iWave AC/DC 500i e CMT Additive PRO: la documentazione aziendale riporta 26 ore, 18 minuti e 56 secondi di saldatura, 2.607 cordoni e una deposizione media di 3,3 kg/h. Fronius indica per gli acciai valori industriali che possono arrivare a circa 4 kg/h. Questi numeri illustrano la principale differenza rispetto alle tecnologie a letto di polvere: il WAAM può depositare decine di chilogrammi di materiale in tempi realistici per componenti di grandi dimensioni.
Non bisogna però trasferire automaticamente i 4 kg/h a ogni materiale e componente della Additive Cell. Deposition rate, geometria del cordone e qualità dipendono da lega, diametro del filo, corrente, strategia, temperatura interpass e geometria.
Con l’alluminio Fronius ha documentato circa 1,2 kg/h in un progetto per recipienti in pressione
Un secondo caso particolarmente importante riguarda un raccordo additivo costruito su una sezione di tubo in EN AW-5083, con filo Al 5183. Il materiale additivo depositato pesava 4,12 kg e richiese circa 3 ore e 26 minuti, pari a circa 1,2 kg/h. La geometria presentava pareti differenti: 8 mm nel tubo base, circa 14 mm nella transizione e 5 mm nella diramazione.
Il progetto è più interessante del semplice dato di produttività perché Fronius lo ha sviluppato insieme a MIGAL.CO, Linde Engineering e TÜV SÜD nell’ambito della valutazione del draft europeo prEN 13445-14 per componenti additivi destinati a recipienti non esposti a fiamma. Furono effettuate ispezioni dimensionali, visuali, radiografiche/volumetriche e penetranti. Questo dimostra bene ciò che separa una demo WAAM da una parte industrialmente qualificata: il cordone è soltanto l’inizio del processo.
Una Additive Cell “turnkey” non rende automaticamente qualificato ciò che produce
Questo è forse il punto più importante dell’intero lancio. Acquistare un sistema completo riduce il rischio dell’integrazione hardware e software, ma non trasferisce automaticamente una qualifica da un componente all’altro. Un parametro validato per un determinato acciaio, diametro del filo, spessore e orientamento non autorizza automaticamente qualsiasi geometria prodotta con lo stesso materiale. Aerospace, pressure equipment e oil & gas richiedono procedure specifiche, controllo della materia prima, registrazione dei parametri, ispezioni e spesso prove distruttive sui coupon.
Il settore dispone ormai anche di standard specifici: ISO/ASTM 52943-2:2024 affronta le caratteristiche e le prestazioni della DED con filo e arco per applicazioni aerospace, mentre ISO/ASTM 52926-5:2023 tratta la qualifica degli operatori DED-Arc. L’esistenza di questi standard mostra che il WAAM sta maturando, ma contemporaneamente conferma che “automatico” e “qualificato” non sono sinonimi.
Le “ricette” Fronius cercano proprio di colmare questo divario
Oltre alla cella, Fronius propone attraverso il proprio Prototyping and Manufacturing Center attività di feasibility study, sviluppo del processo e produzione pilota. L’azienda può sviluppare e verificare combinazioni di parametri per specifici materiali e successivamente concedere in licenza questi set come ready-to-use recipes.
L’idea è significativa perché nel WAAM una grossa parte del know-how non si trova nel modello CAD ma nella combinazione di wire feed, energia, velocità, temperatura, traiettoria e sequenza di costruzione. Vendere una macchina senza questa conoscenza significa spesso lasciare al cliente mesi di sperimentazione. Fronius sta cercando di trasformare parte del proprio know-how applicativo in un prodotto trasferibile insieme all’hardware.
“Ricetta validata” non significa però certificazione universale
Anche in questo caso serve prudenza. La validazione di una recipe stabilisce che una determinata finestra di processo è stata testata in condizioni definite. La certificazione del componente finale dipende ancora da requisiti, settore, geometria, macchina, procedura e autorità competente. Il concetto è simile alle parameter set utilizzate in LPBF: riducono drasticamente lo sviluppo iniziale, ma non trasformano qualsiasi modello importato nella macchina in una parte automaticamente certificata.
Il filo è uno dei vantaggi logistici principali rispetto alla polvere
Il WAAM utilizza wire feedstock relativamente facile da stoccare e movimentare. Non richiede la stessa gestione di polveri metalliche fini potenzialmente respirabili, esplosive o reattive. Anche il rendimento di utilizzo del materiale può essere molto elevato, perché il filo viene alimentato direttamente nel bagno fuso. Questo è uno dei motivi per cui DED-Arc è particolarmente interessante per grandi componenti.
Ma “material efficiency” non significa zero waste. Il pezzo WAAM viene normalmente costruito con sovrametallo, supporti o strutture iniziali che possono essere rimosse e soprattutto richiede spesso machining. Il confronto corretto non è quindi fra “100% del filo diventa parte” e “la CNC butta tutto”: occorre valutare il rapporto buy-to-fly dell’intera catena, comprese finitura, scarti iniziali e componenti non conformi.
Il maggiore vantaggio rispetto alla CNC emerge quando il componente partirebbe da un blocco molto grande
Se una geometria finale pesa 100 kg ma per lavorarla per sottrazione occorrerebbe un billet da 500 kg, il WAAM può costruire un near-net-shape molto più vicino ai 100 kg e lasciare alla fresatura soltanto la quota necessaria per raggiungere precisione e finitura. Se invece il pezzo è un parallelepipedo semplice con pochissimo materiale da rimuovere, il vantaggio può scomparire. La convenienza del WAAM dipende quindi fortemente dalla geometria.
Il WAAM non compete direttamente con LPBF su tutti i componenti
Le due tecnologie occupano fasce differenti. Il Laser Powder Bed Fusion eccelle su parti relativamente piccole, geometrie molto dettagliate, canali interni complessi e feature fini. Il WAAM privilegia invece grande scala e produttività. I bead possono avere dimensioni nell’ordine dei millimetri e la superficie risultante è quella di una sequenza di cordoni sovrapposti. Per una grande pala, un propeller, una struttura, una flangia o un raccordo il WAAM può essere estremamente conveniente; per una piccola turbina con canali di raffreddamento interni complessi la LPBF può essere molto più appropriata.
La precisione finale va spesso cercata nella CNC, non durante la deposizione
Fronius parla di produzione precisa, ma “precisione” deve essere contestualizzata rispetto alla tecnologia. Il WAAM non nasce per ottenere direttamente finiture o tolleranze da lavorazione meccanica. La strategia industriale tipica consiste nel produrre un near-net-shape con sufficiente sovrametallo e successivamente fresare sedi, flange, fori, superfici di tenuta e quote funzionali. Una vera fabbrica WAAM è quindi spesso una catena additive + heat treatment + inspection + machining, non soltanto la cella robotizzata.
La Additive Cell non integra, almeno nella configurazione pubblicamente descritta, una fresatrice nello stesso enclosure. Non è quindi una macchina ibrida additive/subtractive all-in-one.
Anche il controllo termico rimane essenziale
Un componente WAAM può richiedere molte ore di deposizione e migliaia di cordoni. Durante il processo la temperatura della parte cambia continuamente. Se ogni layer viene depositato su materiale progressivamente più caldo, la stessa energia produce un bagno fuso differente. CMT Additive PRO cerca di compensare questo comportamento attraverso la Power Correction e altre funzioni, ma il problema fisico non scompare. Nella pratica industriale interpass temperature, pause, strategia del percorso, sistema di serraggio e dissipazione termica sono elementi fondamentali della qualità.
Il fatto che Fronius sottolinei un thermally optimized clamping system nella descrizione della soluzione completa mostra quanto il problema non possa essere ridotto alla sola elettronica della saldatrice.
Distorsione e tensioni residue sono parte integrante del processo
Il metallo depositato si espande durante il riscaldamento e contrae durante il raffreddamento. Ripetere questo ciclo centinaia di volte produce tensioni residue che possono deformare il componente oppure manifestarsi dopo il distacco dalla base. Una traiettoria apparentemente perfetta non garantisce quindi che il pezzo rimanga dimensionalmente perfetto una volta raffreddato. Strategie simmetriche, controllo della temperatura, orientamento, fixture e trattamenti termici diventano parti della progettazione del processo.
È un altro motivo per cui l’integrazione software è importante: un post-processor WAAM non deve limitarsi a convertire un percorso geometrico, ma deve essere compatibile con la fisica della deposizione.
Reverse engineering è un’applicazione interessante, ma manca comunque il passaggio di ricostruzione geometrica
Fronius cita esplicitamente il reverse engineering per ricambi dei quali il CAD originale non è più disponibile. La Additive Cell può produrre la geometria ricostruita, ma non viene presentata come sistema di scansione 3D. Occorre quindi ottenere il modello attraverso scansione, metrologia o ricostruzione CAD esterna e successivamente adattarlo al processo WAAM. È corretto parlare di cella adatta alla produzione da reverse engineering, non di macchina che ricostruisce automaticamente un pezzo semplicemente osservando l’originale.
La produzione decentralizzata è plausibile, ma richiede molto più di un file CAD
Fronius collega il WAAM alla possibilità di produrre ricambi vicino al punto di utilizzo, evitando lunghe supply chain. Tecnicamente è vero: filo metallico, gas, cella e file digitale permettono di costruire geometrie in località diverse. Ma due celle non producono necessariamente una parte equivalente solo perché ricevono lo stesso file. Per una vera distributed manufacturing servono configurazione macchina qualificata, stesso consumabile, parametri controllati, calibrazione, documentazione e un processo di inspection coerente. Il valore delle recipe trasferibili può diventare particolarmente importante proprio in questo scenario.
La Additive Cell cerca quindi di standardizzare una tecnologia storicamente molto custom
Questo è probabilmente il punto più significativo del lancio. Una delle ragioni per cui WAAM è rimasto a lungo confinato a università, grandi OEM e system integrator specialistici è che costruire una cella richiedeva molte competenze contemporaneamente: saldatura, robotica, additive manufacturing, CAM, metallurgia e automazione. Ciascun progetto era in parte un prototipo.
Fronius prova ora a trasformare questi elementi in una piattaforma replicabile, nella quale robotica, processo e software sono stati progettati per funzionare insieme e il cliente può acquistare anche il know-how applicativo sotto forma di recipe e servizi di engineering. È lo stesso passaggio già visto in altre fasi della storia dell’additive manufacturing: la maturità arriva quando la domanda non è più “riusciamo a stampare questa parte?”, ma “riusciamo a produrla cento volte nello stesso modo?”.
Fronius non è l’unica azienda che sta andando verso celle WAAM turnkey
3D Printing Industry sottolinea correttamente che anche altri produttori stanno cercando di ridurre il lavoro di integrazione. Aziende come Meltio hanno sviluppato celle robotizzate complete per DED metallico, mentre altri integratori combinano robot industriali, sorgenti DED e software dedicati. La tendenza di mercato è chiara: il produttore non vuole più acquistare cinque componenti e costruirsi autonomamente una stampante metallica robotizzata; vuole una piattaforma di produzione.
Il differenziale Fronius è soprattutto il patrimonio nel campo della saldatura ad arco e l’integrazione verticale fra generatore, caratteristiche CMT, controllo e sviluppo dei parametri.
La qualifica resterà comunque il vero collo di bottiglia nelle applicazioni critiche
Per una pala decorativa o un’attrezzatura il problema può essere limitato a dimensioni e proprietà meccaniche. Per un raccordo di un pressure vessel o una parte aerospace servono molto più controllo e documentazione. Materiale di apporto, gas, CTWD, energia, temperatura, traiettoria e macchina possono influenzare microstruttura e proprietà. Inoltre i difetti tipici DED — lack of fusion, porosità, inclusioni, geometria irregolare, cracking in alcune leghe — devono essere identificati con metodi NDT appropriati.
La pubblicazione dello standard ISO/ASTM 52943-2:2024, specificamente dedicato al Directed Energy Deposition mediante wire e arc per aerospace, è un segnale della maturazione di questa tecnologia, ma anche della quantità di lavoro necessaria per portarla nelle applicazioni critiche.
Non sono ancora pubblicate alcune specifiche che serviranno per confrontare la cella con i concorrenti
Al lancio Fronius non ha comunicato un listino pubblico, ingombro complessivo della cella, modello del robot, workspace nominale, dimensioni massime e massa della parte, numero di assi standard, deposition rate garantito della specifica configurazione o range completo dei fili certificati. Non sono neppure pubblicati benchmark di uptime o OEE.
Per questo non è ancora possibile confrontare quantitativamente Additive Cell con altre piattaforme turnkey semplicemente costruendo una tabella di specifiche. I dati di 1,2 kg/h sull’alluminio e 3,3–4 kg/h sull’acciaio dimostrano le capacità già raggiunte da CMT Additive PRO, ma non devono essere trasformati automaticamente nella specifica garantita di ogni Additive Cell.
I materiali dichiarati coprono comunque una parte molto ampia dell’industria
Fronius indica per il proprio ecosistema additivo acciai basso-legati, acciai inossidabili, alluminio e leghe a base di nichel. La disponibilità del filo saldatura industriale è un grande vantaggio perché molti di questi consumabili esistono già con catene di fornitura mature e specifiche consolidate. Non viene invece indicato nel materiale di lancio della Additive Cell un catalogo completo di recipe qualificate per tutte queste leghe: supportare tecnicamente una famiglia di materiale non significa disporre automaticamente di una procedura validata per qualsiasi grado specifico.
L’applicazione più immediata potrebbe essere quella delle grandi parti a basso volume
La combinazione di alto deposition rate, robotica e assenza di tooling rende la tecnologia particolarmente adatta a componenti unici, prototipi metallici grandi, ricambi obsoleti, tooling, piccole serie e preforme destinate alla lavorazione CNC. È molto meno evidente il vantaggio su milioni di parti piccole identiche, dove fusione, stampaggio o lavorazioni automatizzate possono avere un costo unitario inferiore.
È per questo che Fronius insiste su settori come pressure equipment, railway, oil & gas e aerospace: sono mercati nei quali singoli componenti possono essere grandi, costosi, prodotti in quantità limitate e caratterizzati da lead time elevati.
La presentazione a Formnext 2026 sarà il prossimo passaggio importante
Fronius ha annunciato che mostrerà la Additive Cell e l’intero portfolio Fronius Additive a Formnext, Francoforte, dal 17 al 20 novembre 2026, Hall 12, stand B59. Sarà probabilmente l’occasione per vedere più chiaramente configurazione fisica, cinematica, workflow Vectris e tipologie di componenti dimostrativi. Al 16 settembre, giorno successivo alla pubblicazione ufficiale del comunicato, diversi dettagli commerciali e dimensionali non sono ancora disponibili.
Il salto più importante non è nel cordone di saldatura, ma nel sistema
CMT Additive PRO esisteva già. iWave esisteva già. I robot industriali vengono utilizzati per WAAM da anni. Anche la deposizione di decine di chilogrammi di metallo mediante arco non è una novità del 2026. Ciò che cambia con Fronius Additive Cell è il modo in cui questi elementi vengono confezionati: robotica, processo, controllo, post-processing software e know-how applicativo diventano un singolo prodotto industriale.
Questo può sembrare un’evoluzione meno spettacolare dell’annuncio di una nuova lega o di una velocità record, ma potrebbe essere molto più importante per l’adozione. Il WAAM ha già dimostrato di poter produrre componenti di grandi dimensioni a deposition rate di chilogrammi l’ora. Il problema è trasformare quella capacità in un processo ripetibile, programmabile e qualificabile da aziende che non dispongono internamente di un team di ricerca specializzato in saldatura robotizzata.
La Additive Cell prova a ridurre precisamente questa barriera. Non rende il WAAM una tecnologia “premi Print e dimentica il resto”: la qualità del filo, la progettazione della parte, il controllo termico, la lavorazione finale e la qualifica rimangono essenziali. Ma sposta il punto di partenza da “costruire una cella WAAM” a “sviluppare un componente WAAM”. Se Vectris, i Build Styles e le recipe trasferibili riusciranno davvero a rendere ripetibile questo passaggio, sarà questo — più della velocità dell’arco — il contributo più significativo della nuova piattaforma Fronius.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).