Phrozen Sonic Mighty Revo 16K MAX: il 16K cresce a 14 pollici, ma la vera novità è il workflow per le grandi stampe
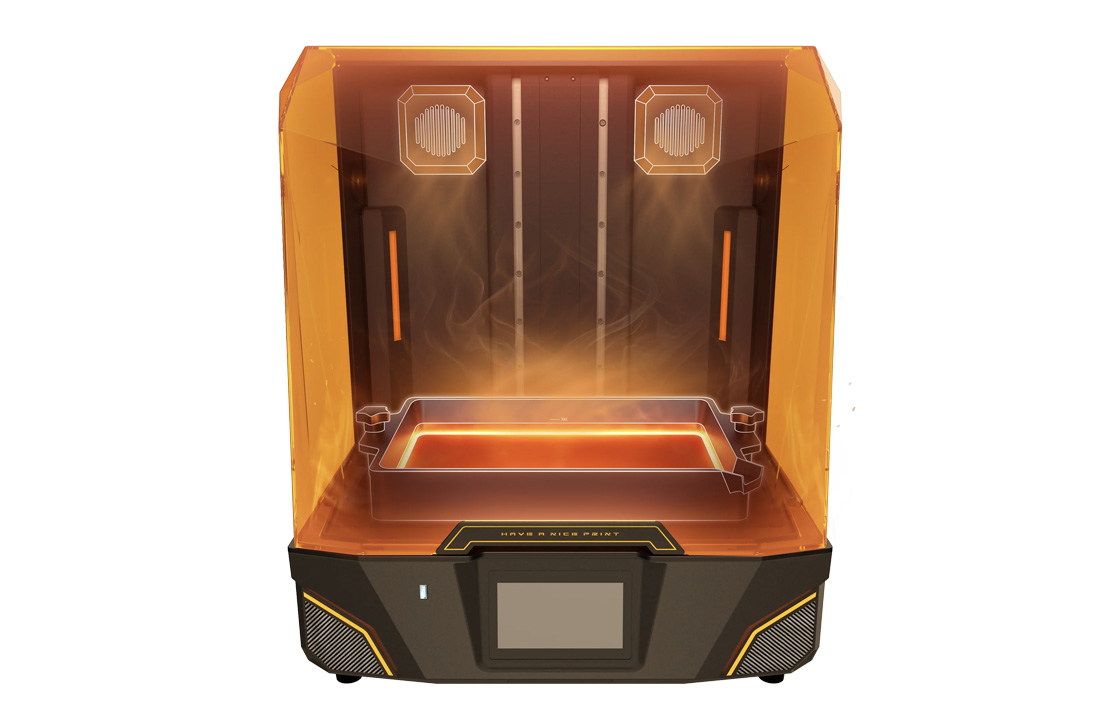
Phrozen amplia la famiglia Mighty con la nuova Sonic Mighty Revo 16K MAX, una stampante MSLA di grande formato con LCD monocromatico da 14 pollici, volume di costruzione di 302,4 × 161,98 × 300 mm, vasca da 2 litri e sistema di riscaldamento della camera regolabile. Il produttore taiwanese la presenta come il proprio nuovo flagship 16K e punta soprattutto a studi di stampa, modellismo di grandi dimensioni, miniature in batch, gioielleria e prototipazione professionale. Il dato “16K” attira inevitabilmente l’attenzione, ma è probabilmente l’aspetto meno interessante della macchina: la Revo MAX è stata progettata soprattutto per rendere più gestibili stampe in resina molto grandi e lunghe, attraverso riscaldamento, vasca ad alta capacità, monitoraggio remoto, ripresa dopo blackout e componenti sostituibili rapidamente. C’è inoltre una precisazione tecnica importante: pur utilizzando un pannello 16K, la MAX non possiede pixel più piccoli della Mighty Revo 16K da 10,1″. L’area maggiore porta infatti la risoluzione XY a 20 × 26 µm, contro 14 × 19 µm della sorella più piccola. In altre parole, “16K” non significa automaticamente maggiore dettaglio: in questo caso Phrozen scambia parte della densità dei pixel con quasi 30 cm di larghezza e 30 cm di altezza di stampa.
Un LCD da 14 pollici con 15.104 × 6.230 pixel
Il pannello monocromatico della Revo MAX ha una risoluzione nativa di 15.104 × 6.230 pixel. Phrozen indica un pixel pitch XY di 20 × 26 µm. I pixel non sono quindi quadrati, situazione ormai comune in numerosi pannelli MSLA ad alta risoluzione.
Questo valore deve essere interpretato correttamente. La dimensione del pixel rappresenta la discretizzazione nominale del piano XY, ma non equivale automaticamente all’accuratezza dimensionale della parte. La precisione effettiva dipende anche da diffusione della luce, esposizione, proprietà della resina, compensazione dimensionale, temperatura, orientamento e post-curing.
Allo stesso modo, una feature da 20 µm nel file non significa che la stampante possa riprodurre sistematicamente una parete funzionale da 20 µm. La risoluzione del display e la minima feature fisicamente ottenibile sono concetti differenti.
16K sulla MAX non è lo stesso 16K della Mighty Revo 16K
Il confronto interno alla gamma Phrozen chiarisce bene il limite delle denominazioni basate semplicemente sul numero di pixel:
| Caratteristica | Mighty Revo 16K MAX | Mighty Revo 16K |
|---|---|---|
| LCD | 14″ 16K | 10,1″ 16K |
| Risoluzione LCD | 15.104 × 6.230 | 15.120 × 6.230 |
| Pixel XY | 20 × 26 µm | 14 × 19 µm |
| Volume | 302,4 × 161,98 × 300 mm | 211,68 × 118,37 × 235 mm |
| Camera riscaldata | 25–40 °C | circa 30 °C |
| Vasca | 2 L | più piccola |
| Velocità dichiarata | 245 layer/h | fino a 676 layer/h |
| Camera video | 1080p verticale | integrata |
| Peso | 29 kg | circa 18–22,5 kg a seconda della scheda commerciale |
La MAX offre quindi un’area e soprattutto un volume di lavoro molto maggiori, mentre la Mighty Revo 16K mantiene una risoluzione XY nominale più fine. È un esempio perfetto del perché sia sempre preferibile confrontare i micrometri per pixel e non fermarsi alle etichette 12K, 14K o 16K.
Il vero salto è il volume di 302,4 × 161,98 × 300 mm
Con circa 30 cm di altezza disponibile, la MAX può produrre statue, busti, grandi parti di modellismo e involucri senza dover suddividere il CAD in molte sezioni. La superficie da 302 × 162 mm permette inoltre di riempire il piano con numerosi componenti contemporaneamente.
Phrozen dichiara, a titolo di esempio commerciale, la possibilità di collocare circa 40–60 miniature da 28 mm in una singola produzione oppure 20–30 modelli per gioielleria, naturalmente a seconda di geometria, supporti e orientamento.
Questa capacità cambia anche la conseguenza economica di un fallimento. Su una piccola MSLA perdere una stampa può significare decine di grammi di resina; con una piastra da oltre 30 cm, una produzione fallita dopo molte ore può avere un costo molto maggiore. È per questo che una parte significativa delle novità della MAX riguarda controllo, temperatura, manutenzione e recupero dalle anomalie piuttosto che la sola risoluzione.
La vasca contiene 2 litri e Phrozen rinuncia deliberatamente al refill automatico
La vasca standard ha una capacità dichiarata di 2 litri. Nei test interni Phrozen indica che può contenere circa 2,5 bottiglie da 1 kg di Aqua Hyperfine Resin, ma il numero di bottiglie varia naturalmente con la densità della resina: chilogrammi e litri non sono equivalenti.
La scelta interessante è l’assenza di un sistema automatico di riempimento. Phrozen presenta questa decisione come un vantaggio: meno pompe, tubi e sensori significano meno punti di possibile guasto durante una stampa notturna.
È una filosofia differente rispetto a sistemi che mantengono il livello attraverso refill automatico. Nessuna delle due soluzioni è universalmente migliore. Una vasca molto grande semplifica il sistema ma richiede di versare una quantità considerevole di materiale nella macchina; il refill permette invece di utilizzare un serbatoio esterno ma introduce componenti aggiuntivi.
In ogni caso, 2 litri di capacità non significano che ogni stampa consumi 2 litri: gran parte del liquido rimane nella vasca e può essere recuperata.
La camera riscaldata è standard, la vasca riscaldata è invece opzionale
Questo è un punto che merita di essere precisato rispetto alle descrizioni sintetiche della macchina. La Revo MAX integra di serie un sistema a due ventole che riscalda la camera, mentre la vasca con riscaldamento diretto è un accessorio separato.
La temperatura della camera può essere regolata indicativamente fra 25 e 40 °C. Phrozen dichiara che il sistema può raggiungere 30 °C in circa cinque minuti in condizioni appropriate.
Il riscaldamento è particolarmente utile perché la viscosità delle resine aumenta fortemente quando la temperatura diminuisce. Dopo il distacco di un layer dalla release film, il liquido deve rifluire rapidamente nello spazio appena creato. Con una resina molto viscosa questo processo rallenta e può richiedere maggiori rest time o velocità di movimento inferiori.
Scaldare la camera e scaldare direttamente la resina non sono la stessa cosa
Il riscaldamento dell’aria crea un ambiente termicamente più stabile per macchina, vasca e resina, ma la massa liquida possiede inerzia termica e può impiegare più tempo a uniformarsi.
La vasca opzionale aggiunge quindi un secondo controllo, direttamente vicino al materiale. Phrozen la consiglia soprattutto con resine ad alta viscosità. Nella documentazione ufficiale taiwanese viene suggerito di considerarla per materiali oltre circa 1.000 cps; una delle resine citate dall’azienda, ONYX Impact Plus, è indicata nell’ordine di 1.600–2.000 cps.
Non è però corretto concludere che “più caldo è sempre meglio”. Temperatura ed esposizione sono correlate e una resina portata da 20 a 35 °C può richiedere parametri differenti. Anche la vita dell’LCD dipende dalla temperatura.
Phrozen limita il sistema a 40 °C anche per proteggere l’LCD
L’azienda spiega che la vasca riscaldata comunica con il controllo termico della camera e mantiene la temperatura media massima intorno ai 40 °C. Phrozen osserva che esposizioni prolungate dell’LCD a temperature superiori ai 50 °C possono accelerarne l’invecchiamento.
Questo è un dettaglio importante perché il riscaldamento non è semplicemente un accessorio pensato per “cuocere” la resina. L’obiettivo è stabilizzare la viscosità mantenendo contemporaneamente il display dentro una finestra termica accettabile.
Una temperatura stabile può essere più importante della temperatura elevata
Per molte resine standard il vantaggio principale non consiste nel raggiungere 40 °C, ma nell’evitare che una stampa inizi a 24 °C e finisca diverse ore dopo a 16–18 °C durante una notte fredda.
Cambiando temperatura cambiano viscosità, kinetics di polimerizzazione, forze di peel e tempi necessari per il riflusso. Su una stampa alta 300 mm queste variazioni possono manifestarsi per molte ore.
La gestione termica della MAX è quindi particolarmente interessante non perché renda ogni resina “più veloce”, ma perché cerca di mantenere condizioni più ripetibili durante produzioni lunghe.
Il formato 14 pollici aumenta anche le forze di distacco
Ogni layer MSLA viene polimerizzato contro la release film e deve poi essere separato prima dell’esposizione successiva. Aumentando l’area solidificata aumenta generalmente anche la forza necessaria al distacco.
Questo è uno dei motivi per cui le grandi resin printer non possono essere valutate soltanto in base al numero di pixel. Un layer molto esteso può richiedere strategie di orientamento, hollowing e supportazione più attente rispetto a una macchina piccola.
La MAX continua a utilizzare un sistema tradizionale con film nFEP/PFA, senza un meccanismo tilt del vat pubblicizzato. La preparazione del modello rimane quindi determinante per limitare grandi sezioni trasversali e fenomeni di suction cup.
Phrozen dichiara una media di 245 layer all’ora
La specifica ufficiale parla di circa 245 layer/h. È un’unità insolita rispetto ai classici mm/h, ma in una MSLA ha un certo senso perché l’intero piano viene esposto simultaneamente.
Anche questo numero non può essere interpretato come velocità universale. Il tempo di un layer dipende da esposizione, lift distance, lift speed, retract e rest time. Con resine viscose, grandi superfici o impostazioni conservative il ciclo può essere sensibilmente più lento.
Phrozen stessa pubblica, ad esempio, per Aqua 8K Resin a 0,05 mm un profilo che include circa 1,7 secondi di esposizione normale, 8 mm di lift e rest time dopo retract. Una diversa resina engineering può richiedere valori molto differenti.
È quindi meglio considerare 245 layer/h come riferimento del produttore, non come throughput garantito per ogni modello.
Il confronto con i 676 layer/h della Revo 16K mostra che la MAX privilegia il formato
La Mighty Revo 16K più piccola viene pubblicizzata fino a 676 layer/h, molto più dei 245 della MAX. Non significa automaticamente che la nuova flagship sia tecnologicamente “più lenta” in ogni situazione: il movimento di una grande build plate, le forze di peel e il volume di resina coinvolto impongono condizioni differenti.
Mostra però chiaramente che Phrozen non ha progettato la MAX come una macchina da record di velocità. Il suo obiettivo è soprattutto combinare grande area, dettaglio relativamente elevato e affidabilità nei job lunghi.
La camera 1080p usa l’AI soprattutto per correggere i colori
Phrozen parla di AI-enhanced monitoring, formulazione che potrebbe facilmente essere interpretata come computer vision capace di riconoscere autonomamente tutti i fallimenti di stampa.
La documentazione dettagliata è più precisa: la videocamera verticale da 1080p utilizza una funzione AI per la correzione automatica del colore. La camera è assistita da due illuminatori interni privi di emissione UV significativa, in modo da illuminare il modello senza contribuire alla polimerizzazione della resina.
La posizione verticale serve inoltre a ridurre le zone nascoste dalla build plate durante il monitoraggio.
È quindi importante distinguere:
AI color correction ≠ AI automatic defect recognition.
La macchina possiede comunque sensori per anomalie e oggetti estranei
Separatamente dalla camera, Phrozen indica failure detection e foreign-object detection e un sistema di rilevamento della pressione suddiviso in quattro zone.
L’obiettivo è evitare che frammenti di una stampa fallita rimangano nella vasca e vengano poi schiacciati fra build plate e LCD durante il layer successivo, una delle situazioni più pericolose nelle MSLA.
La macchina tiene inoltre traccia delle ore di utilizzo di componenti come LCD e asse Z e può ricordare all’utente gli intervalli di manutenzione.
Non risultano però pubblicati benchmark indipendenti su sensibilità, falsi positivi o percentuale di errori effettivamente riconosciuti. Queste funzioni vanno quindi considerate sistemi di protezione dichiarati dal produttore, non garanzia che ogni print failure venga identificato.
La calibrazione sfrutta quattro zone di pressione
La MAX impiega un sistema di rilevamento della pressione in quattro aree per assistere il livellamento. In una piattaforma di 30 cm questo è particolarmente utile: una minima inclinazione che su una piccola piastra genera uno scarto trascurabile può produrre una differenza maggiore fra estremità opposte di una superficie molto ampia.
Anche in questo caso “automatico” non significa che la meccanica non richieda mai verifiche. Residui sotto la piattaforma, film danneggiato o componenti allentati possono comunque influenzare il primo layer.
Il film di rilascio può essere cambiato in circa tre minuti secondo Phrozen
La vasca standard utilizza un sistema con telaio e quattro elementi di bloccaggio che evita di avvitare una lunga serie di viti intorno al perimetro della pellicola. Phrozen dichiara un cambio tool-free in circa tre minuti.
Su una vasca da 14 pollici è una funzione tutt’altro che secondaria. Il film è un consumabile e sostituirlo su un grande telaio tradizionale può richiedere tempo e attenzione per ottenere un tensionamento uniforme.
Phrozen commercializza comunque una vasca riscaldata separata nella quale la configurazione non coincide con quella quick-release standard. Le due funzioni — quick-release film e heated vat — non vanno quindi considerate automaticamente presenti contemporaneamente nello stesso componente.
Anche l’LCD è progettato per essere sostituito senza smontare l’intera macchina
L’LCD è protetto superiormente da vetro temperato e utilizza una struttura di fissaggio pensata per la sostituzione rapida. La pagina di lancio parla di circa 60 secondi, mentre la documentazione di assistenza spiega più prudentemente che bisogna allentare la piastra di fissaggio e rimuovere il display senza smontare il resto della macchina.
Il minuto va quindi considerato un claim del produttore in condizioni ideali, ma l’aspetto realmente interessante è la riduzione della complessità della manutenzione.
Su una macchina da produzione il display LCD è un consumabile costoso; diminuire il downtime necessario alla sostituzione può essere più importante di guadagnare qualche secondo per layer.
La protezione dalle perdite è stata progettata pensando ai due litri di resina
Phrozen ha rialzato e sigillato la base intorno alla zona operativa in modo che una perdita dalla vasca non fluisca immediatamente all’interno dell’elettronica. Anche l’asse Z è protetto contro schizzi di resina.
Non significa naturalmente che la macchina possa ignorare una rottura della release film: due litri di fotopolimero liquido rimangono un incidente importante da gestire rapidamente.
Ma su una piattaforma di queste dimensioni il contenimento delle perdite diventa un problema progettuale molto più serio che su una piccola stampante da 7 pollici.
Il power-loss recovery è particolarmente interessante, ma non può annullare la chimica della resina
La MAX può riprendere una stampa dopo un’interruzione di corrente. È utile quando un modello richiede molte ore, ma il risultato dipenderà anche dalla durata del blackout.
Se l’interruzione è breve, il layer successivo può essere ripreso in condizioni simili. Dopo molte ore, invece, la resina può essersi raffreddata, pigmenti e cariche possono sedimentare e la parte già stampata può avere subito variazioni.
La funzione riduce quindi la probabilità di buttare immediatamente un job dopo una breve interruzione, ma non garantisce che qualsiasi stampa possa essere ripresa senza conseguenze dopo qualunque blackout.
Phrozen GO punta alla gestione di più macchine
La stampante offre USB, Wi-Fi ed Ethernet e può essere controllata tramite Phrozen GO. L’app consente monitoraggio video, notifiche, gestione di più macchine, start/stop e controllo di alcune funzioni come riscaldamento e illuminazione.
Il target evidente è anche il piccolo print farm o studio nel quale più macchine funzionano durante la notte.
La memoria interna viene indicata da distributori autorizzati in 8 GB, mentre il sistema accetta singoli file fino a 10 GB attraverso il workflow previsto. Gli slicer supportati comprendono CHITUBOX e Lychee Slicer.
Anti-aliasing non aumenta fisicamente la risoluzione LCD
La Revo MAX supporta l’AA, che modifica l’intensità dei pixel lungo il bordo delle sezioni per attenuare l’effetto scalettato prodotto dalla griglia digitale.
Può migliorare visivamente curve e diagonali, ma non crea nuovi pixel fisici. Il limite geometrico di base rimane determinato dal pannello da 20 × 26 µm e dalla risposta ottica della resina.
Un AA troppo aggressivo può inoltre ammorbidire piccole feature. Va quindi considerato uno strumento di rendering/esposizione, non una trasformazione del display 16K in un pannello a risoluzione superiore.
I 20 × 26 µm sono comunque molto fini per una piastra da oltre 30 cm
La precisazione sul 16K non deve essere letta nel senso opposto: 20 × 26 µm rimane una densità molto elevata per una macchina di questo formato.
È sufficiente per applicazioni come modellismo, statue dettagliate, master per gioielleria e numerose forme di prototipazione. Quello che non è corretto è sostenere che la MAX sia necessariamente più dettagliata della Revo 16K più piccola soltanto perché entrambe portano il logo 16K e la nuova macchina è il modello flagship.
Il vero risultato tecnico è mantenere pixel nell’ordine di poche decine di micrometri su un’area di 302 × 162 mm.
Per la gioielleria il grande piano è soprattutto una questione di throughput
Phrozen propone la macchina anche per jewelry design. In questo settore non è generalmente necessario un oggetto alto 300 mm; il vantaggio è piuttosto disporre numerosi master sulla stessa piattaforma.
Poiché MSLA espone contemporaneamente l’intero layer, stampare un anello oppure venti anelli della stessa altezza può richiedere tempi teoricamente simili, salvo gli effetti legati alle maggiori aree e alle forze di peel.
È qui che una grande piastra può trasformarsi in produttività reale.
La qualità finale del casting dipenderà naturalmente anche dalla castable resin, dal burnout e dal processo di fusione: la risoluzione della stampante non garantisce da sola un buon risultato di microfusione.
Per il prototyping grande formato il vantaggio è evitare giunzioni
Un enclosure da quasi 30 cm, una scocca o un modello ergonomico possono essere prodotti in un unico pezzo invece di essere sezionati e incollati.
Questo elimina linee di giunzione e lavoro manuale, ma crea un altro problema: una grande parte piena in resina può diventare estremamente costosa e pesante. Hollowing e fori di drenaggio diventano quindi ancora più importanti.
Una cavità chiusa contenente resina non polimerizzata rappresenta inoltre un problema di sicurezza e durata del pezzo, perché il materiale intrappolato può degradarsi, produrre pressione e causare rotture successive.
Il grande formato aumenta l’importanza del post-processing
Una build plate da 302 mm richiede anche sistemi di lavaggio e curing adeguati. Phrozen abbina infatti la MAX a Wash Mega S e Cure Mega S, dimensionati per ricevere produzioni di grande formato.
Questo è un costo e un ingombro che spesso vengono dimenticati valutando soltanto la stampante. Per utilizzare professionalmente una MSLA servono almeno:
- area di gestione della resina;
- DPI adeguati;
- lavaggio;
- curing UV;
- gestione dei solventi o dell’acqua contaminata;
- ventilazione e corretta gestione dei rifiuti.
La camera chiusa e gli accessori di filtrazione non rendono la resina liquida innocua. I fotopolimeri non polimerizzati devono essere gestiti secondo le relative schede di sicurezza.
La macchina pesa 29 kg
Le fonti Phrozen indicano 29 kg. Sulle dimensioni esterne compare invece una piccola discrepanza: la pagina ufficiale taiwanese riporta 520 × 450 × 627 mm, mentre distributori Phrozen autorizzati e altre pagine di vendita riportano 520 × 597 × 627 mm.
Poiché più fonti commerciali collegate al prodotto utilizzano 597 mm di profondità, mentre la pagina Taiwan mostra 450 mm, è opportuno considerare questo dato ancora da chiarire prima dell’acquisto. Potrebbe trattarsi di una differenza nel metodo di misura, di un aggiornamento della specifica o semplicemente di un errore editoriale.
Per il resto delle caratteristiche principali — volume, peso, risoluzione e sistema termico — le fonti risultano allineate.
Il prezzo è già comparso sul mercato taiwanese, ma non esiste ancora un prezzo europeo universale
Sul negozio ufficiale Phrozen Taiwan la macchina è stata proposta a 44.000 TWD. La stessa pagina mostra una campagna di preordine iniziata già in estate, con consegne previste progressivamente fra fine settembre e fine ottobre 2026.
Questo significa che l’articolo del 16 settembre non coincide con la prima apparizione assoluta della MAX: il prodotto era già stato promosso direttamente da Phrozen nei mesi precedenti.
Per l’Europa è più prudente attendere il listino ufficiale locale. Sul mercato internazionale compaiono già prezzi differenti a seconda di distributore, imposte e bundle, quindi la conversione diretta del prezzo taiwanese non rappresenterebbe il costo reale per un cliente europeo.
Anche la definizione di “nuova” va quindi contestualizzata
La pagina Phrozen dedicata al lancio della MAX è attiva da diversi mesi e il sito taiwanese registra già finestre di preordine precedenti al settembre 2026. La notizia del 16 settembre va interpretata soprattutto come l’espansione della comunicazione internazionale e l’arrivo del prodotto verso la distribuzione, non necessariamente come il giorno della sua prima presentazione mondiale.
È una differenza cronologica piccola ma utile quando si ricostruisce l’evoluzione della gamma.
La Revo MAX non sostituisce automaticamente la Mega 8K S
Phrozen possiede già esperienza nelle grandi resin printer attraverso la famiglia Sonic Mega. La MAX non deve essere letta semplicemente come “la nuova Mega”.
Il suo posizionamento combina formato ampio con risoluzione 16K, maggiore automazione e un ecosistema Mighty Revo orientato anche a piccoli studi professionali e utenti evoluti. La gamma Mega continua a rappresentare un’altra classe di macchine e workflow.
La denominazione “Mighty Revo MAX” mostra in effetti che Phrozen vuole estendere il concetto Mighty verso l’alto piuttosto che sostituire nominalmente la linea Mega.
La vera novità non è quindi il numero 16K
La Sonic Mighty Revo 16K MAX è interessante soprattutto per come affronta i problemi che emergono quando una resin printer diventa grande. Il display da 14 pollici e il volume da 302 × 162 × 300 mm permettono di produrre oggetti molto più grandi o batch estesi, ma aumentano contemporaneamente costo dei fallimenti, quantità di resina coinvolta, forze di peel, tempi di lavoro e complessità della manutenzione.
Phrozen risponde con 2 litri di capacità, camera riscaldata 25–40 °C, vasca riscaldata opzionale, rilevamento delle anomalie, monitoraggio 1080p, power-loss recovery e parti di consumo progettate per una sostituzione più rapida.
È probabilmente questo il modo corretto di leggere la MAX: non una stampante che vince semplicemente perché possiede “16K”, ma una macchina che tenta di trasformare la stampa MSLA di grande formato in un processo più gestibile durante lavori da molte ore.
Anzi, sul puro dettaglio XY la più piccola Mighty Revo 16K mantiene un vantaggio nominale con pixel da 14 × 19 µm. La MAX accetta pixel più grandi, 20 × 26 µm, in cambio di una superficie enormemente più estesa. È quindi prima di tutto una scelta di scala e produttività, non una corsa alla risoluzione.
La domanda più importante sarà ora verificare sul campo quanto bene riscaldamento, sensori e nuovo workflow riescano a mantenere la qualità su un’intera piastra da 14 pollici durante stampe lunghe. Su una macchina di questo tipo, infatti, il benchmark decisivo non sarà vedere una singola miniatura perfetta fotografata in macro, ma riuscire a produrre decine di componenti o una grande parte per molte ore senza perdere uniformità, adesione e ripetibilità fra una zona e l’altra del piano.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).