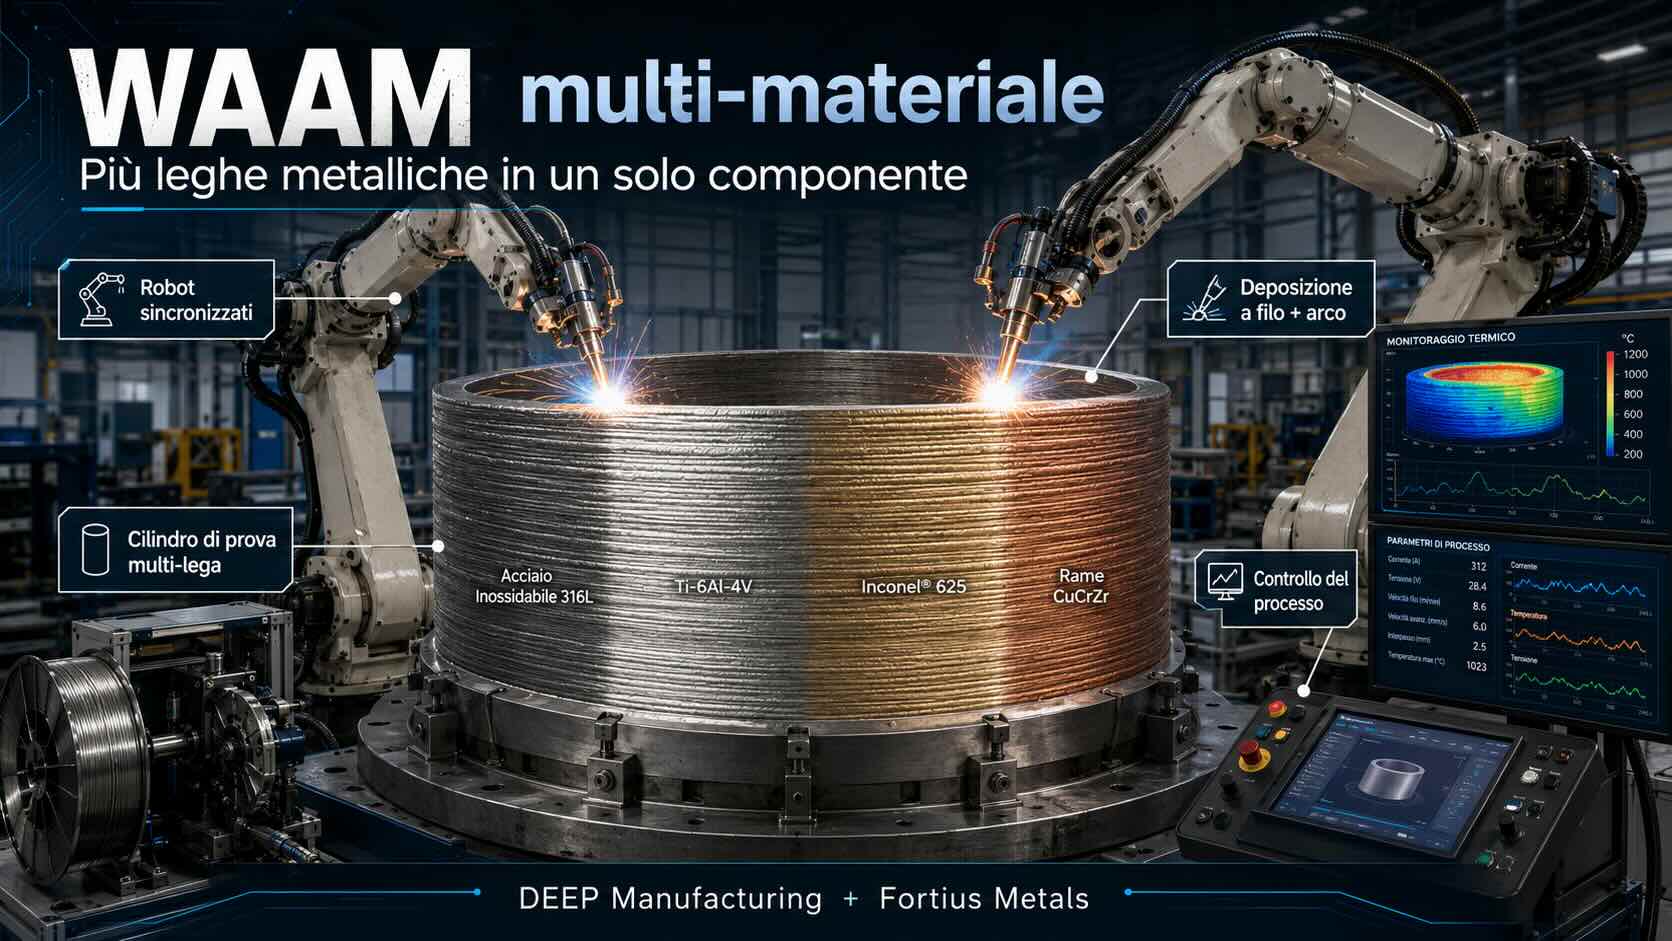
DEEP Manufacturing porta il WAAM nei pressure vessel per occupazione umana con Approval of Manufacture DNV
DEEP Manufacturing sta cercando di portare la Wire Arc Additive Manufacturing fuori dalla fase nella quale il principale risultato è dimostrare che un grande componente metallico può essere stampato. L’azienda britannica dispone infatti di una Approval of Manufacture, AoM, rilasciata da DNV per processi WAAM destinati anche alla produzione di pressure vessel for human occupancy, PVHO, cioè recipienti pressurizzati nei quali possono trovarsi persone. Si tratta di una categoria particolarmente critica che comprende, a seconda dell’applicazione e dello standard considerato, sistemi come camere iperbariche, diving bell, capsule di trasferimento e strutture pressurizzate di veicoli o habitat subacquei. È proprio questo specifico campo di applicazione a rendere significativa l’approvazione: altri produttori utilizzano WAAM per componenti marini, recipienti industriali o strutture certificate, ma DEEP Manufacturing dichiara di essere il primo produttore ad aver ottenuto una DNV Approval of Manufacture per componenti additivi destinati anche ai PVHO e l’unico provider DED-Arc con l’attuale combinazione di approvazioni per pressure hull, hull structures and equipment e pressure vessels for human occupancy.
L’articolo pubblicato da 3D Printing Industry il 22 settembre 2026 presenta il risultato nel contesto dei primi “18 mesi” di crescita di DEEP Manufacturing. La cronologia richiede però una precisazione. La società dichiara di essere stata lanciata nel gennaio 2025, ha ricevuto una prima Approval in Principle nel febbraio 2025 e la successiva Approval of Manufacture completa il 24 settembre 2025. La certificazione non è quindi una novità ottenuta nel settembre 2026: il nuovo aggiornamento riguarda soprattutto l’espansione delle capacità produttive, dei materiali, della lavorazione CNC e della presenza negli Stati Uniti. Inoltre, fra gennaio 2025 e settembre 2026 sono trascorsi circa venti mesi, non esattamente diciotto; la definizione utilizzata nella comunicazione aziendale deve quindi essere considerata una formulazione approssimativa della propria timeline.
Approval in Principle e Approval of Manufacture non sono la stessa cosa
Il passaggio dalla prima approvazione del febbraio 2025 a quella ottenuta nel settembre dello stesso anno è particolarmente importante per comprendere la notizia. Una Approval in Principle, AiP, è essenzialmente una valutazione preliminare indipendente di un concetto. DNV verifica che la tecnologia proposta sia tecnicamente fattibile all’interno del framework concordato e che non emergano ostacoli fondamentali che rendano impossibile portarla alla fase successiva. È un risultato importante per una tecnologia nuova, ma non significa che l’organizzazione sia già stata qualificata per produrre in serie componenti conformi.
La Approval of Manufacture, invece, riguarda la capacità del fabbricante di produrre in maniera consistente materiali e prodotti conformi a requisiti stabiliti. Il concetto esiste in DNV anche per processi manifatturieri tradizionali e, nel caso dell’additive manufacturing, entra in relazione con la qualificazione della struttura produttiva, del processo, dei materiali, dei controlli e della qualità.
| Livello | Significato generale |
|---|---|
| Approval in Principle | Il concetto è considerato tecnicamente fattibile e non emergono impedimenti fondamentali |
| Process qualification | Vengono dimostrati parametri, proprietà e ripetibilità del processo in condizioni definite |
| Approval of Manufacture | Il produttore dimostra di poter fabbricare con continuità secondo specifiche e regole applicabili |
| Part qualification/certification | Il componente o famiglia di componenti viene valutato rispetto ai requisiti dell’applicazione |
| Product certificate | Quando richiesto, certifica la conformità del prodotto specifico alle regole applicabili |
Questo spiega perché l’AoM non debba essere interpretata come “qualunque parte stampata da DEEP Manufacturing è automaticamente certificata DNV”. Un’approvazione del produttore stabilisce una base riconosciuta e qualificata per la fabbricazione. Il componente reale deve comunque essere progettato, prodotto, controllato e certificato secondo il percorso applicabile, soprattutto quando geometria, materiale o servizio appartengono a categorie safety-critical.
Che cosa significa davvero Pressure Vessel for Human Occupancy
Un PVHO è molto diverso da un normale serbatoio industriale. La definizione ASME PVHO-1 comprende recipienti che racchiudono una persona mentre esiste una differenza di pressione interna o esterna superiore a 2 psi, circa 14 kPa. Gli esempi includono submersible, diving bell, personnel transfer capsule, decompression chamber, recompression chamber e camere iperbariche.
La differenza non è soltanto normativa. Se fallisce un serbatoio industriale, le conseguenze possono comunque essere estremamente gravi, ma in un PVHO la persona si trova direttamente all’interno del pressure boundary.
Una struttura subacquea può inoltre essere soggetta prevalentemente a pressione esterna, situazione particolarmente delicata perché il failure mode può essere il buckling o l’implosione, non soltanto la rottura dovuta alla pressione interna.
In un pressure hull destinato a grandi profondità devono essere controllati:
- proprietà meccaniche;
- geometria;
- ovalizzazione;
- spessore;
- difetti;
- fatica;
- saldature e giunzioni;
- penetrazioni;
- aperture;
- tensioni residue;
- corrosione;
- stabilità elastoplastica.
La possibilità di depositare un grande cilindro o una semisfera mediante WAAM rappresenta quindi soltanto l’inizio del problema ingegneristico.
WAAM è un processo DED-Arc, non una variante del Powder Bed Fusion
La tecnologia utilizzata da DEEP Manufacturing appartiene alla famiglia Directed Energy Deposition con arco elettrico, comunemente chiamata Wire Arc Additive Manufacturing.
Un robot movimenta una torcia attorno alla geometria mentre un filo metallico viene alimentato verso il punto di deposizione. L’arco elettrico fonde il filo e il materiale viene depositato sotto forma di cordoni sovrapposti.
Il processo ha molte caratteristiche in comune con la saldatura robotizzata, dalla quale deriva gran parte dell’hardware e della metallurgia.
Rispetto a Laser Powder Bed Fusion, WAAM offre normalmente:
- tassi di deposizione molto superiori;
- possibilità di costruire strutture di diversi metri;
- filo relativamente economico come feedstock;
- elevata efficienza nell’utilizzo della materia prima.
In cambio, il cordone depositato è molto più grande e la superficie as-built è più irregolare. La precisione geometrica ottenibile direttamente dal processo non è quella di un sistema PBF metallico.
Per questo le parti DEEP Manufacturing non devono essere immaginate come componenti che escono dal robot nella loro forma e finitura definitiva.
WAAM + CNC: il processo è realmente ibrido
DEEP Manufacturing descrive esplicitamente la propria capacità come un workflow che comprende:
progettazione → WAAM → lavorazioni tradizionali → CNC → inspection → testing → certificazione.
Questo è un punto essenziale per comprendere la maturità industriale della tecnologia.
WAAM è particolarmente efficace per costruire rapidamente una near-net shape, cioè una geometria vicina a quella finale sulla quale viene lasciato sufficiente sovrametallo per le successive lavorazioni.
Il CNC può successivamente creare:
- superfici di tenuta;
- flange;
- sedi;
- fori;
- interfacce di assemblaggio;
- spessori finali;
- tolleranze geometriche;
- superfici necessarie ai controlli.
Definire quindi un pressure vessel WAAM come “interamente stampato in 3D” può essere tecnicamente vero per il grezzo, ma non descrive correttamente l’intera catena produttiva del prodotto certificato.
È hybrid manufacturing.
Il sito di Bristol integra ora stampa, machining e ispezione
L’evoluzione più concreta raccontata nell’aggiornamento del settembre 2026 riguarda proprio la fabbrica.
Il sito di Bristol/Avonmouth dispone oggi di circa 34.000 ft², poco più di 3.150 m², e DEEP Manufacturing indica 17 sistemi robotici WAAM distribuiti fra configurazioni enclosed, single-axis, two-axis e multi-robot.
L’azienda ha aggiunto nuova capacità CNC, fra cui una DMG DMF 300/11 con envelope dichiarato di circa 3.000 × 1.100 × 1.100 mm e capacità di movimentare pezzi fino a 6.000 kg.
Sono presenti anche sistemi per:
- material development;
- inspection;
- testing;
- tracciabilità;
- post-processing.
Secondo DEEP, l’obiettivo è evitare che il pezzo debba essere trasferito attraverso una lunga catena di fornitori esterni fra deposizione, lavorazione, misura e certificazione.
Per componenti pressure-rated questo può avere un valore significativo perché ogni trasferimento aggiunge gestione documentale, logistica, tracciabilità e potenziali lead time.
La capacità multi-robot supera i sei metri
Un altro elemento caratteristico di DEEP Manufacturing è la scala.
I singoli robot possono realizzare componenti di circa 3 metri di diametro, mentre i sistemi sincronizzati multi-robot estendono il volume utile fino a circa 6,2 metri di diametro.
L’azienda ha sviluppato una configurazione a sei robot per aumentare la scala e, potenzialmente, il tasso di deposizione.
Coordinare sei robot non significa semplicemente dividere una circonferenza in sei parti e farli lavorare contemporaneamente. Con l’aumento del numero dei deposition head entrano in gioco:
- sincronizzazione delle traiettorie;
- collision avoidance;
- thermal history;
- interpass temperature;
- sovrapposizione delle zone;
- distorsioni;
- accumulo delle tensioni residue.
L’aumento della produttività deve quindi mantenere una storia termica sufficientemente controllata affinché il materiale finale conservi le proprietà richieste.
Su un pressure hull questo aspetto è particolarmente rilevante, perché variazioni locali delle proprietà possono modificare il comportamento della struttura sotto pressione esterna.
L’AoM non elimina la necessità della qualificazione della parte
La stessa documentazione DEEP distingue correttamente process qualification e part qualification.
La prima studia variabili quali:
- heat input;
- strategia dei cordoni;
- interpass temperature;
- wall thickness;
- feedstock;
- parametri della deposizione.
La seconda considera invece la geometria specifica del componente e la sua storia termica locale.
Due componenti prodotti con la stessa lega e gli stessi parametri nominali non sono necessariamente metallurgicamente equivalenti se uno è una parete lineare e l’altro contiene una grande intersezione tridimensionale nella quale il calore viene accumulato diversamente.
Per questa ragione la qualification di un processo non certifica automaticamente qualsiasi geometria che possa essere fisicamente prodotta con quel processo.
È la stessa distinzione importante in tutto il metal additive manufacturing:
qualifying a process ≠ automatically certifying every part produced by it.
DNV-ST-B203 fornisce il framework per l’additive manufacturing
Il riferimento tecnico fondamentale è DNV-ST-B203, standard dedicato all’additive manufacturing.
La versione aggiornata del novembre 2025 copre sia materiali metallici sia polimerici e comprende requisiti relativi a:
- procurement;
- documentazione;
- qualificazione dei processi;
- qualificazione delle parti;
- quality management;
- produzione;
- testing;
- inspection.
Per i metalli, il framework include tecnologie come DED-Arc, DED laser, Powder Bed Fusion e Binder Jetting.
Il principio alla base dello standard è che la criticità dell’applicazione deve determinare il livello di controllo necessario.
Un componente decorativo e un pressure hull nel quale devono vivere persone non possono seguire lo stesso livello di qualification anche se vengono prodotti con la stessa macchina.
Approval of Manufacture non significa che DNV abbia “certificato WAAM in generale”
Questo è probabilmente uno dei punti che vale maggiormente la pena precisare.
La certificazione DEEP Manufacturing dimostra che un determinato fabbricante, attraverso processi, procedure, qualità e materiali qualificati, è stato approvato per determinati scope.
Non equivale alla dichiarazione:
“DNV ha certificato che qualsiasi WAAM è sicuro per costruire pressure vessel.”
WAAM rimane una famiglia di processi e le proprietà finali dipendono da:
- sorgente;
- filo;
- gas;
- sistema robotico;
- strategia;
- operatore;
- parametri;
- termica;
- post-processing.
Una parte realizzata su un’altra macchina con parametri differenti non eredita l’approvazione DEEP.
Il primato mondiale è specifico, non generale
Anche il titolo “world’s only full DNV approval for WAAM pressure vessel production” deve essere letto con attenzione.
Esistono già altre aziende approvate DNV per processi additive manufacturing e altre organizzazioni che producono componenti WAAM certificati. DNV dispone di programmi di Approval of Manufacturer per AM almeno dal 2018.
La particolarità di DEEP riguarda lo specifico scope di DED-Arc/WAAM legato a pressure vessel for human occupancy, pressure hull e relative strutture ad alta criticità.
Le pagine attuali di DEEP definiscono il risultato:
- world first per AoM di PVHO prodotti mediante WAAM;
- unico provider DED-Arc a livello globale con AoM per steel pressure hull, hull structures/equipment e PVHO.
3D Printing Industry afferma di aver verificato il claim attraverso gli approval pubblicamente riportati e di non aver identificato un altro produttore con la stessa certificazione specifica.
È quindi più corretto parlare di primato in una precisa sottocategoria certificativa, non di monopolio mondiale della produzione WAAM certificata.
I materiali disponibili sono più numerosi dei materiali necessariamente compresi nello stesso scope DNV
3D Printing Industry elenca oggi una gamma materiale comprendente:
- carbon steel;
- stainless steel ER316LSi;
- duplex e super duplex UNS S32750;
- Nickel Aluminium Bronze ER CuNiAl;
- copper alloy ERCuNi30;
- aluminium ER2319/2219.
La distinzione da mantenere è fra material portfolio e certification scope.
Il fatto che un’azienda abbia sviluppato parametri per una lega non significa automaticamente che ogni combinazione materiale/prodotto sia inclusa nella stessa Approval of Manufacture per PVHO.
DEEP descrive inoltre programmi interni di material development e qualification dedicati a carbon steel, inox, duplex, rame, nickel alloy e altre formulazioni.
Questo è normale nel WAAM. Un nuovo filo richiede caratterizzazione della deposizione, metallurgia, proprietà, heat treatment e comportamento nella geometria di interesse prima di entrare in un’applicazione critica.
Il sito di Houston non possiede ancora la stessa AoM di Bristol
L’articolo di 3D Printing Industry descrive DEEP Manufacturing come organizzazione ormai presente con due stabilimenti, uno britannico e uno statunitense.
È corretto, ma lo stato certificativo delle due sedi non è ancora identico.
La pagina ufficiale del sito di Houston indica al settembre 2026:
- ISO 9001;
- DNV Approval in Principle;
- Approval of Manufacture in progress.
Il sito sta producendo qualification block e sviluppando processi per allinearsi allo stesso framework del centro britannico.
Di conseguenza sarebbe prematuro affermare che entrambi i siti possiedano già la full DNV AoM per i PVHO.
L’AoM completa descritta nel 2025 è associata alla capacità di Bristol.
Houston può già svolgere sviluppo, costruzione e attività industriali, ma il percorso per replicare formalmente la medesima approvazione DNV è ancora in corso.
La replica della certificazione da uno stabilimento all’altro non è automatica
Questo aspetto è particolarmente interessante perché mostra una delle difficoltà della produzione distribuita.
Se un file CAD e una serie di parametri funzionano su un robot a Bristol, trasferirli su una macchina apparentemente equivalente in Texas non certifica automaticamente il nuovo processo.
Devono essere considerate:
- calibrazione;
- robot;
- power source;
- wire delivery;
- ambiente;
- operatori;
- quality system;
- equipment maintenance;
- procedure di inspection.
Per questo Houston sta producendo specifici blocchi di qualificazione DNV.
La vera produzione digitale distribuita non consiste quindi soltanto nell’inviare il file dall’Europa agli Stati Uniti. Richiede che il sito ricevente sia qualificato per replicare il processo con la stessa confidenza.
L’obiettivo originario erano gli habitat subacquei DEEP
DEEP Manufacturing nasce da un problema interno alla casa madre DEEP, che sta sviluppando tecnologie per presenza umana prolungata sott’acqua.
Grandi camere sferiche o cilindriche destinate alla pressione esterna sono tradizionalmente molto difficili da approvvigionare.
Per strutture di grandi dimensioni possono essere necessari:
- forgings speciali;
- grandi fusioni;
- forming;
- numerose saldature;
- tempi di consegna molto lunghi.
WAAM permette di costruire una near-net shape senza uno stampo dedicato e utilizzando filo industriale.
Da questa esigenza interna è nata successivamente l’offerta di manufacturing per clienti di energy, maritime, aerospace e defence.
Tre volte più veloce rispetto a casting e forging è un claim aziendale, non una regola generale
DEEP Manufacturing dichiara lead time fino a circa tre volte più rapidi rispetto a fusione o forgiatura.
Il beneficio è plausibile soprattutto nei componenti:
- molto grandi;
- prodotti in volumi bassi;
- con tooling complesso;
- caratterizzati da lunghi tempi di approvvigionamento.
Non è però possibile generalizzare.
Una fonderia con stampo già disponibile e produzione consolidata può essere molto più economica e produttiva in una serie elevata.
Anche DEEP riconosce esplicitamente che WAAM non è il processo ideale per:
- produzioni ad alto volume;
- componenti piccoli e molto dettagliati;
- superfici di altissima finitura senza machining;
- commodity part economiche;
- prodotti con supply chain tradizionale già efficiente.
Il vantaggio principale è quindi nei large, low-volume, high-value components.
La percentuale di materiale depositato non equivale al buy-to-fly finale
DEEP afferma inoltre che fino al 98% del filo può essere depositato nel componente, utilizzando questo dato per evidenziare la maggiore material efficiency rispetto alla lavorazione da pieno.
È importante non confondere la depositional efficiency con la quantità finale di materiale realmente presente nella parte.
Una near-net shape WAAM contiene infatti sovrametallo destinato alla lavorazione CNC. Supporti, start/stop, run-on/run-off e zone fuori tolleranza possono essere rimossi.
Il risparmio rispetto alla lavorazione di un enorme blocco forgiato può essere notevole, ma il valore “98% depositato” non equivale automaticamente a “solo 2% di scarto sull’intero prodotto finito”.
Per una valutazione ambientale o economica completa servirebbero:
- massa del filo;
- massa del grezzo;
- massa finale;
- trucioli;
- gas;
- energia;
- machining;
- heat treatment;
- inspection.
Per pressure hull e PVHO la post-elaborazione è fondamentale
In una struttura destinata alla pressione esterna, geometric accuracy e surface quality non sono elementi cosmetici.
Piccole variazioni di spessore o ovalizzazione possono influenzare il buckling.
Di conseguenza il workflow industriale deve comprendere metrologia, machining e NDT.
Le tecniche utilizzabili possono comprendere, a seconda dell’applicazione:
- ultrasonic testing;
- radiografia;
- penetranti;
- magnetic particle inspection;
- dimensional inspection;
- mechanical testing su coupon;
- metallografia.
La scelta dipende da materiale, geometria e standard.
Proprio per questo l’AoM DNV è più rilevante del semplice fatto che un robot sia riuscito a produrre un grosso cilindro: ciò che viene verificato è l’esistenza di una catena manifatturiera controllata capace di produrre, ispezionare e documentare il risultato.
Dal “si può stampare?” al “si può certificare?”
La storia di DEEP Manufacturing rappresenta bene una trasformazione più generale del metal additive manufacturing.
Per anni molte dimostrazioni WAAM si sono concentrate su domande come:
“Quanto grande possiamo stampare?”
“Quanti chilogrammi all’ora possiamo depositare?”
“Possiamo costruire una pala, una nave o una parete metallica?”
Nelle applicazioni industriali più critiche queste non sono più le domande decisive.
Il problema reale diventa:
“Le proprietà sono ripetibili?”
“La tracciabilità è sufficiente?”
“Il processo è qualificato?”
“Il componente può essere ispezionato?”
“Il fabbricante dispone di un quality system riconosciuto?”
“Un ente di classificazione accetterà il prodotto per l’impiego previsto?”
È precisamente su questo passaggio che l’Approval of Manufacture DNV assume importanza.
Una certificazione significativa, ma non una certificazione universale del WAAM
Il risultato DEEP Manufacturing è quindi più rilevante di una semplice stampa dimostrativa, ma deve essere descritto senza estenderne eccessivamente il significato.
È verificato che nel settembre 2025 DNV abbia rilasciato a DEEP Manufacturing una Approval of Manufacture per WAAM che comprende pressure vessels, PVHO e hull structures/equipment. DNV stessa ha pubblicamente commentato il rilascio attraverso il responsabile Materials & Welding Thorsten Lohmann.
È inoltre verificato che il framework DNV-ST-B203 comprende la qualifica del DED-Arc e che l’Approval of Manufacture rappresenta un controllo sulla capacità del produttore di fabbricare in maniera consistente secondo specifiche e regole definite.
Non significa invece che:
- qualsiasi geometria DEEP sia automaticamente certificata;
- qualsiasi materiale del catalogo possa automaticamente essere utilizzato in un PVHO;
- qualsiasi macchina WAAM sia ora approvata da DNV;
- lo stabilimento di Houston possieda già lo stesso AoM del sito britannico;
- WAAM sia sempre più economico o più rapido di forging e casting.
Il valore dell’approvazione sta esattamente nel contrario: aver definito i confini, le procedure e i controlli entro i quali un processo additivo può essere utilizzato per applicazioni nelle quali un fallimento non è accettabile.
Per WAAM è probabilmente questo il passaggio necessario per trasformarsi da tecnologia impressionante da osservare durante una deposizione robotica a normale processo industriale utilizzabile in una distinta base.
DEEP Manufacturing non ha dimostrato che pressure vessel, fusioni e forgings tradizionali siano diventati obsoleti. Ha dimostrato invece che almeno uno specifico percorso WAAM può essere inserito all’interno di un framework di qualification e Approval of Manufacture destinato anche a strutture pressurizzate per occupazione umana.
Per il large-format additive manufacturing, questa differenza è molto più significativa di un nuovo record dimensionale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).