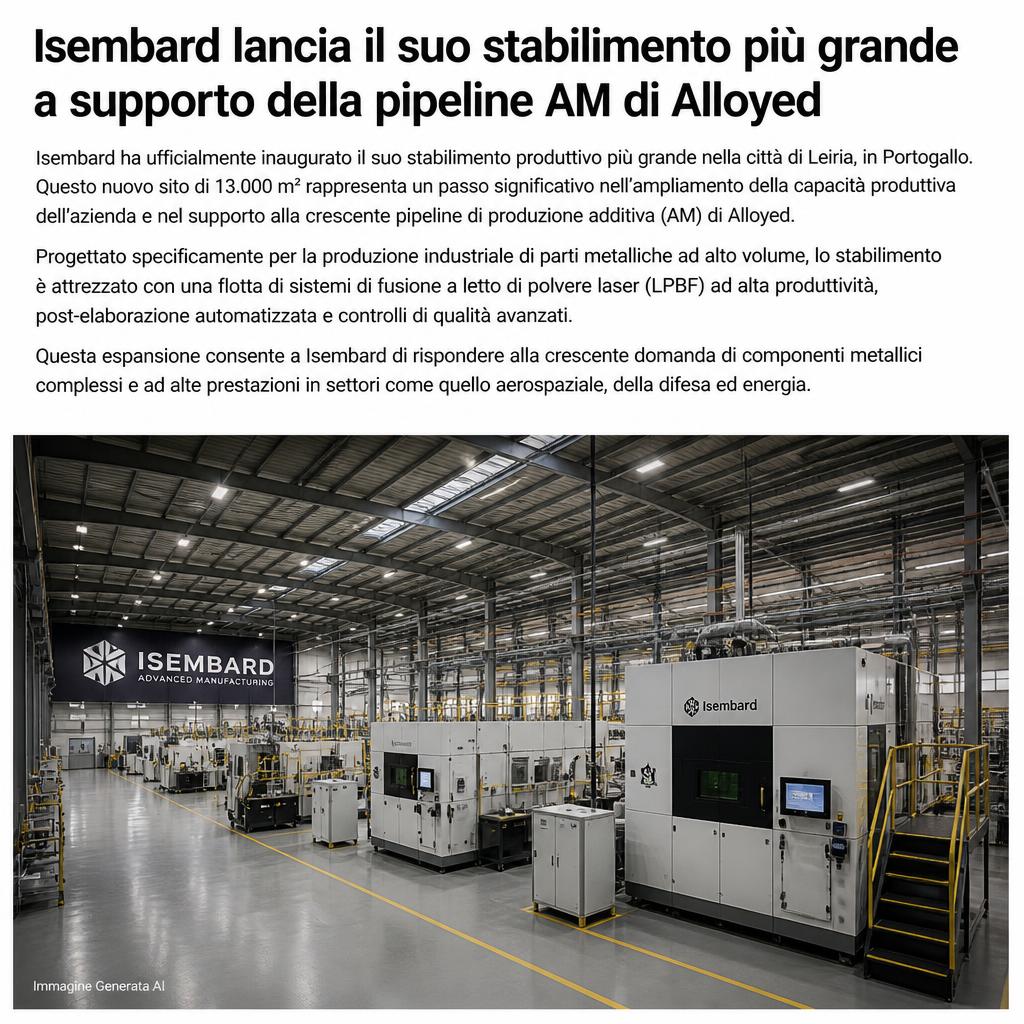
La nuova fabbrica Isembard non stampa metallo in 3D, ma mostra quanto il CNC resti essenziale nella produzione additiva
Isembard ha inaugurato il 14 settembre 2026 un nuovo quartier generale e stabilimento produttivo a Southwark, nel centro di Londra, con una superficie di circa 160.000 piedi quadrati, equivalenti a poco meno di 15.000 metri quadrati. La società britannica definisce il sito la più grande nuova fabbrica aperta nella capitale dalla Seconda guerra mondiale, una formulazione che appartiene alla comunicazione dell’azienda e non va trasformata in una classificazione indipendentemente certificata. Dal punto di vista dell’additive manufacturing, tuttavia, l’aspetto più interessante è un altro: Isembard non dispone, almeno sulla base delle attrezzature pubblicamente confermate nei propri stabilimenti, di una flotta di sistemi Laser Powder Bed Fusion. La sua specializzazione è la lavorazione di precisione mediante fresatura CNC a tre e cinque assi, mill-turn, elettroerosione a filo e metrologia, ma tra i clienti dell’azienda compare Alloyed, uno dei protagonisti britannici della produzione additiva metallica avanzata.
È proprio questo rapporto a rendere interessante la nuova capacità produttiva per il settore AM. Un componente metallico prodotto con Laser Powder Bed Fusion raramente termina il proprio percorso quando viene rimosso dalla camera di stampa. Superfici di accoppiamento, fori, sedi per cuscinetti, filettature, piani di tenuta e altre feature funzionali richiedono frequentemente lavorazioni sottrattive successive. La produzione additiva e il CNC non rappresentano quindi due modalità necessariamente concorrenti: nelle applicazioni aerospace, defence, propulsion ed energy costituiscono spesso fasi differenti della stessa catena produttiva.
La nuova fabbrica Isembard offre un esempio particolarmente chiaro di questa convergenza. Alloyed può utilizzare l’AM per realizzare geometrie che sarebbero difficili o inefficienti da ottenere dal pieno; partner di lavorazione ad alta precisione possono intervenire successivamente quando una determinata quota, superficie o interfaccia necessita delle caratteristiche tipiche del machining.
Il rapporto con Alloyed è reale, ma non significa che ogni pezzo Isembard provenga da una stampante 3D
Sul proprio sito Isembard presenta Alloyed tra i clienti del network e riporta una dichiarazione di Charlie Pearson, Chief Engineer di Alloyed, che descrive Isembard come un partner manifatturiero capace di comprendere rapidamente requisiti tecnici complessi e consegnare prodotti di precisione secondo gli standard richiesti.
Questo permette di confermare l’esistenza del rapporto industriale. Non consente però di concludere che qualsiasi componente lavorato da Isembard per Alloyed sia necessariamente un pezzo precedentemente prodotto in LPBF. Le aziende non hanno pubblicato una descrizione dettagliata dei singoli part number, dei processi utilizzati o del volume produttivo affidato a Isembard.
La formulazione più corretta è quindi che Isembard è un fornitore di lavorazioni di precisione all’interno della più ampia catena manifatturiera di Alloyed, azienda che utilizza estensivamente l’additive manufacturing. In alcuni progetti ciò può significare post-processing di componenti AM; in altri potrebbe trattarsi di parti convenzionali, tooling, fixture o elementi complementari.
Questa distinzione è importante perché la moderna industrializzazione dell’AM non deve essere descritta come una fabbrica composta esclusivamente da stampanti 3D. Una turbomacchina, un sistema aerospace o un prodotto defence può integrare componenti LPBF, elementi lavorati dal pieno, cuscinetti commerciali, elettronica, fissaggi e strutture prodotte attraverso processi completamente differenti.
Alloyed ha costruito una piattaforma che va dall’alloy design alla produzione seriale
Per comprendere il significato del rapporto bisogna guardare al modello produttivo di Alloyed. La società, nata dall’evoluzione di OxMet Technologies e dalla fusione con Betatype nel 2020, ha sviluppato una tecnologia integrata per progettazione e produzione di componenti metallici avanzati.
La piattaforma comprende quattro elementi principali. ABD, Alloys-by-Design, viene utilizzato per sviluppare e ottimizzare leghe attraverso strumenti computazionali. Architect affronta invece l’ottimizzazione della geometria del componente per additive manufacturing. Engine interviene sulla strategia di processo e sui percorsi del laser, controllando distribuzione dell’energia e storia termica durante la costruzione. Infine Nexus gestisce produzione, controllo di processo, monitoraggio e aspetti legati a qualification e qualità.
È una filosofia importante perché tenta di eliminare la frammentazione tipica della produzione additiva: materiale sviluppato da una società, componente progettato da un’altra, stampa eseguita da un service, lavorazione meccanica affidata a un ulteriore fornitore e qualifica gestita separatamente.
Alloyed cerca invece di controllare digitalmente una parte molto più ampia della sequenza.
Questo non significa tuttavia che ogni singola operazione debba essere realizzata internamente. Una supply chain industriale può utilizzare partner esterni mantenendo specifiche, controllo dei dati e qualità definiti dal prime contractor.
È qui che aziende come Isembard possono inserirsi.
Stampare vicino alla forma finale e lavorare soltanto le superfici necessarie
Il metodo economicamente più interessante per molti componenti AM consiste nel progettare il pezzo affinché esca dalla stampante near-net-shape, lasciando materiale aggiuntivo soltanto nelle regioni che verranno successivamente lavorate.
Supponiamo che una flangia abbia una superficie di tenuta con requisiti severi di planarità e rugosità. Tentare di ottenere direttamente quella finitura tramite LPBF può essere inefficiente o impossibile. Il progettista può invece lasciare qualche decimo di millimetro di sovrametallo.
Dopo stampa e trattamento termico, il CNC rimuove quel materiale e produce la superficie finale.
Lo stesso principio può essere applicato a:
- fori di precisione;
- sedi per cuscinetti;
- interfacce di montaggio;
- filettature;
- piani di tenuta;
- datum metrologici;
- superfici aerodinamiche selezionate;
- accoppiamenti albero-foro.
In questo modo la produzione additiva viene utilizzata dove offre il maggiore vantaggio — geometrie interne, consolidamento di parti, alleggerimento, canali conformali — mentre il machining viene riservato alle feature nelle quali offre maggiore accuratezza e qualità superficiale.
Risoluzione della stampa e tolleranza finale sono due concetti differenti
Questa catena aiuta anche a correggere uno degli equivoci più comuni riguardanti il metal AM. Una macchina LPBF può avere layer di poche decine di micrometri e uno spot laser molto piccolo, ma questi numeri non corrispondono automaticamente alla tolleranza dimensionale del componente.
Durante la produzione intervengono gradienti termici, tensioni residue, ritiro, deformazione, variazione locale della polvere e numerosi altri fenomeni.
Un componente può quindi contenere feature estremamente fini e contemporaneamente richiedere machining sulle superfici funzionali.
La risoluzione del processo additivo, l’accuratezza geometrica della parte as-built e la tolleranza finale dopo post-processing devono essere trattate come grandezze differenti.
La combinazione AM-CNC non rappresenta quindi una correzione di una tecnologia imperfetta, ma una strategia produttiva intenzionale.
Perché un CNC a cinque assi diventa particolarmente utile con parti additive
Le geometrie ottimizzate per AM possono essere molto diverse dai componenti tradizionali. Superfici curve, strutture topologicamente ottimizzate e forme organiche possono rendere difficile il posizionamento su una macchina utensile.
Un centro a cinque assi permette di orientare simultaneamente parte o utensile e raggiungere superfici che richiederebbero diversi piazzamenti su una macchina a tre assi.
Ridurre il numero di riposizionamenti può migliorare produttività e coerenza geometrica, soprattutto quando più feature devono essere lavorate rispetto allo stesso datum.
La difficoltà si sposta però sul workholding. Un componente AM ottimizzato per utilizzare meno materiale può non offrire le superfici piane o parallele normalmente utilizzate per serrarlo in una morsa.
Progettare un componente per additive manufacturing industriale significa quindi considerare fin dall’inizio anche come verrà afferrato durante il post-processing.
A volte vengono introdotte feature temporanee, boss o riferimenti destinati esclusivamente alla lavorazione e successivamente rimossi.
La wire EDM può entrare nella stessa sequenza
Il nuovo stabilimento Isembard comprende anche capacità di Wire Electrical Discharge Machining, o elettroerosione a filo.
Nel processo EDM un sottile filo conduttore viene utilizzato come elettrodo e il materiale viene rimosso attraverso scariche elettriche controllate, senza una forza di taglio convenzionale tra utensile e pezzo.
Per l’AM metallico questo processo può avere diversi utilizzi. Le parti LPBF vengono generalmente costruite sopra una piastra metallica e devono successivamente essere separate. Il taglio può essere eseguito con sega a nastro, EDM o altre tecniche in funzione del materiale e della geometria.
La wire EDM può inoltre produrre profili molto accurati su materiali difficili da lavorare convenzionalmente, purché siano elettricamente conduttivi e la geometria sia accessibile al filo.
Non è corretto affermare che Isembard utilizzi necessariamente la propria EDM per separare parti Alloyed dalle build plate: questo dettaglio non è stato reso pubblico. La presenza della tecnologia mostra però come un machine shop moderno disponga di processi complementari potenzialmente utili alla catena AM.
La metrologia climatizzata completa la parte meno visibile della produzione
Il sito Southwark comprende anche un laboratorio metrologico a temperatura controllata.
È un elemento meno spettacolare di una macchina a cinque assi, ma essenziale per applicazioni aerospace e defence. La misura dimensionale di una parte metallica cambia con la temperatura; quando si lavora con tolleranze strette anche pochi gradi possono introdurre variazioni significative.
Il controllo metrologico può comprendere CMM, sistemi ottici, strumenti di misura superficiale e altre tecnologie, a seconda delle feature da verificare.
Nel caso dell’AM può essere necessario combinare più tecniche. Una CMM può verificare superfici esterne e fori accessibili, mentre una CT può essere richiesta per geometrie interne complesse.
Nessun singolo strumento controlla automaticamente ogni caratteristica del componente.
Misurare una parte AM è spesso più difficile che produrla
Un canale interno conformale può essere semplice da creare attraverso LPBF e impossibile da raggiungere con una sonda meccanica. Una struttura lattice può contenere migliaia di elementi. Una superficie organica può richiedere confronto con una nuvola di punti anziché poche quote lineari.
Questo è uno dei motivi per cui il passaggio dalla prototipazione alla produzione seriale nell’AM è legato strettamente alla metrologia.
Non basta dimostrare che una stampante può produrre un pezzo una volta. Bisogna dimostrare che il processo continua a produrlo all’interno dei limiti previsti, lotto dopo lotto.
AS9100D riguarda il sistema qualità, non certifica automaticamente il componente
Alloyed opera in ambienti di produzione certificati AS9100D, standard di gestione della qualità specifico per aerospace, space e defence.
Anche Isembard indica tra i propri obiettivi e servizi il supporto a standard industriali avanzati nelle proprie fabbriche e nel network.
È importante però non interpretare una certificazione del sistema qualità come certificazione automatica di ogni parte prodotta.
AS9100 definisce requisiti per gestione documentale, tracciabilità, controllo dei fornitori, risk management, non conformità, change management e altri aspetti organizzativi.
La qualifica di un componente aerospace richiede invece un processo specifico che può comprendere material specification, process qualification, first article inspection, prove meccaniche, NDT e approvazioni del cliente.
Il nuovo sito di Southwark è principalmente una fabbrica CNC
Le attrezzature ufficialmente descritte per il nuovo stabilimento includono centri di fresatura a tre assi, centri a cinque assi, macchine mill-turn e wire EDM, accompagnati dal laboratorio metrologico.
Non risultano annunciate macchine LPBF, DED, binder jetting o altri sistemi di additive manufacturing.
Definire Southwark una nuova fabbrica di metal AM sarebbe quindi tecnicamente scorretto.
È invece un ampliamento di capacità della supply chain che può supportare anche aziende AM.
Questo dettaglio rende il caso forse ancora più interessante: mostra come l’espansione dell’additive manufacturing industriale possa generare domanda non soltanto per nuove stampanti ma per l’intero ecosistema di lavorazioni a valle.
160.000 piedi quadrati nel centro di Londra
La nuova struttura occupa circa 160.000 ft², equivalenti a circa 14.900 m², distribuiti secondo le informazioni pubblicate su più livelli e utilizzati sia come quartier generale globale sia come stabilimento produttivo.
Isembard sostiene che si tratti della più grande nuova fabbrica aperta nella capitale britannica dalla Seconda guerra mondiale. Essendo una rivendicazione dell’azienda, è opportuno conservarne l’attribuzione.
La scelta di Southwark è insolita per un’attività manifatturiera moderna. Gran parte della produzione industriale è stata progressivamente spostata verso aree periferiche dove terreno, logistica e immobili costano meno.
Isembard sostiene invece che la presenza a Londra aiuti a competere per personale specializzato in software, AI, robotica e manufacturing engineering.
Nella struttura gli uffici degli sviluppatori software e degli ingegneri dell’automazione si affacciano direttamente sull’area produttiva.
35 persone oggi, fino a 200 secondo i programmi dell’azienda
Al momento dell’apertura il sito impiega circa 35 persone. Isembard prevede di portare l’organico della sede a circa 200 entro la fine del 2027, includendo operatori di produzione, software engineer, manufacturing engineer e specialisti di automazione robotica.
È un obiettivo aziendale e non un livello occupazionale già raggiunto.
La crescita dichiarata dell’intera società è comunque molto rapida. Isembard afferma di essere passata da quattro fabbriche all’inizio del 2026 a sedici nel corso dell’anno, combinando stabilimenti di proprietà e siti gestiti attraverso il proprio modello di network.
L’azienda dichiara inoltre una crescita dei ricavi di circa dieci volte su base annua.
Anche questi valori appartengono alla comunicazione della società e non sostituiscono bilanci dettagliati pubblicamente analizzati.
Il modello Isembard è una rete, non una singola megafabbrica
Nonostante le grandi dimensioni del nuovo headquarters, il modello di Isembard punta soprattutto a costruire un network distribuito di machine shop.
La rete comprende siti direttamente controllati e fabbriche gestite da operatori affiliati. L’obiettivo è utilizzare procedure, software e standard comuni per trasformare molte capacità produttive locali in una rete coordinata.
È quasi l’opposto della tradizionale strategia di concentrare tutta la capacità produttiva in pochi enormi impianti.
Il cliente invia una richiesta e il sistema può teoricamente indirizzare il lavoro verso la fabbrica più adatta in funzione di capacità, macchine, materiali e disponibilità.
Questa logica è particolarmente rilevante per aerospace, defence e robotics, dove possono esistere numerosi componenti differenti prodotti in quantità relativamente contenute.
MasonOS cerca di trasformare il machine shop in un sistema software-defined
Il componente centrale del modello Isembard è MasonOS, il software proprietario che l’azienda utilizza per coordinare il network.
La piattaforma interviene in attività quali quoting, gestione degli ordini, scheduling, routing tra stabilimenti e controllo operativo.
La società sta inoltre sviluppando workflow basati su AI e automazione per ridurre le attività amministrative e standardizzare le procedure tra sedi differenti.
L’obiettivo è fare in modo che ciò che viene imparato in un’officina non rimanga conoscenza isolata dell’operatore locale, ma possa diventare un processo replicabile nel resto della rete.
Questo problema è particolarmente reale nel CNC.
Due programmatori esperti possono ricevere lo stesso disegno e scegliere utensili, strategie CAM, serraggio, velocità e avanzamenti differenti.
Standardizzare una parte di questa conoscenza può ridurre i tempi di industrializzazione e facilitare il trasferimento di un job tra fabbriche.
Software-defined manufacturing non significa produzione completamente autonoma
L’utilizzo intensivo di software e AI non elimina tuttavia il ruolo dell’esperienza manifatturiera.
Una macchina CNC deve essere attrezzata, gli utensili si usurano, il materiale varia, i sistemi di serraggio devono essere progettati e una collisione può danneggiare macchina e pezzo.
Gli stessi annunci di lavoro pubblicati da Isembard cercano programmatori CAM e machinist con esperienza concreta su macchine 3 e 5 assi, materiali come alluminio, acciaio, titanio e Inconel e capacità di lavorare su tolleranze strette.
MasonOS deve quindi essere interpretato come livello di orchestrazione e standardizzazione, non come software che sostituisce automaticamente il processo manifatturiero.
Per Alloyed il CNC completa una catena che parte ancora prima della stampa
Alloyed è interessante proprio perché la sua sequenza non inizia dalla macchina LPBF.
Può iniziare dal materiale.
La piattaforma ABD viene utilizzata per sviluppare leghe destinate a requisiti specifici. Tra gli esempi più noti ci sono le superleghe di nichel ABD-900AM e ABD-1000AM, progettate specificamente pensando ai vincoli dei processi additivi.
Il componente viene successivamente progettato e ottimizzato, vengono sviluppate strategie di processo e soltanto dopo avviene la produzione.
Dopo la stampa possono seguire:
- stress relief;
- trattamento termico;
- rimozione dalla build plate;
- HIP quando richiesto;
- machining;
- finitura;
- trattamento superficiale;
- ispezione;
- testing.
Ridurre l’AM alla sola fase LPBF significa quindi ignorare gran parte del lavoro necessario per produrre una parte industriale qualificata.
Le superleghe rendono particolarmente prezioso il know-how di machining
Materiali come le superleghe di nichel sono scelti proprio perché mantengono proprietà meccaniche elevate a temperature difficili per leghe convenzionali.
Le stesse caratteristiche che li rendono adatti a turbine e sistemi propulsivi possono però renderli difficili da lavorare.
Bassa conducibilità termica, elevata resistenza a caldo e tendenza al work hardening possono generare temperature elevate sul tagliente e accelerare l’usura utensile.
La lavorazione richiede quindi strategie appropriate per inserti, velocità, avanzamento, refrigerazione e gestione del contatto.
Una supply chain AM capace di stampare una superlega molto avanzata ma incapace di lavorare accuratamente le interfacce funzionali rimarrebbe incompleta.
Argive mostra perché Alloyed vuole scalare anche la produzione
Nel 2025 Alloyed ha costituito Argive, divisione dedicata a sistemi propulsivi compatti sviluppati utilizzando la propria piattaforma tecnologica.
Tra i primi prodotti figurano i turbojet A300 e A1100, nei quali l’additive manufacturing permette di ridurre numero di componenti e tempi di sviluppo.
Anche qui non è corretto descrivere l’intero motore come “stampato in 3D”. Alcuni componenti vengono realizzati additivamente e altri attraverso processi convenzionali.
Per passare da pochi prototipi a una produzione seriale servono quindi contemporaneamente capacità LPBF, machining, metrologia, assembly e supply chain.
È esattamente il tipo di scenario nel quale una rete di fornitori di precisione può diventare strategicamente importante.
La produzione seriale mette in evidenza problemi che il prototipo nasconde
Produrre dieci componenti è molto diverso dal produrne diecimila.
Durante lo sviluppo un ingegnere può dedicare molto tempo a correggere manualmente un singolo job o scegliere personalmente il fornitore migliore.
Con volumi superiori servono invece:
- cycle time prevedibile;
- capacità disponibile;
- più macchine qualificate;
- supply chain alternativa;
- programmi CAM replicabili;
- fixture standardizzate;
- controlli documentati;
- tracciabilità.
È qui che la filosofia di Isembard e quella di Alloyed presentano un’interessante complementarità.
Alloyed cerca di digitalizzare materiale, design e AM. Isembard cerca di digitalizzare e distribuire la capacità di precision machining.
Produzione distribuita non significa che un pezzo possa essere spostato liberamente tra macchine
Il concetto di network produttivo è attraente, ma nei settori regolamentati richiede attenzione.
Due centri CNC dello stesso modello non producono necessariamente risultati identici senza procedure di qualifica, calibrazione e controllo.
Cambiare stabilimento può significare cambiare utensili, fixture, operatori, CAM post-processor e sistemi di misura.
Per un componente aerospace qualificato, il trasferimento produttivo può quindi richiedere approvazioni e verifiche specifiche.
Lo stesso problema esiste nell’AM metallico: spostare un job da una macchina LPBF a un’altra non significa automaticamente mantenere tutte le proprietà.
La vera sfida dei sistemi distribuiti consiste precisamente nel rendere questi trasferimenti controllabili e documentati.
La fabbrica di Southwark è anche un laboratorio per robotica e automazione
Isembard prevede di utilizzare la nuova sede anche per lo sviluppo delle proprie tecnologie di automazione.
La vicinanza fisica tra team software, robotica e macchine utensili permette di testare sistemi direttamente sulla produzione.
Machine tending, cambio pallet, movimentazione, controllo utensili e ispezione automatizzata sono alcune delle aree nelle quali la robotica può aumentare l’utilizzo degli impianti.
Un centro CNC costoso che rimane fermo durante la notte perché nessuno può cambiare il pezzo presenta un problema economico molto simile a quello di una printer farm non automatizzata.
La logica lights-out può quindi accomunare machining e additive manufacturing.
Il collo di bottiglia industriale può spostarsi dalla stampante al post-processing
La crescita della capacità LPBF ha fatto emergere un problema già noto agli operatori industriali: acquistare più stampanti non aumenta automaticamente nella stessa misura il numero di parti finite consegnabili.
Se ogni build produce decine di componenti che devono successivamente essere separati, trattati termicamente, lavorati e controllati, è possibile che il collo di bottiglia si sposti semplicemente alla fase seguente.
In questo scenario aumentare la capacità CNC può essere più utile che acquistare un’altra macchina additive.
È per questo che la notizia Isembard è rilevante per il metal AM anche se nello stabilimento non è presente una singola stampante 3D.
Il concetto di “AM factory” sta diventando più ampio
Una fabbrica di produzione additiva matura non assomiglia necessariamente a una stanza piena di sistemi LPBF.
Può comprendere:
| Fase | Tecnologia possibile |
|---|---|
| Progettazione materiale | simulazione e alloy design |
| Design componente | CAD, generative design, simulation |
| Produzione near-net-shape | LPBF / DED / altri processi AM |
| Trattamento termico | furnace / HIP |
| Separazione | saw / EDM |
| Lavorazione finale | CNC 3/5 assi, mill-turn |
| Finitura | blasting, polishing, coating |
| Ispezione | CMM, scanning, CT, NDT |
| Tracciabilità | MES/QMS/software di produzione |
In questa visione, il confine tra azienda “additive” e azienda “tradizionale” perde progressivamente significato.
Ciò che conta è la capacità di consegnare un componente finito secondo specifica.
La nuova fabbrica non aumenta direttamente la capacità LPBF di Alloyed
È probabilmente la precisazione più importante rispetto al titolo originale.
L’apertura di Southwark non significa che Alloyed abbia aggiunto 15.000 metri quadrati alla propria fabbrica AM e neppure che Isembard stia installando stampanti per produrre direttamente componenti Alloyed.
Alloyed mantiene le proprie attività additive nei propri siti e attraverso le proprie partnership.
Isembard aumenta invece la disponibilità di lavorazioni di precisione e capacità manifatturiera convenzionale, capacità che può essere utilizzata da Alloyed e da numerosi altri clienti.
L’effetto sulla pipeline metal AM è quindi indiretto ma industrialmente molto concreto: aumentare la capacità delle fasi complementari necessarie per trasformare un componente near-net-shape in una parte utilizzabile.
Da quattro a sedici fabbriche in un anno: una crescita da verificare nel tempo
Isembard dichiara una crescita particolarmente rapida. Dai quattro stabilimenti operativi all’inizio del 2026 è arrivata a un network di sedici siti tra Regno Unito, Stati Uniti, Francia e Germania.
Il modello comprende sia fabbriche direttamente gestite sia operatori affiliati.
La società punta inoltre a un’espansione molto più ampia nei prossimi anni.
Sono obiettivi ambiziosi. La vera misura del successo non sarà però il numero di siti aperti, ma la capacità di mantenere standard di qualità, puntualità e ripetibilità mentre aumenta il numero di operatori.
La produzione di componenti critici penalizza rapidamente le incoerenze tra stabilimenti.
Più il network cresce, più software, procedure e auditing diventano importanti.
Isembard e Alloyed rappresentano due forme differenti di digital manufacturing
Il rapporto tra le due aziende è interessante proprio perché non stanno cercando di risolvere lo stesso problema.
Alloyed utilizza strumenti digitali per progettare materiale, geometria e processo additive.
Isembard utilizza software per coordinare quoting, CAM, capacità CNC, scheduling e una rete distribuita di fabbriche.
In un componente reale le due catene possono incontrarsi.
Il progetto nasce digitalmente, la lega viene ottimizzata, una geometria complessa viene costruita attraverso AM e successivamente una macchina a cinque assi realizza le interfacce che devono raggiungere una tolleranza più stretta.
Infine la metrologia verifica che il risultato corrisponda al disegno.
È una rappresentazione molto più realistica della manifattura avanzata rispetto alla narrativa secondo cui la stampa 3D elimina tutte le tecnologie precedenti.
La crescita dell’AM può aumentare, e non diminuire, la domanda di CNC
In alcuni segmenti l’effetto potrebbe essere persino controintuitivo. Più componenti complessi vengono prodotti additivamente, più possono essere necessarie lavorazioni di finitura specializzate.
La produzione additiva elimina materiale e operazioni dove è conveniente farlo, ma può contemporaneamente creare componenti con valore molto elevato sui quali la lavorazione finale deve essere eseguita con ancora maggiore attenzione.
Un errore CNC su un blocco di materiale standard può significare perdere materia prima e tempo macchina. Un errore sulla superficie finale di un componente LPBF in superlega che ha richiesto molte ore di stampa e trattamenti termici può distruggere un pezzo dal valore accumulato molto superiore.
Questo aumenta l’importanza di fixture, simulazione CAM, probing e process control.
La fabbrica Isembard è quindi una notizia di additive manufacturing proprio perché non è una fabbrica additive
Il nuovo stabilimento di Southwark evidenzia un passaggio nella maturazione del settore. Finché la stampa 3D viene utilizzata principalmente per prototipi, è possibile concentrare quasi tutta l’attenzione sulla macchina che costruisce il pezzo. Quando entra in produzione, la domanda cambia: chi completa quel pezzo, chi misura le superfici, chi garantisce la capacità quando i volumi aumentano e chi può replicare lo stesso processo in un secondo stabilimento?
Isembard cerca di fornire una parte di questa risposta attraverso machining di precisione, metrologia e una rete coordinata da MasonOS. Alloyed lavora sull’altra metà della catena con materiali progettati per AM, ottimizzazione geometrica, controllo del laser e produzione additiva qualificata.
Non sappiamo pubblicamente quali componenti Alloyed vengano lavorati da Isembard né quali volumi siano coinvolti, quindi sarebbe improprio descrivere la nuova fabbrica come un’estensione diretta del reparto AM di Alloyed.
Il rapporto documentato mostra però qualcosa di più generale e probabilmente più importante: l’industrializzazione della stampa 3D metallica dipende ormai dalla qualità dell’intera supply chain, non dalla sola capacità di fondere polvere con un laser.
L’apertura di un grande stabilimento CNC può quindi avere un impatto reale sul metal additive manufacturing senza aggiungere una sola macchina LPBF.
Ed è forse proprio questo il segnale più evidente della maturazione del settore: la stampa 3D sta smettendo di essere considerata una tecnologia isolata e sta entrando nella manifattura come uno dei processi disponibili all’interno di una catena molto più ampia.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).