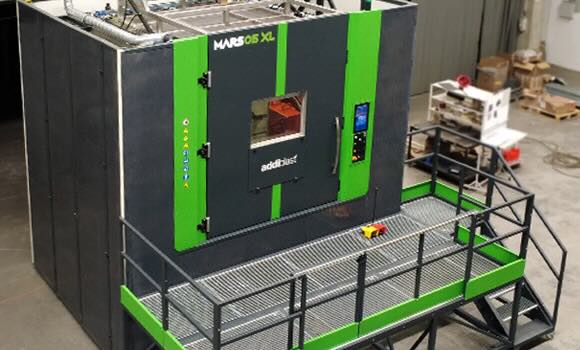
La crescita delle dimensioni delle macchine Laser Powder Bed Fusion sta creando un problema che non riguarda più soltanto la velocità di stampa o il numero di laser: una volta terminato un job da una o più tonnellate, bisogna riuscire a movimentarlo e soprattutto a rimuovere in sicurezza le grandi quantità di polvere rimaste attorno e all’interno delle geometrie. Addiblast ha risposto a questa esigenza con MARS05 XL, un nuovo sistema automatico di depowdering progettato per build metalliche fino a 1.375 × 1.375 × 1.700 mm e con un payload massimo dichiarato di 7.000 kg. La macchina utilizza movimento automatizzato su due assi, vibrazione programmabile e pneumatic knockers per liberare polvere intrappolata nelle cavità, mentre il componente rimane fissato alla build plate. Il processo avviene all’interno di una camera completamente chiusa con design dichiarato ATEX e destinato alla gestione sia di polveri metalliche reattive sia non reattive. La polvere rimossa può essere successivamente trasferita pneumaticamente verso i sistemi downstream. La notizia, pubblicata da Metal Additive Manufacturing il 21 settembre 2026, segna soprattutto il salto dimensionale del post-processing: le macchine metal AM hanno ormai raggiunto build envelope superiori al metro e, in alcuni casi, diversi metri, mentre molte apparecchiature tradizionali di depowdering sono state sviluppate per componenti da poche decine o centinaia di chilogrammi.
Sette tonnellate sono il payload, non necessariamente una parte stampata da sette tonnellate
La prima precisazione riguarda proprio il dato più evidente. Addiblast e la scheda ufficiale pubblicata nel catalogo Formnext definiscono 7.000 kg come maximum payload, non come peso massimo garantito della sola geometria stampata. Durante il depowdering il sistema movimenta infatti un insieme che può comprendere build plate, componente, fixture e materiale residuo ancora presente. Scrivere semplicemente che MARS05 XL “pulisce parti da sette tonnellate” è quindi una semplificazione. La formulazione più rigorosa è che il sistema è progettato per movimentare build con carico totale fino a sette tonnellate. Questo dato rimane comunque notevole: il precedente MARS05 standard dichiara una capacità di appena 1.100 kg.
| Caratteristica | MARS05 | MARS05 XL |
|---|---|---|
| Build supportato | 1.000 × 1.000 × 1.000 mm | 1.375 × 1.375 × 1.700 mm |
| Volume geometrico indicativo | 1,0 m³ | circa 3,21 m³ |
| Payload | 1.100 kg | 7.000 kg |
| Incremento payload | — | circa 6,4× |
| Movimentazione | swivel + tavola rotante | due assi automatizzati |
| Vibrazione | elettrovibratore | programmabile |
| Pneumatic knockers | configurabili | dichiarati |
| Camera chiusa | sì | sì |
| ATEX | sì | sì |
L’incremento del volume geometrico gestibile è quindi superiore a tre volte, mentre quello della massa raggiunge circa 6,36 volte. Sono due crescite molto differenti perché una grande build LPBF non è necessariamente un volume metallico pieno: può contenere parti cave, strutture lattice, volumi di polvere non consolidata e una build plate estremamente massiccia.
Il depowdering diventa un problema meccanico quando il pezzo pesa tonnellate
In una normale macchina LPBF di taglia media, l’operatore può talvolta intervenire manualmente o con dispositivi relativamente semplici. Con una build da diverse tonnellate la situazione cambia completamente. Non è possibile inclinare o scuotere manualmente il componente per utilizzare la gravità e far uscire il materiale dai canali. Anche una semplice rotazione di 180° richiede una struttura meccanica capace di controllare una massa enorme mantenendo il baricentro e impedendo movimenti incontrollati. MARS05 XL affronta il problema attraverso rotazione automatica su due assi. Variando continuamente l’orientamento del componente, la gravità può trasformarsi in uno degli strumenti principali di depowdering. La vibrazione programmata e i pneumatic knockers aggiungono sollecitazioni destinate a rompere ponti di polvere, agglomerati e zone nelle quali l’attrito impedisce alle particelle di uscire spontaneamente.
Ruotare il componente è particolarmente importante nei canali interni
Uno dei vantaggi principali dell’additive manufacturing è la possibilità di produrre strutture che non potrebbero essere lavorate convenzionalmente: cooling channel curvi, lattice, manifold, cavità interne e heat exchanger. Sono però esattamente queste geometrie a rendere difficile il depowdering. La polvere può rimanere intrappolata a causa di deviazioni, restringimenti, superfici ruvide e zone non direttamente accessibili. Se il canale presenta una sola direzione di drenaggio, la soluzione può essere relativamente semplice; in un circuito tridimensionale complesso può invece essere necessario orientare il componente lungo numerose direzioni differenti. Per questo il movimento su due assi è più importante del semplice “capovolgimento”: permette di definire sequenze di orientamento adattate alla geometria.
Depowdering automatico non significa garanzia assoluta di zero polvere residua
Addiblast afferma che rotazione, vibrazione e pneumatic knocking consentono di liberare polvere da geometrie difficili, ma nelle informazioni pubbliche disponibili per MARS05 XL non risultano ancora specificati valori universali relativi a percentuale di powder removal, diametro minimo dei canali pulibili, lunghezza massima, cycle time o quantità residua garantita. Sarebbe quindi scorretto affermare che la macchina renda automaticamente qualsiasi componente “completamente powder-free”. Il risultato dipende dalla combinazione di materiale, granulometria, rugosità, geometria del canale, angolo, tortuosità e possibilità della polvere di raggiungere un’apertura. Per componenti critici possono essere necessari anche controlli successivi per dimostrare che le cavità siano effettivamente libere.
Depowdering non è la stessa cosa del blasting
Un’altra distinzione importante riguarda il significato di post-processing. MARS05 XL è principalmente una macchina di depowdering, cioè rimuove la polvere metallica non consolidata. Non deve essere confuso con un sistema di abrasive blasting destinato a modificare la superficie. Dopo il depowdering una parte LPBF può ancora richiedere: rimozione dei supporti, stress relief, HIP, machining, shot blasting, sand blasting, polishing o altri trattamenti superficiali. Addiblast stessa separa le proprie famiglie di prodotto: la gamma MARS è dedicata al powder removal, la gamma BAM al blasting e surface treatment, mentre la serie STAR gestisce recupero e trattamento della polvere. Una parte che esce da MARS05 XL non deve quindi essere considerata automaticamente “finita”.
La polvere recuperata può avere un valore economico considerevole
Con l’aumento delle dimensioni della macchina aumenta anche la quantità di materia prima presente nel powder bed. Un build envelope superiore al metro cubo può teoricamente contenere molte tonnellate di materiale se interamente riempito, anche se la quantità effettiva dipende da macchina, architettura della build chamber e strategia di powder management. Nel caso di leghe di titanio, nickel o altri materiali di elevato valore, disperdere o contaminare la polvere durante il depowdering può significare una perdita economica importante. Il trasferimento in un circuito chiuso permette invece di inviare il materiale verso operazioni di raccolta, sieving e conditioning. “Recuperato”, però, non significa automaticamente “pronto per essere rimesso in macchina”. Prima del riutilizzo possono essere necessari controlli su granulometria, contaminazione, ossigeno, flowability e mescolamento con materiale vergine, a seconda della lega e della specifica produttiva.
Il powder management diventa sempre più importante del semplice contenitore
Il problema è particolarmente evidente osservando l’evoluzione della stampa LPBF. Una macchina con area di 250 × 250 mm contiene quantità di polvere relativamente gestibili. Quando si passa a superfici nell’ordine di 1.200 o 1.500 mm e altezze superiori al metro, la quantità di materiale presente nel sistema cresce enormemente. La fase successiva alla stampa deve quindi essere considerata fin dalla progettazione della fabbrica: occorrono logistica del contenitore, lifting equipment, transfer station, recovery, sieving, stoccaggio e tracciabilità. Una macchina capace di stampare un componente gigantesco ma priva di un workflow per estrarlo e pulirlo crea semplicemente un nuovo collo di bottiglia.
Perché la camera ATEX è importante
La polvere metallica fine non deve essere trattata come semplice sabbia. OSHA ricorda che materiali che in forma massiva sembrano poco combustibili possono diventare esplosivi quando sono ridotti in particelle fini e dispersi nell’aria. Alluminio e altri metalli sono esempi tipici. Polveri di titanio possono inoltre presentare elevata reattività in determinate condizioni. Un processo di depowdering produce esattamente gli elementi che aumentano il rischio: movimentazione, vibrazione e potenziale sospensione di particelle. Per questa ragione MARS05 XL viene descritto con una camera completamente chiusa e ATEX-rated.
ATEX non significa “nessun rischio di esplosione”
La Direttiva europea 2014/34/UE, comunemente associata al termine ATEX, riguarda apparecchiature e sistemi di protezione destinati all’utilizzo in atmosfere potenzialmente esplosive. Il principio consiste, fra le altre cose, nel controllare possibili sorgenti di ignizione e progettare l’equipment per la specifica classificazione. Ma una macchina ATEX non rende qualsiasi polvere innocua. La valutazione della sicurezza deve tenere conto di proprietà specifiche del materiale come minimum ignition energy, minimum explosible concentration e deflagration index. Anche grounding, trasferimento della polvere, housekeeping e ventilazione rimangono elementi fondamentali. Per questo la frase “ATEX-rated” deve essere interpretata come caratteristica di progettazione dell’equipment, non come promessa di rischio zero.
Non è ancora pubblicato per MARS05 XL lo stesso dettaglio sull’inertizzazione disponibile per MARS05
Questo è un punto sul quale conviene evitare di estendere automaticamente le specifiche del modello precedente. Per MARS05 standard Addiblast pubblica chiaramente un sistema opzionale di inert gas infusion con argon o azoto capace, secondo il produttore, di mantenere l’ossigeno nell’ordine del 2-4% durante il funzionamento. Nelle prime specifiche pubbliche trovate per il nuovo MARS05 XL, invece, Addiblast e Formnext indicano compatibilità con polveri reattive e non reattive e una camera ATEX, ma non riportano ancora pubblicamente gli stessi dettagli relativi a gas, consumo, pressione o target O₂. Sarebbe quindi prematuro attribuire all’XL i valori del MARS05 standard senza una scheda tecnica specifica.
MARS05 XL nasce perché anche le macchine LPBF stanno superando il metro
Il nuovo sistema diventa più comprensibile confrontandolo con l’evoluzione recente delle stampanti. La Eplus3D EP-M1250 offre oggi un volume di circa 1.250 × 1.250 × 1.350 mm. Farsoon ha presentato nel novembre 2025 la FS1211M, con volume 1.330 × 700 × 1.700 mm. Entrambe rientrano geometricamente, almeno sulla base dei soli envelope nominali, nel range annunciato per MARS05 XL. Ma il settore ha già superato anche queste dimensioni: BLT-S1500 arriva fino a 1.500 × 1.500 × 1.500 mm, Eplus3D EP-M1550 a circa 1.550 × 1.550 × 1.100 mm e nuovi sistemi sono ancora più grandi.
MARS05 XL non è quindi universale per tutte le più grandi stampanti metalliche
Questo è un dettaglio importante rispetto al linguaggio promozionale “next generation of extra-large metal AM systems”. L’XL copre una parte significativa del nuovo segmento large-format, ma non tutti i sistemi più grandi sul mercato. La nuova Eplus3D EP-M3050, per esempio, dichiara un build envelope di oltre 3 × 3 metri e altezza configurabile fino a cinque metri: è ovviamente ben oltre il range di MARS05 XL. Anche EP-M1550 e BLT-S1500 superano la sua larghezza nominale. Inoltre confrontare soltanto i build envelope non basta a garantire l’interoperabilità, perché dimensioni e interfacce della build plate possono essere maggiori del volume stampabile. Serve quindi una verifica macchina per macchina e, potenzialmente, una fixture specifica.
MARS05 XL appare particolarmente coerente con Farsoon FS1211M
È interessante osservare che la FS1211M ha un envelope nominale di 1.330 × 700 × 1.700 mm, estremamente vicino al limite Z dichiarato per MARS05 XL. Non esiste però, nelle fonti consultate, un annuncio di compatibilità certificata fra i due sistemi. Il confronto mostra semplicemente che la classe dimensionale del nuovo Addiblast è coerente con quella delle nuove piattaforme LPBF industriali. Lo stesso vale per EP-M1250. La compatibilità effettiva richiede dati su build plate, punti di aggancio, baricentro, payload e modalità di trasferimento.
MARS05 XL è molto diverso dal precedente MARS05
Il MARS05 originale era già una macchina di grandi dimensioni. Addiblast dichiara: workspace interno di 2.000 × 2.000 × 2.000 mm, build plate volume di 1.000 mm per lato, tavola rotante servoazionata da 1.500 mm, load capacity di 1.100 kg e macchina di circa 3.150 × 4.000 × 3.350 mm. Il nuovo XL sposta il problema in un’altra categoria meccanica. Non si tratta semplicemente di aumentare del 30% la camera: il payload passa da 1,1 a 7 tonnellate. Servo, cuscinetti, struttura, locking system e controllo del baricentro devono quindi lavorare su forze e momenti radicalmente maggiori. Addiblast non ha ancora pubblicato una scheda tecnica XL altrettanto dettagliata con footprint, massa propria, potenza installata e consumi.
Sette tonnellate di payload non significano sette tonnellate che ruotano alla stessa velocità del modello piccolo
Anche se la macchina utilizza movimento su due assi, nelle informazioni disponibili non viene pubblicata la velocità di rotazione. Non sarebbe corretto trasferire all’XL i valori del MARS05 standard, la cui tavola può raggiungere fino a 5 rpm. La dinamica di una massa di sette tonnellate richiede accelerazioni controllate e un’attenta gestione del centro di gravità. Per il depowdering, inoltre, la velocità massima non è necessariamente il parametro più utile: può essere molto più importante riuscire a fermare il componente in angoli specifici e combinare orientamento e vibrazione con una ricetta ripetibile.
Il componente rimane sulla build plate
Una delle caratteristiche più interessanti è che Addiblast dichiara esplicitamente che le parti possono rimanere attaccate alla piastra di costruzione durante il depowdering. Questo evita di dover prima separare una parte gigantesca quando contiene ancora polvere. È importante soprattutto perché il support removal può modificare la stabilità meccanica del pezzo. La build plate offre invece un’interfaccia robusta per la movimentazione e mantiene insieme eventuali componenti multipli stampati nello stesso job. Solo dopo la rimozione della polvere il workflow può procedere verso stress relief, separazione e altre operazioni.
Unpacking e depowdering non sono esattamente la stessa fase
Addiblast sta lavorando anche a un sistema denominato MARSU4, presentato come automated unpacking station. Quest’ultimo è progettato per prendere un intero build frame ancora chiuso proveniente da una macchina PBF, inertizzarlo, aprirlo, capovolgerlo e rimuovere il grosso della polvere contenuta nel build box. Nel gennaio 2026 Addiblast definiva MARSU4 una semi-concept machine: ingegneria completata, ma nessuna macchina di produzione completa ancora costruita in quel momento. MARS05 XL è invece presentato specificamente come sistema di depowdering per grandi componenti ancora fissati alla plate. Le due operazioni possono essere consecutive ma non sono necessariamente equivalenti: unpacking rimuove soprattutto il grande volume di materiale che circonda il build; depowdering deve liberare anche superfici, cavità e canali del componente.
Nel large-format questa separazione del workflow diventa importante
Con centinaia di chilogrammi di polvere non ha senso affrontare ogni fase nello stesso modo. Il bulk powder può essere evacuato con gravità e trasferimento industriale. Il materiale rimasto in una struttura lattice richiede invece orientamento e vibrazione mirati. Una futura linea completamente automatizzata potrebbe quindi essere strutturata come: printer → unpacking → depowdering → powder recovery/sieving → heat treatment → separation → finishing. Non tutti i produttori adotteranno necessariamente questa sequenza, ma il fatto che Addiblast stia sviluppando macchine specifiche per fasi differenti mostra quanto il post-processing stia diventando una vera linea industriale.
La polvere viene trasferita pneumaticamente dopo la rimozione
Metal AM specifica che la polvere rimossa dal nuovo XL può essere trasferita pneumaticamente verso le operazioni successive. Questo riduce l’intervento manuale e limita la necessità di aprire contenitori e travasare materiale. Anche in questo caso, però, la parola “recycling” deve essere utilizzata con attenzione: il trasferimento pneumatico sposta la polvere, mentre sieving, conditioning e verifica del materiale sono fasi ulteriori. Addiblast dispone di sistemi STAR dedicati proprio al powder recovery e recycling, ma la configurazione esatta da abbinare al MARS05 XL non è dettagliata nella comunicazione iniziale.
Automazione significa soprattutto ripetibilità
Nella pulizia manuale un operatore potrebbe ruotare un componente in dieci posizioni differenti, mentre un altro ne utilizza otto e insiste maggiormente su una cavità specifica. Questo rende difficile trasformare il depowdering in un processo qualificato. Una macchina automatica può invece definire una ricetta: angolo A, vibrazione per X secondi, rotazione verso B, ulteriore sequenza e così via. La stessa parte può quindi essere trattata attraverso un ciclo ripetibile. Questo è particolarmente importante in aerospace e space, dove non basta dimostrare che una volta la polvere sia stata rimossa: bisogna avere un processo capace di produrre risultati coerenti da build a build.
Repeatability del movimento non equivale però a garanzia di cleanliness
Anche un ciclo perfettamente ripetibile può lasciare polvere sempre nello stesso canale se quella geometria non permette un corretto drenaggio. Per questo Design for Additive Manufacturing e Design for Depowdering sono strettamente collegati. Durante la progettazione bisogna considerare: posizione delle aperture, inclinazione dei canali, diametro minimo, possibilità di creare powder escape holes e orientamento della parte durante la pulizia. Il miglior sistema di depowdering non può risolvere facilmente una cavità completamente chiusa.
I 7.000 kg dicono anche qualcosa sulla direzione del mercato
Fino a pochi anni fa il metal powder bed fusion era associato soprattutto a componenti nell’ordine di decine di centimetri. Oggi esistono sistemi come BLT-S1500, Farsoon FS1521M, Eplus3D EP-M2050 ed EP-M3050 che stanno spostando PBF verso strutture di scala precedentemente associate più facilmente a DED o WAAM. Questo pone nuove sfide: più laser, gas flow su superfici enormi, distorsioni, tempi di build molto lunghi e quantità elevate di powder. Il post-processing deve crescere alla stessa velocità. Una build che occupa giorni o settimane non può terminare con operatori che passano altre giornate a scavare polvere manualmente.
Large-format LPBF e large-format DED non hanno però lo stesso problema
È utile distinguere le tecnologie. WAAM e DED a filo costruiscono il componente senza immergerlo in un letto di polvere e quindi non necessitano di questo tipo di depowdering. MARS05 XL risponde soprattutto alla crescita delle tecnologie Powder Bed Fusion e di altri processi powder-based nei quali materiale non consolidato rimane attorno o dentro il prodotto. Questo significa che il mercato della macchina è legato alla crescita della grande stampa metallica a letto di polvere, non indistintamente a qualsiasi large-format AM.
La presentazione arriva prima di Formnext 2026
MARS05 XL compare già nel catalogo espositori ufficiale di Formnext 2026, dove FerroČrtalič/Addiblast lo presenta come novità fieristica. L’evento si terrà a Francoforte dal 17 al 20 novembre 2026. La pubblicazione anticipata permette quindi di conoscere le caratteristiche principali prima della fiera. Al momento, tuttavia, la documentazione pubblica dell’XL è molto meno dettagliata di quella del MARS05 standard: non risultano ancora indicati footprint della macchina, massa, potenza installata, consumo di aria o gas, cycle time, velocità di rotazione, valore O₂ in modalità reattiva o dati quantitativi di powder removal.
Presentazione commerciale non equivale ancora a installazioni industriali documentate
Nelle fonti verificate non risultano per ora annunci pubblici relativi a un cliente che abbia già installato e qualificato MARS05 XL, né benchmark indipendenti effettuati su build da sette tonnellate. La macchina va quindi descritta come nuovo sistema industriale presentato da Addiblast, non come tecnologia già validata pubblicamente attraverso anni di produzione. Questo non mette in discussione le specifiche dichiarate, ma distingue correttamente specifica nominale e performance verificata in campo.
Addiblast deriva da oltre sessant’anni di esperienza nel surface treatment
Il marchio Addiblast appartiene alla slovena FerroČrtalič, con sede a Dolenjske Toplice, che dichiara oltre sessant’anni di esperienza nelle tecnologie di surface treatment. Addiblast è stato creato specificamente per le esigenze del post-processing additive e comprende oggi soluzioni di depowdering, blasting e powder recycling. Questa origine spiega la particolare attenzione agli aspetti meccanici e di gestione della polvere: molte difficoltà del post-processing AM sono vicine a problemi storicamente affrontati in blasting, dust handling e trattamento superficiale industriale.
Il limite dell’industrializzazione AM si sta spostando a valle della stampante
MARS05 XL rappresenta bene un cambiamento in corso nel settore. Per molto tempo l’innovazione nel metal additive manufacturing è stata misurata quasi esclusivamente attraverso le caratteristiche della macchina di stampa: più laser, volume maggiore, potenza superiore e velocità più elevata. Oggi diventa evidente che un sistema da 1.500 mm non è industrialmente utile se mancano infrastrutture capaci di gestire ciò che produce. Il problema deve essere affrontato lungo l’intera catena: powder supply, printing, unpacking, depowdering, recovery, heat treatment, separation, machining, inspection.
La capacità dichiarata di gestire fino a sette tonnellate è quindi significativa soprattutto perché mostra che anche il post-processing sta entrando nella scala delle infrastrutture pesanti. Non si tratta più di mettere una parte in una piccola cabina e soffiarla con aria compressa: bisogna controllare automaticamente masse paragonabili a quelle di un veicolo industriale all’interno di un ambiente destinato alla gestione di polveri potenzialmente combustibili.
Il nuovo MARS05 XL non risolve automaticamente tutti i problemi. Non sono ancora pubblicati dati sufficienti per stabilire tempi ciclo, costo operativo, efficienza di recupero o compatibilità con ogni piattaforma large-format. Il limite di 1.375 × 1.375 × 1.700 mm lascia inoltre fuori alcune delle più grandi macchine LPBF già disponibili nel 2026. Ma il salto dal precedente sistema da 1,1 tonnellate a una piattaforma da sette tonnellate è indicativo della direzione presa dal mercato.
Se le stampanti metalliche continueranno ad aumentare di dimensioni, il vero collo di bottiglia potrebbe non essere più riuscire a stampare una parte enorme, ma riuscire a estrarla, pulirla e trasferirla alla fase successiva senza riportare il processo a una sequenza manuale. MARS05 XL nasce esattamente per evitare che l’automazione finisca nel momento in cui il laser si spegne.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).