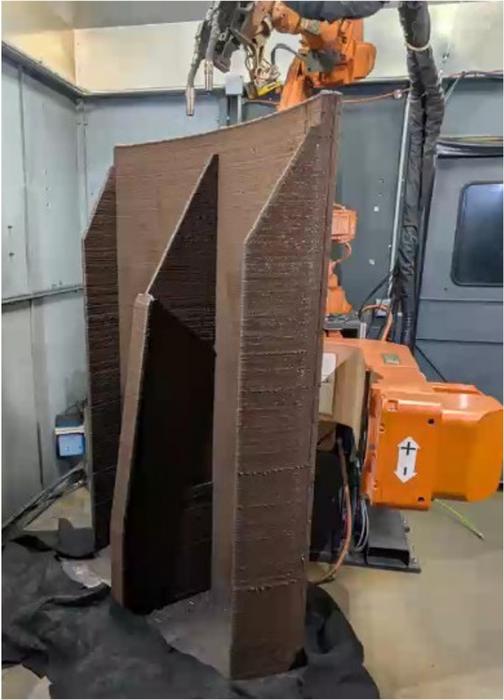
Otto settimane di WAAM per costruire un grande Stamp Form Die destinato al programma NASA HiCAM
Oak Ridge National Laboratory e Boeing hanno completato uno dei progetti più interessanti degli ultimi anni nel campo della manifattura additiva metallica di grande formato: un enorme Stamp Form Die destinato alla produzione di componenti aeronautici in composito termoplastico. Il tooling misura circa sei piedi di altezza e quattro piedi di larghezza, rispettivamente circa 1,83 e 1,22 metri, e la struttura stampata raggiunge quasi due tonnellate di massa. Per produrla sono state necessarie circa otto settimane di deposizione sul sistema robotico Arc-1 del Manufacturing Demonstration Facility di ORNL. Il risultato entrerà nel lavoro svolto da Boeing per il programma NASA Hi-Rate Composite Aircraft Manufacturing, HiCAM, che studia tecnologie in grado di aumentare drasticamente il ritmo con cui possono essere fabbricate le strutture composite dei futuri velivoli commerciali a corridoio singolo.
La notizia è interessante non tanto perché dimostra che sia possibile depositare due tonnellate di metallo tramite stampa 3D — il Wire Arc Additive Manufacturing ha già prodotto strutture di massa superiore — quanto perché applica il processo a un utensile produttivo vero, nel quale geometria, controllo termico, stabilità dimensionale, materiale superficiale e successive lavorazioni devono soddisfare requisiti definiti da un grande costruttore aeronautico. Non siamo quindi davanti a una scultura dimostrativa né a un componente realizzato esclusivamente per dimostrare la scala raggiungibile dal WAAM: Boeing intende utilizzare il tooling nell’ambito delle attività HiCAM.
Non è stata stampata una pressa completa
La terminologia utilizzata nelle comunicazioni originali può generare confusione. Uno Stamp Form Die è l’utensile, o meglio uno degli elementi di tooling, utilizzato all’interno di una pressa per imprimere la geometria desiderata a un materiale riscaldato. Il progetto ORNL-Boeing non consiste quindi in una pressa industriale interamente stampata in 3D.
Nel processo di stamp forming per compositi termoplastici, un laminato o blank viene portato alla temperatura necessaria affinché la matrice termoplastica diventi sufficientemente deformabile. Il materiale viene quindi trasferito tra gli utensili e pressato fino ad assumere la forma definitiva. Temperatura, pressione, velocità di raffreddamento e geometria del tooling influenzano direttamente qualità e tempo ciclo.
Il die deve quindi svolgere contemporaneamente più funzioni:
- sopportare grandi carichi;
- mantenere la propria geometria;
- trasferire calore;
- raffreddare in maniera sufficientemente uniforme;
- offrire una superficie di lavoro durevole;
- ripetere il ciclo molte volte.
Proprio queste esigenze rendono il tooling un’applicazione interessante per la produzione additiva.
Perché Boeing vuole cambiare il modo in cui vengono costruiti questi utensili
I grandi stampi e die metallici vengono tradizionalmente prodotti attraverso una combinazione di processi quali:
- fusione;
- forgiatura;
- saldatura;
- lavorazione CNC;
- foratura;
- assemblaggio.
Ogni soluzione presenta vantaggi differenti, ma utensili molto grandi e complessi possono richiedere tempi e costi significativi.
Nel caso di un tooling termicamente controllato compare inoltre un problema geometrico. I canali attraverso i quali circola il fluido di riscaldamento o raffreddamento devono raggiungere le aree appropriate della superficie.
Con lavorazioni convenzionali, realizzare un foro significa normalmente far avanzare un utensile lungo una traiettoria essenzialmente rettilinea.
È quindi relativamente semplice produrre:
fori lunghi e diritti
mentre è molto più complicato creare:
canali curvi che seguano esattamente la superficie dello stampo.
La produzione additiva cambia questo vincolo.
Il canale può essere progettato insieme alla geometria del die e costruito mentre viene depositato il metallo.
Canali conformali anche nei grandi utensili metallici
Il concetto è simile ai conformal cooling channel già utilizzati in alcuni stampi prodotti con Laser Powder Bed Fusion.
Il canale viene mantenuto a una distanza più uniforme dalla superficie da riscaldare o raffreddare e può seguire curvature che non sarebbero accessibili a una normale punta.
Questo può migliorare:
- uniformità della temperatura;
- velocità di heating;
- velocità di cooling;
- riduzione degli hot spot;
- controllo del tempo ciclo.
Per un processo Hi-Rate è particolarmente importante.
Ridurre di alcuni secondi o minuti il ciclo di uno stampo utilizzato occasionalmente può avere un valore limitato.
Ridurre il tempo di un processo che dovrebbe produrre migliaia di componenti ogni mese può cambiare radicalmente l’economia della linea.
HiCAM nasce proprio dal problema del ritmo produttivo
NASA ha avviato HiCAM partendo da una constatazione relativamente semplice: i compositi consentono di costruire strutture aeronautiche più leggere, ma i processi produttivi tradizionali non raggiungono ancora facilmente i ritmi richiesti dal mercato dei narrow-body.
Le linee dedicate a strutture metalliche per single-aisle erano state assunte dal programma come capaci di ritmi nell’ordine di circa 60 aeromobili al mese, mentre grandi velivoli con uso molto più esteso di compositi venivano storicamente prodotti a ritmi molto inferiori, nell’ordine di circa 10-14 unità mensili.
HiCAM è stato strutturato attorno a un target ancora più aggressivo:
fino a 80 shipset al mese.
L’obiettivo non è semplicemente stampare più rapidamente una singola parte.
Serve accelerare l’intero sistema:
- laminazione;
- consolidamento;
- formatura;
- saldatura;
- assemblaggio;
- ispezione;
- tooling.
Il die sviluppato con ORNL affronta precisamente quest’ultimo elemento.
I termoplastici sono particolarmente interessanti per la produzione ad alto ritmo
I compositi termoplastici differiscono dai tradizionali thermoset perché la matrice può essere nuovamente ammorbidita attraverso il calore.
Materiali ad alte prestazioni come PEEK e PEKK rinforzati in fibra di carbonio possono quindi essere:
- riscaldati;
- formati;
- saldati.
Nei thermoset, invece, la matrice subisce una reazione di reticolazione sostanzialmente irreversibile durante il curing.
Il comportamento termoplastico apre diverse opportunità per l’industria aeronautica.
Una struttura può essere stampata a caldo in cicli relativamente brevi e alcuni elementi possono essere uniti attraverso welding invece di utilizzare grandi quantità di rivetti o adesivi.
Il potenziale risparmio di tempo è significativo.
Ma per sfruttarlo servono attrezzature che possano anch’esse lavorare ad alta cadenza.
Il tooling diventa quindi parte del problema di velocità
Una linea di produzione è veloce quanto il suo passaggio più lento.
Anche se un laminato viene prodotto molto rapidamente, un die che richiede troppo tempo per:
- raggiungere la temperatura;
- formare il pezzo;
- raffreddarlo;
- tornare alle condizioni iniziali;
può diventare il collo di bottiglia.
Per questo l’integrazione dei canali termici direttamente nel tooling non è soltanto una dimostrazione delle capacità geometriche del WAAM.
Può influenzare la produttività del processo utilizzatore.
Arc-1 utilizza WAAM invece di Powder Bed Fusion
Un oggetto da quasi due tonnellate sarebbe poco adatto a una normale macchina Laser Powder Bed Fusion.
Il progetto utilizza invece Wire Arc Additive Manufacturing, una variante della Directed Energy Deposition basata su tecnologie di saldatura.
Il principio è relativamente semplice:
filo metallico → arco elettrico → bagno fuso → cordone → strato successivo
Un robot industriale movimenta la torcia lungo il percorso programmato e il filo viene continuamente alimentato nel melt pool.
Il procedimento permette tassi di deposizione enormemente superiori rispetto al powder bed.
La contropartita è una precisione geometrica e una qualità superficiale as-built inferiori.
È quindi particolarmente adatto per la produzione near-net-shape.
Il pezzo viene deliberatamente stampato più grezzo della geometria finale
Nel WAAM non è normalmente conveniente cercare di ottenere direttamente la superficie definitiva.
La strategia industriale consiste nel depositare sufficiente materiale da creare una forma vicina al risultato desiderato e lasciare intenzionalmente del sovrametallo.
Successivamente il CNC rimuove il materiale in eccesso nelle zone funzionali.
Il workflow corretto è quindi:
WAAM → trattamento termico → lavorazione meccanica → finitura → controllo
e non:
WAAM → pezzo finito
Il progetto Boeing segue proprio questa logica.
Dopo la stampa il die è stato trasferito a Baker Industries, in Michigan, dove ha attraversato ricottura, rimozione dei rinforzi temporanei e le restanti lavorazioni necessarie per raggiungere i requisiti Boeing.
Non tutto il tooling finale è stato stampato
ORNL precisa inoltre che non tutti gli elementi del tool finale sono stati prodotti additivamente.
È una distinzione importante.
L’obiettivo della produzione ibrida non è necessariamente massimizzare la percentuale di materiale stampato.
Se:
- un raccordo standard;
- un tubo;
- un elemento strutturale;
- un sistema di connessione;
è più conveniente da acquistare o produrre tradizionalmente, non c’è alcun vantaggio tecnico nell’obbligarsi a stamparlo in 3D.
La tecnologia viene utilizzata dove offre valore.
È un approccio molto più maturo rispetto all’idea secondo cui un prodotto sarebbe “più additivo” se ogni singolo elemento fosse stampato.
La parte più interessante di Arc-1 è il multi-materiale
Il sistema Arc-1 utilizzato da ORNL non è un normale robot WAAM con un unico filo.
La cella è stata sviluppata per consentire la deposizione di più materiali mantenendo lo stesso sistema di coordinate.
Nel tooling Boeing sono state utilizzate due famiglie di acciaio con funzioni differenti:
acciaio dolce
per gran parte della struttura portante;
acciaio inossidabile
in corrispondenza della superficie funzionale dello stampo.
Questa scelta permette di evitare l’uso del materiale più costoso su tutto il volume.
Il materiale giusto soltanto dove serve
Una struttura da due tonnellate realizzata completamente in una lega premium può diventare economicamente poco interessante.
Ma non tutte le zone dello stampo svolgono la stessa funzione.
L’interno deve soprattutto offrire:
- rigidità;
- resistenza;
- supporto geometrico.
La superficie deve invece affrontare:
- usura;
- ambiente;
- cicli termici;
- contatto con il materiale lavorato;
- requisiti dimensionali.
Il multi-material WAAM permette quindi una sorta di material topology optimization.
Non viene ottimizzata soltanto la forma.
Viene ottimizzato anche dove utilizzare una determinata lega.
La superficie inox non trasforma automaticamente tutto il die in acciaio inox
È importante anche dal punto di vista terminologico.
Il tooling non è un componente omogeneo in stainless steel.
La struttura combina materiali differenti.
L’acciaio inox viene utilizzato nelle aree in cui proprietà come resistenza alla corrosione e durabilità della superficie sono più importanti.
L’acciaio dolce fornisce invece una soluzione economicamente più favorevole per la massa strutturale.
L’interfaccia tra due metalli è però un nuovo problema
La deposizione multi-materiale non consiste semplicemente nel cambiare bobina.
Quando due leghe vengono fuse insieme si genera una zona di transizione nella quale cambiano:
- composizione;
- microstruttura;
- coefficiente di espansione termica;
- durezza;
- comportamento meccanico.
Se le proprietà termiche sono molto differenti, durante heating e cooling possono svilupparsi tensioni nella zona di interfaccia.
La metallurgia della transizione deve quindi essere considerata parte del processo.
Il vantaggio economico e funzionale del multi-materiale esiste soltanto se l’interfaccia rimane affidabile durante l’intera vita dell’utensile.
Il problema maggiore è stato il warping
Produrre quasi due tonnellate di acciaio mediante saldatura layer-by-layer significa introdurre enormi quantità di calore.
Ogni nuovo cordone:
- riscalda localmente il materiale;
- lo espande;
- solidifica;
- si contrae.
Poiché le zone circostanti possiedono temperature differenti, la contrazione non avviene liberamente.
Nascono quindi tensioni residue.
Quando si accumulano su una struttura lunga quasi due metri possono produrre:
- curvatura;
- torsione;
- deviazione dimensionale;
- cracking nei casi peggiori.
Per Boeing e ORNL questo è stato uno dei problemi principali del progetto.
Una parte grande amplifica piccoli errori
Immaginiamo che un singolo layer introduca una deformazione quasi impercettibile.
Ripetendo il fenomeno migliaia di volte lungo una struttura di grandi dimensioni, l’errore cumulativo può diventare di centimetri.
La sfida del large-format metal AM non consiste quindi soltanto nel depositare materiale senza interruzioni.
Serve prevedere:
- come la parte si riscalda;
- come si raffredda;
- dove si ritira;
- quale sequenza minimizza la deformazione.
32 iterazioni di simulazione prima di arrivare alla geometria accettabile
Il team ha utilizzato simulazioni del comportamento termomeccanico per prevedere il warping.
Il design è stato modificato attraverso 32 iterazioni di simulazione.
Il risultato finale stampato è arrivato entro pochi millimetri rispetto alla geometria target.
Su una struttura lunga quasi due metri realizzata mediante migliaia di cordoni saldati, l’ordine di grandezza è notevole.
Ma è importante utilizzare correttamente la parola “precisione”.
Il fatto che la forma globale sia entro pochi millimetri non significa che ogni superficie del tooling sia finita con una tolleranza di pochi millimetri.
Le aree funzionali vengono successivamente lavorate CNC per raggiungere le specifiche definitive.
Accuratezza as-built e accuratezza finale sono due cose diverse
Il progetto distingue molto bene questi concetti:
geometria WAAM
→ sufficientemente vicina da poter essere lavorata;
geometria finale
→ ottenuta attraverso post-processing.
Non è quindi necessario che il robot WAAM raggiunga la stessa accuratezza di una fresatrice a cinque assi.
Deve depositare materiale nel punto corretto con un errore abbastanza piccolo da lasciare sufficiente sovrametallo senza sprecarne troppo.
È il principio del near-net-shape manufacturing.
Troppo sovrametallo annullerebbe parte del vantaggio
Supponiamo che per sicurezza si depositino 30 mm di materiale aggiuntivo sull’intera superficie.
La stampa funzionerebbe, ma il CNC dovrebbe poi rimuovere tonnellate di acciaio.
Il vantaggio rispetto a una lavorazione tradizionale diminuirebbe enormemente.
Viceversa, se viene lasciato troppo poco materiale e il warping porta la superficie sotto quota, il pezzo può diventare inutilizzabile.
La simulazione serve anche a trovare questo equilibrio.
Le nervature provvisorie sono state stampate proprio per combattere la deformazione
ORNL ha aggiunto sul retro del tooling una serie di temporary support ribs.
Queste strutture aumentavano temporaneamente la rigidezza e aiutavano a mantenere la forma durante deposizione e raffreddamento.
Dopo la stabilizzazione e il trattamento termico sono state rimosse.
È una strategia interessante perché le nervature non appartengono al prodotto finale.
Sono geometrie create esclusivamente per rendere possibile la produzione.
La stampa 3D permette di incorporarle direttamente nel toolpath e rimuoverle dopo che hanno svolto la propria funzione.
Supporto WAAM non significa supporto LPBF
Nel powder bed si utilizzano supporti soprattutto per:
- sostenere overhang;
- condurre calore;
- ancorare la parte.
Nel grande die ORNL le nervature svolgevano principalmente una funzione strutturale di controllo della deformazione globale.
Il principio è quindi differente.
Sono più vicine a un telaio temporaneo incorporato nel componente.
Dopo la stampa arriva la ricottura
La struttura è stata trasferita a Baker Industries, società del gruppo Lincoln Electric.
Qui il componente è stato ricotto per ridurre le tensioni residue.
Il trattamento termico permette al materiale di rilassare parte delle tensioni accumulate durante i ripetuti cicli termici del WAAM.
Questo passaggio è fondamentale prima di alcune lavorazioni meccaniche.
Se una parte estremamente tensionata venisse immediatamente fresata, la rimozione di materiale potrebbe modificare l’equilibrio delle tensioni e provocare ulteriori deformazioni.
La sequenza del post-processing deve essere pianificata fin dall’inizio
La catena non può essere decisa dopo che la stampa è terminata.
Il designer deve sapere:
- quali superfici saranno fresate;
- dove verrà serrata la parte;
- quando eliminare le nervature;
- come eseguire il trattamento termico;
- come accedere ai canali interni;
- dove posizionare raccordi e ingressi.
In una parte da quasi due tonnellate anche la semplice movimentazione diventa un problema ingegneristico.
Il design for additive manufacturing deve quindi diventare design for the complete manufacturing chain.
Baker Industries non ha semplicemente “ripulito” la stampa
Il post-processing industriale di un tooling di queste dimensioni può comprendere attività molto più estese:
- stress relief;
- rimozione strutture temporanee;
- machining delle superfici;
- foratura e filettatura;
- installazione di elementi accessori;
- controllo dimensionale;
- finitura.
ORNL precisa che Baker ha completato le rimanenti operazioni necessarie affinché il tooling raggiungesse tutti i requisiti Boeing.
La stampa rappresenta quindi una fase fondamentale, ma non l’intera produzione.
La collaborazione con Lincoln Electric nasce da circa dieci anni di sviluppo WAAM
Arc-1 non è una macchina commerciale acquistata e utilizzata senza modifiche.
ORNL e Lincoln Electric hanno iniziato nel 2016 una collaborazione dedicata alla trasformazione di sistemi robotici di saldatura in piattaforme large-scale additive manufacturing.
Il lavoro ha riguardato:
- parametri;
- toolpath;
- robotica;
- materiali;
- monitoring;
- multi-materiale.
Nel tempo il programma ha generato anche architetture molto più grandi come MedUSA, che utilizza più robot coordinati e punta a tassi di deposizione estremamente elevati.
Il die Boeing rappresenta quindi un’applicazione di tecnologie maturate attraverso una lunga attività di sviluppo.
WAAM utilizza una supply chain industriale molto più familiare rispetto ad altre tecnologie AM
Uno dei vantaggi del processo è che gran parte dell’hardware deriva dal mondo della saldatura:
- robot industriali;
- generatori;
- torce;
- fili;
- gas.
È un ecosistema già diffuso in migliaia di stabilimenti.
Per grandi componenti in acciaio questo può ridurre la barriera industriale rispetto a processi che richiedono polveri specialistiche e camere completamente chiuse.
Non significa che WAAM sia semplice.
Toolpath, controllo termico e qualità metallurgica rimangono complessi.
Ma il feedstock e molte parti della macchina hanno una base industriale molto matura.
Il filo è particolarmente adatto quando servono tonnellate di materiale
Riempire una camera powder bed con quantità sufficienti per un componente di due tonnellate sarebbe estremamente complesso.
Il filo:
- si conserva facilmente;
- viene alimentato continuamente;
- possiede elevata efficienza d’uso;
- è disponibile in grandi bobine.
Per il large-format diventa quindi un feedstock naturale.
L’assenza di grandi volumi di polvere libera è importante anche dal punto di vista di sicurezza e gestione.
Il vero rivale del WAAM non è necessariamente LPBF
Per questo tipo di applicazione il confronto più corretto è soprattutto con:
- casting;
- forging;
- fabrication saldata;
- machining da blocchi o piastre.
Non con una stampante laser powder bed.
Le due tecnologie additive occupano spazi differenti.
LPBF privilegia:
- feature fini;
- complessità;
- alta risoluzione.
WAAM privilegia:
- dimensione;
- velocità di deposizione;
- costo del feedstock.
Uno Stamp Form Die è un’applicazione quasi ideale per WAAM
Il tooling presenta diverse caratteristiche favorevoli:
- è molto grande;
- viene prodotto in quantità molto basse;
- può avere canali interni;
- richiede molta massa strutturale;
- verrà comunque lavorato meccanicamente;
- ha un alto valore unitario.
È esattamente il tipo di parte nel quale la bassa qualità superficiale as-built del WAAM rappresenta un problema relativamente modesto.
La superficie deve comunque essere fresata.
Il valore viene invece generato dalla capacità di costruire rapidamente il volume e incorporare geometrie interne impossibili da forare.
Otto settimane sono tante per una stampa 3D, ma poche o molte dipende dal benchmark
Dire che il tool ha richiesto otto settimane può sembrare in contrasto con il concetto di rapid manufacturing.
Una stampa continua da otto settimane non è certamente rapida nel senso consumer del termine.
Ma il confronto corretto non è con un Benchy.
È con la supply chain di un tooling metallico da quasi due tonnellate costruito attraverso:
- procurement materiale;
- fusione o forgiatura;
- saldatura;
- machining;
- drilling;
- assemblaggio.
ORNL e Boeing hanno avviato il progetto proprio per capire se l’approccio additivo possa risultare più rapido, economico e flessibile rispetto a queste alternative.
Al momento, però, non sono stati pubblicati numeri completi che permettano di dire:
X% meno tempo
oppure
Y% meno costo.
È quindi corretto parlare di obiettivo e dimostrazione tecnologica, non di un risparmio percentuale già documentato.
Il comunicato parla di maggiore efficienza, ma mancano i dati economici completi
Questo è uno dei limiti principali delle informazioni pubblicate.
Sappiamo:
- dimensioni;
- massa;
- tempo di stampa;
- materiali;
- numero di simulazioni.
Non sappiamo pubblicamente:
- costo completo del tooling;
- ore macchina CNC;
- quantità di metallo depositato e poi asportato;
- tempo che avrebbe richiesto il metodo convenzionale;
- numero di cicli previsti;
- vita utile;
- riduzione misurata del ciclo termico.
Sono proprio questi dati che permetterebbero di quantificare il business case.
Le geometrie termiche potrebbero diventare il vantaggio più importante
Anche se il WAAM non risultasse enormemente più rapido nella produzione iniziale del die, un migliore sistema di heating/cooling potrebbe generare risparmi per tutta la vita dell’attrezzatura.
Questo è un punto spesso trascurato.
Tooling tradizionale:
costo di produzione iniziale
Tooling additivo:
costo di produzione + possibile miglioramento del processo per migliaia di cicli
Se il canale conformale riducesse anche modestamente il tempo ciclo, il vantaggio cumulativo potrebbe superare il risparmio ottenuto nella fase di fabbricazione.
Per valutarlo servono però prove operative.
La termica del tooling dovrà essere misurata sul processo reale
Una geometria di canale apparentemente migliore in CAD deve dimostrare:
- temperatura più uniforme;
- tempi più brevi;
- assenza di hot spot;
- comportamento ripetibile.
È possibile utilizzare:
- termocoppie;
- termografia;
- sensori embedded;
- simulazioni CFD e termiche.
Il vero criterio non è quanto sia elegante il canale interno, ma quanto migliori la produzione del componente composito.
Il tooling deve sopportare numerosi cicli di espansione e contrazione
La vita utile è un altro tema essenziale.
Ogni ciclo:
- riscalda il die;
- modifica dimensionalmente i materiali;
- crea gradienti;
- raffredda nuovamente.
In una struttura multi-materiale, mild steel e stainless steel possono presentare comportamento termico differente.
L’interfaccia e le regioni intorno ai canali devono quindi sopravvivere a ripetuti cicli senza:
- cracking;
- delaminazione metallurgica;
- deformazione permanente;
- perdita dimensionale.
La dimostrazione della geometria non equivale ancora alla dimostrazione della vita utile su scala industriale.
HiCAM richiede proprio questo passaggio dalla tecnologia alla produzione
Il programma NASA non si limita a raccogliere prototipi interessanti.
Le tecnologie devono contribuire a modelli di produzione capaci di raggiungere target di:
- ritmo;
- costo;
- peso.
Nei documenti pubblici HiCAM ha indicato come pieno successo un sistema teoricamente capace di circa 80 shipset mensili, con riduzione significativa del costo rispetto ai baseline composite esistenti e senza penalità di peso.
Non significa che questo singolo die debba da solo raggiungere quei target.
È uno degli elementi valutati dentro un sistema molto più ampio.
Il tooling non vola, ma può decidere quanto costa ciò che vola
È una distinzione economicamente importante.
Quando si parla di additive manufacturing aerospace l’attenzione tende a concentrarsi sui componenti installati sull’aereo:
- staffe;
- scambiatori;
- motori;
- condotti.
Ma tooling, fixture e attrezzature possono avere un impatto enorme sulla produzione pur non lasciando mai lo stabilimento.
Un die:
- viene progettato una sola volta;
- può produrre migliaia di parti;
- influenza ogni ciclo;
- può bloccare l’intera linea se non è disponibile.
Per questo il tooling rappresenta da anni uno dei business case più solidi della stampa 3D industriale.
Non serve certificare il die come un componente di volo, ma il requisito rimane severo
L’utensile non è soggetto allo stesso tipo di airworthiness certification del componente installato sull’aereo.
Ciò non significa che possa essere approssimativo.
Se il die è fuori geometria, anche il componente prodotto può esserlo.
Serve quindi dimostrare:
- stabilità;
- ripetibilità;
- precisione;
- controllo della superficie.
Il livello di qualità richiesto rimane elevato, anche se il percorso regolatorio è differente.
Il multi-materiale potrebbe ridurre drasticamente la quantità di lega premium
Il tooling Boeing mostra anche una possibile direzione generale per il large-scale AM.
Invece di scegliere una lega unica per tutto il pezzo, il sistema può utilizzare:
materiale economico nel bulk + materiale performante in superficie.
È un concetto simile al cladding, ma integrato durante la costruzione.
Può essere applicato in futuro a:
- tooling;
- componenti energetici;
- superfici antiusura;
- parti resistenti alla corrosione.
Il vantaggio cresce con le dimensioni.
Su un componente da 100 grammi la differenza di costo materiale può essere piccola.
Su due tonnellate diventa molto importante.
Il prossimo passo potrebbe essere il functionally graded material
La deposizione di più fili apre teoricamente anche la possibilità di modificare gradualmente la composizione.
Invece di passare bruscamente:
acciaio A → acciaio B
si può immaginare:
A → A+B → B
creando una zona di transizione.
Questo può essere utile per ridurre:
- incompatibilità termica;
- concentrazioni di tensione;
- discontinuità metallurgiche.
Non risulta che il tooling Boeing utilizzi necessariamente una gradazione continua di questo tipo, quindi non va attribuita al progetto senza ulteriori dati.
Ma Arc-1 appartiene a una famiglia di sistemi che rende tecnicamente possibile esplorare queste strategie.
Il progetto coinvolge una supply chain più ampia di ORNL e Boeing
Il lavoro unisce:
- Boeing;
- Oak Ridge National Laboratory;
- Lincoln Electric;
- Baker Industries;
- NASA/HiCAM.
Questo aspetto è importante perché un tooling così grande richiede competenze molto diverse.
ORNL porta:
- WAAM;
- robotica;
- simulazione.
Boeing:
- requisiti aeronautici;
- manufacturing engineering.
Lincoln Electric:
- tecnologia di saldatura e sviluppo della piattaforma.
Baker:
- trattamento e lavorazioni finali.
NASA:
- contesto HiCAM e obiettivi di industrializzazione.
Non è quindi un progetto nel quale un laboratorio abbia semplicemente stampato una parte e l’abbia spedita all’utilizzatore finale.
È un esempio molto chiaro di produzione ibrida
Il die contiene contemporaneamente:
- additive manufacturing;
- metallurgia multi-materiale;
- simulazione;
- heat treatment;
- machining;
- assembly.
Chiamarlo semplicemente “stampo stampato in 3D” è corretto a livello divulgativo, ma nasconde buona parte dell’ingegneria reale.
Una definizione più precisa sarebbe:
tooling near-net-shape multimateriale prodotto tramite WAAM e completato con processi convenzionali.
La produzione additiva non elimina le tecnologie precedenti
Anzi, le rende complementari.
La stampa produce ciò che è difficile da:
- fondere;
- forare;
- saldare;
- fresare dal pieno.
Il CNC produce:
- superficie;
- tolleranze;
- interfacce.
Il trattamento termico produce:
- stabilità metallurgica.
La metrologia verifica:
- conformità.
È precisamente questa combinazione a rendere industriale l’AM.
Il progetto non dimostra ancora che tutti i grandi stampi aeronautici dovrebbero essere stampati
Esistono tooling per i quali:
- fusione;
- machining;
- fabrication;
rimarranno probabilmente più economici.
Il WAAM diventa più interessante quando aumentano:
- dimensioni;
- complessità interna;
- personalizzazione;
- costo del lead time.
Un blocco semplice e pieno può non giustificare otto settimane di deposizione robotica.
Un die con canali termici complessi e costruito in pochi esemplari può essere un caso completamente diverso.
Anche l’utilizzo del multi-materiale deve giustificarsi economicamente
Più materiali significano:
- più parametri;
- più controlli;
- maggiore complessità metallurgica.
Se tutta la parte potesse essere economicamente realizzata con una sola lega, la soluzione multi-wire potrebbe non servire.
Nel tooling Boeing il vantaggio è utilizzare l’acciaio inox solo dove sono richieste le sue proprietà.
È un esempio molto concreto di DfAM orientato al costo.
Il fatto che il tooling sia arrivato entro pochi millimetri dopo quasi due metri è un risultato di processo, non il valore finale della tolleranza
Questa precisazione vale la pena ribadirla.
ORNL comunica la capacità di prevedere e compensare la deformazione globale.
Non comunica che Boeing accetti tolleranze di diversi millimetri sulla superficie di stampaggio.
Dopo il WAAM il die è stato lavorato.
Il dato dei “pochi millimetri” misura quindi soprattutto la bontà della compensazione as-printed.
Ed è importante perché meno errore significa meno materiale da asportare.
La simulazione può ridurre il trial-and-error fisico
Stampare una parte da due tonnellate per scoprire che è deformata significa perdere:
- settimane;
- materiale;
- macchina.
Ripetere l’esperimento 32 volte fisicamente sarebbe economicamente assurdo.
Il digital model permette invece di provare virtualmente differenti:
- geometrie;
- ribs;
- sequenze;
- compensazioni.
Soltanto la soluzione ritenuta migliore viene portata sul robot.
È uno degli esempi più chiari di perché digital engineering e additive manufacturing si rafforzino reciprocamente.
Il risultato interessa anche automotive ed energia
ORNL cita esplicitamente questi settori tra le potenziali estensioni.
In automotive esistono:
- stampi per grandi pannelli;
- high-pressure die casting tooling;
- composite molds.
In energy:
- componenti idroelettrici;
- tooling;
- grandi parti di ricambio.
Tutti presentano combinazioni di:
- dimensioni elevate;
- volumi bassi;
- lead time critico.
Il tooling aeronautico funziona quindi come test case per un insieme più ampio di applicazioni.
Il Manufacturing Demonstration Facility sta spingendo il WAAM ben oltre questa scala
ORNL e Lincoln Electric hanno già sviluppato sistemi multi-robot capaci, nelle configurazioni di ricerca più avanzate, di raggiungere tassi di deposizione complessivi enormemente superiori a quelli delle prime celle.
L’obiettivo di questa evoluzione è produrre componenti di decine di migliaia di libbre senza trasformare il tempo di deposizione nel collo di bottiglia.
Il die Boeing non rappresenta quindi il limite dimensionale del programma.
Rappresenta soprattutto un esempio in cui le capacità large-format vengono applicate a un problema industriale specifico.
La parte più interessante non è il peso di due tonnellate
Un titolo basato esclusivamente sulla massa rischia di perdere il vero contenuto tecnologico.
I punti più innovativi sono almeno quattro:
1. Multi-material WAAM
acciaio economico nel bulk, inox sulla superficie.
2. Canali termici conformali
geometrie che il drilling convenzionale faticherebbe a realizzare.
3. Simulazione della distorsione
32 iterazioni per controllare il comportamento di una struttura enorme.
4. Produzione ibrida
WAAM utilizzato insieme a trattamento termico e machining.
Il peso rende il risultato visibile.
Sono questi quattro elementi che ne determinano il valore industriale.
Il vero banco di prova arriverà quando Boeing utilizzerà il tool
Una volta installato nella relativa linea sperimentale sarà possibile valutare:
- tempo di riscaldamento;
- uniformità termica;
- tempo di raffreddamento;
- qualità dei componenti;
- stabilità dimensionale;
- vita del tooling.
Sono questi i dati che permetteranno di capire se il concetto offre un vantaggio ripetibile rispetto alle alternative convenzionali.
Il completamento del tooling dimostra che può essere costruito.
L’utilizzo produttivo dovrà dimostrare che vale la pena costruirlo così.
Una dimostrazione particolarmente coerente con la filosofia HiCAM
HiCAM cerca tecnologie che permettano di produrre strutture composite non soltanto più leggere, ma anche abbastanza rapidamente ed economicamente da competere nei futuri programmi single-aisle.
In questo scenario non basta progettare un materiale più performante.
Devono cambiare contemporaneamente:
- processo;
- tooling;
- ispezione;
- automazione;
- progettazione digitale.
Il progetto ORNL-Boeing mostra proprio come l’additive manufacturing possa contribuire senza dover finire direttamente sull’aereo.
La stampa 3D viene utilizzata per costruire l’infrastruttura che costruirà l’aereo.
È una differenza importante.
Dal componente stampato alla fabbrica abilitata dalla stampa
Durante la prima fase della produzione additiva, il successo veniva spesso misurato dal numero di parti finali che potevano essere convertite da lavorazione convenzionale a stampa 3D.
Applicazioni come quella Boeing mostrano un livello più maturo.
La domanda diventa:
dove l’AM migliora l’intero sistema produttivo?
Se un die stampato:
- arriva prima;
- costa meno;
- consente cooling migliore;
- riduce il ciclo;
- permette redesign più rapido;
il suo impatto può essere moltiplicato per tutte le parti prodotte durante la propria vita operativa.
Il componente additivo più importante della fabbrica potrebbe quindi non essere un componente venduto al cliente.
Potrebbe essere l’utensile che permette alla fabbrica di produrre meglio tutto il resto.
Una stampa da otto settimane per una produzione da 80 aerei al mese
È proprio questo apparente paradosso che rende il progetto particolarmente interessante.
Otto settimane sono un tempo enorme per fabbricare un singolo oggetto.
Ma il tooling non viene prodotto a ogni ciclo.
Viene costruito una volta per accelerare potenzialmente migliaia di cicli successivi.
L’equazione economica è quindi completamente diversa da quella di una parte finale.
Il tempo da analizzare non è:
quanto dura la stampa?
ma:
quanto tempo totale viene risparmiato durante progettazione, fabbricazione del tool e utilizzo produttivo?
È su questa misura che il WAAM dovrà essere confrontato con casting, forging e machining.
Al momento ORNL e Boeing non hanno diffuso una contabilità completa che permetta di assegnare un vantaggio percentuale definitivo.
Hanno però dimostrato che un tooling enorme, multi-materiale e termicamente controllato può essere costruito attraverso un workflow additivo-industriale e portato ai requisiti Boeing.
Per il large-scale metal additive manufacturing è un risultato più significativo della semplice capacità di depositare due tonnellate di acciaio.
Mostra che la tecnologia può iniziare a competere in una categoria di applicazioni nella quale dimensione, tempi di approvvigionamento, geometria interna e costo del tooling si incontrano direttamente con le esigenze della produzione aeronautica ad alto ritmo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).