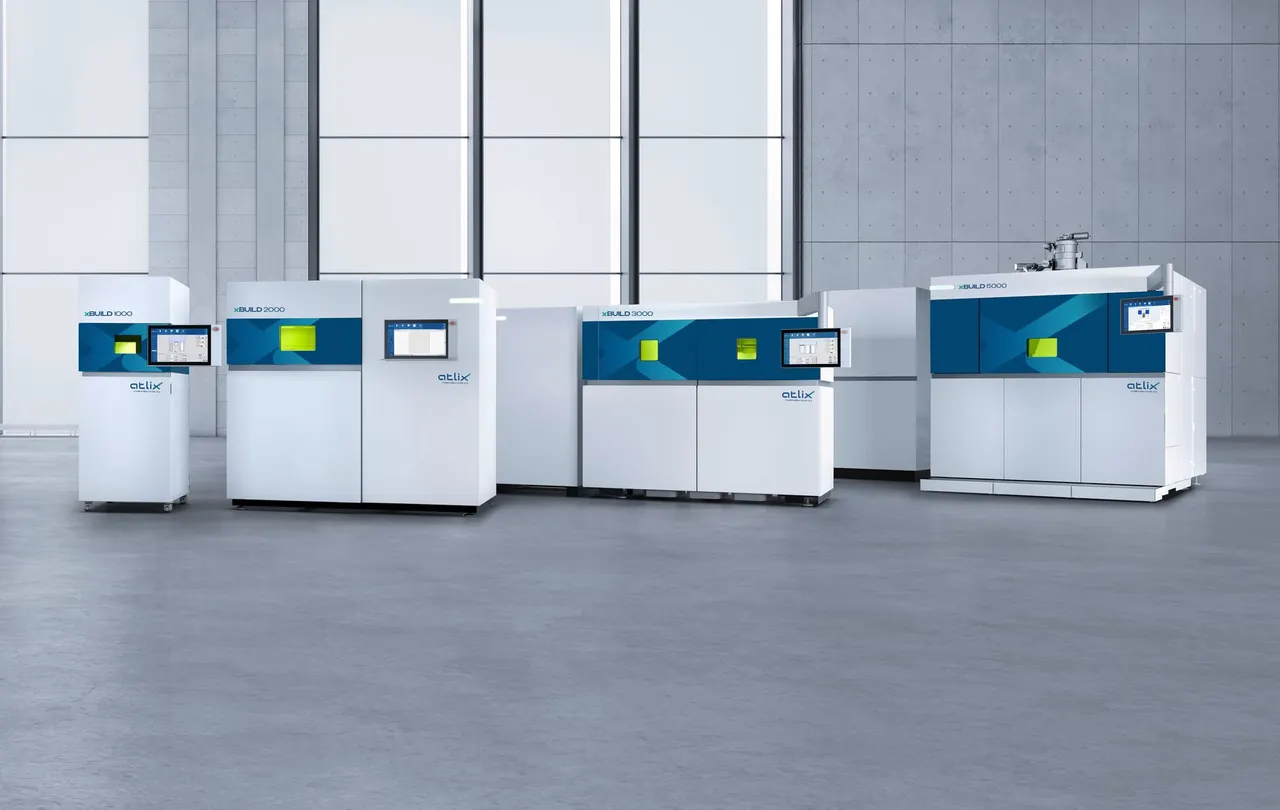
Oerlikon installa la ATLIX xBUILD 5000: quattro laser da 1 kW e cambio automatico del modulo di costruzion
Oerlikon ha annunciato l’entrata in servizio di una nuova stampante 3D metallica ATLIX xBUILD 5000 presso il proprio stabilimento di Huntersville, nella Carolina del Nord. Il sistema, basato sulla tecnologia Laser Powder Bed Fusion, dispone di quattro laser da 1 kW e di un volume di costruzione di 500 × 500 × 400 millimetri. La caratteristica distintiva è il sistema automatizzato di movimentazione dei moduli di produzione, progettato per ridurre il tempo durante il quale la macchina rimane ferma fra un lavoro e quello successivo.
L’annuncio ufficiale è stato pubblicato da Oerlikon AM l’8 ottobre 2026 e ripreso dalla stampa specializzata statunitense il 13 ottobre. Secondo l’azienda, si tratta della prima installazione produttiva al mondo di una xBUILD 5000.
Una macchina pensata per la produzione seriale
L’impiego industriale della stampa 3D metallica richiede di valutare non soltanto il tempo necessario alla fusione della polvere, ma l’intero ciclo che separa l’avvio di una commessa dalla disponibilità della macchina per quella successiva.
Dopo il completamento della costruzione, un sistema LPBF deve normalmente attraversare diverse operazioni, come raffreddamento, gestione del modulo di produzione, rimozione della polvere e preparazione di una nuova lavorazione.
Quando queste attività richiedono un intervento prolungato sulla macchina, una parte della capacità produttiva rimane inutilizzata anche se il processo laser è stato completato.
ATLIX propone di affrontare questo problema attraverso una piattaforma progettata per l’avvicendamento automatizzato dei moduli.
Quattro laser da 1.000 watt
La xBUILD 5000 integra quattro sorgenti laser da 1 kW, per una potenza nominale installata complessiva di 4 kW.
L’impiego di più sorgenti può aumentare la capacità di lavorazione, soprattutto quando le strategie di scansione permettono di ripartire efficacemente le zone del componente fra i diversi laser.
La produttività reale, tuttavia, non dipende soltanto dalla somma delle potenze. È influenzata anche dal materiale, dallo spessore dello strato, dalla densità di energia richiesta, dalla geometria del pezzo e dalla gestione delle zone nelle quali operano laser differenti.
Inoltre, una configurazione multi-laser richiede particolare attenzione all’uniformità del processo. Componenti costruiti in aree differenti del volume devono rispettare le medesime specifiche dimensionali e metallurgiche.
Il volume di 500 × 500 × 400 millimetri consente di ospitare componenti relativamente grandi oppure più pezzi all’interno della stessa costruzione, in funzione dell’organizzazione delle commesse e delle esigenze produttive.
Il sistema automatico di cambio modulo
Oerlikon descrive un meccanismo capace di rimuovere il modulo di costruzione completato e di caricarne uno nuovo attraverso un ciclo automatizzato.
La società indica la possibilità di ridurre il tempo di fermo fra produzioni successive fino a circa 15 minuti. È un valore riferito alle condizioni operative dichiarate per il sistema, non una misura indipendente del tempo totale necessario per gestire ogni materiale o commessa.
L’obiettivo è rendere la macchina disponibile per un nuovo lavoro mentre le attività sul modulo precedente possono essere gestite separatamente.
Questo approccio è particolarmente interessante negli impianti che lavorano su più turni o nei quali la produttività annua dipende dalla capacità di organizzare numerosi cicli consecutivi.
L’automazione del cambio modulo non elimina comunque tutte le operazioni successive, come separazione dei pezzi, trattamenti termici, rimozione dei supporti e controlli di qualità.
Il ruolo dello stabilimento di Huntersville
La nuova macchina è stata installata nell’impianto statunitense di Oerlikon AM, che serve applicazioni industriali per aerospazio, difesa e semiconduttori.
La società utilizza già sistemi ATLIX e presenta la xBUILD 5000 come un ampliamento della propria flotta produttiva.
La scelta di installare la macchina in un centro che produce componenti per clienti industriali, anziché limitarla a un laboratorio dimostrativo, rappresenta un elemento rilevante. L’obiettivo dichiarato è integrarla in attività di produzione effettive.
Oerlikon ha inoltre anticipato l’intenzione di acquistare ulteriori sistemi xBUILD 5000 a partire dal 2027. Non ha comunicato pubblicamente, nel documento esaminato, il numero esatto di nuove macchine previsto, il valore dell’investimento o una capacità annua misurata in pezzi.
L’importanza del tempo macchina nel costo dei componenti
La riduzione dei tempi improduttivi è uno degli aspetti centrali dell’industrializzazione del metal additive manufacturing.
Il costo di un componente LPBF dipende da materiale, energia, ammortamento dell’impianto, manodopera, manutenzione, controlli e lavorazioni successive. Una macchina inutilizzata rappresenta comunque un investimento immobilizzato.
Aumentare il numero di ore produttive annuali può contribuire a distribuire i costi fissi su un numero maggiore di pezzi, purché esista una domanda sufficiente e gli altri reparti siano in grado di sostenere il ritmo di produzione.
In questo senso, una soluzione che velocizza il passaggio fra commesse può risultare economicamente importante anche senza modificare direttamente la velocità con cui ogni laser fonde il metallo.
Rimane però necessario misurare il miglioramento effettivo attraverso indicatori come disponibilità della macchina, percentuale di costruzioni riuscite, volume prodotto e costo per componente conforme.
Verso una fabbrica additiva più automatizzata
La xBUILD 5000 mostra una direzione di sviluppo del settore: intervenire sulla produttività complessiva del sistema e non soltanto sui parametri del processo di fusione.
La presenza di quattro laser e di un ampio volume di lavoro è importante, ma il tratto industrialmente più interessante è la riduzione delle operazioni necessarie fra costruzioni successive.
Per valutare pienamente i risultati dell’installazione saranno utili dati indipendenti sulla disponibilità della macchina e sulle prestazioni ottenute nel tempo. Il comunicato attuale conferma l’avviamento del sistema a Huntersville, ma non documenta ancora una produzione su lunga durata o un confronto economico completo con le piattaforme precedenti.
Dati tecnici dichiarati
| Caratteristica | ATLIX xBUILD 5000 |
|---|---|
| Processo | Laser Powder Bed Fusion |
| Numero laser | 4 |
| Potenza per laser | 1.000 W |
| Volume di costruzione | 500 × 500 × 400 mm |
| Cambio modulo | Automatizzato |
| Fermo minimo dichiarato fra lavori | Circa 15 minuti |
| Prima installazione produttiva | Huntersville, North Carolina |
| Cliente utilizzatore | Oerlikon AM |
| Ulteriori acquisti | Previsti dal 2027 |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).