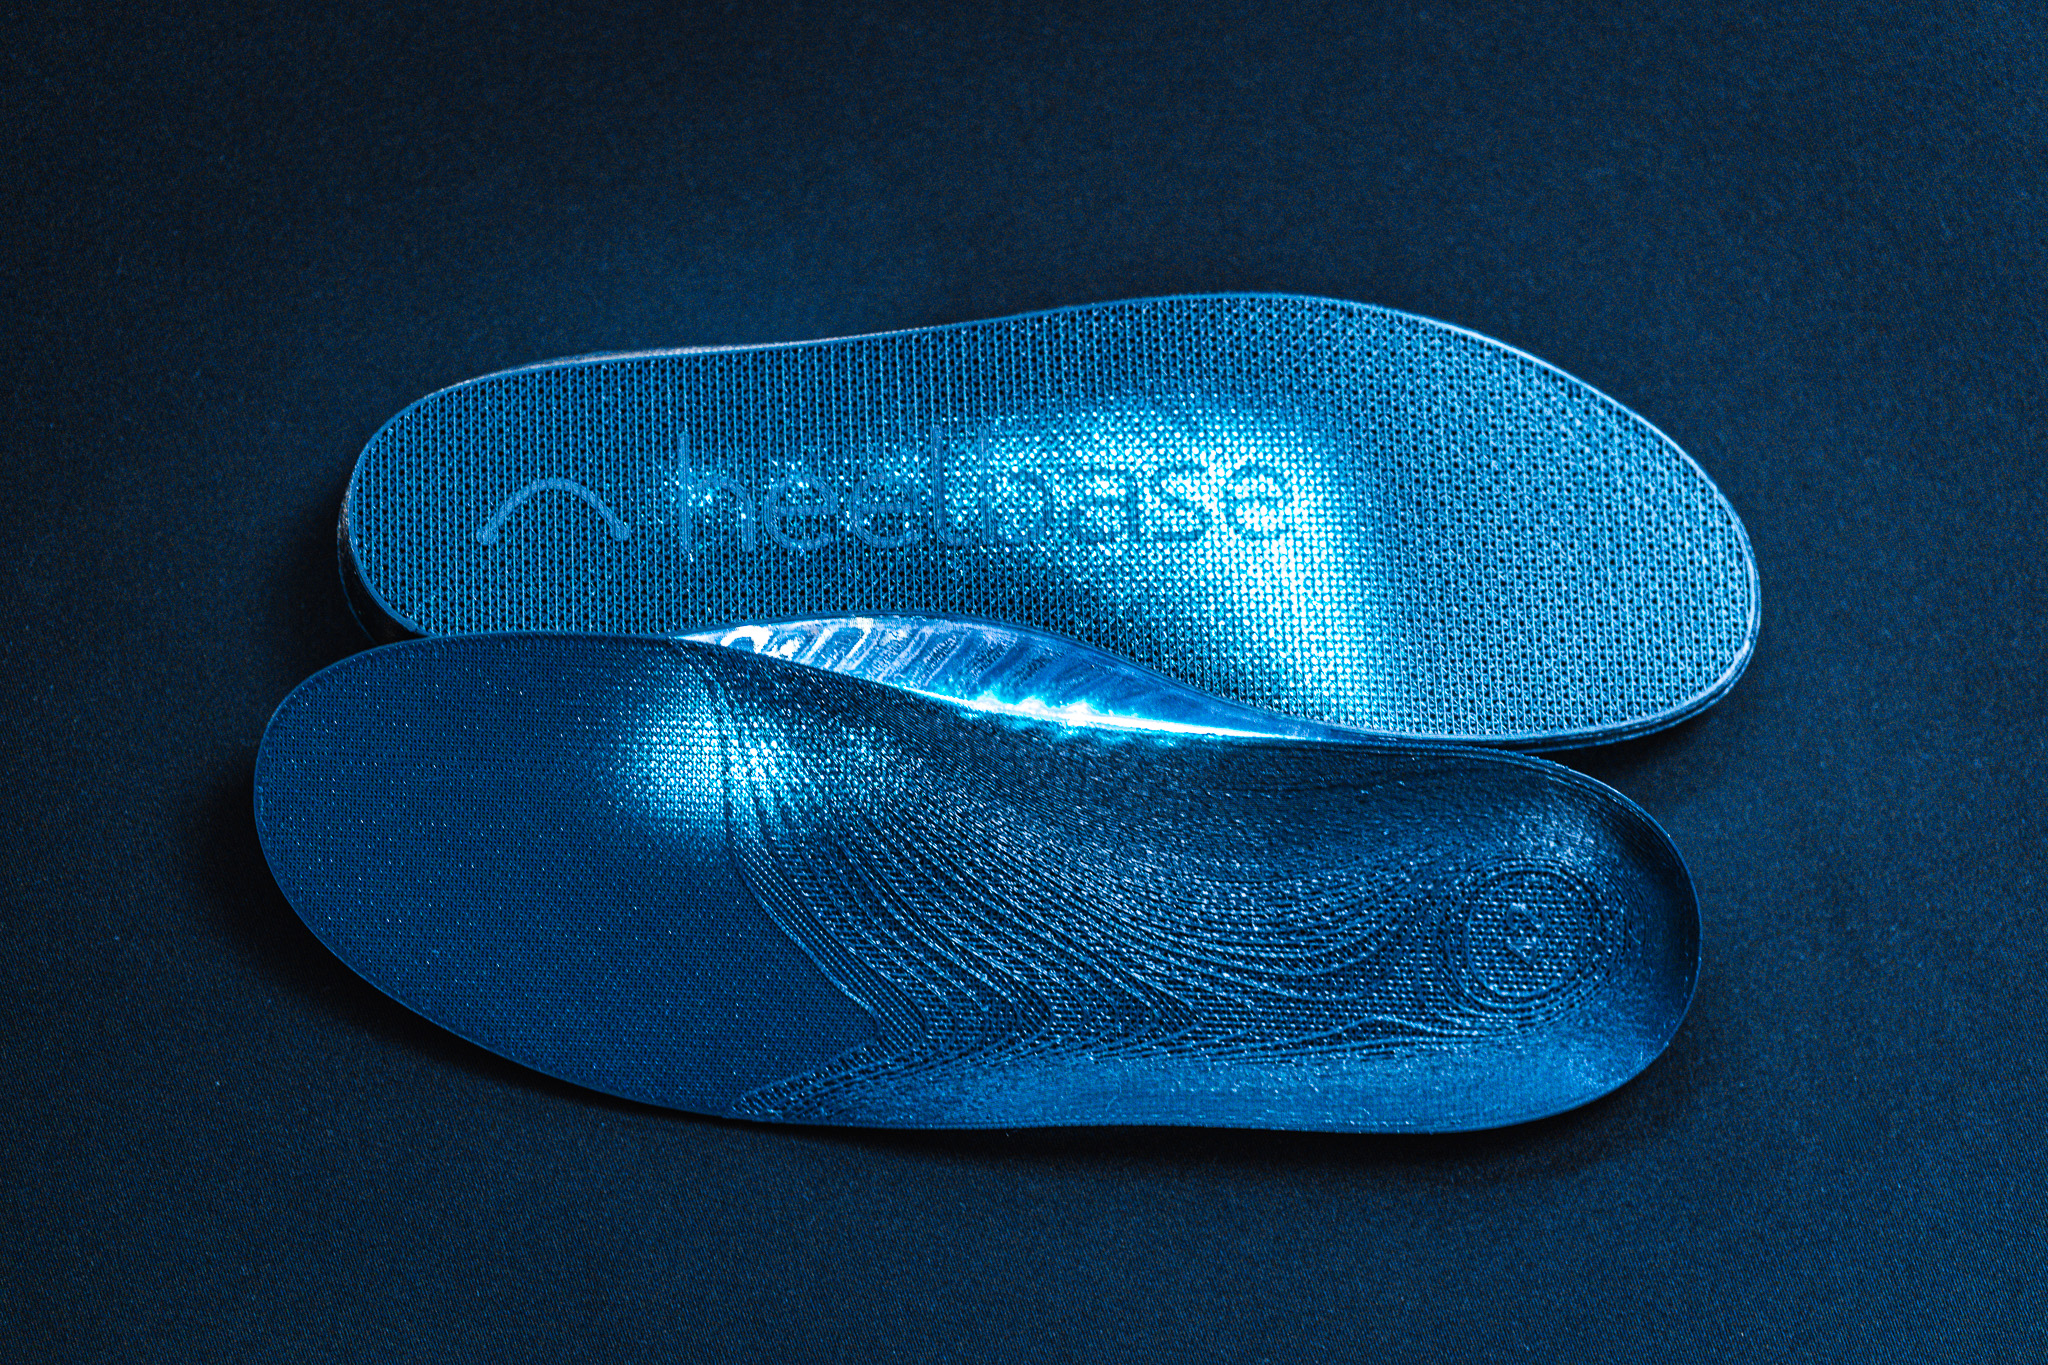
Una soletta sportiva nella quale supporto, ammortizzazione e ventilazione vengono progettati direttamente nella geometria stampata
HeelBase sta portando sul mercato DRIVE, una soletta sviluppata specificamente per il pickleball e prodotta attraverso additive manufacturing come un’unica struttura continua in poliuretano. Il prodotto cerca di sfruttare uno dei vantaggi più interessanti della stampa 3D applicata alle calzature: ottenere zone con comportamento differente non assemblando schiume, gusci e inserti separati, ma modificando localmente la geometria della stessa struttura. L’azienda dichiara una massa di 54,9 grammi per soletta, uno spessore di circa 4 mm nell’avampiede, una coppa del tallone profonda 11,3 mm, un supporto dell’arco di 16 mm e una flangia laterale di 4,3 mm. DRIVE viene proposta in nove misure definite e non deve essere ritagliata dall’utilizzatore. Il lancio commerciale è previsto entro la fine di settembre 2026 con un prezzo di preordine di 59 dollari per coppia, destinato successivamente a salire a 99 dollari.
Il punto più interessante è la struttura monopezzo
Le solette sportive tradizionali sono frequentemente costruite sovrapponendo materiali con funzioni differenti. Una configurazione può comprendere una base in EVA o poliuretano espanso, un elemento più rigido sotto l’arco, un pad ammortizzante nel tallone e una copertura tessile superiore. Le varie parti vengono normalmente laminate, incollate o sovrastampate. È una strategia semplice ed estremamente consolidata, ma introduce interfacce tra materiali che possono rappresentare punti di debolezza sotto carichi ripetuti.
DRIVE utilizza invece una struttura stampata continuativamente.
HeelBase dichiara di aver eliminato la linea di colla tra il supporto più rigido dell’arco e la zona più morbida del tallone. La funzione non deriva quindi da due componenti uniti dopo la produzione, ma dalla configurazione tridimensionale dello stesso elemento.
È un esempio molto chiaro di functional grading geometrico.
Un unico materiale può comportarsi in modi differenti se cambia la geometria
Non è necessario utilizzare due polimeri per ottenere una zona rigida e una zona morbida.
Una struttura elastomerica può cambiare enormemente comportamento se vengono modificati:
- spessore delle pareti;
- dimensione delle celle;
- orientamento degli elementi;
- densità del lattice;
- rapporto pieno/vuoto.
Una zona con elementi più spessi e corti tende a deformarsi meno.
Una zona con celle più aperte e pareti sottili può comprimersi molto di più sotto lo stesso carico.
La stampa 3D permette quindi di utilizzare la geometria come parametro del materiale apparente.
È una delle ragioni principali per cui lattice e strutture cellulari sono diventati interessanti in midsoles, caschi, selle e protezioni sportive.
HeelBase dichiara circa 64 Shore A nell’arco e 51 Shore A nel tallone
La differenza è significativa.
La scala Shore A viene utilizzata comunemente per elastomeri e materiali relativamente morbidi. Un valore superiore corrisponde generalmente a un comportamento più duro e meno facilmente indentabile.
DRIVE utilizza quindi una regione più sostenuta sotto l’arco e una regione più cedevole nella zona del tallone.
Ma questi numeri devono essere interpretati con attenzione.
Una misura Shore viene normalmente effettuata su un campione relativamente massivo e standardizzato. In una struttura lattice il comportamento percepito dal piede dipende contemporaneamente da:
materiale + architettura interna.
Il numero Shore non descrive quindi da solo la stiffness complessiva della soletta durante un movimento laterale.
Non sappiamo pubblicamente se le due zone abbiano una chimica differente
HeelBase descrive DRIVE come una singola struttura di poliuretano e sottolinea l’assenza di layers incollati.
Non vengono però resi pubblici dettagli sufficienti per stabilire se la variazione Shore sia ottenuta:
- esclusivamente attraverso la geometria;
- attraverso differenti condizioni di processo;
- attraverso una variazione della formulazione;
- attraverso una combinazione dei tre fattori.
È quindi prudente parlare di zone funzionalmente differenti all’interno di una struttura continua, senza attribuire al processo una specifica tecnica di voxel-level material mixing non dichiarata dal produttore.
Nemmeno la tecnologia di stampa è stata specificata
Questo è un dettaglio sorprendentemente importante.
Il prodotto viene presentato come “3D printed polyurethane”, ma nelle informazioni pubbliche disponibili al lancio non viene indicato:
- produttore della macchina;
- processo;
- nome della resina o polvere;
- layer thickness;
- risoluzione.
Dall’aspetto reticolare potrebbe essere facile associare DRIVE a tecnologie utilizzate da altri produttori di calzature, ma sarebbe una deduzione non supportata.
La stampa di poliuretani elastomerici può infatti essere realizzata attraverso diverse famiglie di processi.
Non è quindi corretto trasformare una somiglianza estetica in una specifica tecnica.
Il lattice non è una decorazione
La struttura aperta visibile nella soletta svolge diverse funzioni contemporaneamente.
Può controllare:
- compressione;
- recupero elastico;
- supporto;
- massa;
- ventilazione.
È proprio questa multifunzionalità a rendere interessante l’additive manufacturing.
Con una normale soletta in foam, per ottenere ventilazione è possibile aggiungere fori.
Con una struttura completamente progettata come lattice, invece, l’aria può attraversare una rete di aperture che coincide con la struttura meccanica stessa.
Il materiale che sostiene il piede è contemporaneamente il materiale che crea i canali d’aria.
HeelBase sostiene che il movimento del piede favorisca la circolazione dell’aria
Quando il lattice viene compresso, il volume interno cambia.
Durante il rilascio recupera la propria forma.
Questo comportamento può generare un piccolo effetto di pompaggio:
compressione → aria espulsa
rilascio → aria richiamata
Il principio è plausibile dal punto di vista meccanico, ma il produttore non pubblica al momento dati quantitativi relativi a:
- portata d’aria;
- riduzione della temperatura;
- riduzione dell’umidità.
È quindi corretto parlare di una struttura ventilata, mentre sarebbe prematuro attribuirle un determinato miglioramento termico misurato.
54,9 grammi la collocano tra la soletta di serie e alcune strutture sportive più pesanti
HeelBase confronta DRIVE con una normale soletta di scarpa intorno ai 35 grammi e con una soletta sportiva strutturata che può arrivare intorno ai 90 grammi.
Sono confronti commerciali e non rappresentano valori universali: sul mercato esistono prodotti molto più leggeri e molto più pesanti.
Il dato utile è quello assoluto.
Circa 55 grammi significa che una coppia aggiunge poco meno di 110 grammi alla calzatura, prima di considerare l’eventuale rimozione della soletta originale.
Per uno sport caratterizzato da rapidi cambi di direzione, contenere la massa sulla scarpa è comunque ragionevole.
Il pickleball è un’applicazione particolare perché combina arresti e movimento laterale
Dal punto di vista biomeccanico non è semplicemente una versione più lenta del running.
Nel running la maggior parte del movimento avviene lungo una direzione predominante.
Negli sport di campo sono frequenti:
- split step;
- shuffle laterali;
- frenate;
- ripartenze;
- pivot.
Il piede viene quindi sottoposto a componenti laterali che possono farlo scorrere all’interno della scarpa.
È il motivo per cui HeelBase insiste meno sulla semplice morbidezza e più sul controllo di tallone e arco.
Una soletta molto morbida non è necessariamente migliore
L’ammortizzazione viene spesso interpretata come una proprietà da massimizzare.
In realtà una struttura eccessivamente comprimibile può creare instabilità.
Durante un cambio di direzione rapido il piede deve trasferire forza alla scarpa e, attraverso la suola, al terreno.
Se lo strato sotto il piede si deforma troppo lateralmente, parte del movimento viene assorbita in modo non desiderato.
Per questo una soletta sportiva può combinare:
compliance verticale + stabilità laterale.
Il lattice permette teoricamente di controllare queste due direzioni in modo differente.
La flangia laterale da 4,3 mm nasce proprio da questo problema
HeelBase descrive una zona laterale progettata per contrastare il rollover durante movimenti trasversali.
Non significa che 4,3 mm rappresentino una misura biomeccanicamente ottimale per qualsiasi piede.
È semplicemente la geometria scelta per DRIVE dopo il processo di sviluppo.
La funzione dichiarata è aumentare il contenimento senza creare un guscio separato.
Anche qui la struttura monopezzo permette di far crescere localmente il supporto dalla soletta stessa.
La heel cup misura 11,3 mm
La coppa del tallone serve a creare una sede attorno al calcagno.
Il principio è limitare parte degli spostamenti laterali e distribuire il contatto su una superficie maggiore.
HeelBase aveva inizialmente sviluppato una versione meno profonda, da circa 9,4 mm.
Secondo la società, durante i test alcuni utilizzatori hanno segnalato un avanzamento del piede durante le frenate più intense.
La geometria è stata quindi aumentata fino agli attuali 11,3 mm.
È un esempio interessante di come l’additive manufacturing possa accelerare modifiche geometriche senza richiedere un nuovo stampo per ogni iterazione.
Qui la stampa 3D mostra un vantaggio già nella fase di sviluppo
HeelBase dichiara di aver realizzato 24 prototipi prima della versione destinata alla vendita.
In una produzione convenzionale mediante stampaggio, modificare continuamente:
- altezza dell’arco;
- profondità del tallone;
- flange;
- pattern interno;
potrebbe richiedere nuovi utensili o inserti.
Con additive manufacturing il cambiamento avviene principalmente nel modello digitale.
La versione successiva può quindi modificare una singola feature senza ricostruire l’intero sistema produttivo.
È uno dei business case più solidi della stampa 3D nel settore footwear.
Il vantaggio diventa ancora più interessante quando il prototipo coincide con il processo produttivo
In molte industrie il prototipo viene stampato in 3D ma il prodotto finale viene stampato a iniezione.
Questo crea un problema:
il prototipo non è realmente il prodotto.
Se la parte finale viene anch’essa fabbricata additivamente, invece, la distanza tra sviluppo e produzione si riduce.
Una modifica testata sul prototipo può essere trasferita direttamente nel file produttivo.
Naturalmente restano da validare:
- macchina;
- orientamento;
- post-processing;
- batch.
Ma non serve necessariamente reinterpretare la geometria per un processo completamente differente.
DRIVE non è però una soletta personalizzata da scansione del piede
È importante distinguere due idee spesso associate alla stampa 3D.
DRIVE è:
stampata in 3D
ma non è:
personalizzata individualmente sul piede del cliente.
HeelBase la produce in nove misure standard.
L’utilizzatore seleziona la misura corrispondente alla propria scarpa.
Non viene richiesto:
- foot scan;
- pressure map;
- modello anatomico individuale.
Quindi la tecnologia additiva viene utilizzata per realizzare la geometria del prodotto, non per mass customization anatomica.
È una scelta industrialmente interessante
La personalizzazione completa aggiunge complessità.
Bisogna acquisire i dati del cliente, interpretarli, generare automaticamente la geometria e produrre una parte univoca.
Con nove taglie HeelBase può invece:
- produrre stock;
- semplificare fulfillment;
- sostituire rapidamente una taglia;
- utilizzare geometrie già validate.
È un compromesso tra personalizzazione e produzione di massa.
La stampa 3D non obbliga infatti a produrre ogni componente diverso.
Può essere economicamente utile anche per una serie di parti identiche.
La soletta non è destinata a essere ritagliata
Molti plantari aftermarket vengono venduti in range di taglia.
Il consumatore appoggia la soletta originale, traccia il profilo e taglia l’eccesso.
DRIVE utilizza una filosofia differente.
La geometria laterale e il lattice fanno parte della struttura progettata, quindi tagliare il bordo potrebbe:
- interrompere celle;
- modificare rigidità;
- danneggiare la flangia.
Per questo HeelBase richiede di utilizzare la taglia corretta senza rifilarla.
Il vantaggio è una posizione più controllata delle feature
In una soletta trim-to-fit lo stesso supporto dell’arco viene utilizzato per più lunghezze di piede all’interno di un range.
La posizione relativa può quindi variare.
Con una geometria specifica per ogni taglia il produttore può riposizionare:
- heel cup;
- arch apex;
- flange;
in funzione della lunghezza nominale.
Questo non significa che ogni piede della stessa taglia abbia la stessa anatomia.
Significa però che la posizione delle feature non dipende da quanto il cliente abbia tagliato il bordo.
“Stampata al millimetro” non significa personalizzata al millimetro sul singolo atleta
HeelBase utilizza questa espressione per sottolineare la ripetibilità geometrica.
È importante non confonderla con la personalizzazione biomeccanica.
La macchina può produrre ogni DRIVE della taglia 10 con la stessa geometria nominale.
Ma due persone con la stessa taglia possono avere:
- arco diverso;
- larghezza diversa;
- volume diverso;
- pronazione differente.
La precisione produttiva non elimina la variabilità anatomica.
Sono due problemi differenti.
La ripetibilità è comunque uno dei vantaggi più interessanti dell’AM digitale
Uno stampo convenzionale può naturalmente produrre milioni di pezzi estremamente ripetibili.
Non sarebbe corretto affermare che la stampa 3D è intrinsecamente sempre più precisa dello stampaggio.
Il vantaggio è piuttosto nella combinazione:
ripetibilità senza tooling dedicato + possibilità di cambiare rapidamente geometria.
Per volumi enormi lo stampaggio può rimanere economicamente superiore.
Per prodotti con molte varianti, sviluppo continuo o quantità più moderate, l’AM può diventare più competitivo.
L’assenza di colla può ridurre un failure mode reale
Quando due strati vengono incollati, l’interfaccia può essere sottoposta a:
- shear;
- umidità;
- calore;
- cicli di compressione.
Nel tempo potrebbe verificarsi delaminazione.
Una struttura monopezzo elimina quella specifica interfaccia.
È un vantaggio reale dal punto di vista progettuale.
Ma non significa che il prodotto diventi indistruttibile.
I failure mode si spostano.
Una struttura stampata può comunque subire:
- fatigue;
- strappo delle celle;
- permanent set;
- usura.
Il dato interessante sarà quindi la durata reale dopo centinaia di migliaia di cicli.
HeelBase non pubblica ancora una caratterizzazione completa di fatigue
Al lancio vengono forniti soprattutto:
- geometria;
- peso;
- test sul campo.
Non risultano dati pubblici dettagliati su:
- compression set dopo N cicli;
- variazione di stiffness;
- fatigue del lattice;
- resistenza allo strappo.
Sono misure particolarmente importanti per un prodotto sottoposto continuamente a compressione.
Una soletta può sembrare eccellente il primo giorno e perdere parte del proprio comportamento dopo mesi.
La durata sarà quindi uno dei test più interessanti della struttura monopezzo.
Il poliuretano è una scelta logica proprio per la resilienza
I poliuretani elastomerici vengono utilizzati in numerosi prodotti nei quali servono:
- deformabilità;
- recupero;
- resistenza all’abrasione;
- capacità di assorbire energia.
Non tutti i poliuretani hanno naturalmente lo stesso comportamento.
La chimica può essere modificata in modo enorme e produrre materiali:
- molto morbidi;
- semi-rigidi;
- espansi;
- compatti.
Nel caso di DRIVE, senza conoscere il grado specifico, non è possibile confrontarlo seriamente con un TPU commerciale o con una determinata resina elastomerica.
“Poliuretano” descrive una famiglia chimica, non una scheda tecnica.
Poliuretano e TPU non sono necessariamente sinonimi
Il TPU è un thermoplastic polyurethane, quindi appartiene alla famiglia dei poliuretani.
Ma una struttura indicata genericamente come polyurethane potrebbe essere prodotta con una chimica termoindurente o fotoreattiva differente.
Dal momento che HeelBase non identifica pubblicamente il processo, non bisogna automaticamente definire DRIVE “TPU stampato in 3D”.
La distinzione ha anche conseguenze importanti sulla riciclabilità.
HeelBase dichiara la soletta 100% riciclabile
La società associa questa caratteristica al fatto che DRIVE sia una costruzione monomateriale senza foam e collanti incollati.
Dal punto di vista del design for recycling è effettivamente un vantaggio: separare cinque materiali differenti è più difficile che gestire un componente realizzato con una sola famiglia di materiale.
Ma la frase “100% recyclable” necessita comunque di contesto.
Riciclabile tecnicamente non significa automaticamente:
riciclato nella pratica.
Servono:
- raccolta;
- identificazione;
- processo compatibile;
- infrastruttura.
Non viene indicato un programma closed-loop specifico attraverso il quale ogni soletta usata venga realmente recuperata e trasformata in nuove DRIVE.
E senza conoscere la chimica esatta è difficile valutare il percorso di riciclo
Un TPU termoplastico può teoricamente essere rimacinato e rifuso.
Un polyurethane elastomerico reticolato può richiedere percorsi differenti.
Poiché il produttore non specifica pubblicamente il processo/material grade, è prudente trattare la riciclabilità come una caratteristica dichiarata dal produttore, non come una supply chain di riciclo dimostrata.
È una distinzione particolarmente importante nel footwear, settore nel quale molti prodotti definiti riciclabili finiscono comunque nei normali flussi di rifiuto.
HeelBase dichiara anche proprietà antibatteriche e antifungine
La pagina prodotto parla di una riduzione del 99% dei microrganismi associati agli odori.
Anche in questo caso il numero necessita di contesto.
Per valutarlo completamente bisognerebbe conoscere:
- standard di prova;
- organismo utilizzato;
- tempo di contatto;
- laboratorio;
- comportamento dopo mesi di usura.
Il claim può indicare una reale proprietà del materiale o del trattamento, ma non deve essere esteso automaticamente ad affermazioni mediche.
“Antibatterico” non significa:
previene infezioni del piede.
E DRIVE non è un dispositivo medico
Questo è uno dei punti che HeelBase stessa chiarisce.
Il prodotto viene commercializzato come soletta sportiva/general wellness.
Non è un’ortesi personalizzata prescritta da un medico.
Le testimonianze di utilizzatori che dichiarano minore fastidio legato alla fascite plantare non costituiscono quindi una dimostrazione clinica dell’efficacia terapeutica.
Una soletta può modificare distribuzione delle pressioni e sensazione di supporto.
Per dimostrare un effetto medico servirebbe uno studio progettato in modo completamente diverso.
I test effettuati finora sono soprattutto field testing
HeelBase dichiara:
- 144 tester sull’intera linea;
- 24 prototipi prima del lancio;
- giocatori con differenti livelli di esperienza.
Il programma ha coinvolto DRIVE, Apex e Stance.
I tester hanno ricevuto o preso in prestito gratuitamente i prodotti e successivamente fornito feedback.
La società dichiara che non venivano pagati e che non era richiesto un giudizio positivo.
È una procedura utile per trovare problemi pratici.
Non è però un trial clinico controllato.
C’è inoltre una discrepanza nelle ore dichiarate
Il comunicato di lancio parla di oltre 3.000 ore cumulative di utilizzo per i 144 tester.
La pagina HeelBase dedicata specificamente alla metodologia parla invece di oltre 200 ore di court time registrato.
I due valori potrebbero riferirsi a metriche differenti, per esempio utilizzo totale stimato contro ore formalmente registrate, ma questa spiegazione non viene fornita chiaramente.
È quindi più prudente evitare di utilizzare le 3.000 ore come se fossero un dataset sperimentale perfettamente documentato.
Il dato più robusto rimane:
144 partecipanti e 24 iterazioni/prototipi dichiarati dall’azienda.
Non tutti i 144 tester hanno utilizzato DRIVE
La cifra riguarda i tre prodotti della linea.
La pagina commerciale DRIVE mostra invece un numero più ristretto di field tester/review associati specificamente al modello.
Anche questo è importante perché aggregare l’esperienza di tre solette differenti può essere utile per descrivere il programma di sviluppo HeelBase, ma non deve essere interpretato come campione specifico di 144 persone tutte esposte alla stessa geometria DRIVE.
I feedback hanno comunque modificato realmente il progetto
Il dato più interessante del programma di test non è il rating.
È il fatto che alcune caratteristiche siano state cambiate.
Oltre all’approfondimento della heel cup, HeelBase dichiara di avere modificato il materiale della copertura superiore dopo feedback relativi all’umidità durante sessioni lunghe.
Questo mostra un approccio iterativo:
prototipo → uso reale → problema → revisione.
È precisamente il tipo di ciclo che l’additive manufacturing può accelerare.
La stampa 3D permette di cambiare stiffness senza creare un nuovo materiale
Questo è probabilmente il vantaggio tecnico più interessante per le future generazioni.
Immaginiamo una mappa della pressione plantare.
Una regione sotto il calcagno richiede maggiore compliance.
Una zona sotto l’arco richiede maggiore sostegno.
Invece di selezionare tre schiume e assemblarle, è possibile tradurre la mappa in parametri geometrici:
- celle più aperte;
- celle più fitte;
- strut più spessi;
- orientamento differente.
Il materiale nominale può rimanere lo stesso.
La proprietà viene programmata.
È un concetto simile a un metamateriale meccanico
Con il termine metamateriale si indicano spesso strutture nelle quali il comportamento macroscopico deriva in gran parte dall’architettura interna anziché dalla sola composizione chimica.
Una soletta lattice rappresenta una versione molto pragmatica di questa filosofia.
Il poliuretano fornisce la base elastomerica.
Il reticolo determina:
- dove si comprime;
- quanto si comprime;
- in quale direzione.
Non serve arrivare a strutture matematicamente esotiche per ottenere un comportamento utile.
Il lattice può essere anisotropo
Una cella non deve necessariamente rispondere allo stesso modo in ogni direzione.
È possibile progettare una struttura:
- relativamente morbida verticalmente;
- più rigida lateralmente.
Per uno sport caratterizzato da tagli laterali sarebbe particolarmente interessante.
HeelBase non pubblica però curve meccaniche tridimensionali dettagliate che permettano di quantificare questo effetto.
È quindi una possibilità dell’architettura, non un valore misurato che possiamo attribuire automaticamente a DRIVE.
Servirebbero test biomeccanici per quantificare realmente il vantaggio nel pickleball
Una validazione più avanzata potrebbe utilizzare:
- pressure insoles;
- force plates;
- motion capture;
- EMG.
Si potrebbero confrontare DRIVE e una soletta di controllo durante:
- stop;
- lateral cut;
- jump;
- push-off.
Le metriche potrebbero includere:
- peak plantar pressure;
- center of pressure;
- rearfoot motion;
- loading rate.
Questo permetterebbe di trasformare le impressioni dei tester in dati quantitativi.
Al lancio non risultano pubblicati test di questo livello.
La stessa cosa vale per il claim di “supporto alla fascia plantare”
HeelBase descrive la geometria come progettata per ridurre il carico sulla fascia plantare.
È una finalità biomeccanicamente plausibile per una soletta con supporto dell’arco.
Ma senza uno studio specifico non è possibile quantificare:
- forza effettivamente ridotta;
- pressione trasferita;
- beneficio clinico.
Per questo la stessa azienda sottolinea che DRIVE non deve essere letta come un trattamento medico.
È una distinzione corretta e importante.
Le nove taglie rappresentano però una base interessante per una futura personalizzazione
Una volta che la produzione è completamente digitale, passare da:
9 geometrie
a
90 geometrie
non richiede necessariamente novanta stampi.
La difficoltà si sposta verso:
- gestione file;
- validazione;
- inventory digitale;
- produzione.
Questa è una delle direzioni nelle quali l’additive footwear può evolvere.
HeelBase non offre oggi una scansione individuale, ma l’architettura produttiva potrebbe teoricamente supportarla in futuro.
Il vero ostacolo alla personalizzazione non è più necessariamente la produzione
Stampare un pezzo diverso è relativamente semplice.
La parte difficile è determinare come dovrebbe essere diverso.
Una scansione 3D del piede mostra forma e dimensioni.
Non dice automaticamente quale stiffness sia ideale sotto ogni regione.
Una pressure map mostra carico in una certa condizione.
Non determina automaticamente quale lattice produrrà il miglior risultato durante un match.
La personalizzazione richiede quindi un modello biomeccanico, non soltanto uno scanner.
È per questo che un prodotto standard ben validato può essere più sensato di una personalizzazione automatica mal definita
Una soletta “custom” non è automaticamente migliore perché differente per ogni persona.
Se l’algoritmo utilizzato per generarla non è validato, la personalizzazione può essere semplicemente variazione.
HeelBase sceglie per ora un approccio più conservativo:
- design specifico per sport;
- nove taglie;
- geometrie fisse.
È molto più semplice da testare e controllare.
La produzione additiva deve però competere con uno dei processi più economici al mondo: lo stampaggio di foam
Questo è il vero problema industriale.
Una soletta tradizionale può essere prodotta rapidamente e a costo molto basso una volta creati gli utensili.
La stampa 3D difficilmente vincerà semplicemente sul costo materiale per unità in produzioni enormi.
Deve generare valore attraverso:
- geometria;
- variabilità;
- riduzione degli assemblaggi;
- rapidità di sviluppo;
- inventory digitale.
È esattamente la stessa sfida che l’additive manufacturing incontra in molti mercati consumer.
Il prezzo regolare di 99 dollari colloca DRIVE nella fascia premium
A quel livello il cliente non sta acquistando soltanto poliuretano.
Sta pagando:
- progettazione;
- produzione additiva;
- posizionamento sport-specific;
- distribuzione.
Il prezzo di preordine di 59 dollari riduce significativamente la barriera iniziale, ma il vero test commerciale arriverà quando il prodotto verrà venduto al prezzo pieno.
Sarà interessante capire se gli utilizzatori percepiranno sufficiente differenza rispetto a solette premium tradizionali già presenti sul mercato.
“La prima soletta pickleball stampata in 3D” è un claim commerciale difficile da verificare in assoluto
HeelBase presenta DRIVE come la prima soletta 3D printed progettata specificamente per il pickleball.
È possibile che sia il primo prodotto commercializzato esplicitamente in questa nicchia con questo posizionamento.
Dimostrare una priorità assoluta mondiale è però difficile.
Esistono da anni:
- plantari stampati;
- insoles personalizzate;
- strutture lattice sportive.
È quindi preferibile attribuire il primato direttamente al produttore invece di trasformarlo in un fatto storico indiscutibile.
Ciò che è sicuramente interessante è la specializzazione per uno sport relativamente nuovo
Il mercato delle solette sportive è storicamente dominato da prodotti general-purpose:
- running;
- court sport;
- everyday support.
HeelBase tenta invece una segmentazione molto più stretta.
Pickleball ha caratteristiche proprie di:
- frequenti accelerazioni brevi;
- stop;
- movimento laterale;
- lunghe sessioni ricreative.
Progettare un prodotto specifico permette di utilizzare questi requisiti anche come parametri geometrici.
Ma “pickleball-specific” dovrà dimostrare un vantaggio rispetto a una buona soletta da tennis
Biomeccanicamente i due sport condividono molte caratteristiche.
Entrambi utilizzano:
- lateral cutting;
- frenate;
- split step.
Il pickleball differisce per:
- dimensioni del campo;
- ritmo;
- profilo demografico dei praticanti;
- durata e frequenza delle sessioni.
Per dimostrare una superiorità realmente specifica servirebbe un confronto controllato con prodotti da tennis/court sport.
Al momento il posizionamento specifico è soprattutto una scelta di design e mercato.
L’età media degli utilizzatori può avere avuto un ruolo nel brief progettuale
Pickleball ha una base di giocatori estremamente ampia e comprende molte persone che iniziano o continuano attività sportive anche in età più avanzata.
Questo rende comfort, stabilità e gestione della fatica argomenti commercialmente molto rilevanti.
Ma non significa che una soletta possa prevenire automaticamente infortuni.
Il rischio di infortunio dipende da molti fattori:
- preparazione;
- calzatura;
- tecnica;
- superficie;
- recupero;
- condizioni individuali.
La soletta rappresenta soltanto un elemento della catena.
Il prodotto è interessante soprattutto perché mostra una nuova maturità dell’AM consumer
Anni fa una soletta lattice stampata in 3D sarebbe stata probabilmente presentata come prototipo futuristico.
DRIVE viene invece trattata come un normale prodotto:
- nove taglie;
- prezzo;
- resi;
- spedizione;
- garanzia.
Questo passaggio è significativo.
La tecnologia di stampa smette progressivamente di essere il prodotto.
Diventa il processo che permette al prodotto di avere certe caratteristiche.
Ed è proprio quando l’utente smette di pensare alla stampante che l’AM diventa davvero industriale
Un giocatore non dovrebbe scegliere DRIVE perché “è stampata in 3D”.
Dovrebbe sceglierla se:
- è comoda;
- mantiene il supporto;
- pesa poco;
- dura;
- funziona nella sua scarpa.
La stampa 3D è importante soltanto nella misura in cui rende possibili queste proprietà.
È una logica ormai evidente anche nelle midsoles prodotte additivamente da grandi marchi sportivi.
Il valore non è la novità del processo.
È ciò che il processo permette di progettare.
L’aspetto più interessante resta l’unione di supporto e ammortizzazione senza assemblaggio
Molti prodotti AM vengono giustificati parlando genericamente di “geometrie impossibili”.
Qui il vantaggio è molto più concreto.
Un componente:
- una chimica principale;
- nessuna linea di colla tra le zone strutturali;
- comportamento differenziato localmente;
- ventilazione integrata.
È un vero esempio di part consolidation funzionale.
Non vengono semplicemente unite due parti geometriche.
Vengono unite funzioni che normalmente richiederebbero materiali e passaggi produttivi differenti.
Naturalmente questa integrazione rende anche più difficile sostituire un singolo elemento
In una soletta laminata, almeno teoricamente, si può modificare uno strato senza ridisegnare tutto il prodotto.
In una struttura monopezzo tutte le funzioni sono integrate.
Se una zona cede, non può essere sostituita separatamente.
La riparabilità non è però normalmente un requisito importante per una soletta sportiva.
Il trade-off è quindi probabilmente accettabile.
Il prossimo dato interessante sarà capire come il lattice invecchia
Le strutture cellulari possono mostrare:
- compression set;
- creep;
- fatigue.
Durante una sessione una soletta può essere caricata migliaia di volte.
Durante una stagione, il numero può arrivare facilmente a centinaia di migliaia o milioni di cicli locali.
Il comportamento dopo mesi è quindi più importante della prima impressione.
La struttura stampata deve recuperare ripetutamente la propria forma senza perdere in modo significativo:
- altezza;
- stiffness;
- elasticità.
È qui che il confronto con EVA e PORON diventerà davvero interessante
I materiali foam tradizionali possiedono decenni di esperienza industriale.
Sappiamo molto bene come:
- invecchiano;
- comprimono;
- reagiscono all’umidità.
Le strutture lattice additive offrono maggiore libertà geometrica, ma devono costruire la stessa base di dati sulla durata.
HeelBase riconosce indirettamente questo limite quando descrive il 3D printed lattice come un approccio più recente con uno storico di utilizzo più breve rispetto a prodotti convenzionali.
DRIVE è anche soltanto uno dei tre approcci HeelBase
È interessante notare che la stessa azienda non considera la stampa 3D la soluzione universale.
La linea comprende:
DRIVE – struttura poliuretanica stampata;
APEX – guscio TPU con pad PORON;
STANCE – costruzione più convenzionale orientata all’uso quotidiano.
Questo è forse uno degli aspetti più maturi dell’intero progetto.
HeelBase utilizza additive manufacturing dove ritiene che lattice e monopezzo offrano vantaggi.
Utilizza processi tradizionali quando sono più adatti.
Non sta cercando di stampare in 3D ogni prodotto soltanto per ragioni di marketing.
Anche APEX dimostra che struttura e cushioning possono essere separate quando conviene
APEX utilizza un guscio TPU più strutturato e pad PORON nelle zone di impatto.
È un’architettura multi-componente.
Questo permette di utilizzare per ogni funzione un materiale specifico.
DRIVE segue invece una filosofia opposta:
una struttura continua e più leggera.
Le due configurazioni mostrano bene il principale trade-off:
multi-materiale assemblato → materiali specializzati
monomateriale additivo → integrazione e geometria programmabile
Non esiste necessariamente un vincitore universale.
Dal punto di vista dell’additive manufacturing, DRIVE è però il prodotto più interessante
Perché mostra come il lattice possa smettere di essere una semplice dimostrazione grafica.
La struttura viene utilizzata contemporaneamente per:
- supporto dell’arco;
- cushioning;
- lateral control;
- airflow;
- riduzione della massa.
È precisamente questa sovrapposizione di funzioni che può giustificare un processo produttivo più costoso di uno stampo convenzionale.
Se il reticolo servisse soltanto a creare un aspetto originale, il business case sarebbe molto più debole.
Manca ancora però il dato che permetterebbe di valutare davvero la tecnologia: la curva forza-spostamento
Per capire come lavora una soletta sarebbe estremamente interessante vedere:
- carico;
- deformazione;
- recovery;
- isteresi.
Un grafico di questo tipo permetterebbe di confrontare quantitativamente:
- arco;
- tallone;
- avampiede.
Il numero Shore offre soltanto una descrizione parziale.
La vera funzione di cushioning è dinamica.
Dipende da quanta energia viene:
- immagazzinata;
- dissipata;
- restituita.
Energy return e cushioning non sono la stessa cosa
Un materiale può assorbire molta energia e restituirne poca.
Oppure può comportarsi come una molla e restituirne gran parte.
Nel running questa distinzione ha prodotto enormi sviluppi nelle midsoles.
Per una soletta da pickleball l’obiettivo può essere differente.
Potrebbe essere preferibile una combinazione:
- assorbimento sotto il tallone;
- stabilità sotto l’arco;
- sufficiente risposta nell’avampiede.
Senza dati dinamici non possiamo però quantificare come DRIVE distribuisca queste proprietà.
Anche la struttura a celle può essere ottimizzata ulteriormente in futuro
Il potenziale dell’AM non si esaurisce con la versione 2026.
HeelBase potrebbe modificare:
- gradiente di densità;
- orientamento;
- celle;
- spessore.
Una nuova generazione potrebbe differire geometricamente senza richiedere un nuovo sistema di stampaggio.
Questo rende possibile un’evoluzione del prodotto molto più simile al software.
La geometria può essere aggiornata continuamente.
Il concetto di inventory digitale diventa interessante anche per nove taglie
Invece di mantenere utensili fisici per ogni misura, il produttore può conservare:
- nove file;
- relative ricette produttive.
La parte viene generata quando serve.
La convenienza dipende naturalmente da tempo di stampa e capacità produttiva.
Ma il principio riduce la dipendenza dal tooling.
Per prodotti stagionali o volumi incerti può essere particolarmente utile.
Questo non significa automaticamente produzione on-demand perfetta
Una stampante ha una capacità oraria finita.
Se migliaia di ordini arrivano contemporaneamente, servono:
- farm;
- scheduling;
- controllo qualità.
La produzione additiva elimina lo stampo ma non elimina:
- capacità;
- lead time;
- inventory planning.
È quindi più corretto parlare di supply chain differente, non priva di vincoli.
Il vero banco di prova inizierà con le consegne
Al 24 settembre 2026 DRIVE è ancora nella fase di preordine e HeelBase indica spedizioni entro la fine del mese.
Questo significa che quasi tutti i dati disponibili provengono:
- dal produttore;
- dal programma di field test pre-lancio.
Non esiste ancora un ampio storico di:
- clienti indipendenti;
- utilizzo per mesi;
- comparazioni esterne.
È quindi un prodotto commerciale reale, ma ancora molto giovane.
Le prime recensioni non devono essere confuse con prove indipendenti
I tester pre-lancio hanno ricevuto gratuitamente le solette.
HeelBase dichiara correttamente questo rapporto e sostiene di non aver incentivato recensioni positive.
Rimane comunque un programma organizzato dal produttore.
Per capire realmente il posizionamento serviranno:
- test indipendenti;
- confronti con prodotti concorrenti;
- dati di durata.
È particolarmente importante quando vengono citati benefici relativi a dolore, stabilità e fatica.
Il progetto resta comunque un esempio interessante di come il footwear additivo stia scendendo di scala
Gran parte dell’attenzione recente si è concentrata su scarpe complete o midsoles lattice.
Una soletta aftermarket è un componente molto più piccolo e semplice da distribuire.
Questo abbassa:
- costo produttivo;
- rischio;
- complessità di fit.
Può quindi rappresentare una porta d’ingresso molto interessante per l’AM consumer.
Il cliente non deve acquistare una nuova scarpa.
Può sostituire soltanto l’elemento interno.
È anche un modo più semplice per testare nuovi metamateriali sul mercato
Una midsole deve affrontare:
- abrasione esterna;
- bonding alla tomaia;
- outsole;
- torsione dell’intera scarpa.
Una soletta lavora in un ambiente relativamente protetto.
È quindi possibile sperimentare strutture cellulari senza dover riprogettare completamente una calzatura.
Dal punto di vista industriale è una piattaforma di adozione molto interessante.
DRIVE non rivoluziona la biomeccanica del piede, ma mostra un uso sensato della produzione additiva
È importante non trasformare il prodotto in qualcosa che i dati non dimostrano.
Non sappiamo ancora se:
- riduca gli infortuni;
- migliori le prestazioni sportive;
- tratti fascite plantare;
- duri più a lungo di ogni soletta tradizionale.
Non sono stati pubblicati studi clinici né comparazioni biomeccaniche controllate.
Quello che sappiamo è invece molto concreto.
HeelBase ha progettato:
- una soletta da 54,9 g;
- nove taglie;
- struttura continua in poliuretano;
- lattice ventilato;
- heel cup da 11,3 mm;
- supporto dell’arco da 16 mm;
- lateral flange da 4,3 mm;
- zone con risposta meccanica differenziata.
E l’ha portata oltre il prototipo verso un lancio commerciale.
Il risultato interessante è quindi l’integrazione delle funzioni
Una soletta convenzionale ottiene caratteristiche differenti aggiungendo materiali.
DRIVE cerca di ottenerle principalmente progettando dove e come esiste il materiale.
È un cambio di paradigma tipico dell’additive manufacturing.
Non più soltanto:
scegli materiale → crea forma
ma:
scegli materiale → progetta microstruttura → crea proprietà locali → crea forma.
In questa sequenza il lattice diventa parte della specifica funzionale del prodotto.
Se funzionerà nel lungo periodo, la struttura monopezzo potrebbe essere più importante del fatto che il prodotto sia per pickleball
Il mercato del pickleball fornisce a HeelBase un’applicazione ben definita e un messaggio commerciale chiaro.
Ma la stessa filosofia potrebbe essere utilizzata per:
- tennis;
- padel;
- running;
- hiking;
- workwear.
Ciò che cambia sarebbe soprattutto la distribuzione locale della stiffness.
Il software e l’architettura parametrica potrebbero diventare più importanti della singola geometria DRIVE.
È qui che potrebbe trovarsi il vero valore futuro della tecnologia
Una volta sviluppata una piattaforma capace di trasformare requisiti biomeccanici in lattice, il produttore può creare famiglie di prodotti senza ripartire da zero.
Una versione da running potrebbe avere:
- maggiore compliance al tallone;
- distribuzione diversa nell’avampiede.
Una versione da court sport:
- maggiore lateral stiffness.
Una versione da lavoro:
- cushioning orientato alla stazione eretta prolungata.
Lo stesso principio produttivo può generare comportamenti differenti.
Per ora, però, DRIVE deve dimostrare soprattutto una cosa molto semplice: resistere a una stagione di gioco reale
Il dato più interessante nei prossimi mesi non sarà quanti poligoni compongano il lattice o quale algoritmo sia stato utilizzato per generarlo.
Sarà capire se dopo:
- cento ore;
- duecento ore;
- migliaia di frenate;
la soletta mantenga:
- forma;
- supporto;
- cushioning.
È questa la verifica che separa un design additivo interessante da un prodotto sportivo realmente riuscito.
HeelBase ha scelto una strada tecnicamente coerente: utilizzare una struttura continua per eliminare alcuni assemblaggi, differenziare la risposta meccanica attraverso la geometria e integrare ventilazione senza aggiungere componenti.
Il risultato mostra bene perché la produzione additiva stia trovando spazio nel footwear non soltanto per la personalizzazione, ma anche per una ragione più fondamentale: permette di progettare la struttura interna come parte attiva della prestazione del prodotto.
DRIVE è ancora troppo giovane per dimostrare vantaggi clinici, durata superiore o un beneficio misurabile rispetto alle migliori solette convenzionali. Ma come prodotto industriale rappresenta un passaggio interessante: il lattice non è più un prototipo da mostra, bensì l’elemento strutturale di un componente consumer venduto in taglie, con un prezzo e una data di consegna.
Ed è probabilmente questo, più del claim di essere la “prima soletta 3D per pickleball”, il dato più significativo: la stampa 3D viene utilizzata non per rendere visibile la tecnologia, ma per eliminare strati, collanti e compromessi geometrici che un processo convenzionale imporrebbe alla soletta.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).