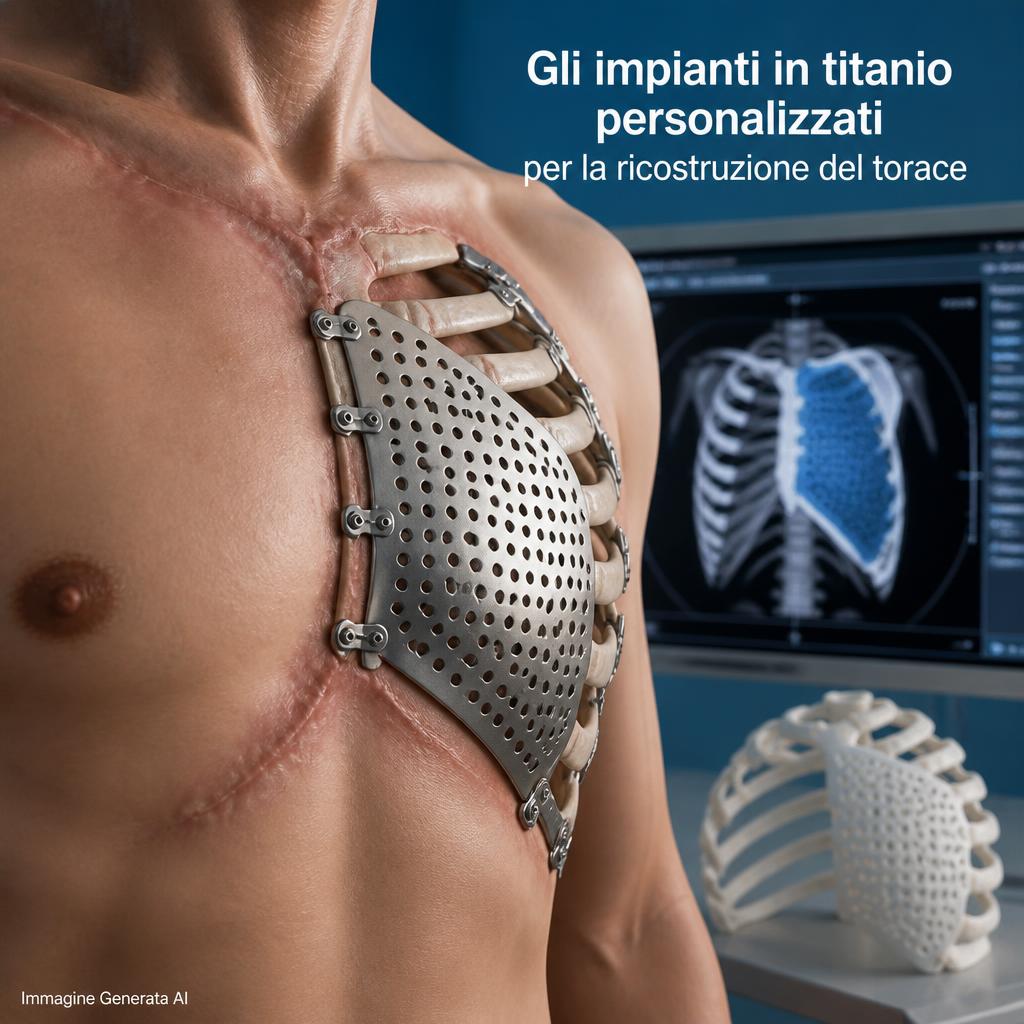
Un gruppo clinico del Morriston Hospital di Swansea ha descritto e valutato un workflow completo per ricostruire ampie porzioni della parete toracica utilizzando impianti in titanio progettati specificamente sull’anatomia di ciascun paziente e realizzati mediante Laser Powder Bed Fusion. Lo studio, pubblicato nel settembre 2026, riunisce l’esperienza maturata su sei pazienti consecutivi sottoposti a resezioni toraciche estese per patologie maligne o correlate a precedenti trattamenti radioterapici. Il punto più interessante non è soltanto l’utilizzo della stampa 3D metallica, già documentato in precedenti casi clinici, ma la formalizzazione di una catena digitale che parte dalla TAC, prosegue con segmentazione anatomica, pianificazione virtuale dei margini oncologici, progettazione CAD, verifica fisica mediante prototipi stereolitografici in scala 1:1 e termina con la produzione del componente definitivo in Ti-6Al-4V ELI Grade 23. Nei sei casi analizzati, resezione e ricostruzione sono state completate senza dover modificare intraoperatoriamente né l’impianto né i piani di resezione precedentemente definiti. Durante follow-up compresi fra cinque mesi e cinque anni, gli autori non hanno osservato cedimenti dell’impianto o complicanze direttamente correlate all’hardware. Il dato è incoraggiante, ma deve essere interpretato correttamente: si tratta di una casistica di sei pazienti in un singolo centro e gli stessi autori presentano il lavoro come proof-of-concept destinato a essere validato attraverso studi più ampi e multicentrici.
La difficoltà non è soltanto ricostruire una parete, ma prevedere esattamente cosa rimarrà dopo la resezione
Le grandi resezioni della parete toracica rappresentano un problema molto diverso dalla sostituzione di un singolo segmento osseo. Un tumore può coinvolgere contemporaneamente coste, cartilagini costali, sterno, muscoli e tessuti molli. La priorità chirurgica rimane l’asportazione oncologicamente adeguata della lesione, ma una resezione sufficientemente ampia può lasciare un difetto incapace di proteggere correttamente gli organi toracici e di mantenere la stabilità meccanica necessaria alla respirazione.
Nel gruppo di sei pazienti studiato, tutti i difetti ossei erano superiori a 5 cm e non adatti a una semplice chiusura primaria. Due pazienti richiedevano la ricostruzione di sole coste; due avevano difetti compositi comprendenti coste, cartilagini costali e parte dello sterno; altri due presentavano resezioni dello sterno insieme a cartilagini e coste.
La geometria del componente da ricostruire era quindi differente in ogni caso.
Questo rende difficile utilizzare una protesi standard. Una piastra metallica può essere piegata durante l’intervento, ma il chirurgo deve adattarla a una geometria complessa mentre il paziente è già in sala operatoria. Un impianto patient-specific ribalta il processo: la ricostruzione viene progettata prima dell’intervento sulla base del difetto che il team prevede deliberatamente di creare.
Il workflow parte da TAC con slice sottili
Il protocollo utilizza immagini CT del torace con spessore di sezione pari o inferiore a circa 1 mm, salvate in formato DICOM.
La risoluzione delle immagini è importante perché ogni successiva operazione deriva da questi dati.
Il workflow può essere sintetizzato così:
CT → segmentazione → modello anatomico 3D → resezione virtuale → CAD dell’impianto → prototipo SLA → verifica → L-PBF titanio → post-processing → sterilizzazione → chirurgia.
I dati CT vengono importati in Mimics Medical 20.0 di Materialise. Gli autori utilizzano una segmentazione iniziale basata sulle soglie radiologiche, successivamente corretta manualmente per distinguere coste, sterno, cartilagini e tumore.
Questa fase è tutt’altro che automatica.
Osso corticale e strutture fortemente radiopache possono essere relativamente semplici da segmentare. Le interfacce tumore-osso e soprattutto i tessuti con contrasto simile possono invece richiedere un intervento manuale significativo.
Gli autori riconoscono infatti che segmentazione e design sono fasi operator-dependent e che lo studio non ha misurato formalmente la variabilità fra operatori differenti.
Il modello 3D non viene utilizzato soltanto per osservare il tumore
Una volta ricostruita l’anatomia, i file STL vengono trasferiti in Geomagic Freeform Plus.
Qui il team simula digitalmente la procedura chirurgica.
Nel protocollo descritto viene normalmente generato un margine di circa 2 cm nei tessuti molli rispetto ai limiti del tumore. Lungo coste e sterno vengono invece pianificati margini ossei più ampi, generalmente nell’ordine di 4–5 cm, in funzione del caso clinico.
La resezione virtuale viene quindi sottratta dal modello anatomico.
Ciò che rimane non è soltanto una rappresentazione della patologia: è la geometria precisa sulla quale dovrà appoggiarsi la futura protesi.
È questo passaggio che permette di progettare un componente con punti di fissaggio già definiti in rapporto alle porzioni di coste o sterno che rimarranno dopo l’intervento.
La stampa 3D non decide il margine oncologico
È però essenziale non capovolgere causa ed effetto.
Non è l’impianto a stabilire quanto tessuto debba essere rimosso.
I margini vengono pianificati sulla base della patologia e delle esigenze chirurgico-oncologiche. Successivamente la protesi viene progettata per ricostruire il difetto risultante.
Questo punto è importante perché un dispositivo personalizzato non deve condizionare il chirurgo a effettuare una resezione insufficiente pur di adattarsi al componente.
Nel protocollo studiato la sequenza è esplicitamente:
definizione del margine → resezione virtuale → progettazione dell’impianto.
Nei sei pazienti, gli autori riferiscono che i piani di resezione virtuali sono stati riprodotti senza deviazioni e che l’esame istologico ha confermato margini chirurgici liberi da tumore.
Prima del titanio viene stampata una copia in resina
Un aspetto particolarmente interessante del workflow è la presenza di un passaggio di validazione fisica prima della produzione metallica.
Il modello anatomico del difetto e la protesi vengono stampati in stereolitografia a scala 1:1.
Il team chirurgico può quindi assemblare fisicamente la replica dell’impianto con quella della regione anatomica destinata a rimanere dopo la resezione.
Questo consente di verificare:
- corrispondenza geometrica;
- allineamento;
- contatto sui margini;
- posizione dei punti di fissaggio;
- relazione con coste e sterno residui.
Qualsiasi errore può ancora essere corretto digitalmente prima di costruire il componente metallico.
È una forma di controllo relativamente semplice, ma molto importante: un errore su un prototipo fotopolimerico ha costi molto inferiori rispetto alla scoperta dello stesso problema dopo aver prodotto, finito, sterilizzato e portato in sala operatoria un impianto in titanio.
Il prototipo SLA non è l’impianto
Questa distinzione merita di essere sottolineata.
Nel workflow vengono utilizzate due tecnologie additive differenti per due scopi differenti.
| Fase | Tecnologia | Funzione |
|---|---|---|
| Modello/prototipo | stereolitografia | verifica geometrica e pianificazione |
| Impianto definitivo | L-PBF metallica | dispositivo impiantabile |
| Materiale prototipo | resina fotopolimerica | modello 1:1 |
| Materiale definitivo | Ti-6Al-4V ELI Grade 23 | componente permanente |
Il fatto che entrambi vengano “stampati in 3D” non rende equivalenti materiali, processo o requisiti regolatori.
Il materiale definitivo è Ti-6Al-4V ELI Grade 23
Gli impianti sono prodotti in Ti-6Al-4V ELI Grade 23, una lega di titanio largamente utilizzata negli impianti biomedicali.
ELI significa Extra Low Interstitials e indica limiti più restrittivi per elementi interstiziali come ossigeno, azoto, carbonio e ferro rispetto a formulazioni meno controllate.
L’interesse biomedicale del titanio deriva da una combinazione di caratteristiche:
- buona resistenza alla corrosione;
- biocompatibilità consolidata;
- elevato rapporto resistenza/peso;
- possibilità di passivazione superficiale;
- lunga esperienza clinica.
Non significa che Ti-6Al-4V abbia proprietà simili all’osso.
Al contrario, lo studio ricorda che il suo modulo di Young è dell’ordine di 113 GPa, mentre quello dell’osso corticale viene collocato approssimativamente fra 15 e 20 GPa.
Il titanio è quindi molto più rigido.
Un impianto troppo rigido non è automaticamente migliore
La parete toracica non è una struttura statica. Durante ogni ciclo respiratorio si deforma.
Un componente estremamente rigido potrebbe stabilizzare efficacemente il difetto ma trasferire carichi elevati alle zone di connessione con l’osso naturale.
Questo può produrre concentrazioni di tensione.
Gli autori dichiarano di aver considerato nella progettazione:
- curvatura del torace;
- raggio della gabbia toracica;
- spessore delle coste;
- età del paziente;
- dimensioni del difetto;
- massa attesa dell’impianto.
Non è però stato utilizzato nello studio un protocollo standardizzato di finite element analysis per ogni paziente.
Gli stessi ricercatori indicano FEA e prove meccaniche future come strumenti utili per definire criteri di progetto più quantitativi.
Ciò significa che il componente è biomeccanicamente informato, ma non va descritto come ottimizzato attraverso una simulazione strutturale individuale completa in tutti i sei casi.
La forma anatomica non significa imitare perfettamente la meccanica biologica
Un impianto può seguire con grande precisione la superficie delle coste e dello sterno senza possedere la stessa elasticità del tessuto sostituito.
Sono due concetti differenti:
anatomical fit = corrispondenza geometrica;
functional equivalence = comportamento biomeccanico simile al tessuto naturale.
Lo studio dimostra molto bene il primo.
Sul secondo fornisce segnali clinici favorevoli, ma non una completa equivalenza biomeccanica.
Nei sei pazienti non sono stati osservati movimenti paradossi della parete o instabilità dell’impianto; tuttavia non vengono riportate misurazioni sistematiche della deformazione del dispositivo durante ogni ciclo respiratorio per l’intera coorte.
L-PBF permette geometrie che sarebbero difficili da ottenere da una lastra
Il vantaggio produttivo della fusione laser a letto di polvere è particolarmente evidente in questo tipo di protesi.
Una soluzione convenzionale potrebbe partire da piastre e barre di titanio adattate manualmente.
La produzione additiva permette invece di costruire direttamente:
- curvature tridimensionali specifiche;
- transizioni fra sterno e coste;
- occhielli;
- fori;
- superfici di collegamento;
- sezioni differenti lungo il componente.
Non è tanto la complessità estetica a essere importante quanto la possibilità di produrre un unico componente con geometria derivata direttamente dall’anatomia del paziente.
Il lotto è necessariamente unitario: ogni protesi appartiene a un solo paziente.
È una situazione nella quale l’assenza di tooling dedicato rende l’additive manufacturing particolarmente adatto.
Il file finale viene inviato a produttori L-PBF specializzati
Lo studio identifica fra i produttori utilizzati Orthoscape 3D Metal Printing Ltd. e Renishaw nel Regno Unito.
La produzione avviene in strutture che operano con sistemi di gestione qualità certificati ISO 13485, insieme al laboratorio maxillofacciale coinvolto nel workflow.
A seconda del sito produttivo, gli autori utilizzano le denominazioni DMLS o SLM.
Dal punto di vista più generale, entrambi rientrano nella famiglia:
Laser Powder Bed Fusion of metals – PBF-LB/M.
È più corretto considerare DMLS e SLM termini industriali/storici relativi a specifiche implementazioni della fusione laser piuttosto che due famiglie completamente separate dal punto di vista della classificazione ISO/ASTM moderna.
Il pezzo appena uscito dalla macchina non è pronto per essere impiantato
La descrizione del post-processing è particolarmente utile perché mostra quanto sia fuorviante rappresentare il processo come:
CAD → stampa → chirurgia.
Dopo la costruzione L-PBF viene eseguita una sequenza articolata.
Prima viene rimossa la polvere residua attraverso trattamento ultrasonico.
L’impianto viene quindi sottoposto a trattamento termico in forno a vuoto, con una temperatura di picco di circa 850 °C.
Successivamente:
- viene separato dalla build plate mediante sega a nastro;
- vengono eliminati i supporti;
- viene effettuato bead blasting;
- segue una sbavatura in tre fasi;
- i fori vengono misurati e nuovamente lavorati quando necessario;
- vengono utilizzate ruote abrasive di grana differente per la finitura;
- il componente viene pulito a vapore;
- viene effettuata passivazione in acido nitrico.
Soltanto successivamente il componente può procedere verso le ulteriori fasi necessarie all’utilizzo chirurgico.
Lavorare nuovamente i fori mostra i limiti dimensionali dell’as-built
Un particolare interessante è che tutti i fori vengono controllati e, quando necessario, riforati per assicurare la precisione richiesta.
Questo è perfettamente normale nella produzione metallica additiva.
Non significa che la macchina abbia stampato male il componente.
I piccoli fori prodotti in L-PBF possono essere influenzati da:
- melt pool;
- orientamento;
- supporti;
- rugosità;
- polvere parzialmente sinterizzata;
- tolleranza dimensionale.
Per una feature funzionale critica può essere più affidabile progettare un allowance e raggiungere la misura finale mediante lavorazione meccanica.
La manifattura additiva e quella sottrattiva non sono quindi concorrenti nel workflow: sono complementari.
L’acido nitrico serve alla passivazione, non a “sterilizzare” il titanio
La passivazione chimica migliora la condizione della superficie, rimuovendo contaminanti metallici e favorendo la formazione dello strato protettivo di ossido di titanio.
Non è equivalente alla sterilizzazione finale del dispositivo.
Pulizia, passivazione e sterilizzazione sono fasi distinte con obiettivi differenti.
Lo studio include la sterilizzazione del componente nel workflow clinico dopo la fabbricazione e verifica.
La verifica dimensionale metallica è più limitata di quanto si potrebbe immaginare
Un punto particolarmente interessante nella sezione metodologica è che la verifica del componente metallico definitivo non è stata effettuata attraverso una completa scansione metrologica 3D di ogni superficie.
Gli autori riferiscono che sono state misurate dimensioni funzionali importanti mediante calibro Vernier e confrontate con il CAD.
La conferma finale del fitting avveniva quindi fisicamente accoppiando l’impianto alla replica anatomica SLA.
Questo metodo è pragmatico ma presenta limiti evidenti rispetto, per esempio, a:
- scansione ottica ad alta precisione;
- CT industriale;
- CMM;
- deviation map completa rispetto al CAD.
È infatti uno degli aspetti sui quali un futuro protocollo multicentrico potrebbe essere ulteriormente standardizzato.
Lo studio non dispone di dati indipendenti completi su porosità e fatica degli impianti
Gli autori riportano esplicitamente una limitazione importante.
I dispositivi sono stati fabbricati sotto sistemi qualità certificati, ma nel dataset dello studio non erano disponibili per un’analisi indipendente parametri completi quali:
- porosità residua;
- rugosità superficiale;
- comportamento a fatica.
Questo significa che non è possibile utilizzare questo lavoro per affermare che gli impianti presentino una specifica densità, una determinata vita a fatica o valori superficiali misurati indipendentemente.
Il risultato clinico favorevole dei sei pazienti è reale nel periodo osservato, ma non sostituisce la caratterizzazione completa del materiale.
Per un impianto toracico la fatica è particolarmente rilevante
Un essere umano può compiere nell’ordine di decine di migliaia di respiri ogni giorno.
Ogni ciclo produce piccole deformazioni della parete toracica.
Un impianto permanente può quindi essere sottoposto a milioni di cicli di carico.
La resistenza statica del Ti-6Al-4V da sola non basta a descrivere il comportamento a lungo termine.
Sono importanti:
- geometria;
- notch;
- superficie;
- residui da supporto;
- roughness;
- tensioni residue;
- trattamento termico;
- punti di fissaggio;
- ampiezza delle deformazioni.
È una delle ragioni per cui i dati clinici di follow-up prolungato hanno grande valore.
Sei impianti senza failure è incoraggiante ma statisticamente ancora poco
Nel follow-up disponibile, variabile fra 5 mesi e 5 anni, non sono stati registrati:
- implant failure;
- displacement;
- implant-related complications.
È un risultato favorevole.
Non permette però di stimare con precisione un tasso di failure molto basso.
Con soli sei pazienti, anche l’assenza totale di eventi lascia una grande incertezza statistica sulla probabilità reale di complicanze in popolazioni più ampie.
Lo studio stesso conclude chiedendo valutazioni multicentriche.
La formulazione corretta è quindi:
fattibilità clinica dimostrata nei sei casi studiati, non “sicurezza dimostrata definitivamente”.
I sei pazienti non rappresentano sei casi completamente nuovi
Un’altra precisazione importante riguarda la novità del lavoro.
Quattro dei sei casi erano già comparsi in precedenti pubblicazioni individuali dello stesso gruppo.
Il contributo del nuovo studio non consiste quindi nell’aggiungere sei casi inediti alla letteratura.
Consiste nel:
- raggruppare l’esperienza;
- aggiungere altri casi;
- formalizzare il Goldsmith–Bragg workflow;
- analizzare in modo unitario l’intera catena dalla TAC alla chirurgia;
- consolidare outcome clinici e radiologici.
È quindi uno studio sul processo clinico integrato, più che sull’invenzione di una nuova protesi.
Il gruppo di Swansea lavora sulla ricostruzione toracica additiva da quasi un decennio
La metodologia deriva da un programma avviato molti anni prima.
Già nel 2018 il Morriston Hospital aveva utilizzato, insieme a Renishaw, un impianto in titanio personalizzato per ricostruire parte dello sterno e tre coste di un paziente di 71 anni sottoposto a resezione di un sarcoma.
Anche allora la geometria era stata sviluppata partendo dalla CT e l’impianto prodotto mediante additive manufacturing metallico.
Quell’esperienza evidenziava già uno dei potenziali vantaggi del workflow digitale: ridurre il tempo necessario all’adattamento intraoperatorio della ricostruzione.
Il nuovo lavoro del 2026 trasforma anni di casi individuali in un protocollo maggiormente strutturato.
Il risultato più importante è che non sono state necessarie modifiche intraoperatorie
Nei sei casi, l’impianto si è adattato alla geometria residua senza richiedere:
- piegatura;
- taglio;
- redesign;
- modifica del piano di resezione.
Questo dato ha un significato maggiore di quanto possa apparire.
Una protesi personalizzata è realmente utile soltanto se la realtà chirurgica corrisponde sufficientemente al modello digitale sul quale è stata costruita.
Se il chirurgo è costretto a modificare la resezione, la geometria dell’impianto può non corrispondere più.
Il risultato dimostra quindi una buona integrazione fra:
imaging → pianificazione → esecuzione chirurgica → produzione.
Non misura soltanto l’accuratezza della stampante.
La precisione del workflow dipende anche dal chirurgo
Un impianto può essere prodotto esattamente secondo CAD, ma non adattarsi se il taglio chirurgico differisce dal piano.
La precisione complessiva è quindi:
errore totale = imaging + segmentazione + planning + CAD + produzione + resezione + posizionamento.
È per questo che la definizione di “accuratezza della stampa” sarebbe riduttiva.
Nel lavoro di Swansea il successo deriva dal coordinamento dell’intera catena.
Il fissaggio avviene anche mediante suture, non necessariamente con viti rigide
Un elemento interessante del design è il metodo di fissaggio.
Gli impianti vengono sovrapposti per alcuni centimetri alle porzioni ossee sane e fissati attraverso punti predisposti utilizzando suture Ethibond Excel.
Questo permette un collegamento stabile senza necessariamente trasformare ogni connessione in un fissaggio rigido mediante placche e viti.
Il metodo dipende però dal caso e dal design.
Non è corretto generalizzarlo a tutti gli impianti toracici personalizzati presenti in letteratura, molti dei quali utilizzano sistemi di fissaggio differenti.
La ricostruzione non consiste soltanto nel titanio
La parete toracica è composta da più strati.
Nel protocollo chirurgico descritto, il componente metallico ricostruisce principalmente l’elemento scheletrico.
La protezione della cavità e i tessuti molli vengono gestiti separatamente.
Un esempio del workflow comprende:
- ricostruzione pleurica mediante mesh;
- impianto scheletrico in titanio;
- ricostruzione dei tessuti molli attraverso flap muscolare;
- chiusura cutanea.
È quindi sbagliato immaginare che la stampa 3D produca una “parete toracica completa”.
Produce un elemento strutturale all’interno di una ricostruzione chirurgica multilivello.
La mesh polimerica e l’impianto metallico hanno funzioni differenti
La mesh pleurica ricrea una barriera flessibile e contribuisce alla separazione anatomica.
L’impianto fornisce struttura.
Il flap muscolare porta copertura vascolarizzata e protegge il dispositivo.
Questa combinazione riflette il fatto che l’additive manufacturing metallico sostituisce principalmente la funzione ossea e strutturale, non quella di pelle, muscolo e membrane.
Il risultato oncologico non può essere attribuito alla stampa 3D
In tutti i sei pazienti gli autori riportano escissione completa e margini liberi.
Due pazienti sottoposti a ricostruzione con intento palliativo sono successivamente morti a causa della progressione della malattia di base.
L’impianto non tratta il tumore.
La tecnologia supporta:
- pianificazione;
- resezione;
- ricostruzione.
L’esito oncologico dipende invece dal tipo di patologia, biologia tumorale, trattamento sistemico e altri fattori.
Questa distinzione è fondamentale nei resoconti di applicazioni medicali AM.
Nessuna complication implant-related non significa nessuna complicazione clinica
Lo studio distingue gli eventi direttamente attribuibili all’impianto da quelli associati all’intervento, alla malattia o alla situazione generale del paziente.
Una chirurgia toracica di questa portata rimane una procedura importante.
Per questo è corretto riportare:
nessuna complicanza attribuita all’impianto durante il follow-up osservato, invece di affermare genericamente che non ci siano state complicanze.
I precedenti studi internazionali mostrano anche casi di failure
La letteratura più ampia è utile proprio per evitare conclusioni troppo ottimistiche.
Uno studio su cinque pazienti trattati con impianti toracici personalizzati in titanio puro e seguiti per una mediana di circa 20 mesi ha riportato un caso di revisione per rottura dell’impianto e un caso di rimozione a seguito di infezione della parete toracica conseguente a trauma.
Questi risultati non riguardano il dispositivo Swansea e non possono essere trasferiti direttamente alla nuova coorte.
Dimostrano però che una protesi in titanio stampata in 3D non è immune da failure o complicanze.
Design e fissaggio restano determinanti.
La letteratura clinica esiste da oltre dieci anni
La ricostruzione toracica patient-specific con titanio non è nata con il nuovo studio.
Già nel 2013 era stato documentato un impianto personalizzato utilizzato dopo un’ampia resezione della parete anteriore.
Nel 2015 veniva riportata una ricostruzione sternocostale stampata in titanio.
Nel 2017 appariva un impianto progettato con una struttura capace di flettersi durante il ciclo respiratorio.
Nel 2020 venivano documentate negli Stati Uniti ricostruzioni sternali personalizzate in titanio.
La novità del lavoro del 2026 è quindi soprattutto l’integrazione sistematica di queste possibilità all’interno di un percorso riproducibile.
Patient-specific non significa soltanto ridimensionare una protesi
Ogni impianto nasce dalla specifica geometria residua prevista per il paziente.
Non viene preso un componente standard e semplicemente scalato.
La progettazione deve definire:
- curvatura;
- distanza fra punti ossei;
- estensione della resezione;
- zone di sovrapposizione;
- spessore;
- sedi di fissaggio;
- transizioni;
- massa complessiva.
Questo è un esempio autentico di mass customization.
Il processo industriale produce un lotto di un solo pezzo, ma utilizza una catena digitale sufficientemente standardizzata da poter ripetere il metodo su pazienti differenti.
L’AM è particolarmente adatto proprio quando lotto = 1
Stampaggio, forgiatura o tooling dedicato sarebbero economicamente difficili da giustificare per un componente che verrà prodotto una sola volta.
L-PBF permette invece di cambiare la geometria fra una build e l’altra principalmente modificando il file digitale.
Questo non rende il pezzo economico in termini assoluti.
Materiale medical-grade, produzione certificata, progettazione biomedicale, post-processing, QA e sterilizzazione hanno costi importanti.
Il vantaggio è che la personalizzazione non richiede la costruzione di uno stampo individuale.
Il tempo di progettazione resta parte significativa del processo
Lo studio specifica che alcune fasi richiedono lavoro di un biomedical engineer formato.
Segmentazione, pianificazione e progettazione non vengono completamente automatizzate.
Questo significa che il costo di una protesi personalizzata comprende non soltanto:
tempo macchina L-PBF + polvere di titanio
ma anche:
- imaging;
- lavoro ingegneristico;
- confronto multidisciplinare;
- prototipo;
- validazione;
- post-processing;
- QA.
È uno degli aspetti che dovranno essere valutati quando il workflow verrà confrontato economicamente con le ricostruzioni tradizionali.
Il nuovo studio non dimostra ancora un risparmio economico
Il lavoro è focalizzato principalmente su fattibilità clinica e implementazione del workflow.
Non viene effettuata una completa analisi health-economic che confronti:
- costo della protesi;
- ore ingegneristiche;
- durata dell’intervento;
- giorni di ricovero;
- revisioni;
- costi dei materiali convenzionali;
- outcome a lungo termine.
Non è quindi corretto concludere che l’approccio sia già dimostrato come meno costoso.
Potrebbe ridurre alcuni costi chirurgici e aumentarne altri.
Il valore dovrà essere valutato sull’intero episodio clinico.
Ridurre l’improvvisazione in sala operatoria può avere comunque un valore rilevante
Uno dei principali vantaggi potenziali è spostare decisioni e verifiche fuori dalla sala operatoria.
Con una ricostruzione tradizionale, una parte significativa dell’adattamento può avvenire durante l’intervento.
Con il workflow digitale:
- difetto previsto;
- margine;
- geometria;
- punti di fissaggio;
- fitting
vengono discussi e validati prima.
La sala operatoria diventa quindi il luogo di esecuzione di un piano già verificato.
Questo non elimina gli imprevisti chirurgici, ma può ridurre il numero di decisioni geometriche da prendere durante l’intervento.
Il caso dimostra che “personalizzazione” significa anche coordinare produzione e medicina
Un impianto patient-specific deve arrivare in tempo per l’intervento.
Questo introduce un problema di supply chain completamente diverso rispetto a quello di un prodotto medicale standard disponibile a magazzino.
Il workflow richiede:
TAC → segmentazione → review → CAD → prototipo → approvazione → produzione → post-processing → QA → sterilizzazione → sala operatoria.
Qualunque ritardo può influire sulla programmazione chirurgica.
Nei pazienti oncologici il tempo non è una variabile trascurabile.
Un sistema clinicamente maturo deve quindi essere non soltanto accurato, ma anche prevedibile nei tempi.
La crescita del tumore fra TAC e intervento è un limite teorico importante
Poiché l’impianto viene progettato partendo dalle immagini preoperatorie, una patologia che evolve rapidamente potrebbe cambiare l’estensione della resezione necessaria.
Se al momento dell’intervento fosse richiesto rimuovere più osso rispetto al piano, la protesi potrebbe non adattarsi più al nuovo difetto.
Il workflow funziona meglio quando:
- imaging è sufficientemente recente;
- comportamento della patologia è prevedibile;
- margini vengono pianificati in modo appropriato.
Lo studio non riporta problemi di questo tipo nei sei casi.
Rimane però una caratteristica intrinseca di qualsiasi dispositivo anatomico prodotto prima di una resezione oncologica.
L’accuratezza del fitting deriva dall’intero gemello anatomico digitale
Un aspetto interessante è che il modello virtuale può essere interpretato come un semplice digital anatomical twin limitato allo scopo chirurgico.
Non è un digital twin dinamico del paziente in senso completo.
Non simula metabolismo, respirazione o evoluzione della malattia.
Rappresenta in modo tridimensionale l’anatomia rilevante, sulla quale possono essere provate virtualmente operazioni prima di eseguirle.
È proprio questo tipo di rappresentazione che rende possibile il design patient-specific.
Il passaggio successivo potrebbe essere una maggiore standardizzazione quantitativa
Gli stessi autori indicano diversi punti da sviluppare.
Un futuro studio multicentrico potrebbe misurare:
- Dice coefficient della segmentazione;
- Hausdorff distance;
- inter-observer variability;
- deviazione geometrica CAD-vs-print;
- comportamento biomeccanico;
- FEA;
- fatica;
- outcome respiratori standardizzati;
- patient-reported outcomes;
- costi.
Questo trasformerebbe un workflow clinicamente riuscito in una metodologia più facilmente confrontabile fra ospedali.
Il punto di forza del lavoro è aver reso il processo ripetibile su difetti molto diversi
Le sei ricostruzioni comprendevano anatomie differenti e livelli di complessità differenti.
Eppure la struttura operativa restava la stessa:
Stage 1 — imaging e valutazione
Stage 2 — resezione virtuale e CAD
Stage 3 — validazione e produzione
Stage 4 — resezione, ricostruzione e follow-up
È questo il contributo che rende il lavoro più interessante rispetto a un singolo caso spettacolare.
Non viene presentato semplicemente “un paziente con uno sterno stampato in 3D”.
Viene descritta una procedura che un giorno potrebbe essere trasferita ad altri centri, previa validazione.
La manifattura additiva è importante, ma non è la tecnologia principale dell’intero risultato
Il caso mostra bene anche un limite del modo in cui spesso vengono raccontate le applicazioni medicali della stampa 3D.
L’impianto non potrebbe essere realizzato senza L-PBF.
Ma il successo richiede altrettanto:
- radiologia;
- segmentazione;
- CAD biomedicale;
- oncologia;
- chirurgia toracica;
- chirurgia plastica;
- materiali;
- post-processing;
- quality assurance.
Definire il risultato semplicemente come una “operazione resa possibile dalla stampa 3D” è quindi parzialmente corretto ma incompleto.
L’additive manufacturing è uno degli elementi di una catena digitale multidisciplinare.
Sei casi mostrano fattibilità, non superiorità
Il risultato finale del lavoro può essere riassunto con precisione.
Il protocollo ha permesso di:
- pianificare virtualmente resezioni oncologiche estese;
- progettare impianti individuali;
- validarli prima della produzione;
- produrli in Ti-6Al-4V ELI mediante L-PBF;
- impiantarli senza modifiche intraoperatorie;
- ottenere stabilità anatomica nei sei pazienti;
- non osservare failure o complication attribuite agli impianti nel follow-up disponibile.
Questi dati dimostrano che il metodo può funzionare clinicamente.
Non dimostrano ancora che sia superiore a tutte le tecniche convenzionali, più economico, associato a una sopravvivenza migliore o caratterizzato da un tasso di complicanze inferiore nella popolazione generale.
Servono numeri maggiori e confronti controllati.
È però significativo che un processo iniziato anni fa con singoli casi clinici sia arrivato nel 2026 alla descrizione di un workflow completo, ripetuto su una piccola serie consecutiva di pazienti.
La parte più interessante della stampa 3D in questo caso non è quindi la possibilità di produrre una forma insolita in titanio. È la possibilità di collegare l’immagine reale del paziente, la decisione chirurgica e la produzione del dispositivo finale all’interno dello stesso modello digitale, facendo sì che il componente venga progettato per un difetto che ancora non esiste fisicamente ma che il chirurgo ha già simulato e definito prima di entrare in sala operatoria.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).