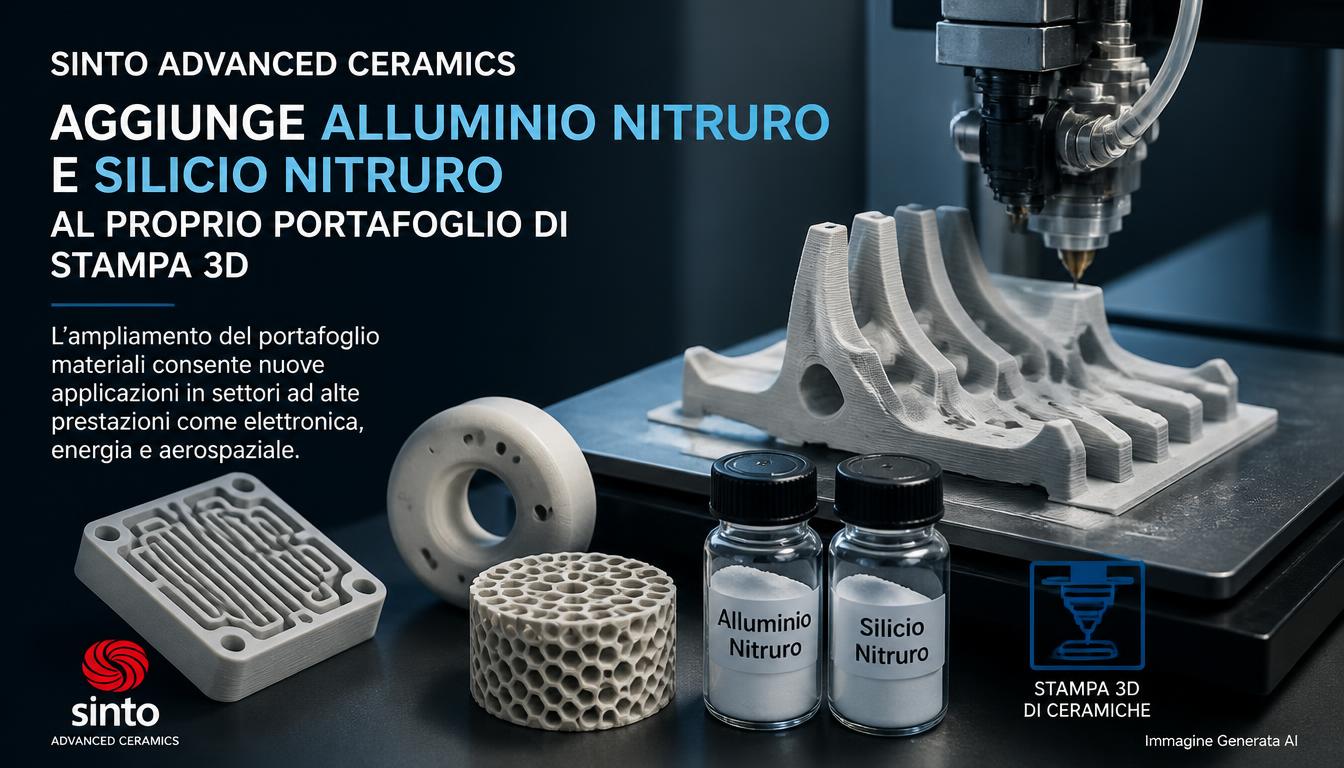
Sinto porta AlN e Si₃N₄ nella stampa 3D ceramica: più spazio per gestione termica e componenti ad alte prestazioni
Sinto Advanced Ceramics ha ampliato il proprio portafoglio di materiali per additive manufacturing introducendo due ceramiche non ossidiche particolarmente interessanti per applicazioni ad alte prestazioni: nitruro di alluminio, AlN, e nitruro di silicio, Si₃N₄. La novità estende significativamente lo spazio progettuale dell’azienda, finora concentrato soprattutto su ceramiche ossidiche come allumina, zirconia, ATZ e ZTA.
I due materiali rispondono però a esigenze molto differenti. Il nitruro di alluminio è particolarmente interessante quando servono contemporaneamente isolamento elettrico e alta conducibilità termica, mentre il nitruro di silicio punta su resistenza meccanica, tenacità alla frattura, stabilità termica e basso peso.
La loro introduzione non significa che Sinto abbia semplicemente aggiunto due nuove “resine” a un catalogo esistente. Le ceramiche non ossidiche richiedono controllo molto più severo della chimica, del debinding e soprattutto della fase di sinterizzazione. L’annuncio riguarda quindi una vera estensione della catena di processo, non soltanto della fase di stampa.
Sinto Advanced Ceramics Europe dichiara di avere già prodotto e valutato componenti in entrambi i materiali e di averli utilizzati in primi progetti. Tuttavia, al momento, l’azienda mantiene una distinzione chiara: le ceramiche ossidiche costituiscono la base della produzione industriale qualificata, mentre AlN e Si₃N₄ vengono proposti inizialmente per studi di fattibilità, sviluppo prototipi e applicazioni dedicate.
È una differenza importante perché evita di confondere:
“materiale stampabile”
con
“processo già completamente industrializzato e qualificato per ogni applicazione”.
AlN e Si₃N₄ portano la stampa ceramica oltre il mondo degli ossidi
Allumina e zirconia dominano da anni l’additive manufacturing ceramico perché combinano:
- stabilità chimica;
- isolamento elettrico;
- durezza;
- maturità di processo.
Le ceramiche non ossidiche introducono però proprietà che questi materiali non offrono nello stesso modo.
Con il nitruro di alluminio il vantaggio principale è la capacità di trasportare calore pur rimanendo elettricamente isolante.
Con il nitruro di silicio il focus è invece:
- resistenza;
- tenacità;
- temperatura;
- shock termico.
Questo apre applicazioni differenti.
Il nitruro di alluminio è soprattutto un materiale per thermal management
AlN è molto utilizzato quando bisogna allontanare calore da componenti elettronici senza creare un percorso elettricamente conduttivo.
Questa combinazione è particolarmente utile in:
- power electronics;
- semiconductor equipment;
- RF electronics;
- moduli ad alta potenza;
- laser;
- sistemi aerospaziali.
Un dissipatore metallico conduce bene il calore ma anche la corrente.
Una ceramica tradizionale come l’allumina isola elettricamente molto bene, ma ha una conducibilità termica molto più bassa.
AlN cerca di occupare lo spazio fra questi due estremi.
La conducibilità termica è la proprietà chiave
A seconda della purezza, densità e microstruttura, il nitruro di alluminio può raggiungere valori di conducibilità termica molto più elevati rispetto all’allumina.
Il valore finale dipende però fortemente da:
- porosità;
- ossigeno;
- additivi di sinterizzazione;
- grain boundaries.
Questo è particolarmente importante nel caso dell’additive manufacturing.
Un materiale nominalmente AlN non mantiene automaticamente le proprietà di un AlN denso prodotto convenzionalmente.
La qualità della densificazione dopo la stampa è determinante.
La stampa può aggiungere valore proprio nei dissipatori complessi
Un componente di thermal management potrebbe includere:
- canali interni;
- percorsi fluidici;
- pareti sottili;
- superfici estese.
Con lavorazioni convenzionali, molte di queste geometrie richiederebbero:
- assemblaggio;
- brazing;
- machining multiplo.
L’AM può invece costruire il componente come struttura integrata.
È probabilmente uno dei casi nei quali AlN stampato può offrire il maggiore vantaggio.
Sinto cita applicazioni anche nei sistemi di propulsione
La divisione statunitense dell’azienda indica esplicitamente l’uso dell’AlN per applicazioni in cui l’elevata conducibilità termica sia utile, citando anche sistemi di propulsione.
Il vantaggio potenziale non è soltanto:
resistere al calore.
È soprattutto:
trasferirlo rapidamente lontano da una zona critica.
Questa distinzione è importante.
Un materiale può essere stabile ad alta temperatura ma pessimo come heat spreader.
Il nitruro di silicio risolve invece un problema meccanico differente
Si₃N₄ è noto soprattutto per una combinazione difficile da ottenere nelle ceramiche:
- elevata resistenza;
- buona tenacità alla frattura;
- bassa densità;
- buona resistenza alle alte temperature;
- resistenza allo shock termico.
Le ceramiche sono generalmente:
- dure;
- resistenti alla compressione.
Ma sono anche:
- fragili.
Il nitruro di silicio si distingue perché la sua microstruttura può ostacolare la propagazione delle cricche più efficacemente rispetto a molte ceramiche convenzionali.
“Più tenace” non significa non fragile
È importante non trasformare questa proprietà in:
“Si₃N₄ non si rompe”.
Rimane una ceramica.
Non presenta la deformazione plastica tipica dei metalli.
Il vantaggio è che può tollerare difetti e sollecitazioni meglio rispetto a materiali ceramici più fragili.
La tenacità alla frattura rimane comunque un parametro critico.
La sua bassa densità è interessante in applicazioni dinamiche
Il nitruro di silicio combina:
- massa relativamente bassa;
- elevata rigidezza.
È quindi interessante quando una parte deve muoversi rapidamente o ridurre:
- inerzia;
- carico.
Storicamente è stato studiato e utilizzato in:
- cuscinetti;
- turbine;
- componenti motore;
- aerospace.
La stampa 3D può rendere accessibili geometrie che sarebbero difficili da produrre mediante:
- pressing;
- green machining.
La resistenza allo shock termico è un’altra proprietà importante
Una ceramica può resistere a:
1.000 °C costanti
e contemporaneamente rompersi se viene raffreddata rapidamente.
Lo shock termico dipende da:
- coefficiente di espansione;
- conducibilità;
- elasticità;
- resistenza.
Il nitruro di silicio ha una combinazione favorevole di questi parametri.
È quindi adatto ad ambienti dove la temperatura varia rapidamente.
Sinto cita anche thermal protection
La divisione statunitense descrive Si₃N₄ come interessante per protezione termica grazie a:
- alta temperatura;
- durezza;
- peso contenuto.
Questa è una categoria potenzialmente rilevante per:
- aerospace;
- propulsion;
- hot-section components.
Non significa però che ogni componente stampato sia già qualificato per volo.
Il passaggio da dimostratore materiale a hardware aerospace richiede:
- caratterizzazione;
- fatigue;
- thermal cycling;
- qualification.
Il processo utilizzato è vat photopolymerization ceramica
Sinto Advanced Ceramics Europe utilizza tecnologie VPP, fra cui:
- SLA;
- LCM;
- LFD.
Il concetto generale è simile alla fotopolimerizzazione tradizionale.
La differenza è che la resina contiene una quantità elevata di:
polvere ceramica.
Durante la stampa si ottiene quindi un cosiddetto:
green body.
Questo pezzo non possiede ancora le proprietà della ceramica finale.
Il green body contiene ancora polimero
La formulazione stampabile comprende:
- particelle ceramiche;
- binder/fotopolimero;
- additivi.
Il laser o il proiettore solidifica la fase polimerica e blocca le particelle nella geometria desiderata.
Subito dopo la stampa il pezzo è quindi una struttura composita temporanea.
Per diventare ceramica deve attraversare:
- debinding;
- sintering.
È in queste fasi che si gioca gran parte del risultato finale.
Il debinding rimuove la componente organica
Il binder che ha permesso la stampa deve essere eliminato senza:
- deformare;
- fessurare;
- delaminare
il componente.
Il materiale organico si decompone e deve poter uscire gradualmente.
Se la velocità di riscaldamento è eccessiva, i gas possono generare:
- pressione interna;
- cracking.
Quindi parti molto massicce possono essere problematiche.
È uno dei motivi per cui Sinto indica limiti agli spessori massimi stampabili in alcuni processi.
Dopo il debinding arriva la vera densificazione
La sinterizzazione porta le particelle ceramiche a:
- legarsi;
- eliminare porosità;
- densificarsi.
Il pezzo diminuisce dimensionalmente.
Sinto America indica esplicitamente shrinkage nell’ordine del:
20–30%
come regola pratica generale per le proprie parti ceramiche.
Questo valore non deve essere applicato automaticamente a qualsiasi componente o materiale.
Ma mostra quanto il processo sia differente dal metal PBF.
Il componente viene quindi stampato volutamente sovradimensionato
Se il target finale è:
100 mm
il green body può essere progettato sensibilmente più grande.
Durante la sinterizzazione:
dimensione iniziale → shrinkage → dimensione finale.
Il software e il processo devono prevedere questa trasformazione.
Il problema non è soltanto ottenere il giusto fattore medio di scala.
Serve evitare shrinkage:
- anisotropo;
- non uniforme.
Una contrazione uniforme è gestibile
Se ogni dimensione diminuisce esattamente del:
20%
la compensazione CAD è relativamente semplice.
Il problema nasce quando una zona:
- si restringe più di un’altra;
- si deforma.
Questo può dipendere da:
- massa;
- orientamento;
- geometria.
La qualità del processo ceramico dipende quindi moltissimo dalla capacità di prevedere la fase termica.
Sinto sottolinea proprio che la stampa è soltanto l’inizio
L’azienda ha pubblicato nel luglio 2026 una riflessione molto chiara sull’industrializzazione della ceramic AM.
Il concetto è:
il processo non termina quando la stampante si ferma.
Il green body è soltanto l’inizio della catena.
Per la produzione seriale bisogna controllare:
- stampa;
- debinding;
- sintering;
- metrologia;
- post-processing.
È particolarmente vero con i nuovi nitruri.
I non-ossidi richiedono un’atmosfera di firing più complessa
Al₂O₃ e ZrO₂ sono ossidi.
AlN e Si₃N₄ no.
Durante il trattamento termico devono essere protetti da reazioni indesiderate con:
- ossigeno;
- umidità.
Questo rende il firing più complesso.
La divisione USA di Sinto specifica infatti che, al momento, il firing dei nitruri non è ancora disponibile localmente negli Stati Uniti.
Le parti devono essere sinterizzate in un altro sito.
La capacità locale è prevista per l’inizio del 2027.
È una precisazione molto importante sul livello di maturità
Il materiale è:
- stampabile;
- già processato.
Ma l’intera supply chain non è ancora equivalente in tutti i siti Sinto.
Quindi:
portfolio globale ≠ stessa capacità in ogni stabilimento.
In Europa il know-how deriva anche dall’ex Bosch Advanced Ceramics.
Negli Stati Uniti parte dell’infrastruttura termica è ancora in espansione.
La divisione USA pubblica già parametri specifici per i nitruri
Per la piattaforma C101 vengono indicati:
- AlN: layer da 50 µm;
- Si₃N₄: layer da 50 µm.
Il volume grezzo della C101 è:
100 × 100 × 150 mm.
L’accuracy dichiarata è:
±50 µm.
Ma è fondamentale comprendere cosa rappresenta questo numero.
Printer accuracy non equivale automaticamente a final sintered part accuracy
La dimensione finale viene influenzata anche da:
- shrinkage;
- debinding;
- sintering.
Quindi una accuracy ottica o geometrica del processo di stampa non garantisce automaticamente la stessa tolleranza dopo firing.
Nel ceramic AM è spesso il processo completo a determinare il risultato.
Il confronto fra stampanti soltanto sulla precisione nominale può essere fuorviante.
Sinto dichiara feature positive fino a circa 200 µm sulla C101
Per la piattaforma C101 vengono indicate:
- smallest positive feature: 200 µm;
- smallest negative feature: 500 µm.
Sono valori utili per capire l’ordine di grandezza.
Non devono essere confusi con:
- tolleranza dimensionale universale.
Una feature da 200 µm può essere tecnicamente stampabile.
Questo non significa che qualsiasi geometria da 200 µm mantenga una precisione di pochi micron dopo la sinterizzazione.
AlN e Si₃N₄ non vengono ancora proposti sulla C900 nella tabella USA
Nella documentazione attuale, i nitruri risultano associati principalmente alla:
C101.
La C900 viene indicata per:
- alumina.
Questo mostra che il supporto materiale è ancora legato a piattaforme specifiche.
Non è corretto dire:
“tutte le stampanti ceramiche Sinto ora stampano nitruri”.
Il processo deve essere sviluppato per macchina.
Il gruppo dispone però anche della C1000 FLEXMATIC per la produzione industriale
Nel 2026 3DCeram Sinto aveva già annunciato compatibilità della C1000 FLEXMATIC con:
- AlN;
- Si₃N₄.
La macchina utilizza un grande volume nell’ordine di:
320 × 320 × 200 mm
ed è orientata alla produzione industriale semi-automatizzata.
Questo mostra che i nitruri non sono trattati soltanto come esperimento di laboratorio.
Esiste un percorso verso scale produttive maggiori.
Ma il nuovo annuncio europeo resta prudente
Sinto Advanced Ceramics Europe utilizza parole molto specifiche.
Il portafoglio ossidico rimane:
foundation for qualified industrial production.
AlN e Si₃N₄ aprono invece:
- feasibility studies;
- prototype development;
- application-specific projects.
Questa distinzione deve essere mantenuta.
Significa che i nuovi materiali sono sufficientemente maturi per progetti reali.
Non necessariamente per:
qualsiasi serial production certificata immediatamente.
Il passaggio da ossido a non-ossido cambia anche il problema della purezza
Nel nitruro di alluminio, piccole quantità di ossigeno possono influenzare significativamente:
- conducibilità termica.
La densificazione può richiedere:
- sintering aids.
Questi additivi modificano:
- grain boundaries.
Quindi ottenere contemporaneamente:
- elevata densità;
- alta conducibilità
è un problema di formulazione molto delicato.
L’obiettivo non è semplicemente eliminare i pori.
È controllare la microstruttura.
La conducibilità termica di un componente stampato deve essere misurata
Non basta prendere dalla letteratura:
“AlN conduce X W/mK”.
Quel numero può riferirsi a:
- materiale teorico;
- substrato pressato;
- grado specifico.
Un componente AM può avere valori differenti.
Per valutare un’applicazione reale servirebbe conoscere la proprietà del:
printed + debound + sintered AlN Sinto.
L’annuncio pubblico non fornisce ancora una scheda completa con tutti questi valori.
Quindi è meglio non attribuire al componente stampato i valori massimi normalmente citati per AlN bulk.
Lo stesso vale per il Si₃N₄
La tenacità finale dipende fortemente da:
- fase;
- densità;
- grain aspect ratio;
- additivi.
Si₃N₄ può essere prodotto con microstrutture differenti.
Non esiste un singolo valore universale di:
- fracture toughness;
- flexural strength.
La qualifica deve essere specifica del processo Sinto.
La stampa aggiunge però una libertà geometrica molto difficile da ottenere convenzionalmente
Le tecniche tradizionali delle ceramiche includono:
- pressing;
- injection molding;
- slip casting;
- green machining.
Funzionano molto bene in serie.
Ma geometrie come:
- canali interni;
- lattice;
- undercut;
- manifold integrati
possono diventare problematiche.
L’AM elimina gran parte del vincolo dello stampo.
È proprio questo il valore principale.
Le ceramiche non devono competere con i metalli in ogni applicazione
Una parte in AlN non ha senso se il requisito è semplicemente:
dissipare calore.
Il rame può farlo meglio.
Ha senso quando servono contemporaneamente:
thermal conductivity + electrical insulation.
Allo stesso modo, Si₃N₄ non sostituisce automaticamente:
- acciaio;
- superlega.
Diventa interessante quando il profilo richiesto combina:
- temperatura;
- durezza;
- massa;
- isolamento;
- wear.
La scelta materiale deve partire dalla funzione.
Nel semiconductor manufacturing l’AlN può essere particolarmente interessante
Le apparecchiature per semiconduttori richiedono spesso componenti capaci di:
- isolare elettricamente;
- controllare precisamente la temperatura;
- resistere a condizioni chimiche severe.
L’AM potrebbe permettere di integrare:
- percorsi di raffreddamento;
- strutture termiche.
Sinto include infatti il semiconductor manufacturing tra i settori target della propria produzione ceramica.
Anche il settore medicale utilizza già ceramic AM
Sinto Advanced Ceramics Europe sarà presente a Compamed 2026 proprio con focus su:
- miniaturizzazione;
- functional integration;
- resistenza chimica;
- isolamento.
Ma non bisogna assumere che l’aggiunta di AlN e Si₃N₄ comporti automaticamente:
- dispositivi medicali in questi materiali.
Il portafoglio generale e il singolo materiale devono essere distinti.
Sinto Advanced Ceramics Europe è l’ex Bosch Advanced Ceramics
Il contesto aziendale è importante.
Sintokogio ha acquisito l’attività tedesca specializzata nell’additive manufacturing ceramico, precedentemente:
Bosch Advanced Ceramics.
Da gennaio 2026 opera come:
Sinto Advanced Ceramics Europe GmbH.
Il gruppo ha quindi riunito sotto un unico marchio:
- Europa;
- USA;
- Giappone.
Questa integrazione spiega anche perché alcune capacità vengano sviluppate in siti differenti.
In Giappone anche Sinto V-Cerax è diventata Sinto Advanced Ceramics
Dal 1° aprile 2026 la controllata giapponese è stata rinominata anch’essa:
Sinto Advanced Ceramics.
L’obiettivo dichiarato da Sintokogio è creare una rete globale coordinata per:
- technical ceramics;
- additive manufacturing;
- contract manufacturing.
Il portafoglio materiali può quindi essere condiviso progressivamente tra:
- Europa;
- America;
- Asia.
L’azienda europea opera con ISO 9001:2015
Nell’agosto 2026 Sinto Advanced Ceramics Europe ha ottenuto la ricertificazione:
ISO 9001:2015
con audit TÜV SÜD.
È importante chiarire cosa significa.
La certificazione riguarda:
quality management system.
Non significa che:
ogni componente AlN o Si₃N₄ sia automaticamente certificato per qualsiasi applicazione.
ISO 9001 certifica il sistema organizzativo e di gestione della qualità.
Non la performance di una specifica parte.
La produzione qualificata richiede dati specifici per il componente
Una parte destinata a:
- semiconduttori;
- aerospace;
- medicale
può richiedere:
- density measurement;
- CT;
- strength test;
- dimensional inspection.
Sinto indica infatti fra le proprie capacità:
- CT inspection;
- mechanical testing;
- dimensional verification.
È questa combinazione di:
material + process + QA
che consente di trasformare un prototipo in un componente industriale.
Le strutture interne sono forse il caso d’uso più convincente
Immaginiamo un dissipatore AlN.
Con manufacturing tradizionale si potrebbero avere:
- due metà;
- canali lavorati;
- bonding.
Con additive:
canali integrati direttamente.
Si elimina una interfaccia.
Questo può migliorare:
- compattezza;
- affidabilità.
Naturalmente il vantaggio dipende dal fatto che la superficie interna e la densità siano sufficienti per l’applicazione.
Un altro caso interessante è il thermal gradient management
Con geometrie AM si possono creare:
- lattice;
- thickness gradients;
- strutture cellulari.
Questo permette di controllare contemporaneamente:
- massa;
- conduzione;
- rigidezza.
La proprietà materiale resta la stessa.
Ma la risposta funzionale viene modificata attraverso l’architettura.
È uno dei principi più importanti dell’AM.
Il valore non è soltanto “stampare la ceramica”
È:
material property × geometric freedom.
Un AlN convenzionale possiede già elevata conduzione termica.
La stampa può renderlo interessante quando il componente richiede:
- forma impossibile da pressare;
- canali interni;
- consolidamento di più parti.
Si₃N₄ possiede già ottime proprietà meccaniche.
AM permette di utilizzarle in geometrie più complesse.
La ceramica AM rimane comunque molto più difficile dei polimeri
La stampa rappresenta soltanto una frazione del processo.
Dopo la deposizione, il componente deve:
- sopravvivere al debinding;
- sinterizzare;
- mantenere la forma.
Quindi è possibile ottenere:
stampa perfetta → parte finale fallita.
È uno dei motivi per cui il know-how termico del produttore è spesso più importante della sola tecnologia di stampa.
Una parete stampabile può diventare troppo sottile dopo shrinkage
Anche le feature minime devono essere progettate pensando alla contrazione.
Se il green body ha una parete:
250 µm
e il processo produce una forte contrazione, la dimensione finale cambia.
La compensazione deve essere integrata già nel design.
Quindi le design guidelines per ceramic AM non possono essere copiate direttamente da:
- SLA polimerica.
Anche i canali interni introducono un problema di slurry removal
Durante la stampa, cavità e canali possono contenere materiale non polimerizzato.
Questo deve essere rimosso prima del trattamento termico.
Un canale:
- troppo lungo;
- troppo stretto;
- cieco
può essere difficile da pulire.
Quindi la libertà geometrica non è infinita.
Internal channel non significa:
qualsiasi canale immaginabile.
Sinto dichiara wall thickness massimi intorno a 6 mm sulla C101
È un dato interessante perché mostra un limite apparentemente controintuitivo.
Nella stampa polimerica il problema è spesso:
parete troppo sottile.
Nella ceramica può essere problematico anche:
volume troppo spesso.
Il binder all’interno deve essere rimosso durante debinding.
Una sezione massiccia rende più difficile il trasporto dei prodotti di decomposizione.
Quindi “grande componente” non significa necessariamente “componente massiccio”
Ceramic AM favorisce spesso design:
- hollow;
- lattice;
- ribbed.
Questa architettura può ridurre:
- massa;
- rischio di debinding.
È un esempio di come Design for Additive Manufacturing e Design for Ceramic Processing debbano lavorare insieme.
I due nuovi materiali aprono anche un interessante confronto con il carburo di silicio
Nel mondo delle ceramiche non ossidiche, SiC è un altro materiale molto importante per:
- alta temperatura;
- thermal management;
- semiconductor equipment.
AlN, Si₃N₄ e SiC non sono intercambiabili.
Ognuno ha un profilo differente.
Il portafoglio ideale per un service ceramico non sarà quindi basato su:
un materiale migliore.
Sarà basato su:
material selection per applicazione.
È proprio il concetto sottolineato dal responsabile R&D di Sinto, Malte Hartmann.
L’annuncio è quindi importante soprattutto perché amplia lo spazio di selezione materiale
Prima, un progettista interessato alla ceramic AM Sinto poteva scegliere principalmente tra:
- alumina;
- zirconia;
- ATZ;
- ZTA.
Ora può iniziare a considerare anche:
- AlN;
- Si₃N₄.
Questo permette di affrontare requisiti che non sono semplicemente:
wear + electrical insulation.
Entrano in gioco:
- thermal conductivity;
- fracture toughness;
- thermal shock.
Ma i nitruri sono ancora in una fase meno matura rispetto agli ossidi
È il punto che va mantenuto chiaramente nel testo.
Sinto ha:
- prodotto componenti;
- valutato il processo;
- svolto primi progetti.
Ma il messaggio ufficiale non presenta ancora AlN e Si₃N₄ come equivalenti al portafoglio ossidico nella:
qualified industrial production.
Sono strumenti per:
- feasibility;
- prototyping;
- application-specific development.
Questo è comunque già un passaggio importante.
È proprio così che una nuova ceramica entra nella produzione additiva
La progressione tipica è:
material formulation → printability → debinding → sintering → characterization → prototype → application qualification → serial production.
L’annuncio mostra che AlN e Si₃N₄ hanno superato i primi passaggi.
Non necessariamente tutti gli ultimi.
È molto più rigoroso descriverli così che parlare genericamente di:
“nuovi materiali ora disponibili per la produzione”.
La vera sfida sarà pubblicare proprietà del materiale AM completamente caratterizzato
Per gli ingegneri sarà fondamentale conoscere valori come:
per AlN:
- thermal conductivity;
- dielectric strength;
- CTE;
- density.
Per Si₃N₄:
- flexural strength;
- fracture toughness;
- hardness;
- thermal shock.
E soprattutto capire:
quanto variano da build a build.
Solo allora sarà possibile confrontare realmente il materiale AM con:
- pressato;
- injection molded;
- hot pressed.
Il confronto non deve essere fatto sulla proprietà migliore del materiale tradizionale
Un AlN stampato potrebbe avere una conducibilità termica inferiore rispetto al miglior grado convenzionale.
Potrebbe comunque essere superiore nell’applicazione se permette:
- cooling channels;
- part consolidation;
- geometria ottimizzata.
Questo è un principio generale dell’AM:
la proprietà del materiale può essere inferiore, ma la prestazione del componente può essere superiore.
La metrica finale deve quindi essere funzionale.
Per un heat exchanger conta la resistenza termica complessiva
Non semplicemente:
W/mK del materiale.
Per un componente strutturale conta:
- massa;
- geometria;
- stress concentration.
Non soltanto:
MPa del coupon.
È proprio l’interazione fra proprietà e geometria a giustificare l’uso dell’additive manufacturing.
Sinto sta quindi passando da “stampare ceramiche” a “scegliere ceramiche per funzione”
L’aggiunta di AlN e Si₃N₄ è importante soprattutto per questo.
Con quattro o sei famiglie di materiali, un service può iniziare a progettare partendo dal requisito:
- dissipazione;
- isolamento;
- wear;
- temperatura;
- tenacità.
E scegliere successivamente la ceramica.
È un segnale di maturazione del mercato.
La tecnologia non viene più proposta soltanto perché:
“possiamo stampare un materiale difficile”.
Viene proposta perché:
“possiamo selezionare il materiale adatto e creare una geometria che sfrutti le sue proprietà”.
Per il nitruro di alluminio questo significa soprattutto thermal management e high-performance electronics.
Per il nitruro di silicio significa ambienti con elevate richieste meccaniche e termiche.
La sfida successiva sarà dimostrare queste proprietà su processi ripetibili e pubblicare dati sufficienti per passare dagli attuali progetti applicativi a una vera produzione seriale qualificata.
Tabelle tecniche
Portafoglio Sinto Advanced Ceramics
| Materiale | Famiglia | Principale caratteristica |
|---|---|---|
| Allumina | Ossido | Isolamento, durezza, stabilità |
| Zirconia 3Y/5Y/8Y | Ossido | Tenacità, wear, applicazioni funzionali |
| ATZ | Ossido composito | Bilanciamento alumina/zirconia |
| ZTA | Ossido composito | Maggiore tenacità rispetto all’allumina |
| AlN | Non ossido | Conducibilità termica + isolamento elettrico |
| Si₃N₄ | Non ossido | Tenacità + temperatura + basso peso |
AlN e Si₃N₄: funzioni differenti
| Proprietà | AlN | Si₃N₄ |
|---|---|---|
| Isolamento elettrico | Elevato | Elevato |
| Thermal conductivity | Molto rilevante | Buona/moderata a seconda del grado |
| Fracture toughness | Inferiore al focus Si₃N₄ | Uno dei punti di forza |
| Bassa densità | Sì | Sì |
| Shock termico | Buono | Particolarmente interessante |
| Applicazione tipica | Thermal management | Componenti strutturali ad alta temperatura |
| Settori | Electronics, semiconductor, aerospace | Aerospace, mechanical, thermal protection |
Workflow della ceramic vat photopolymerization
| Fase | Cosa avviene |
|---|---|
| Slurry preparation | Polvere ceramica + fotopolimero |
| Printing | Polimerizzazione selettiva |
| Green part | Geometria ancora ricca di binder |
| Cleaning | Rimozione slurry residuo |
| Debinding | Eliminazione componente organica |
| Sintering | Densificazione ceramica |
| Shrinkage | Riduzione dimensionale controllata |
| QA | CT, metrologia, test |
| Finishing | Grinding, laser processing, coating |
Dati pubblicati da Sinto USA per la C101
| Parametro | Valore dichiarato |
|---|---|
| Build volume grezzo | 100 × 100 × 150 mm |
| Accuracy stampante | ±50 µm |
| Smallest positive feature | 200 µm |
| Smallest negative feature | 500 µm |
| Wall thickness massimo | 6 mm |
| AlN layer | 50 µm |
| Si₃N₄ layer | 50 µm |
| Shrinkage tipico indicativo | 20–30% |
I valori di build volume e accuracy si riferiscono alla fase di stampa; le dimensioni finali dipendono dalla sinterizzazione.
Stato dei nuovi materiali
| Aspetto | AlN / Si₃N₄ |
|---|---|
| Componenti prodotti | Sì |
| Valutazione interna | Sì |
| Primi progetti | Sì |
| Feasibility studies | Disponibili |
| Prototipi | Disponibili |
| Progetti industriali specifici | Disponibili |
| Stessa maturità degli ossidi | Non ancora dichiarata |
| Produzione seriale qualificata universale | Non dichiarata |
Differenza fra ossidi e nitruri nel processo
| Aspetto | Ossidi | Nitruri |
|---|---|---|
| Esempi | Al₂O₃, ZrO₂ | AlN, Si₃N₄ |
| Sensibilità all’ossigeno durante firing | Inferiore | Maggiore |
| Atmosfera termica | Relativamente più semplice | Più controllata |
| Maturità Sinto | Consolidata | In espansione |
| Applicazioni | Ampie | Più specialistiche |
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| AlN in portfolio | Materiale processabile, non automaticamente produzione seriale qualificata |
| Si₃N₄ resistente | Rimane una ceramica fragile rispetto ai metalli |
| High thermal conductivity | Dipende dalla densità e dal processo finale |
| ±50 µm | Dato della piattaforma di stampa, non garanzia universale sulla parte sinterizzata |
| 20–30% shrinkage | Ordine di grandezza indicativo, non coefficiente fisso per ogni geometria |
| ISO 9001 | Sistema qualità aziendale, non certificazione di ogni parte |
| Firing disponibile | Non ancora in tutti i siti Sinto |
| Internal channels | Possibili, ma soggetti a limiti di cleaning e debinding |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).