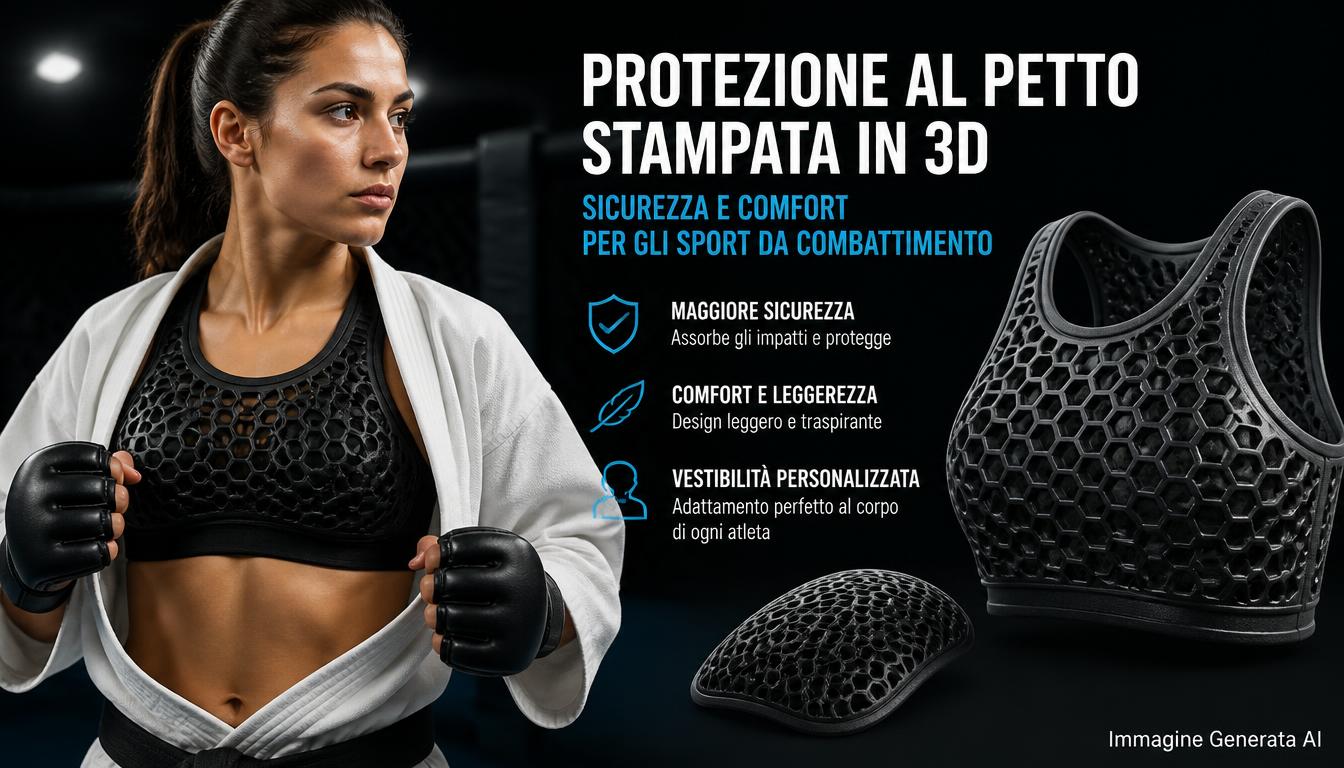
Un paraseno adattato direttamente all’anatomia dell’atleta, generato a partire da una scansione tridimensionale del busto e prodotto in TPU mediante stampa 3D. È il progetto sviluppato da Beatriz Jerez Arnau durante il Bachelor in Industrial Design presso la Ostbayerische Technische Hochschule Regensburg, OTH Regensburg, in Germania. Il lavoro, intitolato Personalised Chest Protector for Women in Sports, è stato selezionato nel 2026 tra i due runner-up nazionali tedeschi del James Dyson Award e nasce da un problema concreto: nelle discipline di contatto la forma e la posizione del seno variano molto più di quanto possano descrivere le normali taglie S, M o L utilizzate per i protettori standardizzati. La stampa 3D permette teoricamente di affrontare proprio questa variabilità, passando da un guscio prodotto in poche misure predefinite a una geometria generata individualmente. Ma occorre distinguere il potenziale del concetto dal suo stato di sviluppo. Il prototipo è stato realizzato e indossato nelle fasi di sviluppo, ma la stessa documentazione del James Dyson Award indica come passo successivo i test con atlete degli sport da contatto per valutarne comfort, vestibilità e protezione. Non sono ancora pubblicati test d’impatto standardizzati, dati sulla forza trasmessa, certificazioni o prove che consentano di affermare che il dispositivo protegga meglio di un paraseno commerciale certificato.
Il progetto è comunque interessante perché combina quattro tecnologie che stanno diventando sempre più accessibili: acquisizione tridimensionale del corpo mediante smartphone, modellazione parametrica in Grasshopper, progettazione della struttura interna e produzione FFF in materiale flessibile. La personalizzazione non consiste quindi semplicemente nel ridimensionare un file STL: la geometria viene ricostruita in funzione della superficie anatomica e può essere modificata attraverso parametri che controllano copertura, forma, rigidità e densità strutturale.
Il problema delle taglie standard: circonferenza e forma del seno non sono la stessa cosa
Il punto di partenza della ricerca di Jerez Arnau è stato uno studio sui prodotti già disponibili e una serie di interviste ad atlete. Molti paraseni destinati agli sport da combattimento vengono utilizzati insieme a un reggiseno sportivo oppure inseriti in apposite tasche, ma il sistema di taglie tende necessariamente a semplificare una geometria anatomica molto più complessa.
Una circonferenza toracica simile può corrispondere a volumi, proiezioni, distribuzione dei tessuti e asimmetrie differenti. Anche due persone con la stessa taglia nominale possono quindi avere necessità completamente diverse per quanto riguarda forma della coppa, copertura laterale e posizione del bordo inferiore.
Secondo quanto raccolto dalla progettista nelle interviste, alcuni protettori possono spostarsi durante l’attività, creare punti di sfregamento o lasciare spazi tra il corpo e la protezione. Nel caso di sistemi formati da due gusci separati può inoltre verificarsi uno spostamento relativo delle due parti.
Il problema non riguarda soltanto il comfort. Una protezione antiurto funziona correttamente quando rimane nella posizione per la quale è stata progettata e distribuisce i carichi sulla zona appropriata. Una geometria che si muove durante il contatto può perdere parte della propria funzione o creare nuove concentrazioni di pressione.
La letteratura scientifica conferma che salute e protezione del seno nello sport sono ancora aree relativamente poco studiate. Uno studio pubblicato nel 2018 su 194 atlete universitarie statunitensi di basket, calcio, softball e pallavolo riportava che il 47,9% aveva subito almeno un trauma al seno durante la carriera universitaria, mentre soltanto il 9,6% delle atlete infortunate lo aveva segnalato e appena il 2,1% aveva ricevuto un trattamento.
Questi numeri non devono però essere trasferiti direttamente alla boxe. Le partecipanti dello studio non erano pugili: servono soprattutto a mostrare che gli infortuni al seno possono essere frequenti e fortemente sottosegnalati anche in discipline nelle quali il problema riceve poca attenzione.
Una revisione sistematica pubblicata nel 2024 è arrivata a una conclusione analoga: gli studi disponibili sono ancora pochi, le modalità di raccolta dei dati sono eterogenee e nessuno dei lavori inclusi consentiva di ricavare un’incidenza standardizzata degli infortuni. La letteratura suggerisce quindi l’esistenza di un problema, ma non permette ancora di quantificarlo con precisione per ogni disciplina sportiva.
Anche l’uso delle protezioni rimane limitato
Un lavoro del 2020 condotto su 207 atlete australiane impegnate in Australian Football, Rugby League, Rugby Union e Rugby Sevens offre un’indicazione interessante sul rapporto fra protezione e comfort. Soltanto il 17% delle partecipanti dichiarava di utilizzare un dispositivo specifico per la protezione del seno.
Fra le motivazioni riportate per non utilizzarlo, il 53% indicava di non sapere che questo tipo di protezione esistesse, il 24% la considerava troppo scomoda o calda e il 22% segnalava problemi di vestibilità o limitazione dei movimenti.
È precisamente su quest’ultimo punto che una soluzione personalizzata potrebbe avere un vantaggio: una protezione adattata alla singola anatomia potrebbe, in teoria, ridurre gli spazi vuoti e distribuire meglio il carico mantenendo meno materiale nelle zone nelle quali serve mobilità.
Anche questo, però, deve essere verificato sperimentalmente. Migliore adattamento geometrico non significa automaticamente migliore attenuazione dell’impatto.
Dallo smartphone al modello parametrico
Il workflow sviluppato da Jerez Arnau parte da una scansione tridimensionale del busto ottenuta con uno smartphone. La documentazione pubblica non specifica il modello di telefono, il sensore impiegato o l’accuratezza metrologica raggiunta. È quindi più corretto parlare di acquisizione della superficie corporea che di scansione dimensionale certificata.
Il modello acquisito viene successivamente semplificato e utilizzato come riferimento geometrico. In Grasshopper, l’ambiente di programmazione visuale collegato a Rhinoceros, un sistema parametrico sviluppato dalla progettista genera il protettore direttamente sulla superficie anatomica.
È una distinzione importante dal punto di vista CAD. La scansione produce essenzialmente una rappresentazione della superficie; non diventa automaticamente un modello CAD parametrico. Il valore del workflow consiste proprio nell’utilizzare quella superficie come input per generare una nuova geometria governata da parametri.
Questi parametri consentono di modificare dimensioni, forma, densità strutturale e area coperta dal protettore. Il progetto può quindi essere adattato a differenti anatomie e, almeno concettualmente, a discipline differenti.
L’approccio permette inoltre di gestire asimmetrie. Le visualizzazioni del progetto mostrano adattamenti a quattro anatomie differenti, compreso un torso con un solo seno. Un sistema basato esclusivamente su taglie standard renderebbe molto più complessa una personalizzazione di questo tipo.
La precisione dello scan non è l’unico problema
Per un prodotto indossabile la geometria corporea non è però completamente statica. Tessuti molli e seno cambiano forma in funzione della postura, del movimento, della compressione esercitata dal reggiseno e della posizione delle braccia. Possono inoltre verificarsi variazioni temporali legate al peso e ai cambiamenti fisiologici.
La stessa progettista considera questa variabilità uno dei vantaggi del processo digitale: essendo il modello parametrico, un nuovo protettore può essere rigenerato se l’anatomia cambia.
Dal punto di vista ingegneristico emerge però una domanda importante: in quale condizione deve essere eseguita la scansione?
Una superficie acquisita in posizione eretta e senza compressione non è necessariamente quella che assume il corpo all’interno di un reggiseno sportivo durante un movimento. Per trasformare il progetto in un prodotto sarà quindi necessario standardizzare postura, respirazione, abbigliamento, posizione delle braccia e condizioni di acquisizione.
Una scansione molto precisa eseguita in una posizione sbagliata può essere meno utile di una scansione leggermente meno accurata ma ottenuta secondo un protocollo ripetibile.
Il protettore rimane separato dal reggiseno
Una delle scelte progettuali più semplici ma probabilmente più utili consiste nel separare fisicamente la protezione dal reggiseno sportivo.
Il paraseno viene inserito in una tasca interna del capo, mentre la compressione del reggiseno dovrebbe mantenerlo vicino al corpo. In questo modo l’atleta può teoricamente scegliere indipendentemente la taglia e il modello del reggiseno e la geometria della protezione.
Nei sistemi nei quali coppa protettiva e reggiseno vengono venduti come unico prodotto, le due variabili rimangono invece legate: una persona che necessita di una determinata circonferenza può essere costretta a utilizzare anche la protezione corrispondente a quella stessa taglia.
La separazione presenta però un’altra conseguenza: la stabilità complessiva dipende anche dal reggiseno utilizzato. Una protezione perfettamente personalizzata inserita in un capo troppo largo potrebbe comunque muoversi. La futura validazione dovrà quindi riguardare il sistema protettore-reggiseno, non soltanto il pezzo stampato isolatamente.
La letteratura sulla biomeccanica del seno conferma d’altra parte quanto sia importante la corretta vestibilità del supporto. Studi condotti su atlete e sportive hanno ripetutamente mostrato che reggiseni appropriati possono diminuire il movimento e il dolore, mentre fit inadeguato, sfregamento e supporto insufficiente rimangono problemi diffusi anche nello sport di alto livello.
PLA, PETG e TPU: trovare il compromesso tra rigidezza e mobilità
Durante lo sviluppo sono stati provati PLA, PETG e TPU. Secondo la documentazione del progetto, PLA e PETG fornivano maggiore stabilità ma limitavano il movimento, mentre il TPU permetteva maggiore deformabilità ma richiedeva una progettazione appropriata della struttura per mantenere capacità protettiva.
È un esempio di come la scelta del materiale non possa essere separata dalla geometria.
Una piastra completamente piena realizzata in TPU può essere relativamente flessibile; lo stesso materiale utilizzato in pareti più spesse, nervature o reticoli opportunamente progettati può avere una risposta molto più rigida. Viceversa un materiale intrinsecamente rigido come PLA può diventare localmente cedevole se utilizzato in strutture sottili.
Il prototipo finale viene descritto come prodotto in TPU con un sistema AMS e una struttura a griglia in cui zone con maggiore volume rimangono più stabili mentre regioni più sottili possono deformarsi con il corpo.
Questo rende l’oggetto interessante dal punto di vista del Design for Additive Manufacturing. Il vantaggio non è semplicemente “stampare TPU”, ma variare localmente la risposta della protezione attraverso struttura, spessore e densità.
La documentazione pubblica non fornisce però una completa scheda tecnica del TPU impiegato, la durezza Shore del materiale, parametri di stampa, percentuale di riempimento, spessore delle pareti o geometria esatta del reticolo. Questi dati sarebbero indispensabili per riprodurre e confrontare quantitativamente il prototipo.
TPU non significa automaticamente materiale morbido
Anche la sigla TPU richiede qualche cautela. I poliuretani termoplastici sono disponibili in gamme di durezza estremamente diverse. Due filamenti venduti entrambi come TPU possono presentare comportamento elastico e rigidità molto differenti.
La struttura stampata aggiunge un ulteriore livello. Una parete FFF è anisotropa: la resistenza e la modalità di cedimento dipendono da orientamento degli strati, adesione interlayer, temperatura di estrusione e geometria delle traiettorie.
Per una protezione soggetta a impatti ripetuti non basta quindi misurare la durezza del filamento originale. Servirebbero test sulla parte stampata, possibilmente dopo numerosi impatti, flessioni e cicli di utilizzo.
Il TPU presenta comunque caratteristiche interessanti per questo tipo di applicazione: può deformarsi elasticamente, resiste meglio agli urti rispetto a molti termoplastici rigidi e permette di progettare zone flessibili senza utilizzare cerniere o parti separate.
14 ore e 8,50 euro: cosa significano realmente questi numeri
OTH Regensburg dichiara un tempo di stampa di poco superiore a 14 ore per protezione e un costo del materiale di circa 8,50 euro. Jerez Arnau confronta quest’ultimo valore con circa 60 euro per il più economico set commerciale da lei individuato.
Il confronto è interessante ma non rappresenta ancora il costo industriale del prodotto.
Gli 8,50 euro sono soltanto la materia prima. Per determinare il vero costo bisogna aggiungere almeno acquisizione del corpo, preparazione del modello, slicing, utilizzo della stampante, energia, ammortamento della macchina, supporti eventualmente utilizzati, scarti, lavoro dell’operatore, controllo qualità, confezionamento e costo del reggiseno o della tasca.
Se il prodotto diventasse un DPI commerciale si aggiungerebbero inoltre sviluppo, prove di laboratorio, documentazione tecnica, valutazione di conformità, assicurazione, logistica e assistenza.
Il confronto corretto sarebbe quindi:
| Voce | Prototipo OTH |
|---|---|
| Materiale | circa 8,50 € dichiarati |
| Tempo di stampa | poco più di 14 ore |
| Scansione | necessaria |
| Generazione parametrica | necessaria |
| Post-processing | non quantificato |
| Controllo qualità | non quantificato |
| Test d’impatto standardizzati | non ancora pubblicati |
| Certificazione DPI | non indicata |
| Prezzo commerciale | non definito |
Il costo materiale molto basso è comunque interessante per la personalizzazione. Processi tradizionali come termoformatura o stampaggio a iniezione diventano estremamente efficienti quando migliaia di pezzi condividono la stessa geometria; sono molto meno convenienti quando ogni utilizzatrice richiede uno stampo differente. La stampa 3D elimina proprio questo costo di tooling individuale.
Quattordici ore non sono necessariamente un problema, ma limitano la scala
Per un dispositivo individuale prodotto una volta ogni diversi mesi, 14 ore di stampa possono essere perfettamente accettabili: la macchina lavora senza supervisione continua e il valore deriva dalla personalizzazione.
La stessa durata diventa invece problematica se si vogliono produrre migliaia di protezioni.
Con una sola macchina e 14 ore per parte, il limite teorico sarebbe meno di due unità al giorno, senza considerare errori, manutenzione e cambio lavoro. Una produzione commerciale richiederebbe quindi una farm di stampanti, una riduzione del tempo di costruzione oppure una tecnologia differente.
La stessa Jerez Arnau indica come possibile sviluppo futuro il ricorso alla Selective Laser Sintering, SLS, per migliorare durata e qualità del prodotto.
L’SLS potrebbe offrire alcuni vantaggi: non richiede strutture di supporto nello stesso modo della FFF, consente di impacchettare molte geometrie nello stesso volume di costruzione e può essere interessante per produzioni batch personalizzate.
Non significa però che una versione SLS sia automaticamente migliore. Bisognerebbe selezionare un elastomero in polvere adeguato, ridefinire la geometria e ripetere completamente la caratterizzazione d’impatto. Proprietà e risposta di un TPU SLS non sono automaticamente equivalenti a quelle del prototipo FFF.
La vera prova manca ancora: quanta energia assorbe?
Per un paraseno la domanda ingegneristica centrale non è se sia comodo o se segua correttamente la forma anatomica. È quanto riduce la forza e l’energia trasferita ai tessuti durante l’impatto.
Servirebbero prove controllate con massa, velocità ed energia di impatto definite, misurando la forza trasmessa attraverso il protettore e confrontandola con un riferimento.
Dovrebbero essere valutate almeno:
- differenti zone della protezione;
- centro e bordi;
- diversi angoli d’impatto;
- impatti ripetuti;
- variazioni di temperatura;
- condizionamento dovuto al sudore;
- deformazione permanente;
- integrità degli strati FFF;
- comportamento dopo invecchiamento e lavaggio.
La personalizzazione introduce inoltre una difficoltà particolare. Se ogni protezione possiede una geometria leggermente differente, bisogna dimostrare che l’algoritmo parametrico generi sempre una struttura che rimanga entro una finestra di prestazioni accettabile.
È una sfida diversa dalla certificazione di una protezione prodotta in tre taglie fisse. Non basterebbe testare un solo esemplare e assumere automaticamente che qualsiasi geometria generata dal software possieda la stessa capacità di assorbimento.
Forma personalizzata e protezione personalizzata non sono sinonimi
Un possibile vantaggio del design parametrico consiste proprio nel poter modificare anche la struttura in funzione dell’applicazione.
Il modello può teoricamente rendere alcune zone più rigide e altre più flessibili, controllando densità, spessore o geometria del reticolo. È una delle caratteristiche più interessanti dell’additive manufacturing rispetto alla semplice termoformatura di una lastra uniforme.
Ma questa possibilità rende anche il problema ingegneristico più complesso.
La zona morbida che migliora il comfort potrebbe diventare il punto debole sotto impatto. Una transizione troppo rapida fra rigido e flessibile potrebbe concentrare deformazioni e tensioni. Un bordo troppo duro potrebbe trasferire localmente il carico.
L’ottimizzazione dovrebbe quindi tenere insieme fit, mobilità e impatto, non considerarli come tre problemi indipendenti.
Proprio per questo la fase di sperimentazione con atlete annunciata dal progetto dovrà essere accompagnata, se si vuole arrivare al mercato, da prove meccaniche strumentate.
Lo studio sulle atlete non dimostra ancora l’efficacia del prototipo
Va anche distinta la fase di ricerca qualitativa condotta da Jerez Arnau dalla validazione del prodotto. Le interviste con atlete sono state utilizzate per identificare problemi di vestibilità e progettare la soluzione. Non equivalgono a un trial comparativo nel quale atlete utilizzano protettore standard e personalizzato e vengono misurati comfort, movimento e protezione.
La pagina ufficiale del James Dyson Award è esplicita: il prossimo passaggio previsto consiste nel provare il dispositivo con atlete degli sport di contatto e raccoglierne il feedback.
Al 9 ottobre 2026, quindi, non sono pubblicati risultati di questa fase.
La formulazione corretta è che il dispositivo è progettato per migliorare comfort e protezione; non che sia già stato dimostrato sperimentalmente un miglioramento.
Nemmeno il regolamento della boxe rende il quadro completamente uniforme
Un altro punto che richiede precisione riguarda l’uso obbligatorio delle protezioni. La comunicazione OTH afferma che in molte competizioni le pugili devono utilizzare un paraseno. I regolamenti variano però fra federazioni, categorie e discipline.
Le attuali Competition Rules di World Boxing, per esempio, stabiliscono che una pugile può utilizzare un breast protector, non che debba necessariamente farlo in ogni incontro.
Le regole fissano inoltre alcuni vincoli importanti: il protettore non deve contenere parti metalliche, ad eccezione dell’eventuale punto di fissaggio posteriore; deve seguire il naturale profilo del seno e non deve ampliare artificialmente la zona protetta. In particolare non può coprire le normali target area del corpo, compreso lo sterno.
Questo elemento potrebbe rendere la personalizzazione geometrica particolarmente interessante: un protettore generato sulla superficie individuale può teoricamente seguire meglio il naturale profilo anatomico. Ma anche in questo caso la conformità non può essere dedotta automaticamente dal CAD. Deve essere verificata sulla configurazione finale.
Il riferimento a Taekwondo presente nel progetto va interpretato nello stesso modo. Un algoritmo può essere parametrizzato per adattare la forma a sport differenti, ma discipline differenti utilizzano regole, aree di protezione ed energie d’impatto differenti. Un modello destinato alla boxe non diventa automaticamente un protettore qualificato per Taekwondo modificando semplicemente alcune dimensioni.
Esistono già standard specifici per i paraseno nelle arti marziali
Non si parte da una situazione priva di riferimenti tecnici. La norma europea EN 13277-6:2003 definisce requisiti aggiuntivi e metodi di prova per i protettori del seno femminili utilizzati nelle arti marziali non armate, comprese discipline come Taekwondo, karate e kickboxing.
Fra gli aspetti coperti dalla norma figurano dimensionamento, sistema di ritenzione, zona protetta e prestazione all’impatto.
A livello internazionale esiste inoltre ISO 21924-6:2017, anch’essa dedicata ai requisiti aggiuntivi e ai metodi di prova per breast protectors utilizzati nelle arti marziali.
Il fatto che un prototipo sia stampato in 3D non modifica il principio fondamentale: deve essere testata la protezione reale, non il metodo di fabbricazione.
La stampa FFF non offre né impedisce automaticamente il rispetto di uno standard.
Da progetto universitario a DPI commerciale c’è un passaggio regolatorio
Se un dispositivo di questo tipo venisse immesso sul mercato europeo con la funzione dichiarata di proteggere l’utilizzatrice da un rischio durante l’attività sportiva, entrerebbe nel quadro del Regolamento (UE) 2016/425 sui dispositivi di protezione individuale.
Il regolamento si applica espressamente ai DPI destinati alle attività sportive. Prima dell’immissione sul mercato devono essere soddisfatti i requisiti essenziali applicabili, completata la procedura di valutazione della conformità pertinente, predisposta la documentazione tecnica e apposta la marcatura CE.
Un riconoscimento al James Dyson Award non è naturalmente una certificazione di questo tipo.
Allo stesso modo, l’utilizzo di TPU già venduto per “sports equipment” non certifica la protezione finale. Materiale idoneo a un’applicazione ≠ prodotto certificato.
La sfida sarà ancora più interessante se ogni parte è personalizzata. Il produttore dovrà dimostrare che le variazioni generate dall’algoritmo non portino il DPI fuori dal perimetro di prestazione definito e documentare il processo con sufficiente ripetibilità.
Una protezione personalizzata potrebbe richiedere una “design envelope” certificata
Un possibile percorso industriale sarebbe non certificare ogni CAD individuale da zero, ma definire una design envelope, cioè un intervallo di geometrie e parametri entro il quale il sistema è stato validato.
Per esempio potrebbero essere stabiliti:
- spessore minimo e massimo;
- intervallo di densità strutturale;
- curvatura minima;
- dimensione massima della parte;
- dimensione e forma delle zone rigide;
- materiale e profilo di stampa;
- orientamento;
- numero minimo di perimetri;
- intervallo di anatomie ammesse.
Le configurazioni generate all’interno di questo spazio dovrebbero poi dimostrare prestazioni sufficientemente uniformi attraverso una campagna di test rappresentativa.
È un approccio già familiare ad altri settori della produzione personalizzata: non viene necessariamente qualificato ogni pezzo come progetto completamente nuovo, ma viene qualificato il processo che genera una famiglia controllata di prodotti.
Questo potrebbe essere uno dei punti nei quali design parametrico e additive manufacturing diventano realmente complementari.
Un possibile aiuto futuro viene dai sensori di impatto
La ricerca biomeccanica sta iniziando inoltre a sviluppare strumenti specificamente dedicati alla misurazione degli impatti sul seno. Nel 2025 è stato pubblicato il Breast Impact Monitoring System, BIMS, un dispositivo indossabile sperimentale basato su 16 sensori di forza.
Nel lavoro di validazione il sistema ha raggiunto un’acquisizione di 856 Hz per canale ed è stato testato sia con un rig meccanico sia in prove preliminari di placcaggio nel rugby. Durante questi test sono stati misurati picchi locali fino a circa 550 N su un’area di diametro 20 mm.
Questi valori non sono una soglia di lesione e non devono essere usati come requisito diretto per il protettore di Jerez Arnau. Mostrano però che sta diventando possibile misurare meglio dove e con quale intensità si verificano gli impatti durante l’attività reale.
Una futura combinazione fra questi dati e un design parametrico potrebbe essere particolarmente interessante: densità e rigidità della protezione potrebbero essere distribuite sulla base di mappe reali delle zone maggiormente esposte.
Sarebbe però una fase successiva rispetto all’attuale progetto.
Cosa è stato realmente dimostrato finora
| Elemento | Stato al 9 ottobre 2026 | Cosa non implica |
|---|---|---|
| Progetto personalizzato | Prototipo realizzato | Non è ancora un prodotto commerciale |
| James Dyson Award | Runner-up nazionale tedesco | Non è una certificazione tecnica |
| Scansione smartphone | Utilizzata per acquisire il busto | Non è documentata accuratezza metrologica |
| Modellazione | Workflow parametrico in Grasshopper | Una mesh da scansione non è automaticamente CAD parametrico |
| Materiali testati | PLA, PETG e TPU | Non esiste ancora un confronto meccanico completo pubblicato |
| Prototipo finale | TPU e struttura a griglia | “TPU” non definisce da solo rigidezza e capacità protettiva |
| Tempo di stampa | poco più di 14 ore per protezione | Non è il lead time totale industriale |
| Costo | circa 8,50 € di materiale | Non è il costo finale del prodotto |
| Fit personalizzato | Dimostrato geometricamente sui prototipi | Non dimostra ancora miglior comfort in un trial controllato |
| Assorbimento dell’impatto | Obiettivo progettuale | Non sono pubblicati test standardizzati |
| Test con atlete | Previsti come prossimo passo | Non risultano ancora completati |
| SLS | Ipotesi di sviluppo futura | Non è il processo utilizzato per il prototipo attuale |
| Commercializzazione | Possibile obiettivo futuro | Nessun prodotto di serie annunciato |
| Certificazione DPI/CE | Non indicata | Il prototipo non va presentato come DPI già certificato |
Il valore della stampa 3D è nella personalizzazione, non nel semplice fatto di stampare la protezione
Il progetto di Jerez Arnau è un buon esempio di applicazione nella quale la manifattura additiva ha una giustificazione più solida rispetto alla semplice sostituzione di un processo esistente.
Produrre in FFF una protezione identica per migliaia di persone difficilmente batterebbe uno stampaggio industriale ottimizzato in termini di produttività. Ma se ogni protezione deve possedere una geometria differente, il quadro cambia completamente. La stampa 3D consente di cambiare il CAD senza realizzare un nuovo stampo, mentre il design parametrico riduce il lavoro necessario per creare ogni variante.
Il vero sistema non è quindi la stampante.
È la catena scan → elaborazione anatomica → modello parametrico → geometria strutturale → produzione → verifica.
La parte più complessa da industrializzare potrebbe non essere nemmeno la stampa. Sarà probabilmente trasformare una scansione consumer in un input sufficientemente ripetibile, generare automaticamente geometrie che rispettino contemporaneamente anatomia e requisiti meccanici e dimostrare che tutte le varianti prodotte rimangano entro prestazioni certificate.
Se questi passaggi verranno affrontati, la stessa logica potrebbe estendersi ben oltre il paraseno: protezioni per altre zone anatomiche, ortesi, imbottiture, caschi con interni personalizzati e altri dispositivi sportivi nei quali una geometria standard crea punti di pressione o lascia spazi inutili.
Per ora, però, il progetto va giudicato per ciò che è: un concept funzionante e un prototipo fisico che dimostrano un metodo interessante di personalizzazione, non la dimostrazione definitiva di una protezione più sicura.
Le prossime tappe saranno quindi decisive. Prima i test con atlete già indicati dalla progettista; poi prove meccaniche confrontabili con i prodotti esistenti, ottimizzazione della struttura, ripetibilità del processo e, se il progetto arriverà sul mercato, il percorso di conformità come dispositivo di protezione.
È proprio in quel passaggio che si capirà se la personalizzazione geometrica resa possibile dalla stampa 3D riuscirà a produrre non soltanto un oggetto che veste meglio, ma una protezione misurabilmente efficace e riproducibile.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).