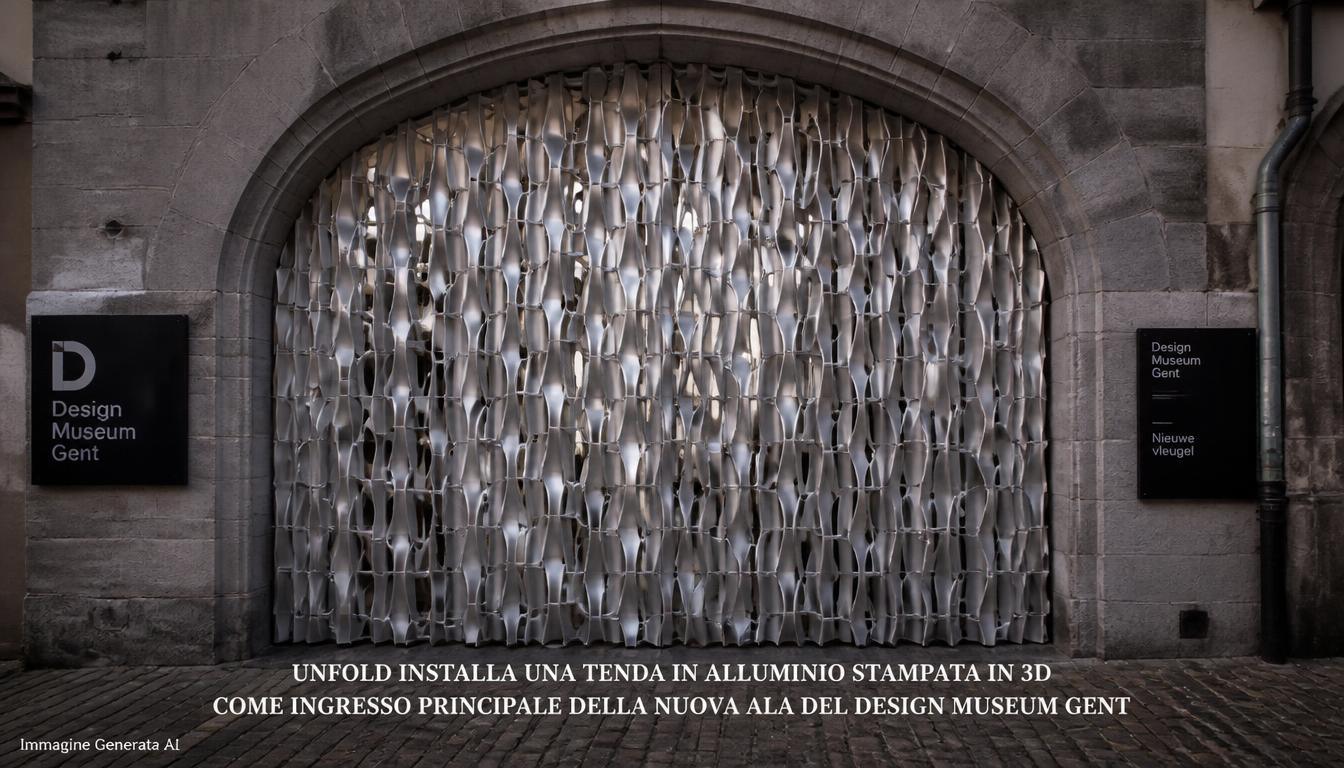
Un sipario d’alluminio alto e largo circa quattro metri, apparentemente deformato dal vento e bloccato nell’istante immediatamente precedente all’apertura, è diventato il nuovo ingresso principale del Design Museum Gent. L’opera si chiama Freeze Frame 82.2, è stata progettata dallo studio belga Unfold e realizzata mediante Wire Arc Additive Manufacturing da MX3D ArtLab. Il museo l’ha installata nella nuova ala inaugurata il 3 ottobre 2026 al termine di un’estesa ristrutturazione del complesso storico di Gent. La scala dell’intervento è significativa: la porzione prodotta additivamente utilizza circa 250 kg di alluminio, misura approssimativamente 4 × 4 metri ed è stata stampata in dodici elementi successivamente assemblati; insieme alla struttura portante e agli elementi funzionali, il cancello completo raggiunge circa 360 kg. Proprio quest’ultimo dato richiede una prima precisazione: Freeze Frame 82.2 è correttamente descrivibile come un grande cancello architettonico che utilizza una struttura stampata in 3D, ma non ogni suo componente è stato prodotto mediante additive manufacturing. La superficie ondulata visibile è WAAM; struttura di supporto, meccanismi e integrazione architettonica appartengono a una costruzione ibrida più tradizionale.
Il progetto è interessante anche perché utilizza la manifattura additiva in modo differente rispetto alla classica ottimizzazione topologica. La forma non nasce da un algoritmo che cerca il minimo peso sotto determinati carichi strutturali. Unfold ha inizialmente costruito una simulazione digitale di un tessuto, rappresentando il sipario attraverso una rete virtuale di elementi elastici sottoposti a una fisica simulata. La superficie è stata messa in movimento e lo studio ha selezionato un singolo fotogramma dell’animazione: il frame 82.2. Quella configurazione, con il telo virtuale parzialmente raccolto e ancora in movimento, è diventata la geometria dell’opera fisica. La simulazione che genera la forma e l’analisi strutturale del cancello sono quindi due attività differenti: il primo passaggio è un processo creativo basato sulla fisica digitale di un tessuto, mentre stabilità, costruibilità e integrazione nell’edificio sono stati affrontati successivamente con il contributo dei partner tecnici.
Dalla simulazione di un tessuto a 250 kg di alluminio
La scelta del sipario non è puramente estetica. Il nuovo ingresso deve letteralmente aprire e chiudere il museo. Durante l’orario di apertura il cancello viene spostato contro la parete e la superficie ondulata si trasforma in una sorta di grande bassorilievo; quando il museo chiude torna invece a svolgere la funzione di barriera. Il riferimento teatrale permette quindi a Unfold di sovrapporre oggetto funzionale e metafora: il visitatore attraversa fisicamente un sipario per entrare nel museo.
Il passaggio dal tessuto virtuale all’alluminio pone però un problema manifatturiero non banale. Le pieghe di una tenda sono superfici continue, sottili e fortemente variabili nello spazio. Realizzarle mediante carpenteria convenzionale avrebbe richiesto una combinazione di lamiere formate, dime, saldature, strutture secondarie e una quantità significativa di lavorazioni manuali. La produzione mediante WAAM permette invece di depositare direttamente una geometria tridimensionale seguendo percorsi robotici, senza dover realizzare uno stampo specifico per ogni zona della superficie.
Questo non significa che la forma virtuale possa essere inviata direttamente alla macchina. Una geometria pensata per apparire come un tessuto deve essere trasformata in qualcosa che un processo di deposizione ad arco possa effettivamente costruire. Servono traiettorie compatibili con il movimento del robot, condizioni di deposito stabili, controllo delle inclinazioni, valutazione dell’accesso della torcia e gestione della deformazione termica. A queste necessità si aggiungono i requisiti dell’oggetto finale: le pieghe devono apparire leggere, ma la costruzione deve resistere al proprio peso, ai movimenti di apertura e chiusura e alle condizioni previste per un elemento architettonico permanente.
Il lavoro è stato quindi il risultato di una filiera piuttosto articolata. Unfold ha curato concept ed esecuzione creativa; il cliente è costituito dal Design Museum Gent insieme a sogent; Siegrid Demyttenaere ha seguito il progetto come curatrice degli Special Design Projects. MX3D ArtLab ha realizzato la stampa robotica metallica e l’assemblaggio degli elementi stampati; Wuyts ha seguito integrazione funzionale e installazione, Alton consulenza produttiva e dettagli tecnici, mentre Denkbar ha lavorato sulla stabilità. La nuova ala del museo è stata progettata da Carmody Groarke e ATAMA, con RE-ST impegnata nel restauro degli edifici storici.
Il WAAM non è Powder Bed Fusion su scala maggiore
Il processo utilizzato da MX3D appartiene alla famiglia Directed Energy Deposition e, più precisamente, al Wire Arc Additive Manufacturing. È importante distinguerlo dai processi Laser Powder Bed Fusion normalmente associati alla stampa 3D metallica.
Nel LPBF il componente viene costruito all’interno di un letto di polvere metallica. Uno o più laser fondono selettivamente aree molto piccole di ogni strato e il piano viene progressivamente abbassato mentre nuova polvere viene distribuita sulla superficie. Il metodo consente dettagli relativamente fini, ma il volume produttivo è limitato dalla camera della macchina e la velocità di costruzione diventa penalizzante per strutture di diversi metri.
Nel WAAM la materia prima è invece filo metallico da saldatura. Una sorgente ad arco elettrico fonde il filo e una torcia, normalmente movimentata da un robot industriale multiasse, deposita il bagno fuso lungo il percorso programmato. In termini semplificati, il robot esegue una saldatura continua sopra quella precedentemente depositata fino a costruire il volume desiderato.
La differenza comporta vantaggi e compromessi molto netti. Il WAAM può utilizzare robot che operano in un ambiente aperto e non è vincolato alla camera di una macchina powder bed. MX3D dichiara per i propri processi industriali deposition rate nell’ordine di diversi chilogrammi all’ora, molto superiori a quelli tipici di sistemi laser a letto di polvere. Sono tuttavia dati generali della piattaforma MX3D e non è stato pubblicato il deposition rate effettivamente utilizzato per Freeze Frame 82.2, né il numero totale di ore macchina necessarie alla produzione.
In cambio della maggiore produttività, la risoluzione geometrica del WAAM è sensibilmente più grossolana. Ogni traccia possiede dimensioni comparabili a quelle di un cordone di saldatura e la superficie conserva le ondulazioni generate dai passaggi successivi. Una parte WAAM destinata a un accoppiamento meccanico di precisione necessita normalmente di lavorazioni CNC sulle superfici funzionali.
Freeze Frame 82.2 compie una scelta opposta: le tracce di deposizione rimangono visibili e diventano parte del linguaggio dell’opera. La stratificazione non viene nascosta, perché contribuisce all’illusione di un tessuto trasformato in metallo.
Perché dodici parti se il vantaggio della stampa 3D è eliminare l’assemblaggio?
Il sipario non è stato prodotto come unico oggetto da quattro metri. MX3D ArtLab specifica che la struttura WAAM è stata costruita in dodici segmenti, successivamente assemblati manualmente.
Questo dettaglio è utile perché ridimensiona un’altra semplificazione comune sulla produzione additiva: la stampa 3D può ridurre il numero di componenti, ma non elimina necessariamente l’assemblaggio. Su geometrie di scala architettonica entrano in gioco limiti pratici che non esistono in un modello digitale.
Suddividere una struttura facilita movimentazione, accessibilità della torcia, controllo della deposizione e trasporto. Permette inoltre di scegliere per ogni elemento un orientamento produttivo più adatto e limita le conseguenze di un eventuale problema durante una build. Se un unico oggetto da 250 kg dovesse fallire nelle ultime fasi del processo, la perdita sarebbe molto maggiore rispetto alla necessità di ristampare un singolo modulo.
La segmentazione introduce però a sua volta problemi: tolleranze di accoppiamento, saldature o giunzioni, allineamento finale e continuità estetica. La geometria complessiva deve quindi essere progettata non soltanto per la deposizione ma anche per il successivo assembly.
Nel caso di Freeze Frame 82.2 l’assemblaggio è stato mantenuto coerente con la superficie ondulata e la texture del WAAM, trasformando quella che tecnicamente è una costruzione multi-part in una singola superficie percepita visivamente come continua.
La parte stampata pesa 250 kg, il cancello completo 360 kg
Anche la distinzione fra massa della stampa e massa dell’opera completa è importante. Le fonti ufficiali indicano 250 kg per la porzione stampata e 360 kg per il cancello completo. Circa 110 kg appartengono quindi alla struttura e agli elementi non compresi nella massa della pelle WAAM.
La documentazione descrive infatti l’alluminio stampato come montato su una struttura portante in alluminio. Non sarebbe quindi corretto interpretare il progetto come se la geometria depositata da MX3D costituisse da sola l’intero sistema portante e cinematico.
Questo tipo di soluzione ibrida è normale nelle applicazioni architettoniche della manifattura additiva. L’AM viene utilizzato dove la libertà geometrica fornisce un vantaggio reale, mentre cerniere, telai, piastre di fissaggio, cuscinetti e altre interfacce possono essere realizzati con profili, lavorazioni e componenti convenzionali molto più efficienti.
È un esempio utile del concetto di design for additive manufacturing selettivo: non stampare tutto ciò che è tecnicamente stampabile, ma utilizzare il processo soltanto nella parte del progetto nella quale offre una funzione che sarebbe costosa o complessa da ottenere altrimenti.
Il tipo esatto di lega di alluminio non è stato pubblicato
La documentazione specifica consultata identifica il materiale semplicemente come aluminium. Non risulta indicato pubblicamente il grado preciso utilizzato per Freeze Frame 82.2.
Questo è un dettaglio importante perché MX3D dispone di processi WAAM per numerose leghe di alluminio, comprese famiglie 4xxx, 5xxx, 6xxx e 2xxx, ma sarebbe scorretto dedurre la lega del cancello dall’elenco generale dei materiali qualificati dall’azienda.
Leghe diverse producono differenze notevoli in saldabilità, resistenza, duttilità, comportamento alla corrosione e risposta termica. Nel WAAM la scelta è inoltre fortemente legata alla disponibilità del materiale sotto forma di filo da saldatura e alla stabilità del processo durante deposizioni ripetute.
In assenza di una specifica pubblicata sul progetto, la definizione più precisa rimane quindi alluminio prodotto mediante WAAM, senza attribuirgli una lega non documentata.
La rugosità, qui, non è un difetto da eliminare
Nei componenti industriali una delle limitazioni del WAAM è la qualità superficiale as-built. Un cordone di materiale depositato dall’arco genera inevitabilmente ondulazioni e variazioni che rendono difficile ottenere direttamente superfici di accoppiamento con tolleranze strette.
Per questo una parte WAAM viene normalmente considerata near-net-shape: il processo costruisce rapidamente la maggior parte del volume, mentre lavorazioni successive portano le aree funzionali alle dimensioni definitive.
Freeze Frame 82.2 utilizza invece proprio l’aspetto near-net-shape come finitura visibile. Le fotografie mostrano una superficie composta da centinaia di linee di deposizione. La luce colpisce ciascun cordone in modo leggermente differente, enfatizzando le curvature del sipario.
La conseguenza è interessante dal punto di vista progettuale: una caratteristica che in un componente meccanico costituirebbe un limite di processo diventa qui informazione estetica. Non avrebbe necessariamente senso fresare l’intera superficie per farla sembrare una lamiera convenzionale, perché verrebbe eliminato il legame visibile fra forma e metodo di fabbricazione.
Questo approccio ricorda altre applicazioni architettoniche e artistiche della produzione robotica nelle quali il toolpath non viene nascosto, ma viene trattato come una nuova forma di texture materiale.
Il passaggio digitale non è un semplice STL ingrandito
La scala del progetto mette in evidenza anche il ruolo del software. Un robot WAAM non segue semplicemente le superfici di una mesh nello stesso modo in cui una FFF desktop trasforma un STL in perimetri e infill.
Occorre generare traiettorie che rispettino cinematica del robot, orientamento della torcia, collisioni, accumulo termico e sequenza della deposizione. Nei sistemi MX3D queste funzioni vengono gestite attraverso l’ambiente software MetalXL, che comprende generazione dei toolpath, controllo del robot, monitoraggio dei parametri e analisi dei dati.
Il controllo termico è particolarmente importante nel WAAM. Ogni passaggio aggiunge una quantità considerevole di calore e, se lo strato successivo viene depositato quando quello precedente è ancora troppo caldo, dimensione del bagno fuso, geometria e proprietà metallurgiche possono cambiare. Nei propri sistemi industriali MX3D utilizza il monitoraggio della temperatura interpass per verificare che il processo rimanga all’interno della finestra impostata.
Non sono stati resi pubblici i parametri specifici utilizzati per Freeze Frame 82.2, quindi non è possibile stabilire potenza dell’arco, velocità del filo, velocità del robot, temperatura interpass o strategia esatta di deposizione. La presenza di un processo robotico non autorizza quindi a ricostruire dettagli produttivi che i partner non hanno divulgato.
WAAM e sostenibilità: il minor spreco è possibile, ma manca una LCA del cancello
Il progetto viene inserito in un museo che ha posto forte enfasi su circolarità e riduzione dell’impatto ambientale. La nuova ala utilizza, fra gli altri elementi, oltre 82.000 Gent Waste Brick prodotti localmente con rifiuti minerali e induriti senza la normale cottura di un mattone tradizionale.
Anche il WAAM viene frequentemente presentato come processo capace di ridurre lo spreco di materiale rispetto alla lavorazione sottrattiva da una grande billetta. Il principio è tecnicamente plausibile: il filo viene depositato in prossimità della geometria desiderata e non occorre rimuovere la maggior parte del volume sotto forma di truciolo.
Non significa però che Freeze Frame 82.2 possa automaticamente essere definito più sostenibile di qualsiasi processo convenzionale. La produzione dell’alluminio primario è energivora; WAAM utilizza energia elettrica e gas di protezione; sono necessarie fasi di assemblaggio, movimentazione e installazione. Mancano inoltre dati pubblicati sul materiale riciclato eventualmente contenuto nel filo e sull’energia effettivamente consumata durante la produzione.
Senza una Life Cycle Assessment specifica non si può quantificare il vantaggio ambientale del cancello rispetto, per esempio, a una costruzione saldata in lamiera o a una combinazione di fusione e carpenteria. È quindi più corretto affermare che WAAM può ridurre lo spreco di materiale in determinate geometrie, non che questa particolare opera possieda già un’impronta ambientale dimostrata inferiore.
La dimensione di quattro metri spiega perché il WAAM è più adatto del LPBF
| Caratteristica | WAAM utilizzato per Freeze Frame 82.2 | Laser Powder Bed Fusion |
|---|---|---|
| Materia prima | Filo metallico | Polvere metallica |
| Fonte energetica | Arco elettrico | Laser |
| Movimento | Robot multiasse | Scanner laser + piano Z |
| Ambiente produttivo | Può operare in celle aperte/protette | Camera di costruzione chiusa |
| Scala tipica | Da componenti medi a strutture di diversi metri | Vincolata alle dimensioni del build chamber |
| Deposition rate | Elevato, nell’ordine di kg/h nei sistemi industriali | Generalmente inferiore |
| Dettaglio superficiale | Relativamente grossolano | Molto più fine |
| Accuratezza as-built | Inferiore, spesso richiede machining | Maggiore ma comunque dipendente dal processo |
| Superficie tipica | Cordoni di deposito visibili | Granulosità più fine |
| Applicazione ideale | Grandi strutture near-net-shape | Geometrie metalliche complesse e dettagliate |
| Freeze Frame 82.2 | Processo effettivamente utilizzato | Non utilizzato |
Per una superficie di quattro metri con dettagli deliberatamente macroscopici sarebbe difficile giustificare una tecnologia powder bed. Servirebbe una macchina gigantesca oppure una quantità ancora maggiore di segmenti, e il principale vantaggio del LPBF — dettaglio molto fine — sarebbe poco utile.
Il WAAM permette invece di utilizzare un robot industriale e costruire rapidamente una quantità significativa di materiale. Il trade-off costituito dalla superficie più grezza è accettabile, anzi desiderato.
La stampa è stata effettuata in dodici elementi, ma il progetto rimane un pezzo unico dal punto di vista percettivo
Uno degli aspetti più riusciti dell’opera è proprio il fatto che la necessità produttiva di dividere la superficie non diventa il suo tema principale. L’occhio legge le grandi pieghe prima delle giunzioni.
Questo è un risultato di progettazione tanto quanto di stampa. Nel large-format additive manufacturing la segmentazione non è soltanto un problema da risolvere alla fine: dovrebbe entrare nel design fin dalle prime fasi. Si possono posizionare i confini nelle zone meno visibili, farli coincidere con cambiamenti di curvatura o trasformarli in elementi della composizione.
Un’opera di queste dimensioni deve inoltre attraversare porte, essere movimentata in officina, caricata su mezzi di trasporto e installata nel sito definitivo. Una geometria digitalmente producibile come unico oggetto può quindi risultare logisticamente impossibile da gestire.
Il caso di Gent dimostra bene perché build volume e dimensione del prodotto finale non sono necessariamente la stessa cosa. Una tecnologia additiva di grande formato diventa realmente utilizzabile nell’architettura quando viene integrata con strategie credibili di assemblaggio e trasporto.
Da scultura a componente architettonico funzionante
Freeze Frame 82.2 non è semplicemente una scultura installata davanti a un ingresso: è l’ingresso stesso. Quando è chiusa costituisce il cancello del museo; quando è aperta diventa una parete scultorea.
Questo cambia i requisiti rispetto a un’opera puramente espositiva. Un oggetto mobile di 360 kg deve avere interfacce meccaniche, struttura e fissaggi progettati per sopportare cicli di apertura, peso proprio e utilizzo pubblico. Anche la sicurezza delle persone che attraversano l’ingresso diventa parte del progetto.
La documentazione disponibile non pubblica valori di carico, numero previsto di cicli, prove strutturali o fattori di sicurezza e non sarebbe quindi corretto attribuire prestazioni specifiche non comunicate. La presenza di Denkbar come responsabile della stabilità e di Wuyts per integrazione e installazione mostra però chiaramente che la trasformazione della forma artistica in un cancello ha richiesto un progetto ingegneristico autonomo.
Questo è probabilmente uno degli aspetti più significativi dell’opera per l’additive manufacturing: la stampa non è utilizzata per un modello espositivo che rappresenta ciò che potrebbe essere costruito. È parte dell’oggetto architettonico definitivo e operativo.
Non tutto ciò che vediamo è stato stampato
| Elemento | Dato verificato |
|---|---|
| Nome | Freeze Frame 82.2 |
| Progetto | Unfold |
| Fabbricazione WAAM | MX3D ArtLab |
| Anno | 2026 |
| Localizzazione | Design Museum Gent, Belgio |
| Funzione | Cancello principale / scultura murale |
| Dimensioni | circa 4 × 4 m |
| Materiale dichiarato | Alluminio |
| Lega specifica | Non pubblicata |
| Processo | Wire Arc Additive Manufacturing |
| Segmenti stampati | 12 |
| Massa della parte stampata | circa 250 kg |
| Massa totale del cancello | circa 360 kg |
| Struttura di supporto | Alluminio, non interamente WAAM |
| Generazione della forma | Simulazione fisica digitale di un tessuto |
| Fotogramma selezionato | 82.2 |
| Tempo di stampa | Non pubblicato |
| Deposition rate effettivo | Non pubblicato |
| Consumo energetico | Non pubblicato |
| Costo dell’opera | Non pubblicato |
| LCA ambientale specifica | Non pubblicata |
Questa tabella mostra anche quanto sia facile trasformare un progetto del genere in un racconto tecnicamente troppo semplice. “Un cancello da 360 kg completamente stampato in 3D” sarebbe più immediato, ma sbagliato. “Un robot ha stampato direttamente una tenda di quattro metri in un unico pezzo” sarebbe altrettanto inesatto. L’opera nasce da una catena nella quale simulazione, adattamento del design, stampa di dodici elementi, assemblaggio, struttura portante e installazione sono tutti necessari.
Un museo che utilizza la manifattura digitale invece di limitarsi a esporla
Freeze Frame 82.2 si inserisce in un progetto architettonico più ampio. Dopo quattro anni di chiusura e lavori, il Design Museum Gent ha riaperto il 3 ottobre 2026 con una nuova ala che collega gli edifici storici e introduce nuovi spazi per esposizioni, incontri, laboratori e attività pubbliche. Il nuovo ingresso è ora in Drabstraat 10.
Il museo definisce queste installazioni Special Design Projects: non oggetti semplicemente collocati in una teca, ma elementi progettati per essere utilizzati nell’edificio. Insieme al cancello di Unfold sono presenti arredi, tende acustiche, un pocket garden e soluzioni sviluppate specificamente per il nuovo complesso.
È un contesto particolarmente appropriato per una tecnologia come il WAAM perché rende evidente una possibile evoluzione del rapporto fra design digitale e architettura. La produzione additiva non è mostrata come curiosità tecnica: viene utilizzata per costruire una parte permanente dell’esperienza del visitatore.
La scelta conserva comunque una dimensione sperimentale. Un cancello non costituisce la dimostrazione che il WAAM sia economicamente preferibile per facciate, serramenti o carpenterie convenzionali. Le geometrie di Freeze Frame 82.2 sono fortemente non standard e il valore estetico dell’opera fa parte della funzione; per un elemento rettilineo prodotto in serie, estrusione, lamiera o profili sarebbero quasi certamente più razionali.
L’applicazione mostra quindi dove la libertà geometrica può giustificare il processo, non che il WAAM debba sostituire la carpenteria metallica.
Il precedente di MX3D: dalla ricerca sulla stampa robotica alle installazioni permanenti
MX3D lavora sulla produzione robotica metallica di grande formato dal 2014 e ha utilizzato il WAAM in numerosi progetti artistici, architettonici e industriali. Il caso più conosciuto rimane probabilmente il ponte in acciaio inox installato ad Amsterdam, ma negli anni l’azienda ha esteso la tecnologia ad acciai, alluminio, bronzo e leghe per impieghi industriali.
Freeze Frame 82.2 mostra una maturazione particolare di questo percorso. Nei primi dimostratori WAAM la capacità di “disegnare nello spazio” con un robot era spesso essa stessa il centro della sperimentazione. Qui il processo diventa uno degli strumenti utilizzati per realizzare un progetto che nasce prima di tutto da un’idea formale.
La tecnologia rimane molto evidente nella texture, ma non è la geometria a essere progettata per mostrare che il robot può stampare. È il robot a essere chiamato a riprodurre una forma proveniente da un linguaggio differente: quello del tessuto e della simulazione del movimento.
È un passaggio non banale per qualsiasi tecnologia produttiva. Quando il progettista smette di chiedersi “cosa posso stampare con questa macchina?” e inizia a chiedere alla macchina di realizzare la forma necessaria al progetto, il processo sta diventando realmente uno strumento di produzione.
Il confine interessante è fra simulazione, artigianato digitale e industria
Freeze Frame 82.2 viene descritto come esempio di digital fabrication, ma la sua realizzazione non elimina affatto la componente manuale. Le dodici sezioni sono state assemblate dopo la stampa; l’opera è stata integrata con una struttura convenzionale e installata da specialisti. La tecnologia robotica si inserisce quindi in una catena nella quale attività digitali e manuali continuano a convivere.
È probabilmente una descrizione più realistica del futuro della produzione architettonica rispetto all’idea di edifici che escono completi da una gigantesca stampante.
I robot possono occuparsi delle geometrie che traggono vantaggio dall’automazione, mentre saldatori, tecnici, progettisti e installatori gestiscono connessioni, finiture, movimentazione e messa in servizio. In questo senso il termine artigianato digitale utilizzato intorno al progetto è appropriato: il controllo numerico non elimina la lavorazione artigianale, ma cambia il punto della catena in cui interviene.
Freeze Frame 82.2 non è quindi interessante perché dimostra che “si può stampare una tenda in metallo”. È interessante perché mostra una catena completa nella quale una forma impossibile da ricavare direttamente da un oggetto fisico viene simulata digitalmente, trasformata in percorsi robotici, depositata come metallo, suddivisa in parti producibili, assemblata e infine integrata in un edificio funzionante.
Il risultato è contemporaneamente scultura, infrastruttura e componente meccanico.
E forse il dato più utile per la manifattura additiva è proprio questo: la tecnologia non ha eliminato struttura portante, assemblaggio, progettazione ingegneristica o installazione. Ha reso economicamente e tecnicamente accessibile una superficie che sarebbe stata molto più complessa da costruire con processi convenzionali, lasciando alle altre tecnologie il lavoro che sanno fare meglio.
È questa integrazione, più che la sola dimensione di quattro metri, a rendere Freeze Frame 82.2 un esempio interessante dell’uso maturo del WAAM nell’architettura e nel design.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).